
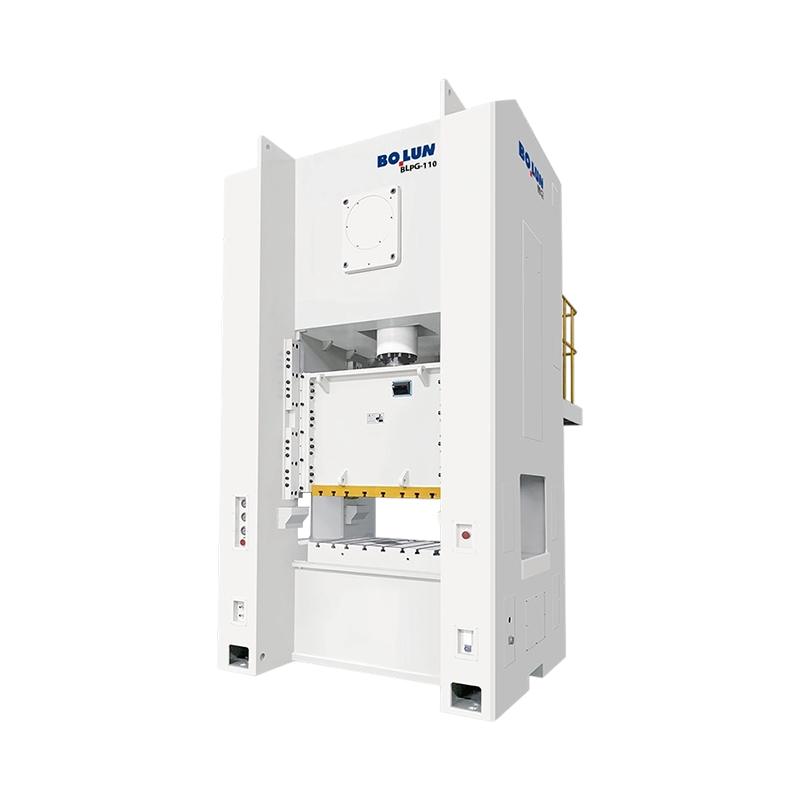


BLPG-110 Yüksek Hızlı Hassas Kapalı Tip Tek Noktalı Geniş Kapılı Elektrikli Pres, küçük ve orta boyutlu bil...
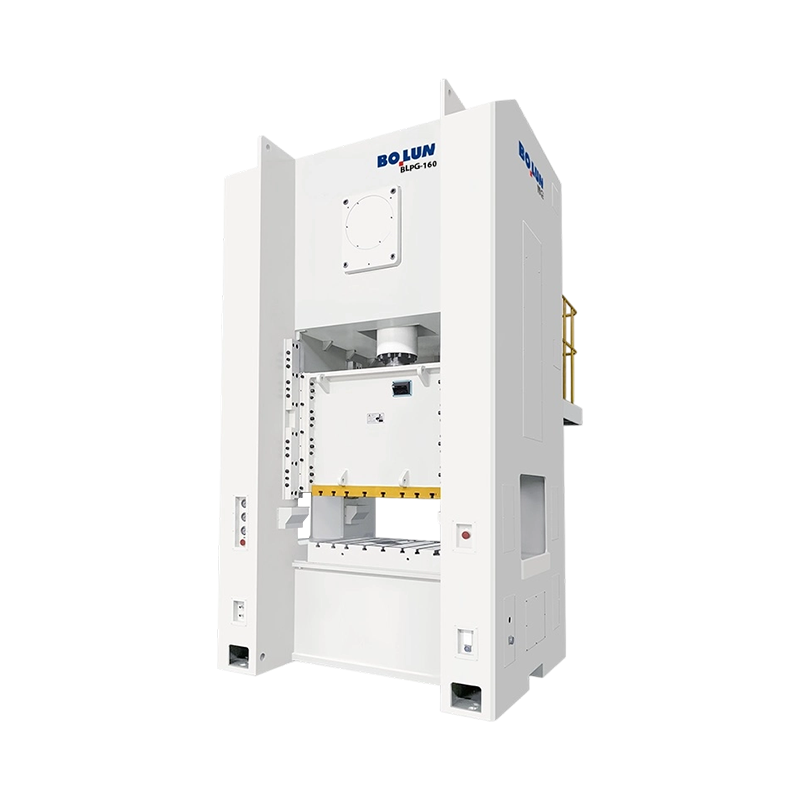
BLPG-160 Çok Yönlü Stabil Çerçeve Kapalı Tip Tek Noktalı Geniş Kapılı Elektrikli Pres, orta ila yüksek yük ...
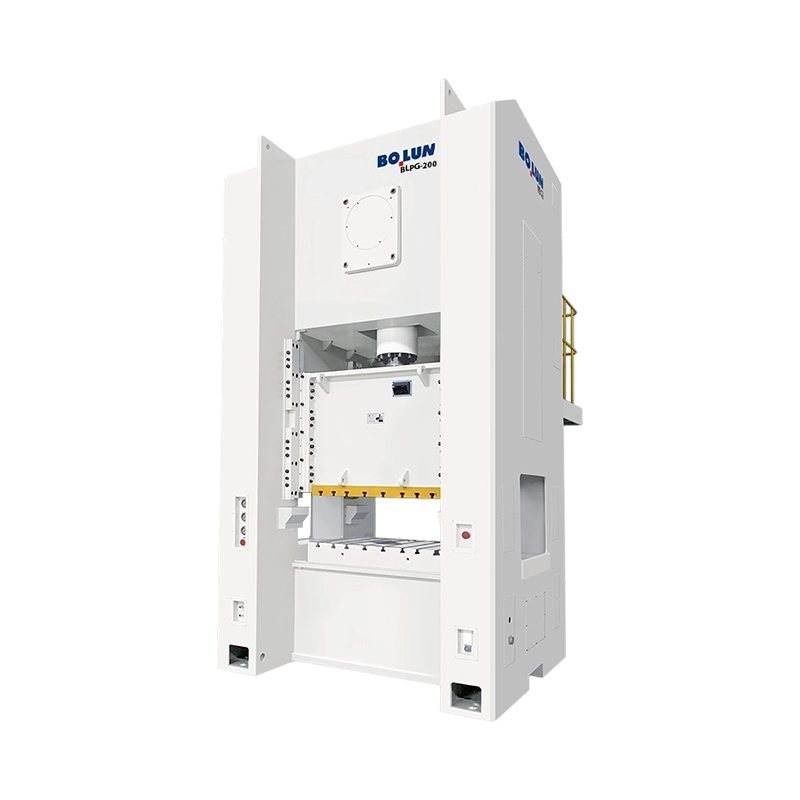
BLPG-200 Yüksek Kapasiteli Geniş Format Kapalı Tip Tek Noktalı Geniş Kapılı Elektrikli Pres, 2000 kN nomina...
BLPA Serisi kapalı Tip Tek Noktalı Power Press'imiz, modern metal şekillendirmede hassasiyet, güvenilirlik ve verimliliğin zirvesini temsil eder. Otomotiv ve beyaz eşya endüstrilerinde yaygın olan 3,2 mm kalınlıktaki malzeme işleme gibi zorlu damgalama görevlerini yerine getirmek üzere özel olarak tasarlanan bu makine, yüksek verimli üretim için nihai ortağınızdır.
Yüksek Sertlikte Yapısal Bütünlük
Makine, stresi azaltmak için özel bir ısıl işlem sürecinden geçen, yüksek gerilimli, çelik levha kaynaklı bir çerçeveye sahiptir. Bu, ağır yükler altında maksimum yapısal sağlamlık ve minimum sapma sağlayarak doğrudan üstün parça doğruluğu ve önemli ölçüde uzatılmış takım ömrü sağlar.
Üstün Şanzıman ve Çekirdek Bileşenler
Presin kalbinde, geleneksel döküm bileşenlerle karşılaştırıldığında olağanüstü yorulma direnci sunan dövme 42CrMo alaşımlı çelik krank mili bulunur. Yüksek kaliteli CuSn12 kalay bronz burçlarla birleştirilmiş iletim sistemimiz, sürekli üç vardiyalı operasyonlarda bile sorunsuz güç dağıtımı ve azaltılmış ısı üretimi sağlar.
Gelişmiş Pnömatik Kontrol ve Güvenlik
Yüksek performanslı pnömatik sürtünmeli kavrama ve fren ünitesiyle donatılan makine, hızlı yanıt ve kesin durdurma doğruluğu sağlar. Güvenlik her şeyden önemlidir; bu nedenle, kazara sürekli vuruşları önlemek ve makineyi tonaj artışlarından korumak için ikili bir solenoid emniyet valfi ve bir hidrolik aşırı yük koruyucuyu entegre ediyoruz.
Karmaşık Görevler için Hassas Rehberlik
Uzatılmış 6 kenarlı (veya isteğe bağlı 8 kenarlı) uzun kılavuz rayları olağanüstü kayma stabilitesi sağlar. Bu yüksek hassasiyetli yönlendirme, yanal hareketi en aza indirerek karmaşık progresif kalıp uygulamaları için kritik olan merkez dışı yükleme sırasında bile tutarlı kalıp açıklığı sağlar.
Sorunsuz Otomasyon Entegrasyonu
Kullanıcı dostu bir HMI'ya sahip PLC tabanlı bir kontrol sistemiyle desteklenen baskı makinemiz, NC servo besleyiciler ve robotik sistemlerle senkronizasyon için tamamen optimize edilmiştir. İster mimari braketler ister otomotiv bileşenleri üretiyor olun, ekipmanlarımız tam otomatik bir akıllı fabrika için gereken esnekliği ve "El Sıkışma" yeteneklerini sunar.
Dayanıklılığın dijital otomasyonla buluştuğu Bolun Yüksek Hassasiyetli Makinelerini seçin.
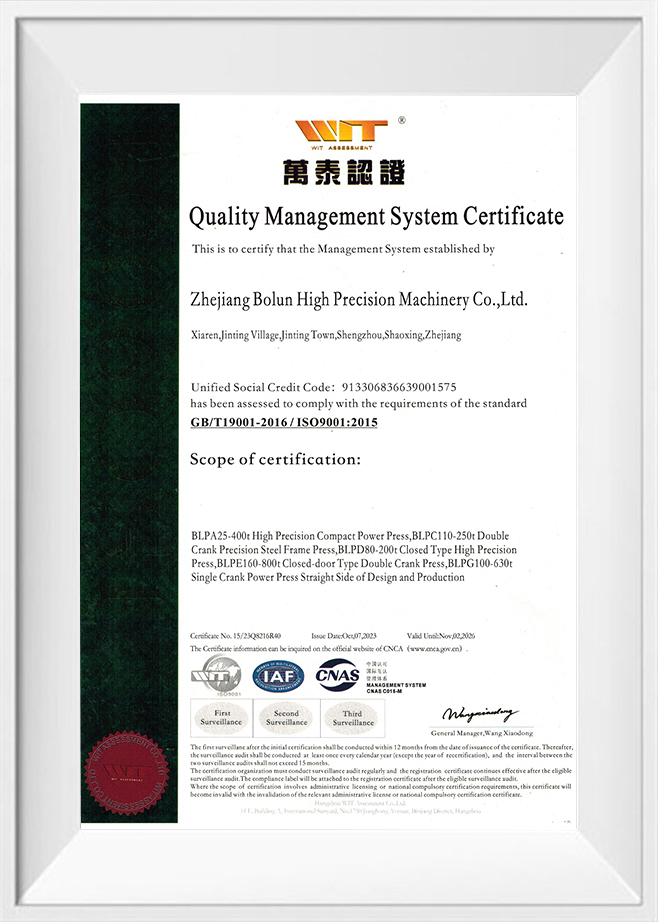
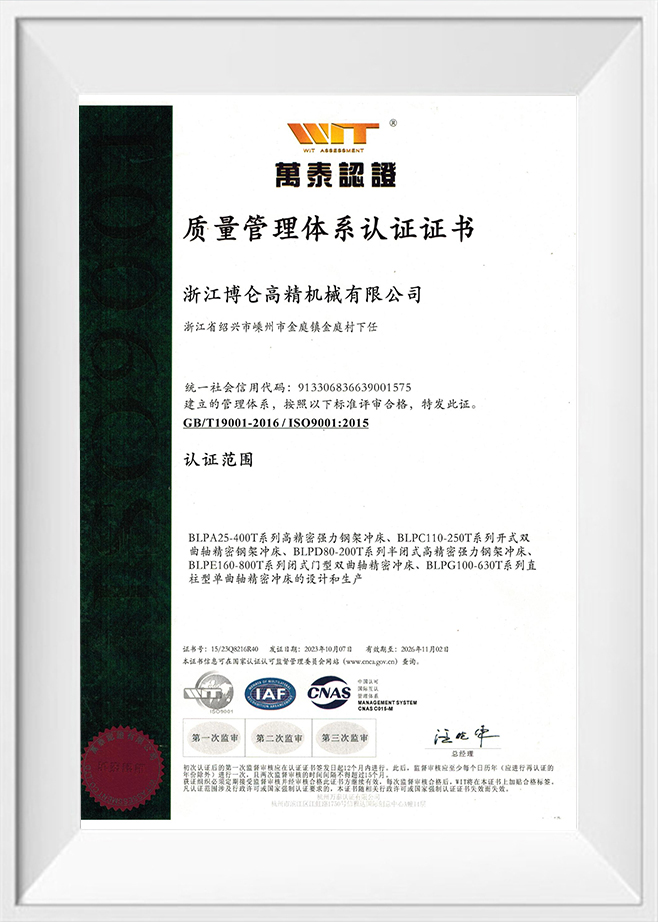
Olarak Çin Kapalı Tip Tek Nokta Pres Üreticiler ve Kapalı Tip Tek Nokta Pres Tedarikçiler, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Yüksek hızlı, 24 saat üretim ortamlarında, kızağın Alt Ölü Merkez veya BDC olarak bilinen en alçak noktasına ulaştığı hassas konumu korumak birincil zorluktur. Sürekli yirmi dört yedi üretim programı sırasında, kapalı tip tek noktalı bir pres, yataklar, dişliler ve kayar kılavuzlar içinde sürtünme oluşturan tekrarlanan mekanik döngülere maruz kalır. Bu sürtünme, yavaş yavaş ana krank miline, bağlantı çubuklarına ve pres çerçevesinin kendisine aktarılan ısı üretir. Çelik ve dökme demir ısıtıldığında genleştiğinden, bu termal birikim mekanik bağlantıların uzamasına neden olarak sürgüyü kalibre edilmiş sıfır konumundan biraz daha aşağı iter. Bu yavaş dikey kayma, takımın penetrasyon derinliğini doğrudan etkileyen ve tutarsız parça boyutlarına yol açabilen BDC kaymasının temel nedenidir.
Termal genleşmenin ötesinde dinamik faktörler de BDC değişimlerine katkıda bulunur. Yüksek hızlarda çalışırken ileri geri hareket eden kızağın ve takımların atalet kuvvetleri artar. Bu atalet, darbenin tersine çevrilme aşamasında çerçeve ve bağlantı bağlantılarında geçici elastik esneme yaratır. Malzeme besleme değişikliklerine uyum sağlamak için makine hızlandıkça veya yavaşladıkça bu dinamik yükler değişir ve BDC'nin dinamik olarak kaymasına neden olur. Kalite sorunlarını önlemek için damgalama operatörlerinin hem kademeli termal büyümeyi hem de uzun üretim süreçleri boyunca meydana gelen hızlı dinamik değişimleri ele alması gerekir.
Kritik tahrik bileşenlerinin kademeli termal büyümesini azaltmak için modern damgalama sistemleri, gelişmiş yağlama ve termal yönetim stratejileri kullanır. Ana yataklar ve eksantrik mili kapalı tip tek noktalı pres merkezi bir yağlama sisteminden sürekli olarak yağ ile beslenir. Yüksek hizmet tipi presler, bu yağı basitçe geri dönüştürmek yerine, yağlayıcıyı hassas sıcaklık sensörleriyle donatılmış aktif bir ısı eşanjöründen geçirir. Yağın yatak yüzeylerine yeniden verilmeden önce standart bir çalışma sıcaklığına soğutulmasıyla sistem, aktif bir ısı emici görevi görür, yüksek hızlı sürtünmeyle üretilen termal enerjiyi uzaklaştırır ve mekanik aktarma organlarının iç sıcaklığını dengeler.
Yağlayıcı sıcaklığının dengelenmesi, vardiya başlangıcı ile sürekli çalışma saatleri arasındaki sıcaklık farkını en aza indirir. Zhejiang Bolun Yüksek-Precision Machinery Co., Ltd., kasa ve sürücü sıcaklıklarını gerçek zamanlı olarak izleyen sağlam termal kontrol sistemleri oluşturur. Tüm makine yapısı boyunca sabit bir termal eğim korunarak, krank mili ve kızak bağlantısındaki fiziksel genleşme oranı sıkı sınırlar içinde tutulur, bu da presin minimum mekanik yer değiştirmeyle sürekli çalışmasına olanak tanır ve bileşenlerin soğumasını sağlamak için sık sık manuel kapatma ihtiyacını ortadan kaldırır.
Termal stabilizasyon büyüme hızını sınırlarken, yüksek hassasiyetli işlemler BDC sapmasını tamamen ortadan kaldırmak için aktif, gerçek zamanlı düzeltme gerektirir. Modern pres kontrol ağları, doğrudan pres yatağına veya kılavuz sütunlarına monte edilen, girdap akımı sensörleri veya doğrusal kodlayıcılar gibi yüksek çözünürlüklü sensörleri kullanan dinamik kapalı devre dengeleme sistemlerini entegre eder. Bu sensörler, her vuruşun alt kısmında kızak ile destek plakası arasındaki mesafeyi tam olarak ölçer ve bu verileri mikrosaniyeler içinde merkezi işlem ünitesine iletir. Kontrolör, kızağın ısı veya yük değişiklikleri nedeniyle aşağı doğru kaydığını tespit ederse, strokun çalışmayan kısmı sırasında kızak yüksekliği mekanizmasının mikro ayarını otomatik olarak tetikler.
Bu anında ayarlama, kızak tertibatına entegre edilmiş yüksek torklu motorlu ayarlama sistemi tarafından gerçekleştirilir. Sistem, bağlantı çubuğu uzunluğunda mikron altı düzeltmeler yaparak üretim akışını kesintiye uğratmadan termal uzamayı telafi eder. Sensör geri bildirimi ve hassas motor kontrolünün bu entegrasyonu, kapalı tip tek noktalı presin milyonlarca ardışık döngü boyunca tutarlı şekillendirme derinliğini korumasını sağlar ve manuel müdahaleden kaçınılması gereken yüksek düzeyde otomatikleştirilmiş üretim hatlarını destekler.
Aşağıdaki tablo, sürekli operasyonlar sırasında BDC sapmasını yönetmek için kullanılan farklı yaklaşım stratejilerine genel bir bakış sunarak uygulama karmaşıklığını ve düzeltme yeteneklerini vurgulamaktadır.
| Kontrol Stratejisi | Çalışma Prensibi | Ortalama BDC Kayma Aralığı (mm) | Uygulama Maliyeti | Bakım Gereksinimi |
|---|---|---|---|---|
| Standart Hava Soğutma | Ortam hava akışı yoluyla pasif dağılım | 0,080 - 0,150 | Temel | Düşük (yalnızca temizleme fanı üniteleri) |
| Aktif Yağ Soğutma | Harici ısı eşanjörü aracılığıyla kapalı devre yağ soğutma | 0,030 ila 0,060 | Orta | Periyodik filtre değişiklikleri ve soğutma sıvısı kontrolleri |
| Statik Kompanzasyon | Çalışma süresine dayalı önceden hesaplanmış matematiksel formüller | 0,025 ila 0,045 | Düşük (yazılım entegre) | Düzenli sensör yeniden kalibrasyonu gerektirir |
| Gerçek Zamanlı Kapalı Döngü | Motorlu kayma düzeltmeli dinamik sensör izleme | 0,005 ila 0,015 | High | Yer değiştirme sensörlerinin düzenli kalibrasyonu |
Karşılaştırmalı verilerde de belirtildiği gibi, mikro düzeyde toleranslar gerektiren uygulamalar için genellikle pasif yöntemler tek başına yetersiz kalmaktadır. En yüksek düzeyde tutarlılığa ulaşmak, aktif yağ sıcaklığı stabilizasyonunun termal enerjinin büyük kısmını idare ettiği, gerçek zamanlı sensör geri bildiriminin ise kalan dakika değişimlerini yönettiği birleşik bir yaklaşımı gerektirir. Bu ikili sistemlerin uygulanması, üreticilerin yüksek hızlı, sürekli damgalama operasyonları sırasında sıkı kalite gereksinimlerini karşılamasına olanak tanır.
Pres çerçevesinin geometrik düzeni, termal genleşmenin genel doğruluğu nasıl etkilediği konusunda kritik bir rol oynar. Standart arkası açık yapılar gibi asimetrik çerçeveler, sıcaklık değişikliklerine maruz kaldığında dengesiz bir şekilde genişleme eğilimi gösterir, bu da çerçevenin öne doğru eğilmesine ve zımbanın yanlış hizalanmasına neden olur. Kapalı tip tek noktalı pres, termal yükü hem sol hem de sağ dikey dikmelere eşit şekilde dağıtan simetrik, kapalı çerçeve konfigürasyonunu kullanır. Bu yapısal simetri, herhangi bir termal genleşmenin dikey yönde eşit şekilde oluşmasını sağlar, kızağı yatağa mükemmel şekilde paralel tutar ve takımlara zarar verebilecek yatay kesme kuvvetlerini önler.
Yapısal tasarımın yanı sıra uygun termal özelliklere sahip malzemelerin seçimi de çok önemlidir. Bolun Makine, termal genleşme katsayıları yüksek öngörülebilirliğe sahip, yüksek yoğunluklu, gerilimi azaltılmış çelik levhalar ve döküm bileşenler kullanıyor. İşleme öncesinde bu yapılar, metalin iç tane yapısının tamamen stabilize olmasını sağlamak için termal gerilim giderme döngülerine tabi tutulur. Bu üretim süreci, baskı kılavuzlarının uzun vadeli geometrik hizalamasını koruyarak, aktif üretim durumları ve atıl fabrika koşulları arasındaki geçişle ilişkili termal döngüyü deneyimlediğinde çerçevenin bükülmesini veya deforme olmasını önler.
BDC sürüklenmesini yönetmek yalnızca baskı tasarımının bir işlevi değildir; aynı zamanda takım ve kalıp aksesuarlarıyla dikkatli bir koordinasyon gerektirir. Progresif kalıplarda tutarlı ham tutucu kuvveti sağlamak için sıklıkla nitrojen gazı silindirleri kullanılır. Bununla birlikte, 7/24 sürekli çalışmalar sırasında, bu silindirler yüksek frekanslı sıkıştırma nedeniyle ısınabilir ve bu da pres sürgüsü tarafından hissedilen genel direnç kuvvetini değiştiren iç basınç değişikliklerine yol açar. Tonaj gereksinimleri değişen silindir basıncı nedeniyle dinamik olarak değişirse, pres çerçevesinin elastik sapması değişecek ve fiziksel BDC konumunda küçük dalgalanmalara neden olacaktır.
Bu değişiklikleri önlemek için üretim hatları, harici nitrojen manifold sistemlerini sıcaklık değişimlerinden bağımsız olarak silindir basıncını sabit tutan basınç düzenleme valfleriyle entegre eder. Eşit bir direnç kuvvetinin sağlanması toplam şekillendirme tonajının dengelenmesine yardımcı olur ve bu da kapalı tip tek noktalı presin elastik sapmasını tüm vardiyalarda sabit tutar. Modern fabrikalar, istikrarlı takım kuvvetlerini, sağlam simetrik çerçeve yapısını ve duyarlı kapalı devre dengeleme sistemlerini birleştirerek, yüksek hassasiyetli damgalama operasyonlarını yüksek tutarlı parça kalitesiyle günün her saati başarılı bir şekilde yürütebilir.
S: Yoğun, 24 saat süren çalışmalar sırasında Alt Ölü Merkezi (BDC) stabilize etmek için kapalı tip tek noktalı presinize hangi önlemler entegre edilmiştir?
C: Mekanik bağlantıların termal genleşmesi, gerçek zamanlı kapalı devre deplasman sensörleriyle birlikte yağ sıcaklıklarını dengeleyen aktif bir yağlamalı soğutma sistemi aracılığıyla yönetilir. Zhejiang Bolun High-Precision Machinery Co., Ltd., hattı durdurmadan herhangi bir kademeli termal kaymayı dengelemek için kızak yüksekliği mekanizmasında mikron altı ayarlamalar gerçekleştirerek kızak konumunu dinamik olarak izlemek için bu sistemleri inşa eder.
S: Yüksek toleranslı elektrik veya otomotiv bileşenleri üretilirken neden açık tip alternatif yerine kapalı tip tek noktalı pres tercih ediliyor?
C: Simetrik kapalı çerçeve tasarımı, ağır yükler altındaki boşluk çerçeveli makinelerde yaygın olan açısal sapmayı veya çerçeve açma etkisini tamamen ortadan kaldırır. Kapalı çerçeve, tüm reaksiyon kuvvetlerini mükemmel bir dikey yol boyunca yönlendirerek takım hizalamasının son derece doğru kalmasını sağlar, eşit olmayan kalıp aşınmasını önler ve dar parça toleranslarını korur.
S: Tek noktalı presinizin aktarma organları, yüksek mukavemetli yapısal malzemelerin işlenmesinden kaynaklanan ağır mekanik şokun üstesinden nasıl geliyor?
C: Tek bağlantı noktası, ciddi darbe yüklerini eşit şekilde dağıtmak üzere tasarlanmış yüksek alaşımlı krank milleri ve ağır hizmet tipi, yağlı burçlarla desteklenir. Bu tasarım, Bolun Makina'nın, mikro kayma olmadan metal kırılması veya kesilmesinden kaynaklanan ani enerji salınımını absorbe etmek için kapsamlı termal stres giderme işlemine tabi tutulan sağlam çerçeve yapısı ile desteklenmektedir.
S: Baskı makineniz pahalı, hassas takımları yüksek frekanslı üretim döngüleri sırasında aşırı yüklemelere karşı nasıl koruyor?
C: Her pres, kızak düzeneğinin içinde yer alan, oldukça duyarlı bir hidrolik aşırı yük koruma sistemi ile donatılmıştır. Çift sayfa besleme veya takım sıkışması durumunda, hidrolik basınç anında düşerek, hem takımın hem de pres çerçevesinin yapısal olarak hasar görmesini önlemek için kızak hareketini milisaniyeler içinde durdurur.
S: Kızak vuruş profilleri ve kapatma yüksekliği ayarları, farklı kapatma yüksekliklerine sahip özel progresif kalıplara uyacak şekilde değiştirilebilir mi?
C: Evet, kapsamlı tasarım ve üretim sistemlerimiz bu presleri motorlu kaydırma ayar mekanizmaları ve gelişmiş programlanabilir kontrol üniteleriyle donatmamıza olanak tanıyor. Bu konfigürasyon, hızlı, tekrarlanabilir takım kurulumlarına ve değişen kalıp yüksekliklerine ve karmaşık, çok aşamalı damgalama sıralarına uyum sağlayacak kolay ayarlamalara olanak tanır.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
