
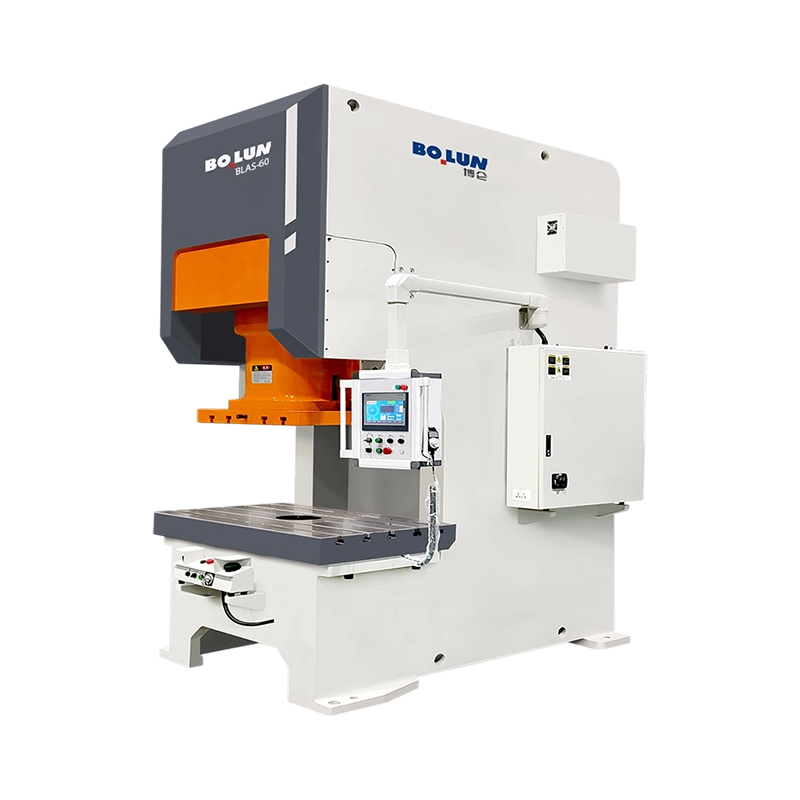


BLAS-60 Çevik Hassas Açık Tip Tek Noktalı Servo Power Press, 600 kN nominal kapasitede hassas damgalama içi...
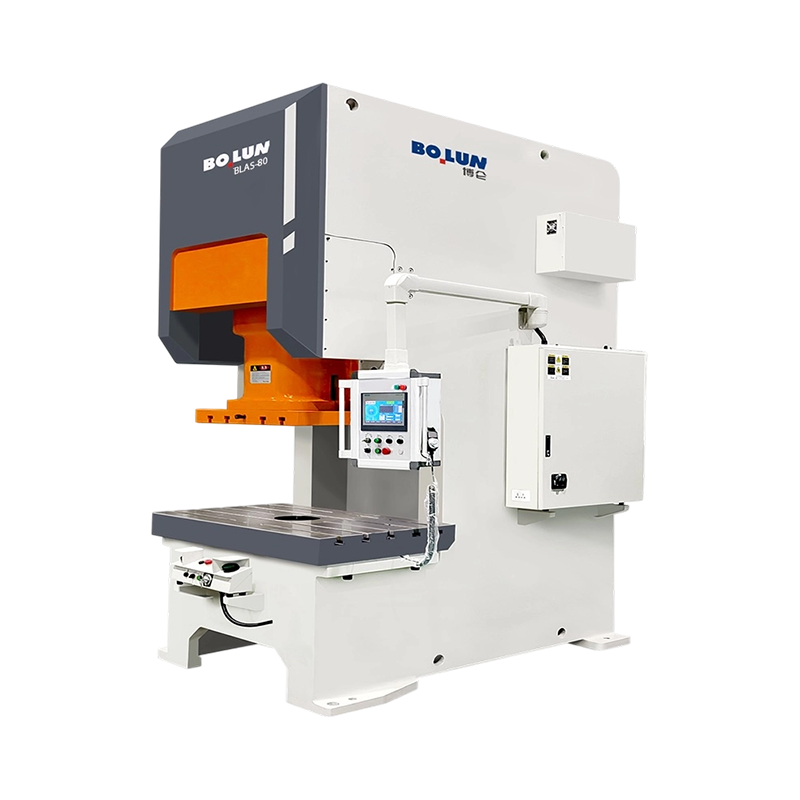
BLAS-80 Çok Modlu Hareketli Açık Tip Tek Noktalı Servo Güç Presi, 800 kN'lik gelişmiş bir nominal kapa...
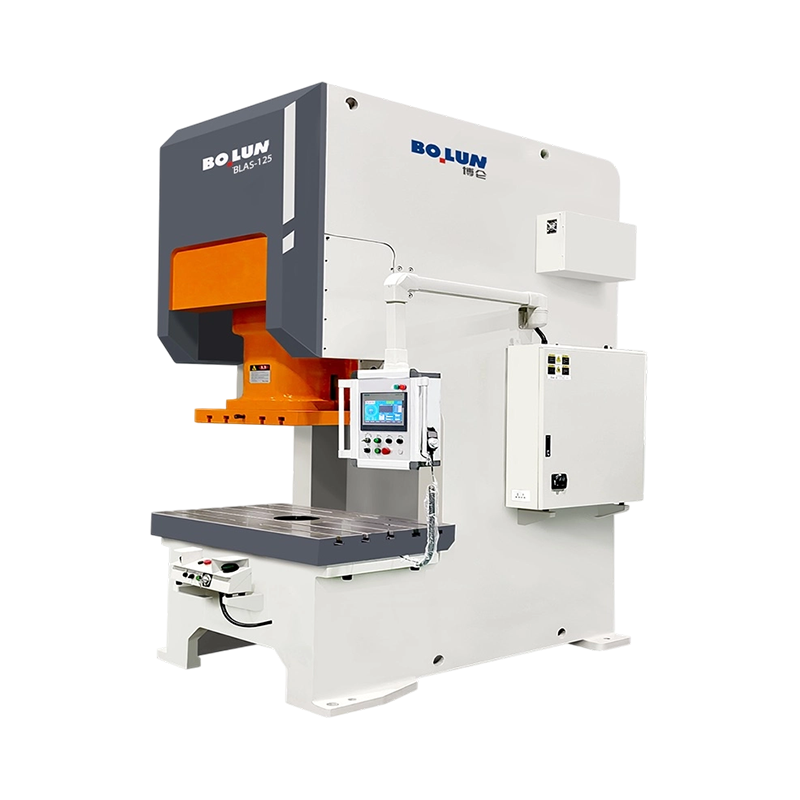
BLAS-125 Yüksek Torklu Derin Çekme Açık Tip Tek Noktalı Servo Güç Presi, 180 mm'lik genişletilmiş kayd...
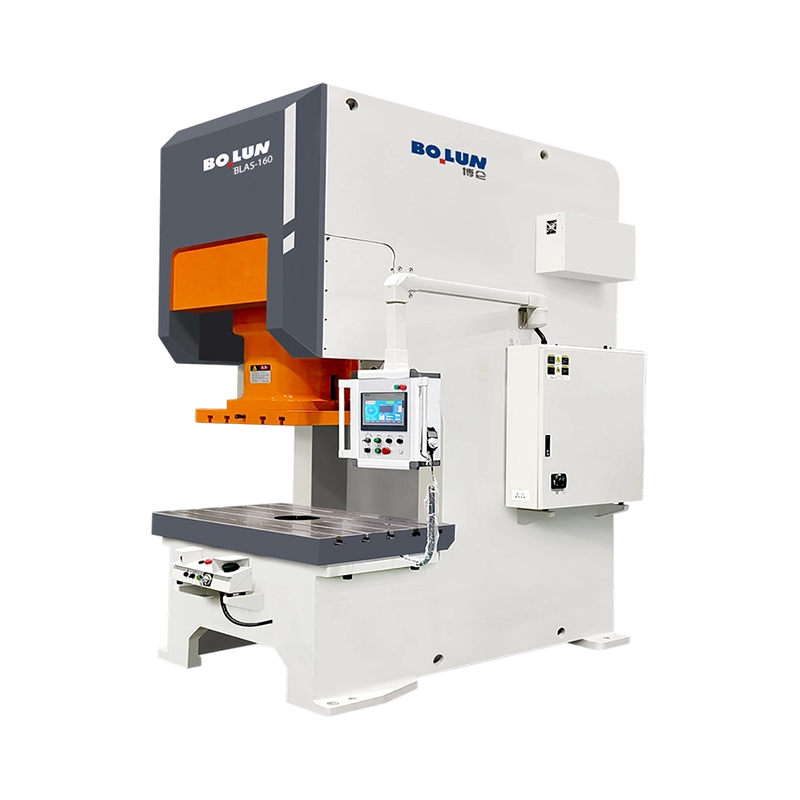
BLAS-160 Ağır Hizmet Programlanabilir Hareketli Açık Tip Tek Noktalı Servo Güç Presi, 1600 kN'lik nomi...
Bolun Açık Tip Tek Noktalı Servo Güç Presi, klasik C-çerçevesinin yapısal güvenilirliğini modern servo tahrikli sistemlerin sınırsız esnekliğiyle birleştirerek metal şekillendirme teknolojisinde devrim niteliğinde bir sıçramayı temsil ediyor. Volanlara ve kavramalara dayanan geleneksel mekanik preslerin aksine, servo serimiz, kızağı doğrudan tahrik etmek için yüksek torklu, özel bir servo motor kullanır ve damgalama işlemi üzerinde benzersiz bir kontrol sunar.
Maksimum Çok Yönlülük için Programlanabilir Hareket Profilleri
Bolun Servo Presin belirleyici avantajı, slayt hareketini kişiselleştirme yeteneğidir. Kullanıcılar, farklı malzemelere ve karmaşık parça geometrilerine uyacak şekilde stroku sarkaç, bağlantı hareketi, sabit hız veya darbe gibi belirli eğrilerle programlayabilir. Bu esneklik, optimize edilmiş metal akışına, malzemenin geri esnemesinde önemli bir azalmaya ve üstün yüzey kalitesine olanak tanır; bu da onu yüksek hassasiyetli elektronikler, otomotiv sensörleri ve havacılık bileşenleri için ideal kılar.
Arttırılmış Üretkenlik ve Takım Ömrü
Bolun Servo Pres, şekillendirme aşamasında "yumuşak dokunuş" yaklaşımı ve hızlı geri dönüş vuruşu kullanarak darbe gürültüsünü ve titreşimi en aza indirir. Bu yumuşak etkileşim, pahalı takımlardaki şok yüklerini önemli ölçüde azaltarak kalıp ömrünü geleneksel preslere kıyasla %300'e kadar uzatır. Ayrıca, pnömatik kavramanın bulunmaması bakım süresini azaltır ve basınçlı hava sistemleriyle ilişkili enerji kaybını ortadan kaldırır.
Enerji Verimliliği ve Sürdürülebilir Üretim
Gelişmiş bir enerji yönetim sistemi ile donatılmış servo preslerimiz, geleneksel mekanik preslere göre %30 ila %50 daha az elektrik tüketir. Sistem, yavaşlama sırasında enerjiyi yakalar ve bir sonraki vuruş için geri dönüştürerek modern "Eko-Fabrika" için daha yeşil bir çözüm sunar.
Sağlam Yapı ve Akıllı Entegrasyon
Gelişmiş elektronik donanımına rağmen makine, yüksek gerilimli, gerilimi azaltılmış çelik çerçeveyle Bolun'un imza niteliğindeki yapısal bütünlüğünü koruyor. PLC tabanlı akıllı kontrol sistemi ve yüksek çözünürlüklü HMI ile entegre edilen baskı makinesi, NC besleyiciler ve robotik transfer sistemleriyle kusursuz "anlaşmayı" destekler ve bu da onu tam otomatik akıllı üretim hatları için mükemmel bir temel taşı haline getirir.
Bolun Servo Teknolojisi: Harekette Hassasiyet, Her Darbede Mükemmellik.
Olarak Çin Açık Tip Tek Noktalı Servo Power Press Üreticiler ve Açık Tip Tek Noktalı Servo Power Press Tedarikçiler, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Geleneksel mekanik presler, kızağı önceden belirlenmiş bir harmonik hareketle tahrik etmek için sabit bir volan ve krank mili kullanır. Bu mekanik sınırlama, kızağın hızının ve strok uzunluğunun herhangi bir döngü için sabit olduğu ve değişen malzeme gereksinimlerine uyum sağlama esnekliği sunmadığı anlamına gelir. Buna karşılık, bir açık tip tek noktalı servo güç presi geleneksel volan ve kavrama sistemini, doğrudan tahrik mekanizmasına bağlanan yüksek torklu, düşük hızlı bir servo motorla değiştirir. Bu doğrudan kontrol, operatörün ana şaftın dönüşünü gerçek zamanlı olarak programlamasına olanak tanıyarak, aşağı ve yukarı hareketi sırasında herhangi bir noktada kızağın hızını, konumunu ve ivmesini etkili bir şekilde özelleştirir. Bu ilerleme, üreticilerin tek parça bir makineyi, yüksek hızlı kesmeden karmaşık profillerin derin çekilmesine kadar çok çeşitli şekillendirme işlemlerine uyarlamasına olanak tanır.
Pres, klasik volanın fiziksel kısıtlamalarını ortadan kaldırarak, iş parçasının kesin deformasyon sınırlarına uyan özelleştirilmiş yavaşlama ve hızlanma eğrileri uygulayabilir. Bu özellik, gelişmiş yüksek mukavemetli çelikler ve hafif alüminyum alaşımları gibi, geleneksel damgalama hızlarında geri esnemeye ve yırtılmaya eğilimli modern malzemelerle çalışırken kullanışlıdır. Servo teknolojisine geçiş, damgalama atölyesinde kinetik enerjinin nasıl yönetildiğine dair temel bir değişimi temsil ediyor ve C-çerçeve tasarımının yapısal erişilebilirliğini korurken operatörlere strok profili üzerinde kontrol sağlıyor.
Açık tip tek noktalı servo güç presinin programlama paketi içindeki krank mili simülasyon modu, geleneksel mekanik makinelerin klasik sinüzoidal hareket profilini yeniden üretir. Bu mod, standart damgalama, aşamalı kalıp uygulamaları ve özel hız eğrilerinin gerekli olmadığı yüksek hacimli üretim için kullanışlıdır. Tahrik motorunu tam 360 derecelik bir dönüşle sabit bir hızda döndürerek, kızak strokun orta noktasında maksimum hızına ulaşır ve alt ölü merkezde sıfıra yavaşlar. Bu kopyalama, geleneksel mekanik presler için tasarlanmış mevcut takımlarla uyumluluğu garanti ederek günlük atölye operasyonları için tanıdık bir temel sağlar.
Ek olarak kontrolör, karmaşık fiziksel kaldıraç mekanizmaları gerektirmeden bağlantı hareket profillerini simüle edebilir. Geleneksel preslerde bağlantı hareketi, vuruşun alt kısmındaki kaymayı yavaşlatan ve yukarı doğru toparlanma aşamasında hızlandıran fiziksel çubuklardan oluşan bir ağ aracılığıyla elde edilir. Servo sürücü bu hız değişikliğini yalnızca tek bir çevrim sırasında elektronik hız ayarlamaları yoluyla gerçekleştirir. Zhejiang Bolun High-Precision Machinery Co., Ltd., operatörlerin belirli metal levhaların çekme eşiğine uyacak şekilde gereken yavaşlama eğrisini tam olarak yapılandırmasına olanak tanıyan kontrol arayüzleri oluşturarak, özel bağlantı tahrikli makinelerle ilişkili mekanik karmaşıklığı ve bakım gereksinimlerini azaltır.
Salınım veya yarım strok modu olarak da bilinen sarkaç hareket modu, tahrik motorunun tam bir dönüşü tamamlamasını gerektirmeyen benzersiz bir çalışma profilidir. Bunun yerine, servo motor eksantrik milini belirli bir açıya kadar ileri doğru döndürür, sürgüyü çalışma stroku boyunca hareket ettirir ve ardından sürgüyü üst başlangıç konumuna geri döndürmek için yönü tersine çevirir. Motor yalnızca sınırlı bir yay boyunca salındığından, genel strok hareketi kısalır, bu da çevrim sürelerini azaltır ve sığ şekillendirme veya kesme işlemleri için üretim hızını artırır. Bu mod, tam dikey açıklığın gerekli olmadığı sürekli şerit malzemeleri işlerken son derece faydalıdır ve enerji tasarrufu yaparken yüksek strok hızlarına olanak tanır.
Şekillendirilmesi zor metallerin aşamalı veya çok aşamalı şekillendirilmesi için darbeli veya artımlı adım modu kullanılır. Bu konfigürasyonda, açık tip tek noktalı servo güç presi, tek bir sürekli hareketle metale baskı yapmaz. Bunun yerine slayt, kuvveti kademeli olarak uygulayarak bir dizi mikro vuruşla alçalır. Bu adım adım deformasyon, iç malzeme gerilimlerinin daha eşit şekilde dağılmasına olanak tanır, lokal incelmeyi azaltır ve yüksek mukavemetli alaşımlarda kırılma çizgilerini önler. Her bir darbe, farklı bekleme süreleri ile programlanabilir ve daha düzgün bir malzeme akışı elde etmek için metalin pres bölümleri arasında dinlenmesine ve dengelenmesine izin verilir.
Derin çekme ve soğuk dövmede, alt ölü merkezdeki metal akışının kontrol edilmesi, eşit duvar kalınlığının korunması ve geri esnemenin en aza indirilmesi açısından kritik öneme sahiptir. Altta bekleme modu, tam tonaj basıncını korurken sürgünün belirli bir süre boyunca strokun alt kısmında tamamen durmasına olanak tanır. Bu duraklama, malzemeye plastik deformasyona uğraması ve kalıp boşluğunun şeklini kalıcı olarak alması için yeterli süre verir. Bekleme süresi sona erdiğinde, servo motor sürgüyü başlangıç pozisyonuna döndürmek için yeniden başlatılır, bu da parçaların tutarlı boyutsal doğruluğa ve minimum artık gerilime sahip olmasını sağlar.
Sabit hızlı çizim modu, kritik şekillendirme aşamasında kızak hızını dinamik olarak ayarlar. Standart krank tahrikleri, kızağın orta noktaya kadar sürekli olarak hızlanmasına neden olur; bu, alüminyum veya titanyum gibi hassas malzemelerin çekme hızı sınırlarını aşabilir. Servo pres, sürgünün tüm çekme derinliği boyunca düz, sabit bir hız eğrisini korumasını sağlamak için motor dönüşünü kontrol eder. Şekillendirme aşaması tamamlandığında, kızak geri dönüşte hızlı bir şekilde hızlanır ve malzemede yırtılma veya kırışıklık riski olmadan üretkenliği optimize eder. Bu kontrol, üreticilerin hassas parçaları standart bir üretim hattında başarıyla çalıştırmasına olanak tanır.
Aşağıdaki tablo, modern servo tahrikli tek noktalı preslerde mevcut olan birincil hareket profillerinin bir karşılaştırmasını sunmakta olup, bunların tipik parametrelerini ve birincil uygulama alanlarını ayrıntılarıyla açıklamaktadır.
| Hareket Profili | Motor Dönüş Tipi | Hız Özellikleri | Birincil Şekillendirme Uygulaması | Tipik Çevrim Verimliliği |
|---|---|---|---|---|
| Krank Simülasyonu | Tam 360 derece dönüş | Sinüzoidal eğri | Standart kesme ve aşamalı damgalama | Temel standart |
| Bağlantı Simülasyonu | Tam 360 derece dönüş | Yavaş çekme hızı, hızlı geri dönüş | Genel derin çekme ve bükme | Hurdanın azalması nedeniyle yüksek |
| Sarkaç Modu | Kısmi salınımlı salınım | Strok açısına göre değişken hız | Sığ çekme, yüksek hızlı kesme | Kısa stroklu parçalar için en yüksek |
| Darbe Modu | Artımlı adım dönüşü | Hızlı duraklamalarla mikro vuruşlar | Kalın levha oluşturan ve çekilmesi zor alaşımlar | Orta düzeyde, kaliteye öncelik veriliyor |
| Altta Bekleme | Duraklatılmış aralıkla tam dönüş | Yük altında alt ölü noktada durur | Geri esnemeyi önleme ve hassas basma | Bekleme süresine göre ayarlanabilir |
Bu karmaşık hareket profillerini tekrar tekrar yürütmek için, açık tip tek noktalı servo güçlü baskı makinesinin fiziksel yapısının çeşitli mekanik ve termal koşulları karşılaması gerekir. Sarkaç veya darbe işlemleri sırasında ağır servo motor ve kızak bileşenlerinin ters çevrilmesi önemli ısı ve dinamik tork dalgalanmalarına neden olur. Motor ve sürücü sıcaklıklarını dengelemek için sağlam gövde mühendisliği ve soğutma devreleri gereklidir. Ek olarak, motor tam yük altında hızlı yön değişikliklerine uğradığında bile kayma dikeyliğinin korunmasını sağlamak için hassas doğrusal kılavuz çubukları entegre edilmiştir.
Bolun Makina, bu dinamik çalışma modlarında kızağın paralel kalmasını sağlamak için yapısal tasarım ilkelerini ve hassas bileşenleri uygulayarak hem tahrik mekanizmasını hem de takımları erken aşınmaya karşı korur. Sürekli basınçlı yağlama sistemi, tüm kayan yüzeylerde tutarlı bir yağ filmi oluşturarak darbeli işlemlerle ilişkili şok kuvvetlerini emer. Termal yönetim, yapısal sağlamlık ve programlanabilir servo kontrolünün bu kombinasyonu, makinenin uzun hizmet ömrü boyunca çeşitli endüstriyel damgalama talepleri için istikrarlı ve güvenilir bir platform olarak kalmasını sağlar.
S: Açık tip tek noktalı servo basınçlı presin programlanabilir kayma hareketi, yüksek mukavemetli malzemelerde geri esnemeyi en aza indirmeye nasıl yardımcı olur?
C: Geleneksel volanın yüksek torklu bir servo motorla değiştirilmesiyle kaydırma hareketi tamamen özelleştirilebilir. Zhejiang Bolun High-Precision Machinery Co., Ltd. bu presleri, alt ölü merkezin yakınında bir altta kalma veya yavaşlama profili gerçekleştirecek şekilde programlayarak malzemenin plastik deformasyona uğraması ve kalıcı olarak şeklini alması için yeterli süre sağlar.
S: Hızlı sarkaç veya darbeli modların aşırı ısı ve tork dalgalanmalarını karşılamak için Bolun Makina servo preslerinde ne gibi önlemler mevcut?
C: Sarkaç veya darbeli modlarda çalışmak, hızlı motor yavaşlaması ve yön değişiklikleri gerektirir; bu da önemli miktarda termal ve mekanik stres oluşturur. Açık tip tek noktalı servo güç pres tasarımlarımız, servo sürücü için özel sıvı soğutma devrelerini ve ısıyı dağıtmak ve ana mil yataklarını korumak için otomatik, yüksek basınçlı basınçlı yağlama sistemini içerir.
S: Saatlik çıktıyı artırmak amacıyla sığ damgalama parçaları için slayt vuruş uzunluğu ve hızı optimize edilebilir mi?
C: Evet, sarkaç hareket modunu kullanarak servo motor, 360 derecelik tam bir dönüşü tamamlamak yerine yalnızca programlanmış bir kısmi açı boyunca salınım yapar. Bu, strok yolunu kısaltır ve döngü sürelerini kısaltarak üreticilerin, tam stroklu operasyonlara kıyasla enerji tasarrufu sağlarken sığ parçalar için yüksek üretim oranları elde etmelerine olanak tanır.
S: Servo güç presleriniz asimetrik, merkezden uzak yükleme çevrimleri sırasında kızak paralelliğini nasıl koruyor?
C: Yalnızca tek bir bağlantı noktasına sahip olmasına rağmen kızak, son derece dar aralıklara sahip uzatılmış, hassas işlenmiş sekiz noktalı saplamalar tarafından yönlendirilir. Bu ağır hizmet tipi kılavuz konfigürasyonu, yanal kuvvetleri absorbe etmek ve şekillendirme stroku boyunca kaymanın eğilmesini önlemek için sert, gerilimi azaltılmış C-çerçevemizle birlikte çalışır.
S: Zhejiang Bolun High-Precision Machinery Co., Ltd. benzersiz, tescilli şekillendirme süreçleri için özel geliştirilmiş yazılım profilleri sunuyor mu?
C: Tam Ar-Ge, tasarım ve yazılım özelleştirme hizmetleri sağlıyoruz. Mühendislik ekibimiz, malzeme ve takım spesifikasyonlarınızı tam olarak karşılamak için sabit hızlı çekme eğrileri veya çok adımlı artımlı darbe döngüleri dahil olmak üzere özel hareket profilleri geliştirebilir ve doğrudan pres kontrol sistemine entegre edebilir.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
