
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üçüncüsü şok olmadan yavaş, kontrollü bir çekiş sağlayabilir. Bir alıcı için sorulması gereken soru basitçe "farklı baskı makineleri nelerdir?" değildir. ama "hangi baskı tipi parça, kalıp ve üretim ritmine uyuyor?"
Kısa cevap: istikrarlı yüksek hacimli damgalama için mekanik krank veya eksantrik dişli presleri, şahmerdan hareketinin programlanabilir olması gerektiğinde servo presleri, soğuk dövme ve yüksek kuvvet boyutlandırma için mafsallı presleri ve parça boyutuna, yatak genişliğine ve merkez dışı yüklemeye göre açık çerçeve veya kapalı çerçeve yapısını seçin. Hidrolik ve pnömatik presler diğer boşlukları dolduruyor. Aşağıdaki bölümlerde türler arasında nelerin değiştiği ve spesifikasyon riskinin nerede olduğu açıklanmaktadır.
Çoğu endüstriyel pres seçimi kuvvet üretme prensibiyle başlar. Aşağıdaki tablo çalışma karşılaştırmasını vermektedir; makalenin geri kalanında kalıp tasarımını, kapladığı alanı ve işletme maliyetini etkileyen ayrıntılar açıklanmaktadır.
| Basın türü | Kuvvet ilkesi | Tipik uyum | Ana takas |
|---|---|---|---|
| Mekanik krank presi | Volan ve kavrama, krank milini sabit strok hareketiyle çalıştırır | Körleme, delme, sığ şekillendirme, genel damgalama | Hızlı ve basit ancak vuruş profili sabittir |
| Eksantrik dişli pres | Dişli tahrik ve eksantrik mil, daha uzun bir strok boyunca yüksek tork sağlar | Ağır damgalama, derin parçalar, geniş yataklar, yüksek tonajlı işler | Daha fazla kütle ve maliyetle daha fazla kuvvet ve sağlamlık |
| Basın | Mafsal bağlantısı, vuruşun alt kısmına yakın yerde kuvveti çoğaltır | Soğuk dövme, baskı, boyutlandırma, yüksek basınçlı kısa stroklu çalışma | Yüksek mekanik avantaj, ancak uzun çekimler için ideal değil |
| Servo pres | Servo motor, koç konumunu, hızını ve beklemeyi kontrol eder | Derin çekme, çok adımlı şekillendirme, yüksek mukavemetli malzemeler | Daha fazla kontrol karmaşıklığıyla esnek hareket |
| Hidrolik pres | Hidrolik silindir, kontrol edilebilir basınç ve strok ile kuvvet sağlar | Uzun çekmeler, düşük hızda şekillendirme, presleme işlemleri | Daha yavaş döngüler ve sıvı bakımıyla uzun stroku zorlayın |
| Pnömatik pres | Hava silindiri düşük kuvvetle çalıştırma sağlar | Hafif montaj, markalama, küçük düzeltme işleri | Düşük maliyetli ancak sınırlı tonaj ve tutarlılık |
Tablo bilinçli olarak geniş tutulmuştur. Uygulamada, mekanik bir pres açık veya kapalı olabilir, tek veya çift noktalı olabilir ve krank veya eksantrik dişliyle çalıştırılabilir. Bu kombinasyonlar sürücü ailesi kadar önemlidir. Kalıp geniş olduğunda veya yük merkezden uzakta olduğunda 160 tonluk açık pres ve 160 tonluk kapalı pres birbirinin yerine kullanılamaz.
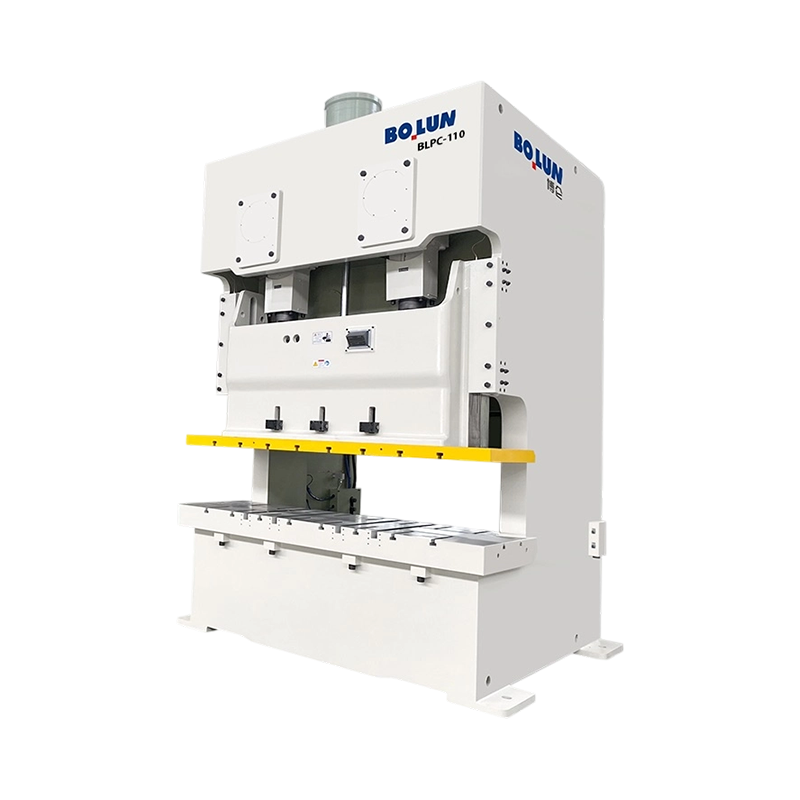
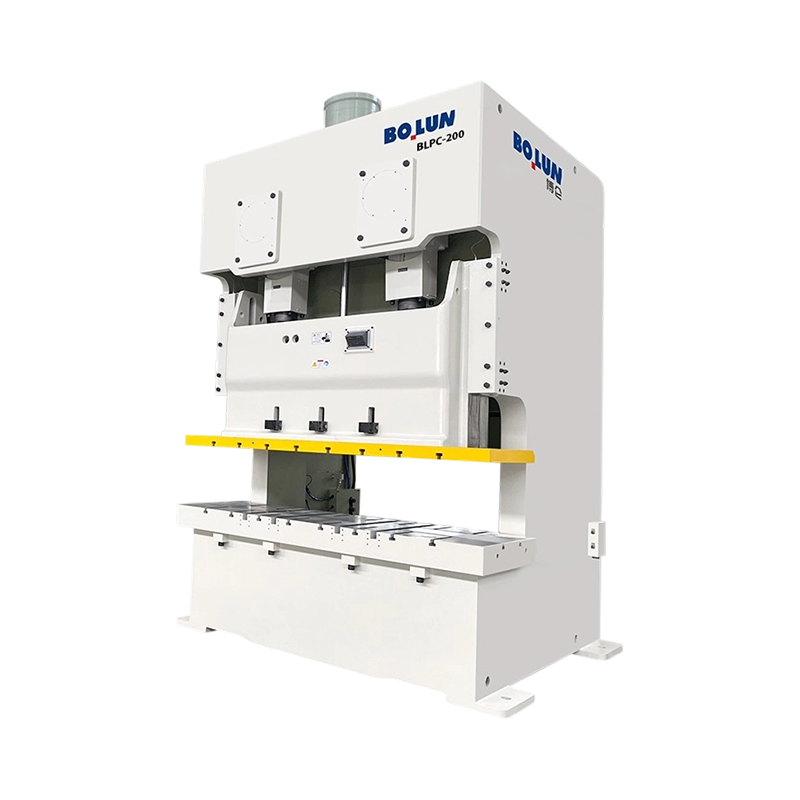
Çerçeve erişime, sağlamlığa ve kalıbın ne kadar sapmayı tolere etmesi gerektiğine karar verir. Genellikle C-çerçeve olarak adlandırılan açık tip pres, ön ve iki tarafı açık bırakır. Bu, manuel yüklemeyi, takım değişikliklerini ve yandan erişimi kolaylaştırır. Bu denge yapısaldır: yük altında boşluk hafifçe kapanabilir, dolayısıyla koç ve yatak paralelliğini kaybedebilir. Dar parçalar, ortalanmış kalıplar ve orta tonaj için bu genellikle kabul edilebilir. Geniş progresif kalıplar için sapma bir kalite ve kalıp ömrü sorunu haline gelir.
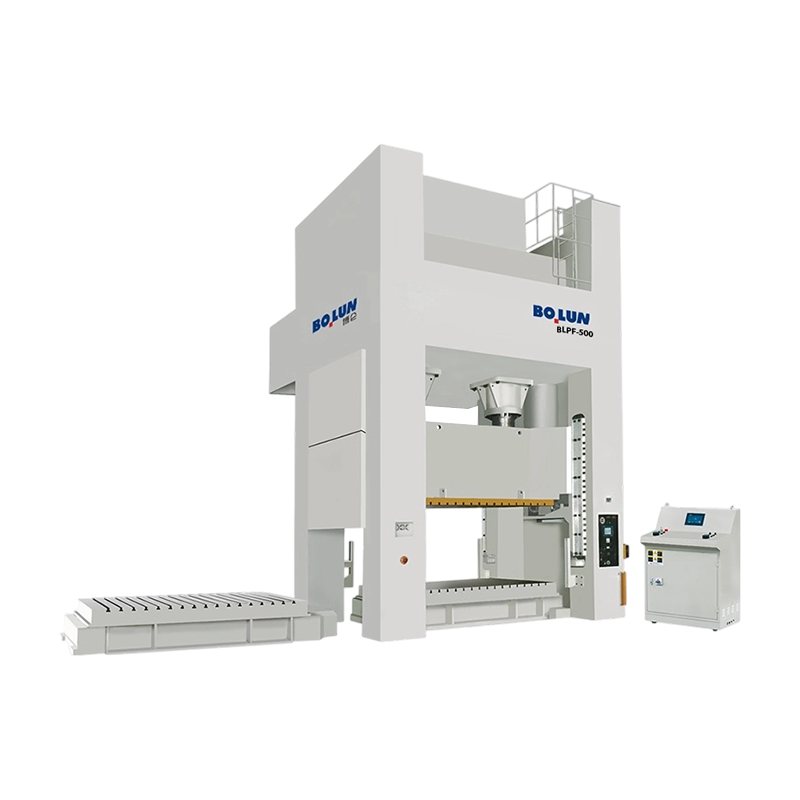
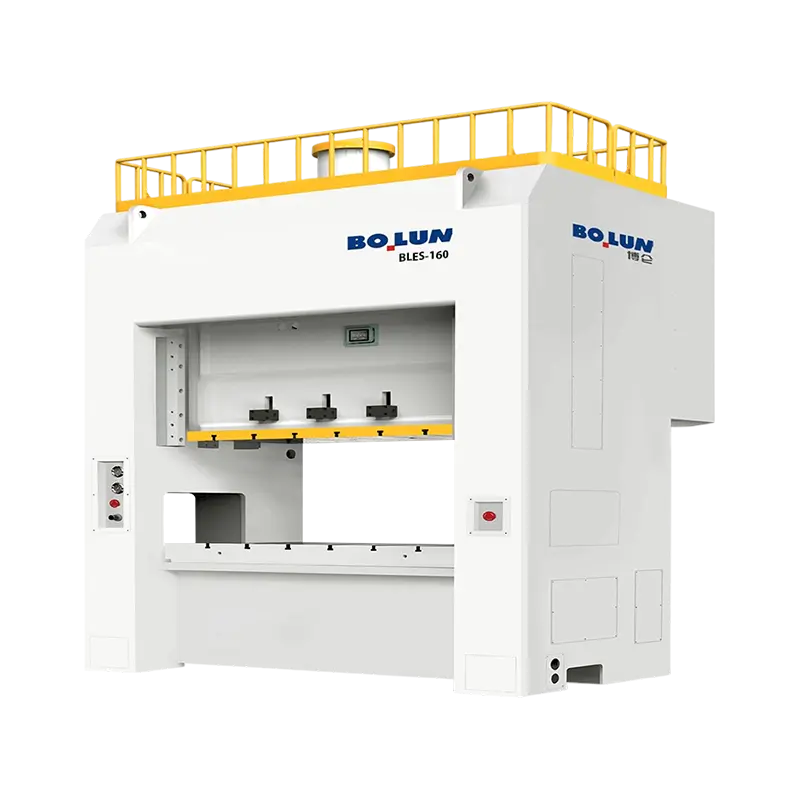
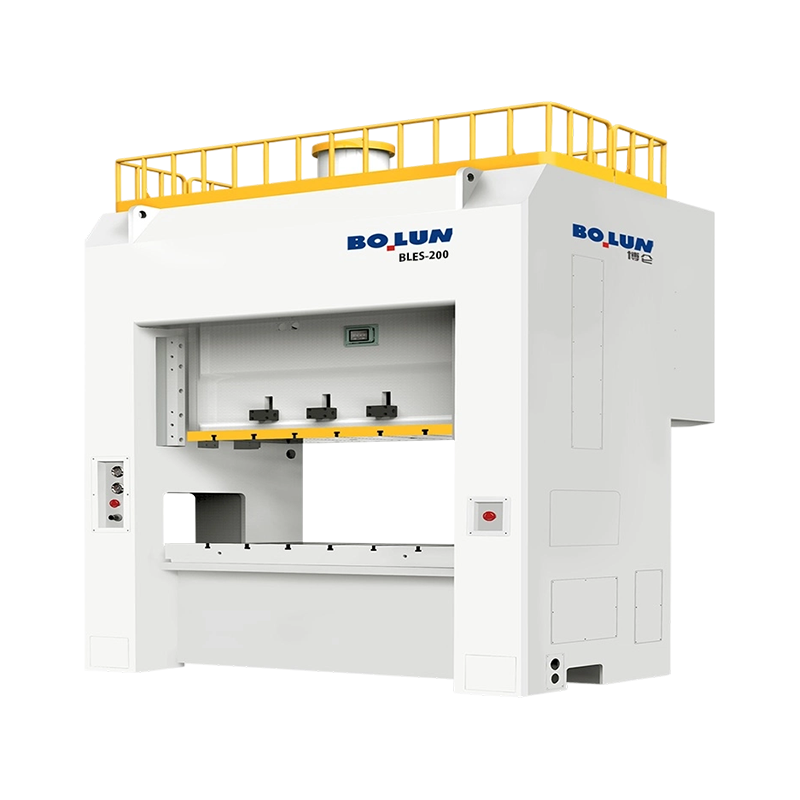
Kapalı tip bir pres, dikmeleri üst kısımda, genellikle daha sert bir portal oluşturan bir taç ve yatakla birbirine bağlar. Daha az açısal sapma ile daha yüksek tonajlı ve daha geniş yatakları işler; bu nedenle otomotiv ölçekli paneller, çok istasyonlu kalıplar ve ağır damgalama için yaygındır. Erişim daha kısıtlı olduğundan yükleme otomasyonu veya yan açıklıkların erken planlanması gerekir. Yarı kapalı tasarımlar ikisinin arasında yer alır: düz bir C-çerçeveden daha fazla sağlamlık, tam kapalı bir çerçeveden daha fazla erişim.
Boğaz derinliği ayrı bir değişkendir. Derin boğazlı açık pres, operatörün büyük bir panele daha uzağa ulaşmasını veya asimetrik bir parçayı döndürmeden üzerinde çalışmasını sağlar. Ancak daha uzun bir boğaz, daha uzun bir yapısal açıklık anlamına gelir, dolayısıyla makinenin aynı derecelendirme için daha sert olması gerekir. Alıcılar boğaz derinliğini, yatak boyutunu ve sapma verilerini birlikte karşılaştırmalı, boğaz derinliğini bedava bir bonus olarak değerlendirmemelidir. Genel açık çerçeve çalışmaları için, açık tip elektrikli pres doğal başlangıç noktasıdır. Çerçeve davranışının tasarım düzeyinde karşılaştırılması için bu açık tip ve kapalı tip baskı tasarımına genel bakış faydalıdır.
Nokta sayısı, sürücüden kızağa kaç bağlantı noktasının kuvvet aktardığını ifade eder. Tek noktalı preste bir bağlantı çubuğu veya bir merkezi tahrik noktası kullanılır. Daha basittir, genellikle daha kompakttır ve kalıp yükü merkezlendiğinde iyi çalışır. Çift noktalı preste genellikle sol ve sağ olmak üzere iki bağlantı noktası kullanılır, böylece slayt genişliği boyunca daha eşit şekilde sürülür. Fark, şahmerdan eğiminde, yatak sapması ve kalıp aşınmasında ortaya çıkar.
Geniş bir yatakta, tek noktalı bir makine, kalıbın ortalanması ve yükün dengelenmesi durumunda yine de iyi parçalar üretebilir. Merkez dışı yüklerde, uzun progresif kalıplarda veya aynı anda kesmeyen istasyonlarda sorunlar ortaya çıkar. Kızak eğilmek ister, kalıp açıklıkları yan yana değişir ve zımba aşınması eşitsiz hale gelir. Çift noktalı baskı yükü yayar ve bu riski azaltır. Aynı zamanda geniş bobin beslemeli çalışmalara ve büyük panellere de uygundur. Bunun karşılığında maliyet, daha fazla makine kütlesi ve daha büyük ayak izi elde edilir.
Pratik bir kontrol, yük diyagramıdır. Her istasyonun yatağın neresinde bulunduğunu ve birleşik yükün ortalanıp merkezlenmediğini sorun. Kalıbın bir ucunda ağır bir istasyon varsa, tek noktalı çerçevenin daha büyük bir derecelendirmeye veya farklı bir çerçeveye ihtiyacı olabilir; Yalnızca tonaj eklemek, eğilme momentini düzeltmez.
Sürücü, strok boyunca kuvvet eğrisini belirler. Geleneksel bir krank presi, krank milini döndürmek için bir volan ve kavrama kullanır; slayt sabit bir sinüzoidal hareketi takip eder. Hızlıdır, mekanik olarak basittir ve aynı strok profilinin her işe uygun olduğu kesme, delme ve sığ şekillendirme işlemlerine çok uygundur. Sınırlama esnekliktir: strok, hız ve bekleme kinematiğin içine yerleştirilmiştir.
Eksantrik dişli presi, strokun daha uzun bir kısmında yüksek tork sağlamak için dişli bir tahrik ve bir eksantrik şaft ekler. Bu, şekillendirme işinin derin olduğu veya geniş bir yatakta yüksek tonajın gerekli olduğu durumlarda yardımcı olur. Makine daha ağır ve daha pahalıdır, ancak kuvveti basit bir kranka göre daha aşağıda tutabilir. Yüksek tonajlı, derin stroklu işler için bu genellikle daha hafif bir krank presinin sınırlarını zorlamaktan daha istikrarlı bir seçimdir.
Bir servo pres, sabit volan hareketinin yerini, şahmerdan konumunu, hızını ve beklemeyi programlayabilen bir servo motorla değiştirir. Pratik fayda, parçaya göre uyarlanmış bir hareket profilidir: şoku önlemek için yavaş temas, kalıplama için kontrollü bir bekleme veya zor şekiller için ters çekme adımı. Servo presler, derin çekme, yüksek mukavemetli malzemeler ve sabit bir krank eğrisinin yırtılmaya veya kırışıklıklara neden olduğu çok adımlı şekillendirme için güçlü bir seçimdir. Ayrıca bazı görev döngülerinde daha düşük rölanti enerjisi kullanımına da izin verirler, ancak gereken kontrol sistemi ve bakım becerileri daha gelişmiştir. Stabil yataklı kapalı çerçeveli çift noktalı servo platformu için BLES250, yüksek enerjili, stabil yataklı çalışmaya göre konumlandırılmıştır.
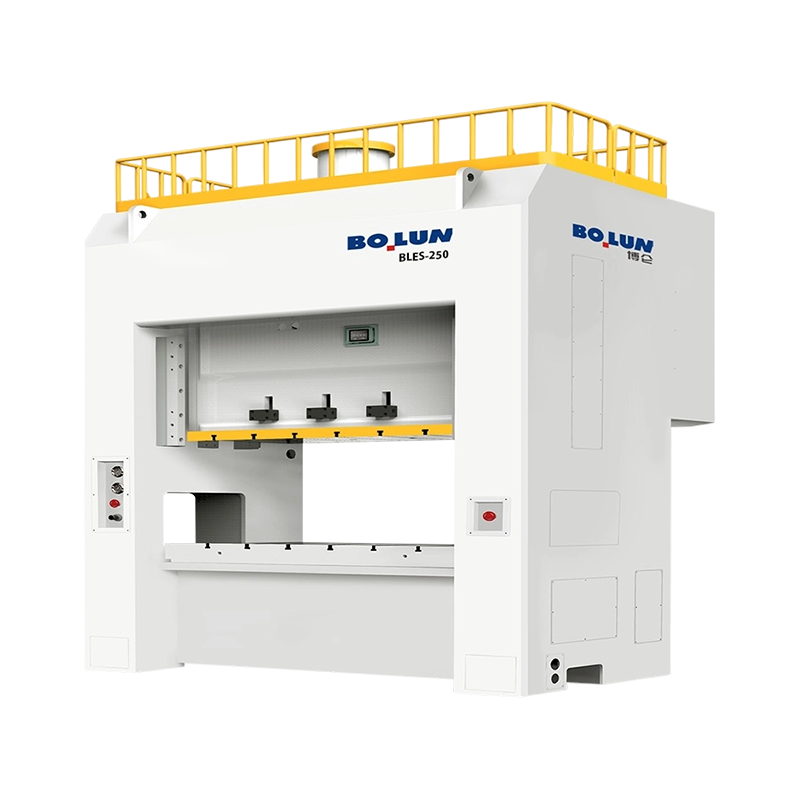 BLES-250 Kapalı Çerçeve Çift Noktalı Servo Güç Presi Kapalı çerçeve çift nokta stabilitesi ve programlanabilir servo hareketi ile derin çekme ve büyük hassas damgalama için 2500 kN'lik bir servo pres. Ürünü Görüntüle →
Mafsallı pres, vuruşun alt kısmına yakın yerde kuvveti çoğaltmak için bir mafsal bağlantısı kullanır. Kuvvet eğrisi diktir: şekillendirme anında yüksek mekanik avantaj, vuruşta daha az kuvvet. Bu, mafsallı presleri soğuk dövme, madeni para basma, boyutlandırma ve kısa mesafede yüksek basınç gerektiren diğer işlemler için etkili kılar. Uzun çekilişlerde ilk tercih değiller; Strok uzunluğunun ve kuvvetinin sabit olması gerektiğinde bağlantı sizin aleyhinize çalışır. Sağlam, yüksek deformasyonlu soğuk dövme için BLKP650, temsili mafsallı tip bir modeldir.
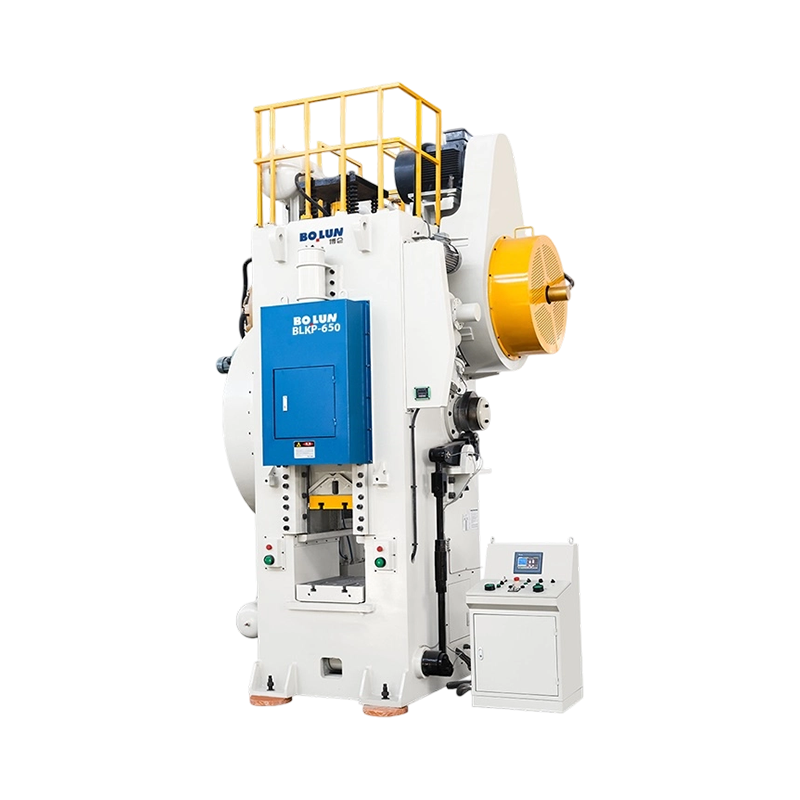 BLKP-650 Mafsallı Tip Soğuk Dövme Pres Makinası Ağır sıkıştırma ve derin soğuk dövme için 6500 kN'lik bir mafsallı pres, yüksek sertlikte bir çerçeveye ve stabil kalın ölçülü şekillendirme için entegre ejektöre sahiptir. Ürünü Görüntüle →
Aynı pres kategorisi bir kısım için doğru, diğer kısım için yanlış olabilir. Aşağıdaki kullanım modelleri, spesifikasyon sayfasından önce uygulanan pratik bir filtredir.
Pil kabuğu üretimi, ince malzemeyi, yüksek doğruluğu ve birçok boyutta tekrarlanabilirliği birleştirir. Presin sert bir çerçeveye, hassas kızak kılavuzuna ve aşırı sapma olmaksızın kompakt bir kalıbı destekleyen bir yatağa ihtiyacı vardır. Çift noktalı açık pres burada çalışabilir çünkü yükü kabuk kalıbına dağıtır ve yine de erişime izin verir. Yüksek tonajlı akü kabuk işleri için BLPC2160, akü kabuğuna özel açık tip çift noktalı bir modeldir.
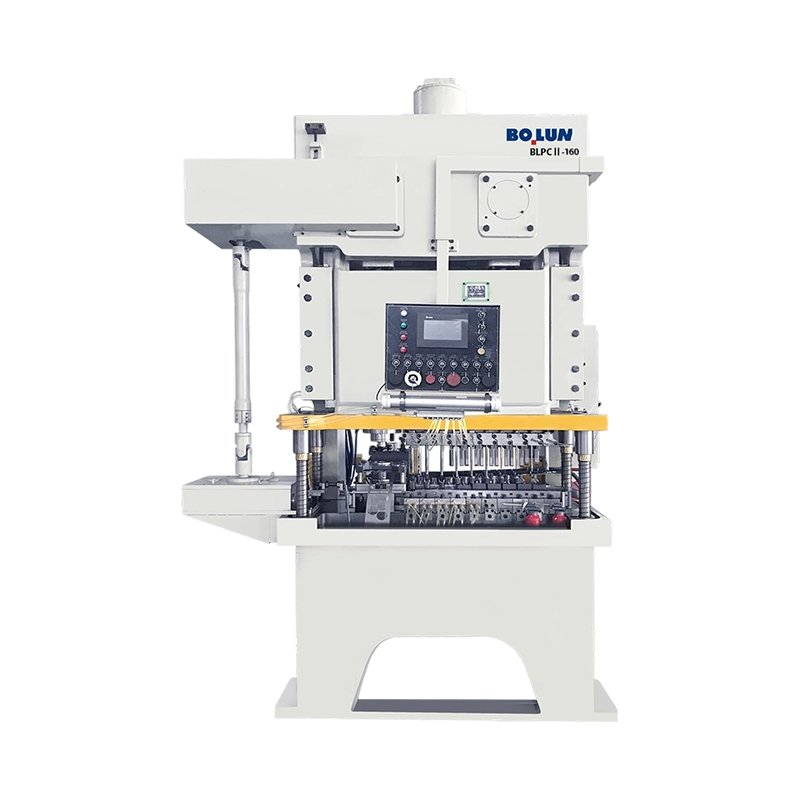 BLPC2-160 Pil Kabuğu Açık Tip Çift Noktalı Güç Presi Stabil şekillendirme için dengeli yük dağılımı ve fotoelektrik güvenlik kullanan, akü kabuğu üretimine yönelik açık tip çift noktalı pres. Ürünü Görüntüle →
Derin çekme, pik tonajdan ziyade malzeme akışının kontrol edilmesiyle ilgilidir. Sabit bir krank eğrisi ilk temasta çok hızlı çekilip daha sonra çok hızlı bir şekilde serbest bırakılabilir. Servo kontrolü, kalıp yastığı kontrolü ve tutarlı yağlama daha önemlidir. Programlanabilir bekleme ve ters çekme özelliğine sahip bir servo pres, kalıptaki deneme yanılma oranını azaltabilir. Aynı mantık, şekillendirme hızına duyarlı yüksek mukavemetli çelik ve alüminyum alaşımları için de geçerlidir.
Parça kalıp penceresinden daha geniş olduğunda veya bobin uzun bir yatak boyunca uzandığında, çerçeve sağlamlığı ve çift noktalı yük dağılımı ana sorunlar haline gelir. Geniş yataklı ve eksantrik dişli tahrikli kapalı çerçeveli presler, büyük paneller, cihaz kaplamaları ve yapısal damgalamalar için olağan yoldur. Alıcı, yalnızca alt ölü merkezdeki nominal tonajı değil, yatak sapma limitlerini, şahmerdan paralelliğini ve gerçek çalışma açısındaki yük eğrisini de talep etmelidir.
Soğuk dövme, sac damgalamadan farklı bir işlemdir. Kütük üç boyutta akar, takım yüksek basınç görür ve pres, aşırı elastik toparlanma olmadan strokun tabanına yakın bir yerde kuvvet iletmelidir. Mafsallı ve ağır hizmet tipi krank presleri yaygındır. Takım kılavuzu, ejektör sistemleri ve çerçeve sertliği tonaj kadar dikkati hak ediyor. Damgalama için derecelendirilmiş bir pres, bir dövme kalıbı için kılavuz sertliğine veya enerji kapasitesine sahip olmayabilir.
Bir basın alıntısı yalnızca bir sürece bağlı olduğunda faydalıdır. Teklifleri karşılaştırmadan önce bu öğeleri bir sayfaya koyun:
Parça çizimini, kalıp yerleşimini ve üretim hedefini isteyen bir tedarikçiye güvenmek, yalnızca tonaj numarası veren bir tedarikçiye güvenmekten daha kolaydır. Parça ve kalıp presi tanımlar; basın parçayı tanımlamıyor.
Farklı baskı türleri, bir kararlar zinciri olarak anlaşılması en kolay olanlardır: kuvvet prensibi, çerçeve, nokta sayımı, tahrik ve uygulama. Mekanik bir krank presi genel amaçlı bir beygirdir; eksantrik dişli pres, ağır işler için tork ve erişim sağlar; bir servo pres, hareket kontrolü için mekanik basitliği kullanır; mafsallı pres, bağlantıyı tabana yakın yüksek kuvvete dönüştürür; ve açık, kapalı ve yarı kapalı çerçeveler erişim ve sağlamlık zarfını oluşturur. Hidrolik ve pnömatik presler diğer kuvvet ve çevrim gereksinimleri için geçerliliğini korur. Doğru seçim, kalıp yükünü merkezde tutan, strok eğrisini malzemeyle eşleştiren ve tutmayı düşündüğünüz tolerans için yeterli sertlik bırakan kombinasyondur.
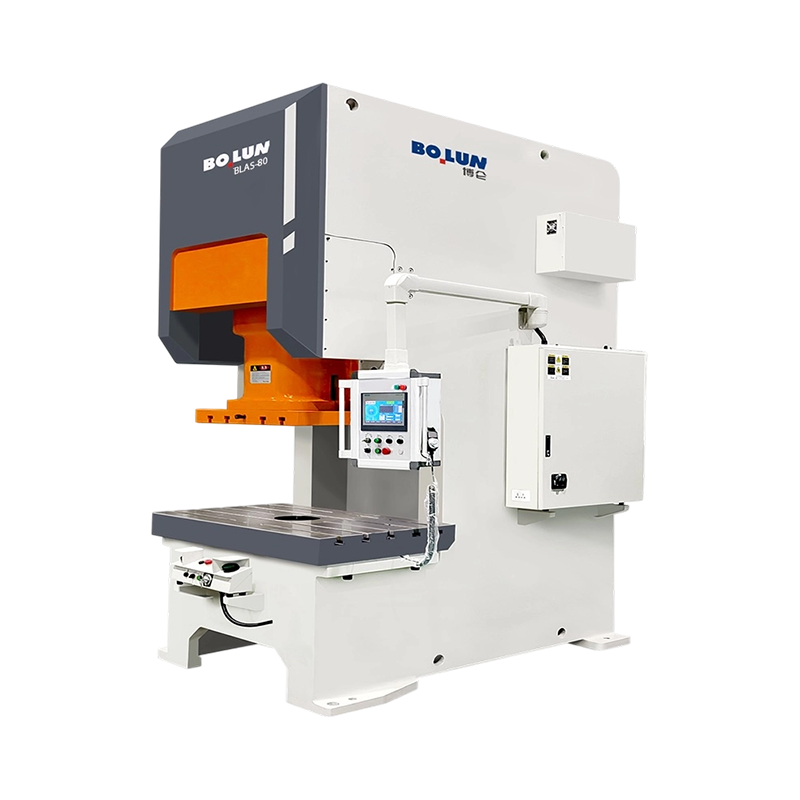


Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Soğuk dövme kalıbı nadiren başarısızlığını önceden bildirir. Bir gün pres ...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
160 tonluk açık çerçeveli presi ve 160 tonluk kapalı çerçeveli preyi yan y...
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

