
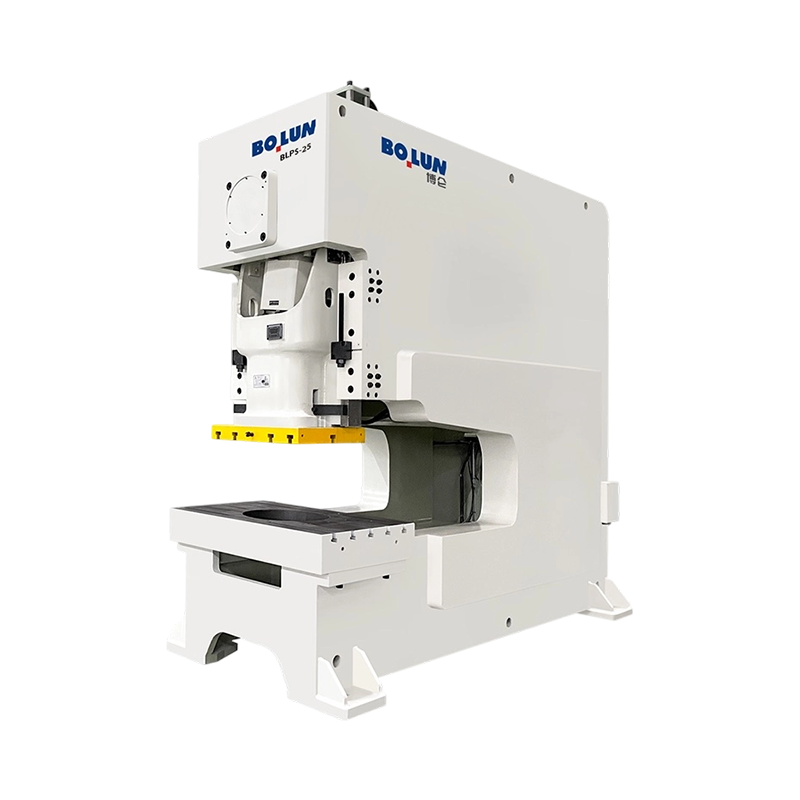


BLPS-25 Kompakt Hassas Açık Aralıklı Derin Boğazlı Elektrikli Pres, büyük sac bileşenlerin yüksek hızda dam...
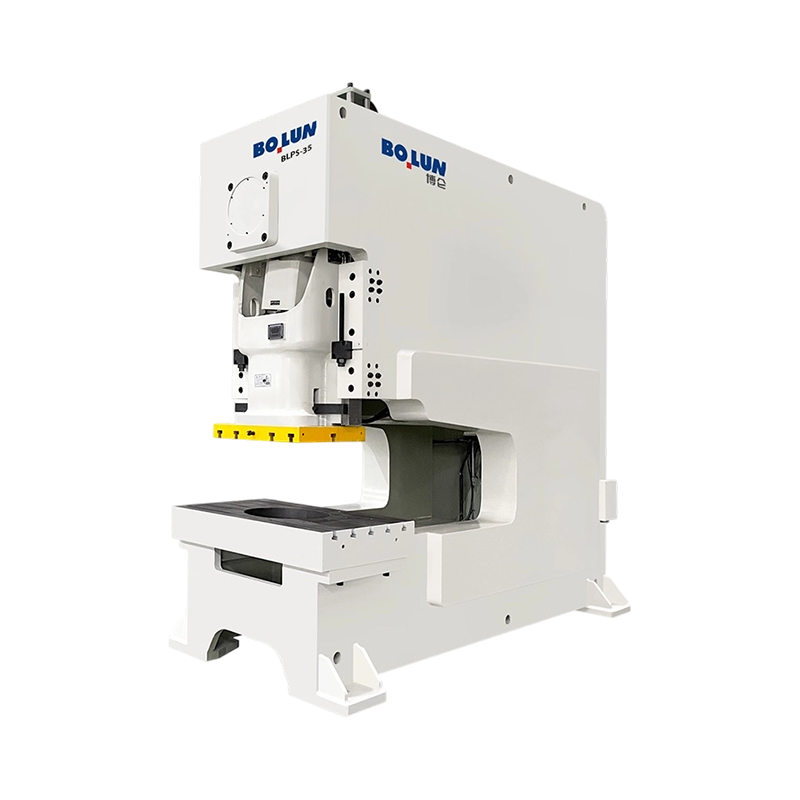
BLPS-35 Çok Yönlü Yüksek Stabilite Açık Aralıklı Derin Boğazlı Güç Presi, 350 kN'lik artırılmış bir no...
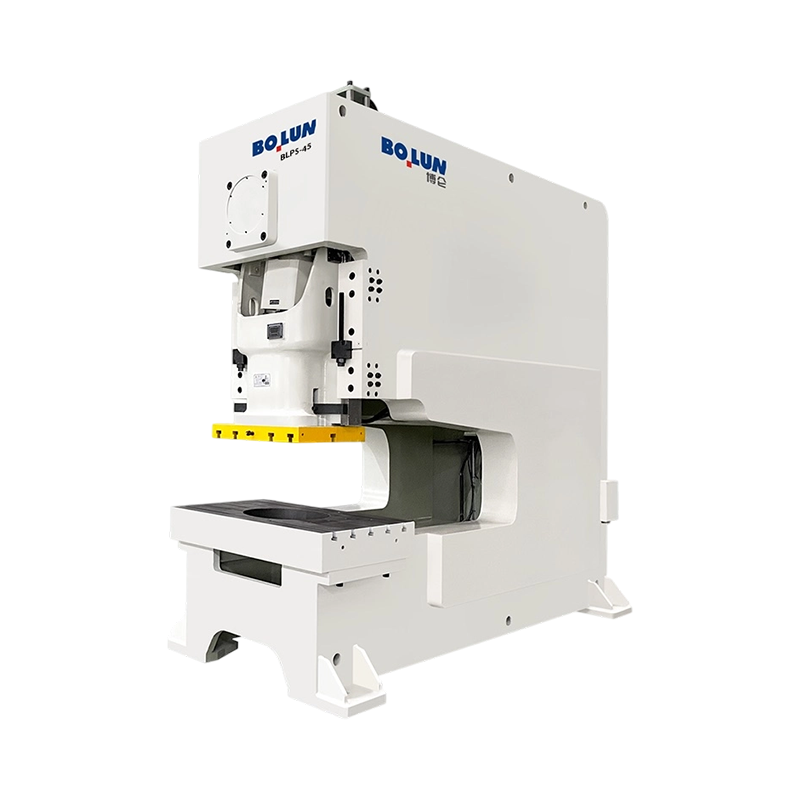
BLPS-45 Sağlam Büyük Kapasiteli Açık Aralıklı Derin Boğazlı Güç Presi, 450 kN nominal kuvvet sağlayan, yüks...
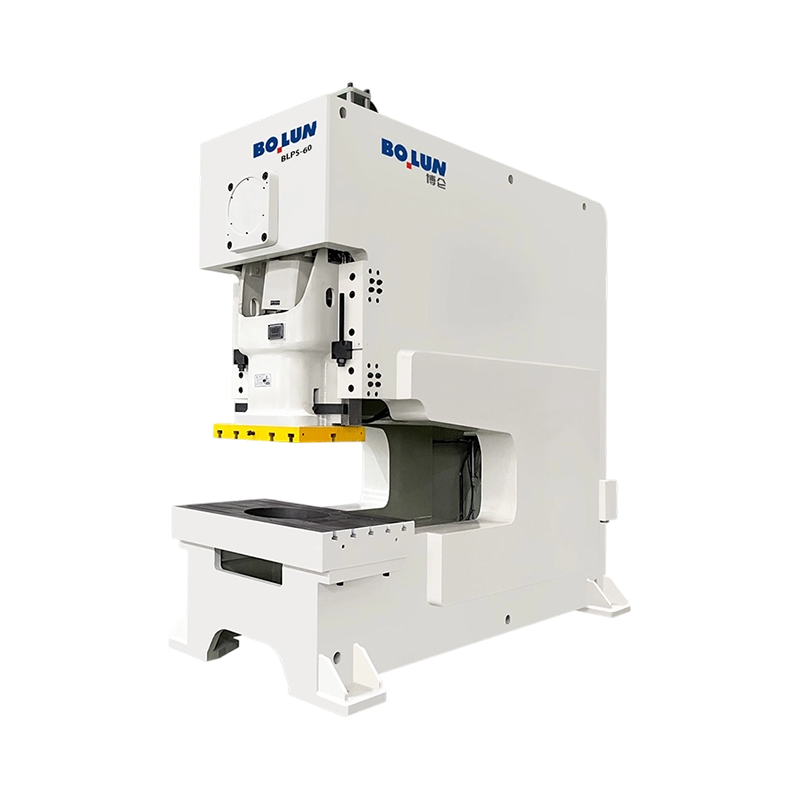
BLPS-60 Derin Erişimli Açık Aralıklı Derin Boğazlı Power Press, genişletilmiş erişimin gerekli olduğu geniş...
Bolun derin boğaz Serisi, standart C-çerçeve erişiminin yetersiz olduğu geniş formatlı sac işleme için özel olarak tasarlanmış özel bir mühendislik çözümüdür. Bu serinin tanımlayıcı özelliği, büyük iş parçalarını malzeme kenarlarından uzakta işlemek için gerekli açıklığı sağlayan önemli ölçüde artırılmış boğaz derinliğidir. Bu, onu büyük ölçekli tabelalar, HVAC kanalları ve mimari metal işleri gibi endüstriler için vazgeçilmez bir varlık haline getiriyor.
Derin boğazlı tasarımlarda inşaat kalitesi çok önemlidir. Standart preslerden farklı olarak serimiz, maksimum gerilim giderme için sıkı bir ısıl işlem sürecinden geçen ultra güçlendirilmiş, yüksek gerilimli çelik levha kaynaklı bir çerçeve kullanır. Bu, çerçevenin daha derin boğazlarda bile üstün sertliğini korumasını sağlar ve yüksek tonajlı darbeler sırasında "açısal açılma" veya sapma riskini etkili bir şekilde ortadan kaldırır. Bu yapısal bütünlük, kalıp hizalamasını korumak ve pahalı takımların ömrünü uzatmak için hayati öneme sahiptir.
Performans açısından, hızlı tepki ve güvenilir tek veya sürekli stroklara olanak tanıyan yüksek torklu pnömatik sürtünmeli kavrama ve hassas fren ünitesiyle donatılmıştır. Kazara darbeleri önlemek için ikili solenoid emniyet valfi ve makineyi tonaj artışlarından koruyan hidrolik aşırı yük koruma sistemi içeren güvenlik her seviyede entegre edilmiştir.
Dahili şanzıman, dövme 42CrMo alaşımlı çelik krank miline ve birinci sınıf CuSn12 kalay bronz burçlara dayanır ve uzun süreli dayanıklılık ve sorunsuz güç dağıtımı sağlar. Ayrıca PLC tabanlı akıllı kontrol sistemi, NC servo besleyiciler ve otomasyon robotlarıyla kusursuz "anlaşma" sağlar. Genişletilmiş erişimi ve ultra sağlam yapısıyla Bolun serimiz, hassasiyet veya güçten ödün vermeden standart pres geometrisinin sınırlamalarını aşmak isteyen üreticiler için nihai çözümdür.
Olarak Çin Açık Boğazlı Derin Boğazlı Güç Presi Üreticileri ve Derin Boğazlı Güç Presi Tedarikçileri, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Sac metal imalatında, büyük boyutlu panellerin işlenmesi, standart damgalama düzenlerinden farklı olan özel ekipman konfigürasyonları gerektirir. Açık aralıklı derin boğazlı elektrikli pres, büyük elektrik dolaplarında, havalandırma panellerinde ve araç gövde bileşenlerinde kullanılanlar gibi geniş malzeme tabakalarını işlemek için özel olarak tasarlanmıştır. Bu makineyi başarılı bir şekilde yapılandırmak için üç temel değişkenin dengede tutulması gerekir: uygulamanın gerekli kesme kuvveti, iş parçasını temizlemek için gereken fiziksel boğaz derinliği ve toplam makine tonaj kapasitesi. Bu üç unsuru tek başına değerlendirmek mümkün değildir. Boğaz derinliğindeki bir değişiklik doğrudan çerçevenin yapısal kaldıracını değiştirir; bu da damgalama stroku sırasında fiziksel sapmayı sınırlamak için gereken çerçeve ağırlığını ve tonaj oranını belirler. Bu faktörleri dengelemek metal şekillendirme mühendisliğinin temel zorluklarından biridir.
Metalin kesilmesi sırasında gereken kuvvet kesimin çevresine, sac kalınlığına ve malzemenin kesme mukavemetine göre belirlenir. Bu kesme kuvveti, pres çerçevesi tarafından tamamen absorbe edilmesi gereken yoğun bir şok yükü oluşturur. Açık aralıklı bir konfigürasyonda, ön bağlantı çubuklarının veya sütunlarının olmaması, tüm tepki kuvvetlerinin makinenin kavisli arka boğazından aktarıldığı anlamına gelir. Kızağın merkezinden arka çerçeve duvarına kadar olan mesafe, bir kaldıraç kolu görevi görerek çelik plakaların maruz kaldığı bükülme momentini artırır. Bir makine spesifikasyonunun seçilmesi, bu gücün daha derin boğaz konfigürasyonlarıyla nasıl ölçeklendiğinin anlaşılmasını gerektirir.
Pres entegrasyonundaki ilk adım, belirli metal parçaların temel kesme kuvvetinin belirlenmesidir. Bu kuvveti hesaplamak için kullanılan formül, toplam kesme uzunluğunu malzeme kalınlığı ve nihai kesme mukavemeti ile çarpar. Hesaplanan bu değer, metali kırmak için gereken teorik statik kuvveti temsil eder. Ancak üretim ortamlarında takım aşınmasını, malzeme kalınlığındaki değişiklikleri ve kalıp yastıklarının veya sıyırıcı plakaların direncini hesaba katmak için ek güvenlik marjlarının uygulanması gerekir. Bir pres nominal kapasitesine çok yakın çalıştırılırsa, tekrarlanan darbe döngüleri tahrik milinde ve yataklarda erken yorulmaya yol açacaktır.
Ayrıca kırılma aşamasındaki malzeme davranışı dinamik değişkenleri de beraberinde getirir. Çekme mukavemeti yüksek veya sünekliği düşük olan malzemeler, kesme anında depolanan gerinim enerjisini hızla serbest bırakarak şiddetli bir ters yük oluşturur. Bu geçme kuvveti aktarma organlarında şiddetli titreşime neden olabilir. Mühendisler, belirlenen makine tonajının yalnızca statik kesme kuvvetini aşmasını değil, aynı zamanda uzun süreli çalışma sırasında kaynaklarda yapısal yanlış hizalamaya veya mikro kırılmalara neden olmadan bu dinamik şokları sönümleyecek kadar sağlam olmasını da sağlamalıdır.
Boğaz derinliği, bir sac levhanın arka çerçeveye temas etmeden önce pres yatağına ne kadar derin nüfuz edebileceğini belirler. Daha derin bir boğaz, geniş levhaların işlenmesinde daha fazla çok yönlülük sunarken, önemli bir yapısal soruna da yol açar. Kiriş mekaniği prensiplerine göre, bir C-çerçeve yapısının açısal sapması veya açılma olgusu, boğaz derinliğinin küpüyle orantılı olarak artar. Bu, plaka kalınlığı ve takviye yapıları değişmeden kalırsa, boğaz derinliğinin iki katına çıkarılmasının çerçeve sapmasını sekiz kat artırabileceği anlamına gelir.
Bu sapma, kesme döngüsü sırasında üst kızak ve alt destek plakasının paralelliğini kaybetmesine ve zımbanın kalıba göre kaymasına neden olur. Ortaya çıkan yanlış hizalama, eşit olmayan takım açıklıklarına neden olarak damgalanmış parçalarda çapak oluşmasına ve kesici kenarların hızlı aşınmasına neden olur. Dikey doğruluğu korumak için, açık aralıklı derin boğazlı güç presi oldukça güçlendirilmiş bir çerçeveye sahip olmalıdır. Bu takviye, bükülme momentlerini absorbe etmek için daha kalın çelik plakalara, daha büyük kutu kaynaklı yapılara ve dahili nervürlere ihtiyaç duyar. Bu nedenle, daha büyük bir boğaz derinliği talep etmek, gerekli kesme kuvveti sabit kalsa bile, makine çerçevesinin fiziksel kütlesini ve maliyetini doğrudan artırır.
Bu değişkenleri başarılı bir şekilde birleştirmek için tasarımcıların yapılandırılmış bir ölçeklendirme yöntemi kullanması gerekir. Aşağıdaki tablo, modern üretim ortamlarında çeşitli tonaj ve boğaz derinliği konfigürasyonlarında çerçeve sertliğini korumak için gereken tipik yapısal boyutları ve ağırlık özelliklerini göstermektedir.
| Makine Değeri (Ton) | Standart Boğaz Derinliği (mm) | Standart Çerçeve Ağırlığı (kg) | Derin Boğaz Derecelendirmesi (mm) | Derin Boğaz Çerçeve Ağırlığı (kg) | Tam Yük Altında İzin Verilen Sapma (mm/m) |
|---|---|---|---|---|---|
| 25 Ton | 180 ila 220 | 1.600 | 500 ila 600 | 2.800 | 0,12'nin altında |
| 40 Ton | 220 ila 260 | 2.900 | 600 ila 700 | 4.600 | 0,12'nin altında |
| 80 Ton | 280 ila 320 | 5.800 | 800 ila 900 | 9.200 | 0,10'un altında |
| 125 Ton | 340 ila 380 | 9.800 | 900 ila 1000 | 15.500 | 0,08'in altında |
Açık aralıklı derin boğazlı basınçlı presin çerçevesinin, yüksek tonajlı kesme sırasında esneyerek açılmasını önlemek için, kaynaklara gelişmiş tasarım metodolojileri uygulanır. Zhejiang Bolun High-Precision Machinery Co., Ltd., takviye plakalarını gerilimin tam olarak en yüksek olduğu yere yerleştirmek için sonlu elemanlar modellemesi kullanarak bu gerilim konsantrasyonlarını analiz eder. Yüksek gerilimli çelik plakalar, arka sütun boyunca kapalı kutu tipi bir kesite kaynaklanmıştır; bu, makinenin ön kısmına gereksiz ölü ağırlık eklemeden atalet momentini önemli ölçüde artırır. Bu, takım hizalamasını korumak için sapmanın sıkı toleranslar dahilinde tutulmasını sağlar.
Sapmayı kontrol etmeye yönelik başka bir yaklaşım, ağır hizmet tipi, çok noktalı kızak kılavuz sistemlerinin entegrasyonudur. Ekstra uzun sekiz noktalı saplamalar kullanılarak, ana çerçeve azami yükler altında küçük elastik sapmalara maruz kalsa bile kızak, devrilmeye karşı fiziksel olarak sınırlandırılır. Bu yönlendirme sistemi, şekillendirme döngüsü sırasında oluşan yatay itme kuvvetlerini emer ve zımbayı kaydırmalarına izin vermek yerine bunları ana yapıya geri dönüştürür. Bu yapısal güçlendirme ve hassas yönlendirme kombinasyonu, derin boğazlı makinelerin milyonlarca döngü boyunca tutarlı parça geometrileri sunmasına olanak tanır.
Takımın kendisi, pres çerçevesi üzerindeki yükü azaltmak için optimize edilebilir. Derin boğaz uygulamaları için kalıplar tasarlarken mühendisler kesme açılarını zımbalara veya kalıp çeliğine dahil edebilirler. Kesici kenarların açılandırılmasıyla malzeme birdenbire kesilmek yerine aşamalı olarak kesilir. Bu basit değişiklik, tepe kesme kuvvetini yüzde kırka kadar azaltır, presten gereken anlık tonajı düşürür ve sonuçta ortaya çıkan ani darbeyi azaltır.
Ek olarak, kalıp setinin basınç merkezini pres silindirinin merkez çizgisiyle ortalamak hayati önem taşır. Alet bir ofsetle takılırsa, C-çerçevesinin açısal açıklığını artıran bir eksantrik yük oluşturur. Asimetrik parçaların mükemmel merkezlemeyi imkansız hale getirdiği durumlarda, tepki kuvvetlerini yatak boyunca eşit bir şekilde dağıtmak ve hem pres kılavuzlarını hem de kalıpları erken aşınmaya karşı korumak için kesme aletinde dengeleme blokları veya yaylı pedler tasarlanmıştır.
S: Açık aralıklı derin boğazlı basınçlı pres, ağır kalınlıkta sac işlerken çerçeve sapmasını nasıl yönetir?
C: Derin boğazlı tasarım doğal olarak yapısal kaldıracı arttırır, bu da yük altında bükülme momentlerini artırabilir. Bu davranışı kontrol etmek için Zhejiang Bolun High-Precision Machinery Co., Ltd. ekstra kalın, gerilimi azaltılmış çelik plakalar ve ağır kutu tipi arka kolonlar kullanıyor. Bu güçlendirilmiş çerçeve tasarımı, açısal sapmayı kısıtlayarak, yüksek kuvvetli çevrimler sırasında takım hizalamasını sabit tutar.
S: Bu derin boğazlı presler otomatik bobin veya tabaka besleme sistemleriyle uyumlu mu?
C: Evet, açık aralıklı konfigürasyon, otomasyon için ideal olan geniş yanal açıklıklar sağlar. Bolun Makine, elektrik kontrol sistemlerini açık mimari arayüzlerle yapılandırarak ekipmanın progresif rulo besleyiciler, robotik sac yükleyiciler ve hurda imha üniteleriyle sorunsuz bir şekilde senkronize olmasını sağlar.
S: Açık aralıklı, derin boğazlı bir elektrikli preste asimetrik parçalarla çalışırken hangi tasarım özellikleri eşit olmayan takım aşınmasını önler?
C: Merkez dışı yükler, kayar kılavuz raylarına ciddi yanal kuvvetler uygulayabilir. Preslerimiz, kayma hareketini tamamen dikey bir eksen boyunca sınırlamak için dar aralıklara sahip uzun, hassas işlenmiş kılavuz sapları içerir. Bu kılavuz mekanizması, kesme kenarlarını eşit olmayan aşınmaya karşı korumak için zımbayı ve kalıbı paralel tutarak kızağın eğilmesini önler.
S: Yüksek tonajlı kesme operasyonlarının ani darbeli şoku aktarma organlarını korumak için nasıl absorbe ediliyor?
C: Makinede, kızakta yukarıya doğru sürekli gerilimi koruyan entegre pnömatik dengeleyici silindirler bulunur. Bu tasarım, bağlantı pimleri ve krank mili yataklarındaki mekanik boşluğu ortadan kaldırırken, ağır hizmet tipi pnömatik kavrama-fren ünitesi, iç dişlileri darbe hasarından korumak için ters şok kuvvetlerini sönümler.
S: Zhejiang Bolun High-Precision Machinery Co., Ltd. belirli üretim gereksinimlerine göre boğaz derinliğini ve yatak boyutunu özelleştirebilir mi?
C: Boğaz derinliklerini, destek boyutlarını ve vuruş uzunluklarını özel zemin düzenlerine uyarlamak için eksiksiz Ar-Ge ve tasarım hizmetleri sunuyoruz. Mühendislik ekibimiz, özelleştirilmiş çerçeve değişikliklerinin, özel sac levha uygulamalarınız için gereken katı toleransları koruduğundan emin olmak amacıyla bireysel yapısal analizler yürütür.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
