
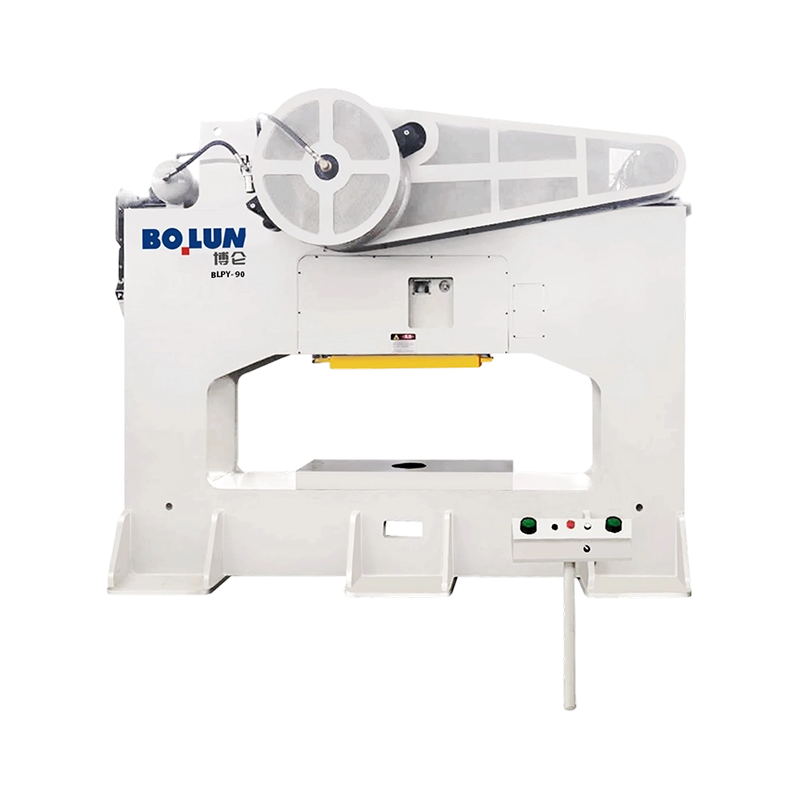


BLPY-90 esnek, kapalı tip, tek noktalı basınçlı pres, 900 kN nominal kuvvete sahiptir. En dikkate değer öze...
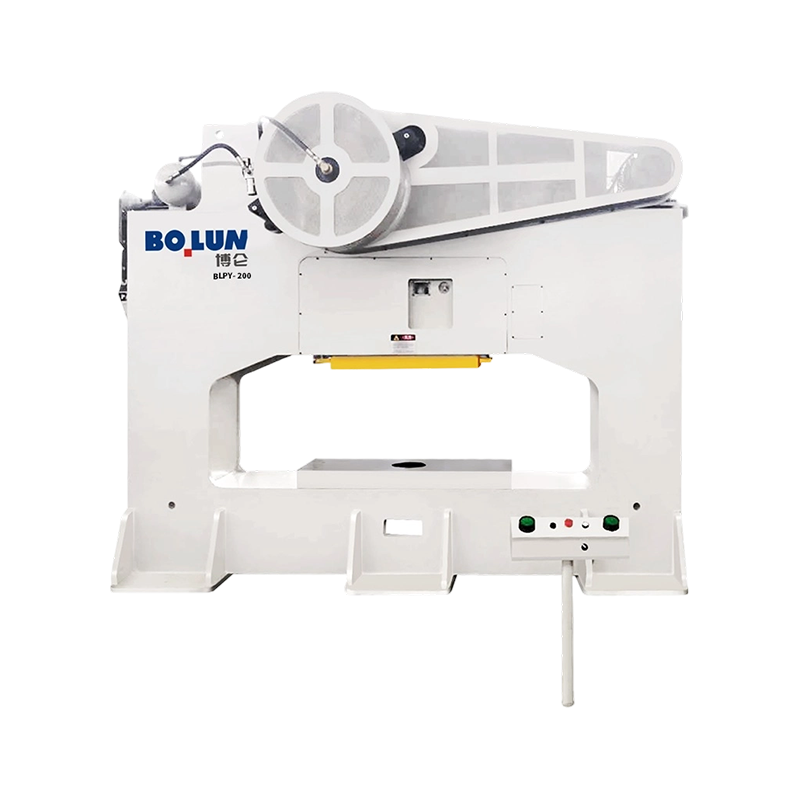
BLPY-200, 2.000 kN nominal kuvvete sahip, stabil, entegre, kapalı çerçeveli, tek noktalı bir elektrikli pre...
Bolun Kapalı Tip Tek Noktalı Geniş Kapılı Power Press, ağır hizmet yükleri altında mutlak yapısal bütünlük ve yüksek hassasiyetli performans talep eden üreticiler için tasarlanmıştır. H-çerçeve tasarımının efsanevi stabilitesini geniş yan erişim pencerelerinin operasyonel esnekliğiyle birleştiren bu baskı makinesi, otomotiv, cihaz ve ağır endüstriyel damgalama için en iyi seçimdir.
Ultra Sert H-Çerçeve Yapısı
Bu serinin belirleyici özelliği kapalı tip H-çerçeve yapısıdır. Standart C-çerçeveli preslerin aksine, simetrik kutu tipi tasarım, yüksek tonajlı darbeler sırasında "açısal sapmayı" veya çerçeve açılmasını neredeyse tamamen ortadan kaldırır. Bu, yüksek mukavemetli alaşımları veya 3,2 mm'yi aşan kalın malzemeleri işlerken bile, zımba ve kalıbın mükemmel dikey hizada kalmasını sağlayarak takım ömrünü önemli ölçüde uzatır ve mikron düzeyinde parça tutarlılığını korur.
Otomasyon Entegrasyonu için Geniş Kapı Tasarımı
"Geniş Kapı" veya geniş yandan açılan konfigürasyon, modern üretim hatları için stratejik bir avantaj sağlar. Bu geniş yan pencereler, otomatik transfer sistemlerinin, robotik kolların ve karmaşık bobin besleme mekanizmalarının zahmetsiz entegrasyonuna olanak tanır. Ayrıca, geniş kapı tasarımı takım bakımını ve kalıp değiştirme işlemlerini basitleştirerek yüksek frekanslı üretim ortamlarında arıza süresini büyük ölçüde azaltır.
Yüksek Torklu Şanzıman ve Çekirdek Mükemmelliği
Makinenin içinde Bolun’un kaliteye olan bağlılığı açıkça görülüyor. Preste dövme 42CrMo alaşımlı çelik krank mili ve birinci sınıf CuSn12 kalay bronz burçlar bulunur ve hem pürüzsüz hem de inanılmaz derecede dayanıklı bir iletim sistemi sağlanır. Yüksek performanslı pnömatik sürtünmeli kavrama ve hassas fren ünitesiyle donatılan pres, hızlı yanıt ve güvenilir tek veya sürekli stroklar sunar.
İstihbarat ve Güvenlik
Güvenlik ve hassasiyet, yüksek çözünürlüklü HMI'ya sahip gelişmiş PLC tabanlı kontrol sistemi tarafından yönetilir. Her ünite, makineyi tonaj artışlarından korumak için bir hidrolik aşırı yük koruyucusu ve kazara darbeleri önlemek için çift solenoid emniyet valfi içerir. İster derin çekme, ister ağır kesme veya çok aşamalı damgalama yapıyor olun, Bolun Geniş Kapılı Pres, yeni nesil akıllı üretim için gereken sağlam temeli ve dijital zekayı sağlar.
Bolun Makina: Tavizsiz Sağlamlık, Eşsiz Erişilebilirlik.
Olarak Çin Kapalı Tip Tek Noktalı Geniş Kapılı Power Press Üreticiler ve Kapalı Tip Tek Noktalı Geniş Kapılı Power Press Tedarikçiler, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Yüksek kapasiteli otomatik üretim hatlarında, malzemelerin damgalama aşamaları arasında geçişi hızlı yanal hareket gerektirir. bir kapalı tip tek noktalı geniş kapılı elektrikli pres Geniş yan açıklıkları doğrudan çerçevenin dikey sütunlarına veya dikmelerine yerleştirerek bu lojistik ihtiyacı karşılıyor. Genellikle yan kapılar olarak adlandırılan bu açıklıklar, otomatik transfer kollarının, bobin besleyicilerin ve hurda taşıma bantlarının yalnızca ön ve arka erişim noktalarına bağlı kalmak yerine pres yapısının yanlarından geçmesine olanak tanır. Bu erişim, geniş sac rulolarını işleyen veya destek yatağının her iki tarafında ağır hizmet tipi hurda tahliye sistemleri gerektiren progresif ve transfer kalıpları için çok önemlidir. Bununla birlikte, bir pres çerçevesinin yük taşıyan sütunlarına büyük pencerelerin kesilmesi, damgalama kuvvetlerinin doğrudan dikey yolunu değiştirerek, makinenin genel stabilitesinin azami tonaj yükleri altında bozulmadan kalmasını sağlamak için özel mühendislik ayarlamaları gerektirir.
Geniş yan kapıların kullanılmasındaki asıl zorluk, dikey ve burulma gerilimlerinin kesik alanlar etrafında nasıl dağıldığını yönetmektir. Standart bir katı sütunlu kapalı preste, damgalama kuvveti düzgün, doğrusal bir yol boyunca dikmeler boyunca aşağı doğru hareket eder. Yan açıklığın eklenmesi, pencerenin köşelerinde, yapısal metalin yükü yeniden yönlendirmeye zorlandığı stres yoğunlaşma noktaları oluşturur. Yapısal yerleşim ek malzeme ve takviye geometrileriyle telafi edilmezse, bu yan kapı oyukları bükülme noktaları haline gelebilir ve yüksek tonajlı darbeler sırasında elastik çerçevenin sapmasına yol açabilir. Sonuç olarak, yapısal tasarımcılar, sütunların kesit kütlesinin bu pencere kesiklerinin etrafında tam olarak nasıl yeniden dağıtılacağını belirlemek için sonlu elemanlar analizini kullanmalıdır.
Yan kapı açıklıklarının genel çerçeve sağlamlığından ödün vermesini önlemek amacıyla mühendisler, kaybedilen malzemeyi telafi etmek amacıyla dikey sütunların geometrisini değiştiriyor. Basit bir düz plaka kolonu yerine, kapalı tip tek noktalı geniş kapılı basınçlı presin dikmeleri ağır hizmet tipi kutu tipi yapılarla üretilmiştir. Bu kutu konfigürasyonunda, yan açıklıkların çevresini kaplayan iç çapraz şeritler ve kalın flanş plakaları kullanılır. Kesiği çevreleyen çeliğin kalınlığı arttırılarak kolonun atalet momenti, yandan erişimi olmayan katı bir kolonunkine eşit veya ondan daha büyük tutulur. Bu yapısal optimizasyon, dikmelerin dikey sertliğinin yüksek kalmasını sağlayarak, pres tam tonajını teslim ettiğinde çerçeve uzamasını minimumda tutuyor.
Ek olarak, geniş kapı açıklıklarının köşeleri keskin doksan derecelik bağlantılar yerine cömert yarıçaplarla tasarlandı. Keskin köşeler, gerilim çarpanı görevi görerek gerilim ve sıkıştırma kuvvetlerini belirli bir noktada yoğunlaştırarak milyonlarca çalışma döngüsü boyunca mikro kırılmalara yol açabilir. Yan kapı camlarının üst ve alt kısımlarında büyük kavisli şeritlerin kullanılması, operasyonel gerilimlerin kesik etrafında düzgün bir şekilde akmasına olanak tanıyarak yapısal yükü daha geniş bir çelik yüzey alanına dağıtır. Zhejiang Bolun Yüksek-Precision Machinery Co., Ltd., fiziksel kolonların sürekli yüksek darbe çevrimleri sırasında yüksek burulma ve dikey sağlamlığı korumasını sağlamak için bu kavisli gerilim dağıtım profillerini ve güçlendirilmiş kutu kaynaklarını birleştirir.
Bir pres çerçevesinin yapısal tepkisi, kolon profillerinin tasarımına ve pencere kesimlerine uygulanan güçlendirme tekniklerine bağlı olarak önemli ölçüde değişir. Aşağıdaki tablo, farklı kolon yapılarının tam dikey yük altında bükülme özelliklerini karşılaştırmaktadır.
| Kolon Yapı Tasarımı | Kapı Açma Genişliği (mm) | Kesit Çelik Kalınlığı (mm) | Ortalama Gerilme Konsantrasyon Faktörü (Kt) | Dikey Elastik Sehim (mm/m) | Burulma Direnci Değeri (kNm/rad) |
|---|---|---|---|---|---|
| Masif Kolon (Standart Kapalı Çerçeve) | Yok | 45 | 1.0 | 0,035 ila 0,045 | Yüksek |
| Takviyesiz Geniş Kapı Kolonu | 650 | 45 | 2.4 | 0,085 ila 0,110 | Düşük |
| Güçlendirilmiş Kutu Tipi Geniş Kapı | 650 | 65 | 1.3 | 0,040 ila 0,050 | Yüksek |
| Ağır Flanşlı Ön Gerilmeli Kolon | 800 | 80 | 1.1 | 0,030 ila 0,040 | Yüksek |
Bu karşılaştırmada gösterildiği gibi, güçlendirilmemiş bir açıklık hem gerilim yoğunlaşma faktörünü hem de dikey sapma oranını önemli ölçüde artırır. Bununla birlikte, güçlendirilmiş kutu tipi veya ağır flanş tasarımına yükseltme yapılarak, geniş kapı çerçevesinin sapması, sağlam bir kolonun performansına yakın bir seviyeye geri getirilebilir. Bu veriler, çevredeki çerçevenin yeterli plaka kalınlığı ve uygun kesit geometrisi ile tasarlanması durumunda, geniş yan kapı açıklıklarının makinenin yapısal sınırlarından taviz vermediğini göstermektedir.
Herhangi bir yapısal sapma ile ilgili temel endişe, bunun kızak kılavuz sistemi üzerindeki dolaylı etkisidir. Kapalı tip tek noktalı geniş kapılı elektrikli presin sütunları, şekillendirme darbesi sırasında esner veya bükülürse, bu sütunların iç kısmına takılan kılavuz raylar dikey hizanın dışına çıkacaktır. Bu yanlış hizalama kızağın eğilmesine neden olur, bu da kesici takımların açıklıklarını değiştirir ve bitmiş parçalar üzerinde eşit olmayan çapaklara yol açar. Bunu önlemek için kılavuz raylar, yan açıklıkların bükülme gerilimlerinden izole edilen dikmelerin güçlendirilmiş yapısal bölümlerine monte edilmelidir.
Uzatılmış, tam uzunlukta ayarlanabilir sekiz noktalı kılavuz saplamalar kullanılarak pres, kızak tertibatının her türlü yanal hareketini kısıtlar. Bu kılavuzların montaj yüzeyleri, kaynaklı çerçevenin tamamı termal gerilimden arındırıldıktan sonra tek bir kurulumda işlenir. Bolun Makine, ana sütunlar döngüsel yüklemeye maruz kaldığında bile kılavuz saplama yüzeylerinin paralel kalmasını sağlamak için bu titiz ısıl işlem ve hassas işleme süreçlerini vurgulamaktadır. Bu hizalama stabilitesi takım giriş yolunu dik tutarak hassas progresif kalıpları korur ve yıllar süren üretim boyunca tutarlı parça kalitesi sağlar.
Geniş kapılı bir pres çerçevesinin sürekli dinamik yükleme altında dayanıklılığı, büyük ölçüde imalat ve montaj aşamalarının kalitesine bağlıdır. Çerçeveler, kutu dikmelerini ve köşe takviye köşebentlerini oluşturmak için çift taraflı tam nüfuzlu kaynağa tabi tutulan yüksek gerilimli çelik plakalardan üretilmiştir. Kaynak tamamlandıktan sonra tüm çerçeve yapısının kapsamlı bir termal tavlama işleminden geçmesi gerekir. Bu ısıtma döngüsü, kaynak arklarının yüksek sıcaklıklarının geride bıraktığı, aksi takdirde çerçevenin aktif hizmetinin ilk birkaç yılında yavaş yavaş bükülmesine veya bozulmasına neden olacak artık lokalize gerilimleri ortadan kaldırır.
Çeliğin iç tane yapısını termal tavlama yoluyla stabilize etmek kolonların kaymasını önleyerek yan kapı açıklıklarının etrafındaki kritik açıklıkların tutarlı kalmasını sağlar. Bu üretim adımı, geniş kapı konfigürasyonları için hayati öneme sahiptir çünkü üretim sonrası herhangi bir bükülme, yan açıklıklardan geçen otomatik besleme mekanizmalarının doğrudan yanlış hizalanmasına neden olacaktır. Endüstriyel üreticiler, ağır hizmet tipi kutu takviyesini kapsamlı gerilim giderme prosedürleriyle eşleştirerek, şekillendirme hatlarının yapısal sağlamlığından ve doğruluğundan ödün vermeden yüksek hızlı otomatik üretim elde etmek için geniş yan kapılı presleri güvenli bir şekilde uygulayabilir.
S: Bu presin sütunlarındaki geniş yan kapı açıklıkları, tam tonajlı yükler altında yapısal sağlamlığı nasıl koruyor?
C: Zhejiang Bolun High-Precision Machinery Co., Ltd. bu sütunları, iç diyagonal nervürlere ve kapı çevresinde ekstra kalın flanş plakalarına sahip, ağır hizmet tipi kutu tipi yapılarla tasarlar. Açılan köşelerdeki cömert yarıçaplarla birleştirilen bu özel geometri, damgalama kuvvetlerini başarılı bir şekilde yeniden dağıtır ve gerilim yoğunlaşmasını önleyerek yüksek seviyede dikey ve burulma sertliğini korur.
S: Geniş kapı konfigürasyonu, otomatik transfer sistemlerini ve baskı makinesinin yanlarından yüksek hızlı bobin beslemeyi destekleyebilir mi?
C: Evet, geniş yan kapı tasarımının temel amacı kesintisiz yanal malzeme akışını kolaylaştırmaktır. Sütunlardaki cömert boşluklar, aktarma kollarının, robotik besleyicilerin ve hurda konveyörlerinin, tamamen entegre ve otomatik aşamalı üretim hatları için ideal olan, kapalı tip tek noktalı geniş kapılı basınçlı presin yanından doğrudan geçmesine olanak tanır.
S: Bolun Makine, kolonların döngüsel yük sapmasına maruz kalması durumunda kılavuz rayların mükemmel şekilde hizalı kalmasını nasıl sağlıyor?
C: Ayarlanabilir sekiz noktalı kılavuz saplamalar, yan açıklıkların bükülme gerilimlerinden izole edilen dikmelerin güçlendirilmiş yapısal bölümlerine monte edilir. Ayrıca, kılavuz yüzeyler işlenmeden önce çerçevenin tamamı termal gerilim tavlama işlemine tabi tutularak, yıllar süren sürekli çalışma boyunca kızağın tamamen dikey ve paralel bir yolda ilerlemesini sağlar.
S: Ağır kaynaklı çelik çerçevenin uzun vadeli 7/24 üretim döngülerinde bükülmesini veya kaymasını hangi önlemler engelliyor?
C: Üretimden sonra geniş kapı çerçeve yapısının tamamı, gelişmiş üretim tesisimizde sıkı bir termal stres giderme sürecinden geçer. Bu tavlama döngüsü, lokal artık kaynak gerilimlerini ortadan kaldırarak fiziksel çerçevenin kalıcı olarak sabit kalmasını sağlar ve presin veya otomatik besleme cihazlarının yanlış hizalanmasına neden olabilecek boyutsal sapmaları önler.
S: Yan kapı penceresinin boyutlarını özel otomatik taşıma ekipmanımıza uyacak şekilde özelleştirmek mümkün mü?
C: Evet, sütun açıklıklarının genişliğini, yüksekliğini ve konumunu özelleştirmek için güçlü Ar-Ge ve mühendislik yeteneklerimizi kullanıyoruz. Mühendislik ekibimiz, değiştirilen kolon tasarımının gerekli sağlamlık ve doğruluk standartlarınızı karşılamaya devam etmesini sağlamak için her özel modifikasyonda bireysel yapısal ve sonlu eleman analizleri gerçekleştirir.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
