
Açık tip tek noktalı basınçlı pres, sürgüyü merkezdeki tek bir bağlantıdan tahrik eder, bu da makineyi hafif işler için basit ve ekonomik tutar; açık tip çift noktalı elektrikli pres ise kızağı genişliği boyunca aralıklı iki bağlantıdan tahrik eder, bu da daha geniş kalıplarda yük dengesini, paralelliği ve toleransı artırır . Tek noktalı presler genellikle yaklaşık 100 tona kadar küçük kesme, delme ve hafif şekillendirme için seçilirken, çift noktalı presler genellikle daha büyük parçalar ve yaklaşık 100 tondan yaklaşık 300 tona kadar olan kuvvetler için belirlenir. .
Alıcılar ve tesis mühendisleri için pratik karar üç soruya bağlıdır: kalıbın büyüklüğü, kuvvetin kızağın merkezinden ne kadar uzakta olduğu ve toleransın ne kadar sıkı olması gerektiği. Tek noktalı pres, parçalar küçük ve ortalanmış olduğunda genellikle doğru seçimdir; çift noktalı pres ise kalıp genişlediğinde veya iş merkezin dışına çıktığında daha güvenli ve daha hassastır.
Merkezi tahrik, daha düşük maliyet, yalnızca merkezi yükler
İki sürücü, daha iyi denge ve doğruluk
Her ikisi de açık C veya aralıklı çerçeveler kullanır
Eksantrik yük eğilmeye ve aşınmaya neden olur
An açık tip elektrikli pres makinesi Kalıp alanına kolay erişim sağlayan, üç tarafı açık C şekilli bir çerçeve kullanır ve hem tek noktalı hem de çift noktalı versiyonlar, kızağın tahrik edilme şekli bakımından farklılık gösterirken bu çerçeve felsefesini paylaşır .
Açık boğaz, operatörlerin ve besleme ekipmanının kalıba önden ve yanlardan ulaşmasını sağlar. Bu, kalıp değişikliklerinin sık olduğu atölyelerde ve orta ölçekli tesislerde değerlidir. Bunun dezavantajı, çerçevenin yük altında kapalı bir tasarıma göre daha fazla esnemesidir, bu nedenle tahrik düzenlemesi ve kuvvetin uygulanma şekli özellikle önemli hale gelir.
Her iki tasarımda da bir krank mili veya eksantrik, volanın dönüşünü, bir veya daha fazla bağlantı çubuğu boyunca sürgünün yukarı ve aşağı hareketine dönüştürür. Bağlantı noktalarının sayısı, şekillendirme kuvvetinin kızağa nasıl ulaşacağını belirler ve bu tek faktör, her makinenin performansını, maliyetini ve uygunluğunu şekillendirir.
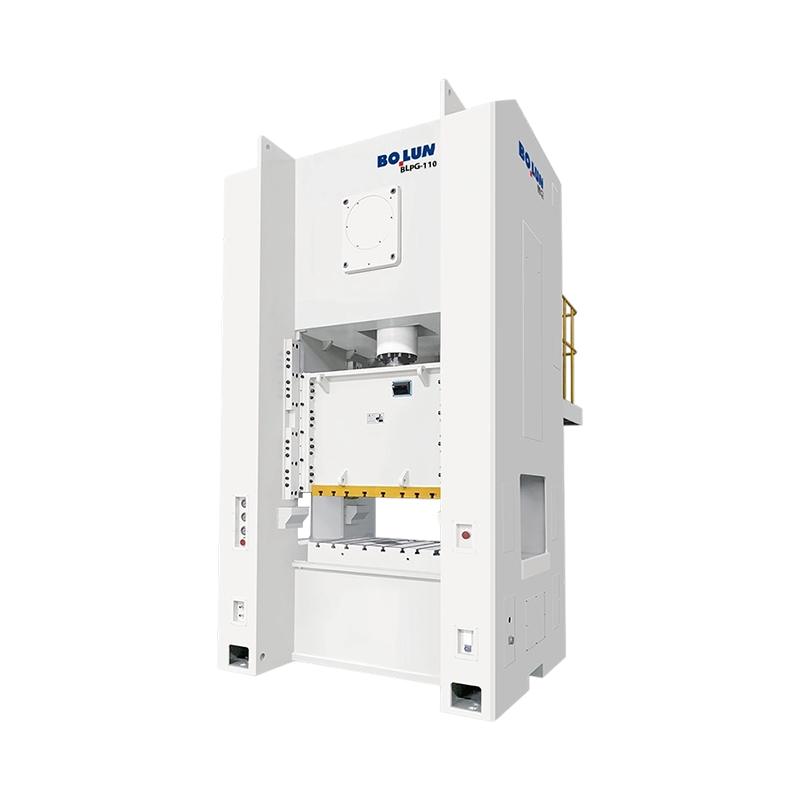
açık tip tek noktalı güç presi tüm şekillendirme kuvvetini genellikle kızağın merkez çizgisine yakın bir bağlantı noktasından iletir, bu nedenle eşit olmayan yüklemeyi önlemek için kalıbın tam olarak bu nokta ile hizalanması gerekir .
Yalnızca tek bir tahrik bağlantısı olduğundan, tek noktalı tasarım daha az hareketli parçaya, daha basit bir krank miline veya eksantrik düzenlemeye ve daha düşük üretim maliyetine sahiptir. Bakım görevleri daha azdır, bu da daha küçük fabrikalara ve sınırlı teknik personele sahip mağazalara uygundur.
Tek noktalı presler, elektrik terminalleri, küçük braketler, pullar, klipsler gibi küçük, ortalanmış parçaları ve basit delme işlerini işler. Kuvvet kızağın merkezine yakın bir yerde yoğunlaştığında ve kalıp kompakt olduğunda, makine rekabetçi bir fiyata tutarlı sonuçlar sunar.
Çalışma kuvveti tek bağlantı noktasından uzakta durduğunda kızak eğilme eğilimi gösterir ve bu eğim kuvvet ile tahrik merkezi arasındaki mesafe arttıkça artar . Bu nedenle merkez dışı çalışma, saplamalarda ve kılavuzlarda eşit olmayan aşınmaya neden olabilir ve boyut veya düzlük bakımından farklılık gösteren parçalar üretebilir. Tasarımcılar kalıbı merkezde tutarak, daha büyük saplamalar kullanarak ve presin taşıması istenen eksantrik momenti sınırlandırarak bu etkiyi azaltırlar.
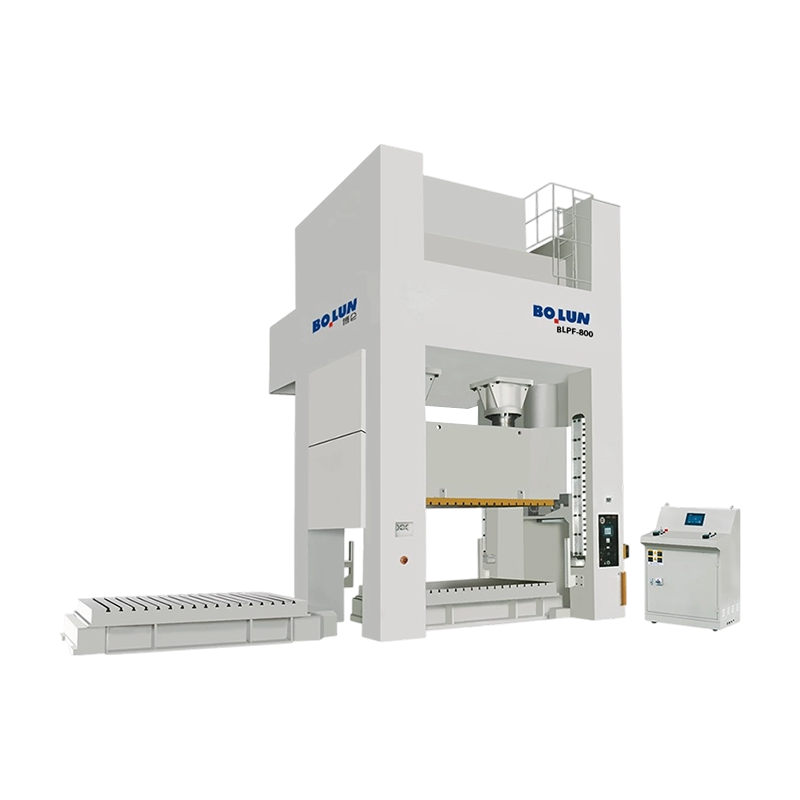
açık tip çift noktalı güç presi Kızağı genişliği boyunca aralıklı iki bağlantı noktasından hareket ettirir, böylece kuvvet aralarında paylaşılır ve kızak yük altında daha düz kalır .
Genellikle ortak bir krank mili veya iki eksantrik mil tarafından tahrik edilen iki bağlantı noktası, yükü kızak genişliği boyunca dağıtır. Bu düzenleme, kalıp geniş olduğunda veya kuvvet tam olarak merkezlenmediğinde eğilmeyi azaltır. Ayrıca kızak ve yatak arasındaki paralelliği de geliştirerek daha sıkı parça toleransını destekler.
Çift noktalı presler daha geniş kalıplara, daha uzun kesme hatlarına, birden fazla istasyonlu progresif kalıplara ve kuvveti daha geniş bir alana dağıtan şekillendirme operasyonlarına uygundur. Otomotiv braketleri, cihaz parçaları ve birden fazla özelliğe sahip elektrikli damgalama, genellikle çift noktalı bir makinede daha güvenilir şekilde çalışır.
İkinci sürücü bağlantısı; bileşenleri, hizalama gerekliliklerini ve bakım noktalarını ekler. Başlangıç maliyeti daha yüksektir ve slaytın dengede kalması için kurulum her iki bağlantı noktasına da dikkat edilmesini gerektirir. Avantajı daha fazla stabilite ve daha geniş bir çalışma alanıdır.
comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| karakteristik | Tek Noktalı Pres | Çift Noktalı Pres |
|---|---|---|
| Sürücü bağlantıları | Tek merkezi bağlantı | Genişlik boyunca iki bağlantı |
| Tipik kapasite bandı | Yaklaşık 100 tona kadar | Yaklaşık 100 ila 300 ton |
| Merkez dışı yüklere tolerans | Düşük, eksantrik kuvvetle eğilir | Güzel, yükü slayt boyunca paylaşıyor |
| Yük altında paralellik | Dikkatli kalıp merkezleme gerektirir | Daha geniş kalıplarda daha iyi muhafaza edilir |
| Göreceli satın alma maliyeti | Daha düşük | Daha yüksek |
| Bakım noktaları | Daha az sürücü bileşeni | Kontrol edilecek daha fazla rulman ve bağlantı |
| Tipik parçalar | Küçük merkezli boşluklar ve terminaller | Geniş braketler ve progresif kalıplar |
location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Kalıp kuvveti bağlantı noktası üzerinde ortalandığında, tek noktalı pres, eşit aşınma ve sabit parça boyutlarıyla neredeyse ideal bir makine gibi davranır. Merkez çizgisine dikkatlice yerleştirilen küçük kalıplar bu tasarımın en güzel noktasıdır.
Eksantrik bir yük, kızağı eğmeye çalışan bir an yaratır. Örneğin, tek noktalı preste kesici kenarları tahrik merkezinden 50 milimetre uzakta bulunan bir kalıp, parçanın bir tarafında çapak olarak görünen gözle görülür bir eğim oluşturabilir. Çift noktalı presler, kuvveti iki bağlantı arasında bölüştürerek bu anı azaltır, böylece aynı kalıp genellikle daha az distorsiyonla çalışır.
Kalıp yerleşimini, kesme kuvvetinin birleşik ağırlık merkezi tahrik merkezine mümkün olduğu kadar yakın olacak şekilde planlayın. Eğer ağırlık merkezi merkeze taşınamıyorsa, tasarım çift noktalı bir makineye doğru kaydırılmalı veya daha ağır saplamalar ve dengeli kalıp elemanları gibi yol gösterici özellikler eklenmelidir.
Seçim, yalnızca fiyata değil, parçalara, kalıp ve tolerans gereksinimlerine göre yapılmalıdır; çünkü uyumsuz bir sürücü konfigürasyonu, ilk tasarruftan daha maliyetli olan tekrarlanan sorunlara neden olur. .
Kalıp genişliğini ve kesme veya şekillendirme istasyonlarının yayılmasını ölçün. Dar, ortalanmış kalıplar tek noktalı makinelerle uyumludur, geniş kalıplar ve çok istasyonlu progresif takımlar ise genellikle çift nokta desteğine ihtiyaç duyar.
Çevreden, malzeme kalınlığından ve kesme mukavemetinden kesme veya şekillendirme kuvvetini hesaplayın. Normal çalışma için nominal tonajın yaklaşık yüzde 20 altında bir marj bırakın. Tepe kuvveti tek nokta kapasitesine yakınsa, çift noktalı pres varyasyon için daha fazla alan sağlar.
Dar toleranslara sahip yüksek hacimli parçalar, çift noktalı baskının stabilitesinden yararlanır çünkü paralellik kontroller arasında daha uzun süre korunur. Düşük hacimli prototip veya kısa süreli işler genellikle tek noktalı bir makinede ekonomik olarak yapılabilir.
Tonaj bir presin yalnızca bir kısmını tanımlar; bu nedenle alıcıların stroku, kapatma yüksekliğini, yatak boyutunu ve enerji kapasitesini sürücü konfigürasyonuyla birlikte değerlendirmesi gerekir .
Üreticiler tonajı alt ölü noktadan önce belirli bir mesafeye göre derecelendirirler. Farklı bir vuruş noktasında maksimum kuvvet gerektiren işlerin oluşturulması güvenli kapasiteyi aşabilir, bu nedenle derecelendirme noktası proses gereksinimlerine uygun olmalıdır.
Strok uzunluğu en uzun parçayı ve besleme ekipmanını barındırmalıdır; kapatma yüksekliği ise kalıp seti yüksekliğini ve tüm parça istiflemelerini içermelidir. Daha büyük çerçeveli çift noktalı presler, aşamalı işleme için daha fazla kapatma yüksekliği seçeneği sunabilir.
| Şartname | Neden Önemlidir? | Tedarikçiye Sorulacak Soru |
|---|---|---|
| Nominal tonaj ve derecelendirme noktası | Maksimum güvenli gücü ayarlar | Derecelendirme hangi vuruş mesafesinde geçerlidir? |
| İzin verilen eksantrik yük | Merkezi çalışmanın sınırları | Bu çerçeve için maksimum moment nedir? |
| Slayt paralelliği spesifikasyonu | Parça doğruluğunu kontrol eder | Tam yükte hangi tolerans garanti edilir? |
| Dakika başına vuruş | Üretim kapasitesi | Bu oran anma tonajı için geçerli midir? |
| Yatak ve destek boyutları | Kalıp boyutu ve montaj odası | Hangi kalıp seti boyutları değişiklik yapılmadan sığar? |
Kalıp tasarımı ve tahrik konfigürasyonu birlikte düşünülmelidir çünkü bir makinede iyi performans gösteren bir kalıp diğerinde kötü parçalar üretebilir .
Kalıbı, birleşik kesme kuvveti tahrik merkezine yakın olacak şekilde yerleştirin. Kılavuz sütunlar ve burçlar, beklenen yan yüke göre boyutlandırılmalı ve kalıp pabucu, zımbayı ve kalıbı kızağın altında hizalı tutacak kadar geniş olmalıdır.
Progresif kalıplar gücü birkaç istasyona yayar. Çift noktalı preste istasyonları, yükün iki bağlantı noktası arasında eşit şekilde dağıtılacağı şekilde düzenleyin. Eşit olmayan istasyon yükleri yine de moment etkileri üretebilir; bu nedenle kuvvet hesaplamaları her istasyon için kontrol edilmelidir.
Daha ağır kılavuz sistemleri ve sertleştirilmiş aşınma yüzeyleri her iki tasarımda da yanlış hizalamanın kontrol edilmesine yardımcı olur. Kılavuz sütunların, burçların ve saplama yüzeylerinin düzenli olarak incelenmesi kalıbın düzgün hareket etmesini sağlar ve uzun çalışmalarda parça kalitesini korur.
Kurulum doğruluğu, her iki konfigürasyonun da tasarım performansına ulaşıp ulaşmadığını belirler ve her kalıp değişiminde hizalama kontrollerinin yapılması gerekir. .
Desteği ve kalıp pabucunu temizleyin, kalıbı merkez çizgisi işaretlerine göre konumlandırın ve belirtilen torkla eşit şekilde sıkıştırın. Kapama yüksekliğini kalıp spesifikasyonuna göre ayarlayın ve üretim hızında çalıştırmadan önce kalınlık ölçer ile kapatmayı onaylayın.
Yatağın çeşitli noktalarında bulunan kadranlı göstergeleri kullanarak slayt ve yatak arasındaki paralelliği kontrol edin. Çift noktalı presler genişlik boyunca tutarlı okumalar göstermelidir; tek noktalı presler ise kalıbın merkezin dışında olması durumunda daha büyük farklılıklar gösterebilir. Zaman içindeki sapmayı belirlemek için okumaları kaydedin.
Çift noktalı baskıda her iki bağlantı noktasının da tutarlı bir şekilde birbirine geçmesi gerekir. Sürgünün strok sırasında bükülmemesi için biyel kolunun uzunluğunu, burç durumunu ve tahrik zamanlamasını kontrol edin. Tutarsız zamanlama, düzensiz parça özellikleri ve anormal gürültü olarak ortaya çıkar.
Tahrik bağlantılarının sayısı arttıkça bakım talepleri de artar, bu nedenle çift noktalı presler, tek noktalı makinelere göre daha planlı denetim gerektirir .
Merkezi bağlantı yatağına, saplama boşluğuna, debriyaj ve fren durumuna ve ana krank milinin yağlanmasına odaklanın. Yük yoğun olduğundan, merkez kalıplar çalıştırılırken saplama aşınması ve kılavuz aşınması sık sık kontrol edilmelidir.
Her iki bağlantı yatağını, her iki biyel kolu grubunu ve her iki saplama setini kontrol edin. Yağlamanın her noktaya ulaştığını ve her iki tarafın da benzer oranda aşındığını kontrol edin. Kenarlar arasındaki eşit olmayan aşınma, hizalama veya kalıp yüklemeye dikkat edilmesi gerektiğini gösteren erken bir uyarı işaretidir.
Açık çerçeveli presler hâlâ ciddi ezilme ve dolaşma tehlikeleri oluşturmaktadır ve güvenlik sisteminin sürücü konfigürasyonu ve besleme yöntemiyle eşleşmesi gerekir .
Vuruş sırasında el girişini önleyen sabit korumalar, kilitli korumalar, ışık perdeleri veya varlık algılama cihazları kullanın. Açık boğaz, tehlikelere çeşitli yönlerden erişim sağladığından dikkatli bir şekilde yönetilmelidir.
İki el kontrolü, vuruş sırasında her iki eli de kalıptan uzak tutar. Fren aşınması bu değerleri değiştirdiğinden durma mesafesini ve durma süresini düzenli olarak ölçün. Aşırı çalışan bir pres, takımlara zarar verebilir ve operatörleri tehlikeye atabilir.
Operatörler ve bakım personelinin, herhangi bir dahili çalışma öncesinde kalıp kullanımı, kurulum prosedürleri ve kilitleme etiketleme konusunda eğitim alması gerekir. Amerika Birleşik Devletleri'ndeki OSHA kuralları veya ilgili Avrupa direktifleri gibi ülkenizde geçerli olan makine koruma gerekliliklerine uyun.
Gerçek uygulamalar, iki konfigürasyonun günlük üretimde nasıl kullanıldığını göstermektedir ve aşağıdaki örnekler, belirli makine modellerinden ziyade genel uygulamaları yansıtmaktadır. .
Ortalanmış bir kesme kalıbını çalıştıran küçük bir tek noktalı pres, yüksek strok hızlarında terminaller üretebilir. Parçalar küçük olduğundan ve kuvvet iyi merkezlendiğinden tek nokta tasarımı, daha düşük ekipman maliyetiyle güvenilir çıktı sağlar.
Çoklu delme ve şekillendirme özelliklerine sahip daha geniş braketler genellikle çift noktalı preslerde çalışır. Paylaşılan yük ve daha iyi paralellik, uzun üretim süreçlerinde delik konumunun ve düzlüğünün korunmasına yardımcı olur.
Geniş bir kalıp alanında kesme ve bükmeyi birleştiren cihaz parçaları sıklıkla çift noktalı makinelerden yararlanır. Tutarlı kuvvet dağıtımı, geri esneme değişimini azaltır ve montaj uyumunu iyileştirir.
Satın alma fiyatı kararın yalnızca bir kısmıdır ve toplam sahip olma maliyeti, hurda oranını, kalıp ömrünü, bakım işçiliğini ve arıza süresini içerir .
Ortalanmış küçük parçalar için, tek noktalı pres en düşük toplam maliyeti sağlayabilir çünkü daha basit tahriki ve daha düşük sermaye fiyatı, kısa vadeli ve düşük karmaşıklıktaki çalışmalara uygundur. Merkez dışı kalıplar sık sık hurdaya veya takımın erken aşınmasına neden oluyorsa tasarruflar hızla kaybolur.
Çift noktalı pres genellikle daha düşük hurda, daha uzun kalıp ömrü ve geniş veya yüksek hacimli parçalarda daha az doğruluk şikayeti ile karşılığını verir. Üretim tirajları uzun olduğunda ve tolerans gereklilikleri katı olduğunda, daha yüksek satın alma fiyatı haklı çıkar.
Sürücüyle ilgili sorunların çoğu düzensiz parçalar, anormal aşınma veya gürültü olarak ortaya çıkar ve yapılandırılmış bir kontrol, deneme yanılmadan daha hızlı bir şekilde nedenini bulur. .
Tek taraflı çapak genellikle tek noktalı baskıda merkez dışı yükün neden olduğu eğimi veya çift noktalı baskıda eşit olmayan paralelliği gösterir. Önce kalıp merkezlemesini kontrol edin, ardından paralellik ve saplama açıklıklarını doğrulayın.
Bir saplamadaki daha fazla aşınma, eksantrik yüklemeyi veya yanlış hizalamayı gösterir. Kalıp konumunu ayarlayın, açıklıkları sıfırlayın ve kılavuz yüzeylerini inceleyin. Aşınmış saplamaların kızağa zarar vermeden değiştirilmesi, maliyetli onarımları önler.
Vuruntu, aşınmış bağlantı burçlarından, gevşek bağlantı elemanlarından veya bağlantı noktaları arasındaki zamanlama farklılıklarından kaynaklanabilir. Üretime devam etmeden önce presi durdurun, her bağlantıyı inceleyin ve burç açıklıklarını onaylayın.
Soru: Açık tip tek noktalı power press nedir?
Kızağı merkeze yakın bir bağlantı noktasından hareket ettiren, basit yapı ve ortalanmış, hafif işlerde düşük maliyet sunan açık C çerçeveli bir prestir. .
Soru: Açık tip çift noktalı power press nedir?
Kızağı genişliği boyunca iki bağlantı noktasından hareket ettiren, yükü paylaşan ve daha geniş kalıplarda paralelliği artıran açık çerçeveli bir prestir.
Soru: Tek noktalı preslerde merkez dışı yükleme neden sorunlara neden oluyor?
Merkezin dışındaki kuvvet, kızağı eğerek bir moment yaratır ve bu da eşit olmayan saplama aşınmasına, parçaların bir tarafında çapak oluşmasına ve boyutsal değişikliklere neden olur .
Soru: Tek noktalı presler genellikle hangi kapasiteyi kapsar?
Tek noktalı presler, çerçeve boyutuna ve tasarımına bağlı olarak, üretici tarafından tanımlanan kesin değerle, genellikle yaklaşık 100 tona kadar kullanılır.
Soru: Çift noktalı pres ne zaman seçilmelidir?
Geniş kalıplar, aşamalı takımlama, merkez dışı kuvvetler ve uzun tirajlarda üretilen dar toleranslı parçalar için çift noktalı pres seçin .
Soru: Açık çerçeve doğruluğu nasıl etkiler?
Açık bir çerçeve yük altında kapalı bir çerçeveye göre daha fazla esnediğinden sürücü konfigürasyonu, kalıp merkezleme ve paralellik kontrolleri doğruluk açısından özellikle önemli hale gelir.
Soru: Körleme işlemi için gereken kuvveti nasıl hesaplarım?
Kesim çevresini malzeme kalınlığı ve kesme mukavemeti ile çarpın, ardından şekillendirme gerekliliklerini ve nominal kapasitenin yaklaşık yüzde 20 altında bir güvenlik marjını ekleyin .
Soru: Çift noktalı preslerde hangi bakımlar farklıdır?
Çift noktalı presler, her iki bağlantı yatağının, her iki bağlantı çubuğunun ve her iki saplama setinin kontrol edilmesini ve ayrıca iki tarafın benzer oranlarda aşındığının doğrulanmasını gerektirir.
Soru: Damgalı bir parçada tek taraflı çapakların oluşmasına ne sebep olur?
Tek taraflı çapak genellikle merkez dışı yükleme veya eşit olmayan paralellik nedeniyle eğime işaret eder ve düzeltme kalıp merkezleme ve saplama açıklıklarının kontrol edilmesiyle başlar.
Soru: Tek noktalı baskı makinesine sahip olmak daha mı ucuz?
Dikkatli kalıp düzenine sahip ortalanmış küçük parçalar için, tek noktalı pres genellikle daha düşük toplam maliyete sahiptir, ancak merkez dışı çalışma, hurda ve takım aşınması nedeniyle bu avantajı ortadan kaldırabilir .


45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Power Press Nedir? A damgalama presi veya zımba presi olarak d...
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

