
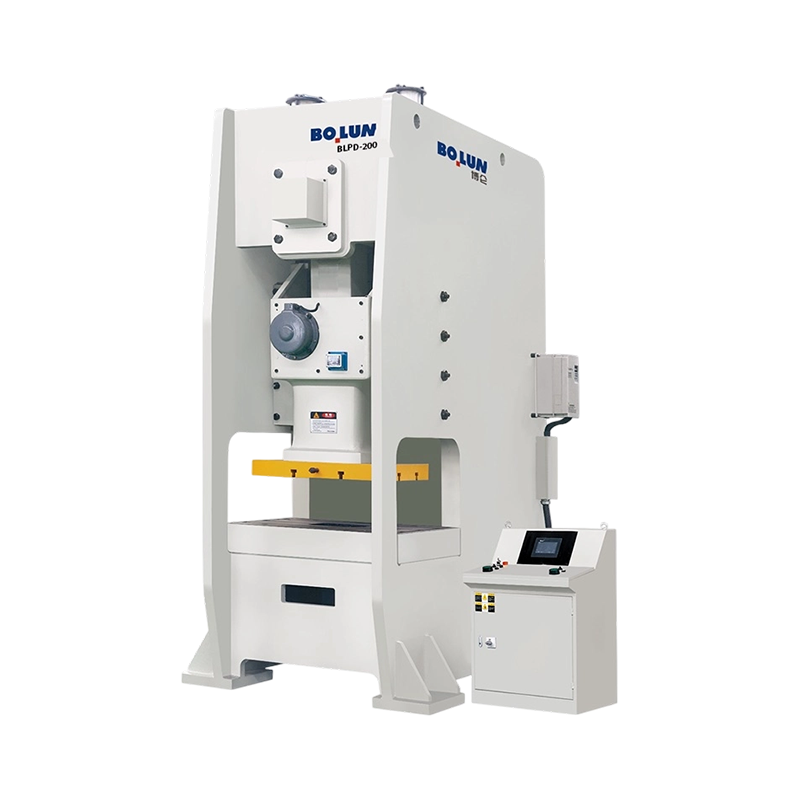
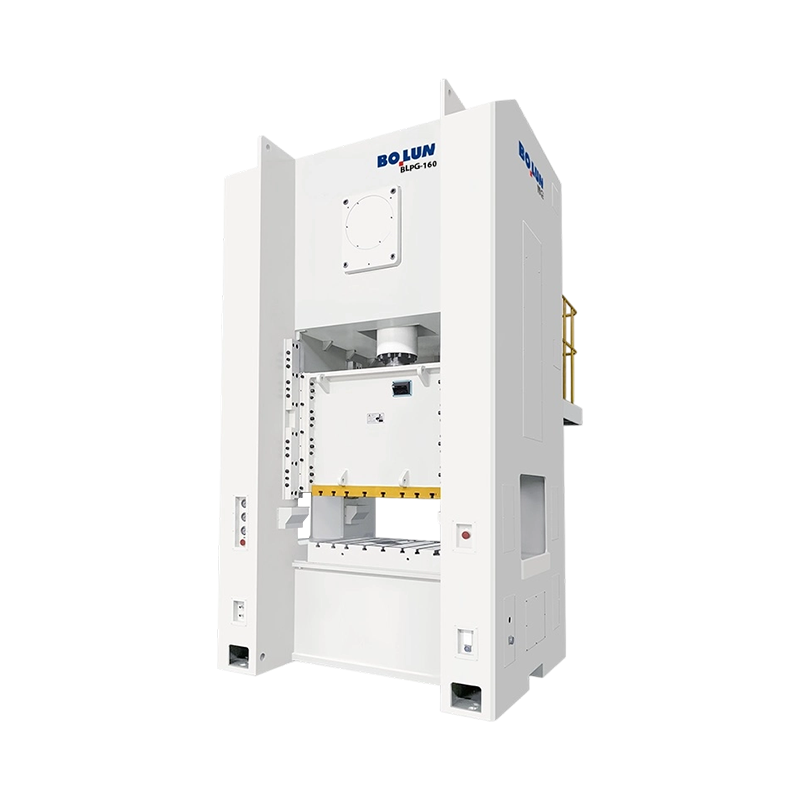
bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır yükler altında maksimum sertlik ve doğruluk için kalıp alanını çevreleyen düz kenarlı veya muhafaza çerçevesi kullanır . Açık presler genellikle yaklaşık 300 tona kadar hafif ila orta kesme, delme ve şekillendirme işlerine uygundur; kapalı presler ise genellikle 500 tonun çok üzerinde olan ağır damgalama, derin çekme ve yüksek hassasiyetli parçalar için seçilir. .
Tesis yöneticileri ve makineleri karşılaştıran alıcılar için pratik sonuç, çerçeve tipinin parça boyutunu, şekillendirme kuvvetini, gerekli paralelliği ve kalıpların ne sıklıkta değiştiğini takip etmesi gerektiğidir. Yanlış çerçeveyi seçmek, küçük boyutlu bir açık baskı makinesinde erken aşınma ve hatalı parçalar nedeniyle ya da büyük boyutlu bir kapalı baskı makinesinde gereksiz sermaye maliyeti ve taban alanı nedeniyle para israfına neden olur.
Yükleme ve besleme için üç taraftan erişilebilir
Sağlamlık ve yüksek tonaj için kapalı çerçeve
Her vuruşta depolanan ve serbest bırakılan volan enerjisi
Yük altında çerçeve sapması ve paralellik
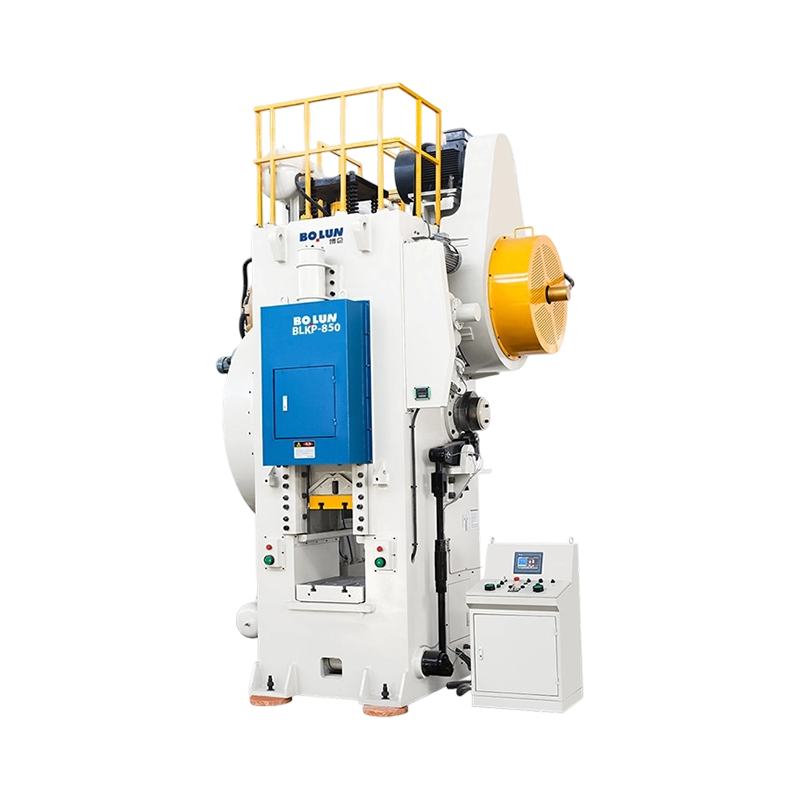
A mekanik güç basın Bir elektrik motorunun dönüşünü, vuruşlar arasında enerji depolamak için bir volan ve her çevrimi başlatmak ve durdurmak için bir kavrama ve fren kullanarak, bir kalıbı sac levhaya yönlendiren bir sürgünün doğrusal hareketine dönüştürür. . Bu enerji depolama yaklaşımı, yüksek strok hızlarına ve tutarlı parça üretimine olanak tanır; bu nedenle mekanik presler, yüksek hacimli damgalama tesislerinin en önemli unsuru olmaya devam etmektedir.
Motor, kavrama devreye girene kadar krank mili üzerinde serbestçe dönen, volana bağlı bir kayışı tahrik eder. Debriyaj devreye girdiğinde depolanan enerjiyi krank miline veya eksantriğe aktarır, bu da biyel kolunu hareket ettirir ve yukarı ve aşağı kayar. Fren, krank milini döngünün belirli bir noktasında, genellikle üst ölü noktada durdurur, böylece pres bir sonraki vuruşa hazır olur.
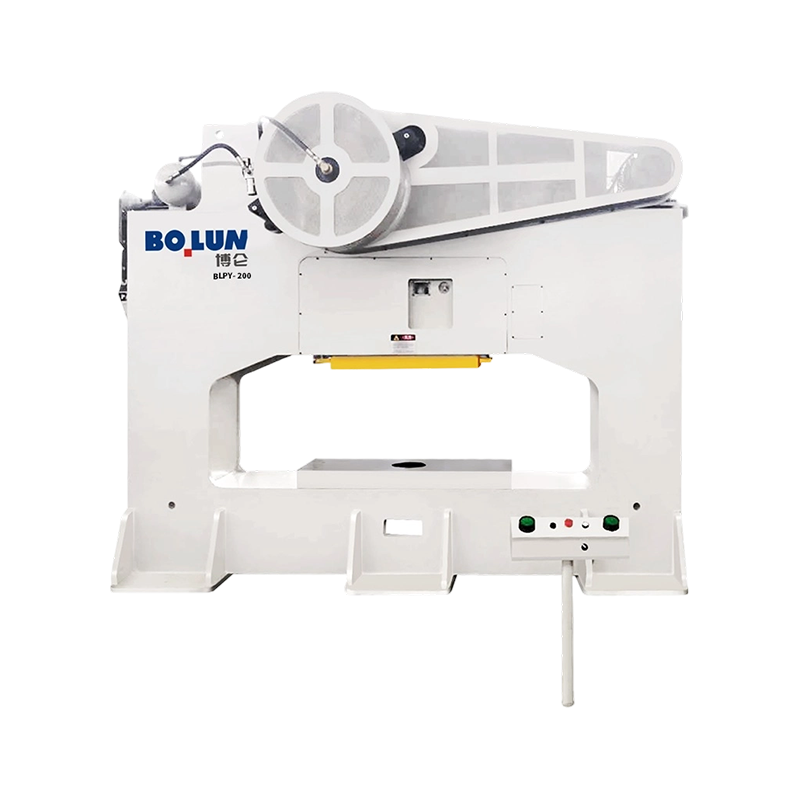
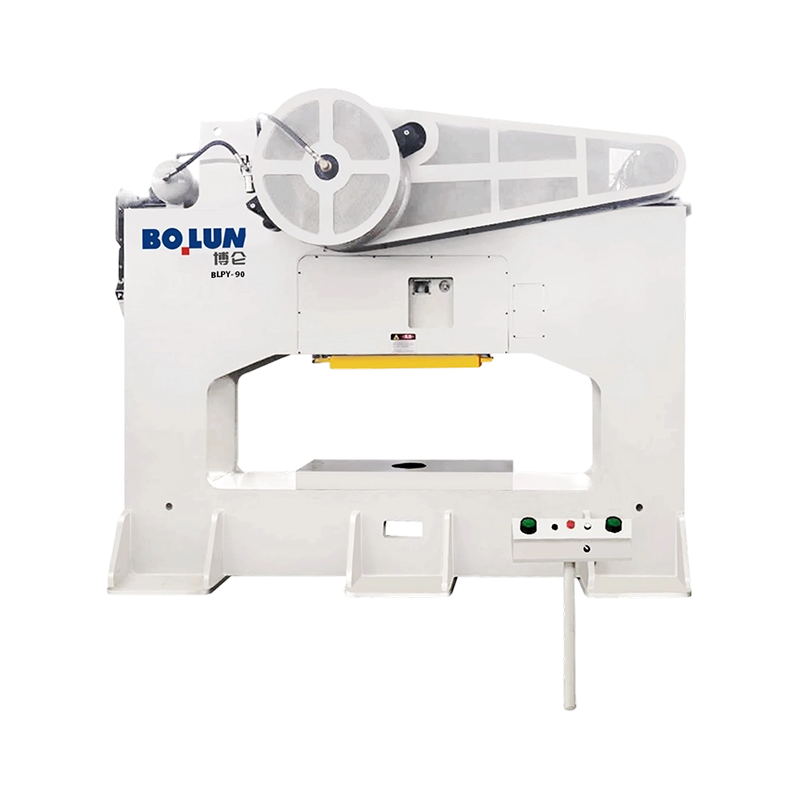
açık tip elektrikli pres makinesi Genellikle boşluk çerçevesi veya C çerçeve presi olarak adlandırılan, C harfine benzer bir çerçeveye sahiptir ve boğazı önde ve her iki tarafta açık olduğundan operatörler ve otomasyon ekipmanı kalıba çeşitli yönlerden ulaşabilir. .
Açık boğaz, boşlukların yerleştirilmesini, bitmiş parçaların çıkarılmasını ve kalıpların takılmasını veya değiştirilmesini kolaylaştırır. Kurulum ekipleri önden ve yanlardan çalışabilir ve konveyörler veya besleme ekipmanları birden fazla açıdan yaklaşabilir. Bu erişilebilirlik, kalıp değişikliklerinin sıklıkla gerçekleştiği atölyelerde ve orta ölçekli tesislerde açık preslerin popüler olmasının bir nedenidir.
Açık presler; braketler, elektrik kontakları, cihaz bileşenleri ve küçük yapısal parçalar gibi parçalar üzerinde kesme, delme, hafif şekillendirme, basma, bükme ve montaj işlemlerini gerçekleştirir. Kapasiteleri genellikle yaklaşık 25 ton ila yaklaşık 300 ton arasında değişir ve strok hızları boyuta ve tahrik tasarımına göre değişir.
Çerçeve yanlardan açık olduğundan ağır şekillendirme yükleri altında daha fazla esneyebilir, bu da kızak ile yatak arasındaki paralelliği azaltabilir ve eşit olmayan aşınmaya veya parça değişimine neden olabilir . Operatörler, açık presi nominal tonajının yakınında uzun süre çalıştırmamalı ve aşırı yüklemeyi önlemek için mümkün olduğunda tonaj izlemeyi kullanmalıdır.
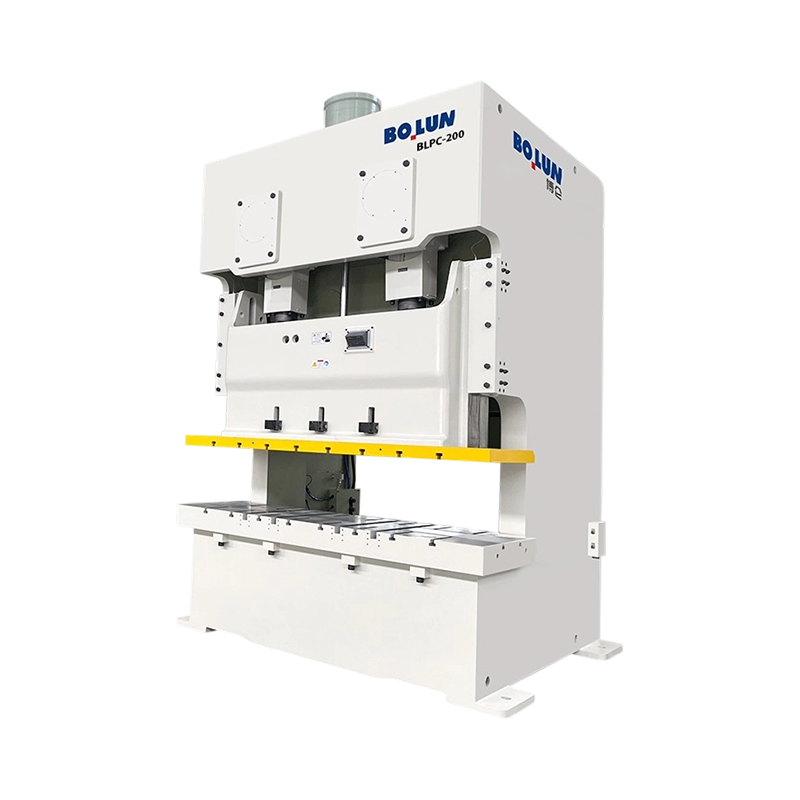
closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Kapalı çerçeve, kızağı ve yatağı yük altında paralel tutar; bu, derin parçalar oluştururken veya dar toleransları korurken kritik öneme sahiptir. Tutarlı paralellik kalıp aşınmasını azaltır, takım ömrünü uzatır ve uzun üretim süreçlerinde boyutsal değişimi düşük tutar. Bu nedenle, hassasiyet ve tekrarlanabilirliğin erişimden daha önemli olduğu durumlarda kapalı presler standart tercihtir.
Kapalı presler otomotiv gövde panellerinde, cihaz gövdelerinde, büyük yapısal bileşenlerde ve derin çekilmiş parçalarda yaygın olarak kullanılmaktadır. Kapasiteler genellikle yüzlerce tondan başlar ve çok büyük transfer ve tandem hatlarında binlerce tona kadar uzanır. Sert tasarımları aynı zamanda daha büyük destekleri ve daha büyük kalıp alanlarını da destekler.
Kapalı çerçeve erişimi sınırlandırdığından yükleme ve kalıp değişiklikleri daha uzun sürebilir ve çoğunlukla tavan vinçleri, otomatik besleyiciler veya robot yüklemesi gerekebilir. Daha yüksek yapısal kütle ve daha büyük ayak izi aynı zamanda sermaye maliyetini, temel gereksinimlerini ve zemin alanı ihtiyaçlarını da artırır.
Doğrudan karşılaştırma çerçeve seçimini daha net hale getirir çünkü her tasarım erişim, sağlamlık, kapasite ve maliyet arasında farklı bir denge sunar .
| Özellik | Açık Tip Power Press | Kapalı Tip Power Press |
|---|---|---|
| Çerçeve şekli | C şekilli veya boşluk çerçevesi | Düz yan veya muhafaza çerçevesi |
| Tipik kapasite aralığı | Yaklaşık 25 ila 300 ton | Genellikle 200 tondan birkaç bin tona kadar |
| Kalıp alanına erişim | Önü ve her iki tarafı açık | Sınırlı, genellikle yalnızca ön ve arka |
| Çerçeve sertliği | Yük altında daha düşük, daha fazla sapma | Yüksek, mükemmel paralellik |
| Kalıp değiştirme zamanı | Genellikle daha hızlı | Genellikle daha yavaş, çoğunlukla vinç destekli |
| Tipik uygulamalar | Körleme, delme, hafif şekillendirme, montaj | Derin çekme, ağır damgalama, büyük paneller |
| Göreli sermaye maliyeti | Karşılaştırılabilir hafif işlerde kullanım için daha düşük | Daha büyük temel ve ayak izi ile daha yüksek |
Tonaj tek başına bir presi tanımlamaz çünkü strok uzunluğu, kapatma yüksekliği, yatak boyutu ve enerji kapasitesi hangi parçaların güvenli ve doğru şekilde yapılabileceğini sınırlar. .
Nominal tonaj, presin sağlayabileceği maksimum kuvvettir, ancak üreticiler bunu alt ölü noktadan belirli bir mesafede, genellikle birkaç milimetre olarak belirtir. Darbenin farklı bir noktasında kuvvet gerektiren şekillendirme işlemleri, presin güvenli bir şekilde sağlayabileceği gücü aşabilir, bu nedenle değerlendirme noktasının prosese göre kontrol edilmesi gerekir.
Strok uzunluğu kızağın ne kadar uzağa gideceğini belirler; bu da bir parçanın ne kadar derine çekilebileceğini ve besleme ekipmanının kalıbı temizleyip temizleyemeyeceğini belirler. Kapatma yüksekliği, strok ayarlıyken yataktan alt ölü merkezdeki kızağa kadar olan mesafedir ve kalıp setlerinin ve çalıştırılan parçaların birleşik yüksekliğine uygun olmalıdır.
Yatak ve destek, kalıp setini montaj cıvataları ve besleme ekipmanı için net kenar boşluklarıyla destekleyecek kadar geniş olmalıdır. Küçük boyutlu yataklardaki büyük boyutlu kalıplar, hem takımlara hem de baskı makinesine zarar veren sapmaya ve eşit olmayan yüklemeye neden olur.
| Şartname | Neyi Kontrol Ediyor | Tipik Husus |
|---|---|---|
| Anma tonajı | Maksimum şekillendirme kuvveti | Strokta derecelendirme noktasını onaylayın |
| Strok uzunluğu | Çekme derinliği ve ilerleme açıklığı | En uzun parçaya ve kalıp yüksekliğine göre eşleştirin |
| Kapatma yüksekliği | Kalıp setleri için alan | Kalıp setini ve parça yüksekliğini dahil edin |
| Dakika başına vuruş | Üretim çıktısı | Hızı ilerleme ve güvenlik sınırlarına göre dengeleyin |
| Volan enerjisi | Strok başına mevcut enerji | Ağır kesme ve çizim için kritik |
| Paralellik | Kalıp yüzü boyunca eşit yük | Parçanın toleransını kontrol edin |
Seçim baskı kataloğundan değil parçalardan başlamalıdır çünkü şekillendirme kuvveti, parça boyutu, tolerans ve üretim hacmi hangi çerçevenin güvenilir şekilde performans göstereceğini belirler .
Gerekli kuvveti tahmin etmek için kesme çevresi, malzeme kalınlığı, kesme mukavemeti ve şekillendirme gereksinimleri için proses verilerini kullanın. Malzeme değişimini ve kalıp aşınmasını hesaba katmak için genellikle en az yüzde 20 civarında bir güvenlik marjı ekleyin. Tahmin, açık bir presin nominal kapasitesine yaklaşırsa, kapalı bir pres genellikle daha güvenli bir seçimdir.
Dar toleranslara sahip parçalar, özellikle tutarlı düzlük veya derinlik gerektiren parçalar, kapalı çerçevenin sağlamlığından yararlanır. Daha gevşek toleranslı kesme ve delme için, açık bir pres, paralelliğin doğrulanması ve sürdürülmesi koşuluyla, daha düşük maliyetle yeterli doğruluğu sağlayabilir.
Sık kalıp değiştiren yüksek karışımlı tesisler, aralıklı çerçeve presinin açık erişiminden yararlanır. Birkaç büyük parçaya ayrılmış hatlar, erişim sınırlarının daha az önemli olduğu otomatik transfer veya robotik yüklemeli kapalı bir baskıyı haklı gösterebilir.
Kapalı presler genellikle daha ağır temeller, daha geniş açıklık bölgeleri ve bazen de baş üstü taşıma ekipmanı gerektirir. Sınırlı zemin alanına veya zayıf zemine sahip tesisler, açık preslerin kurulumunu ve yerini değiştirmeyi daha kolay bulabilir.
Tutarlı kurulum prosedürleri parçaları tolerans dahilinde tutar, hurdayı azaltır ve kalıpların ve baskı makinesinin hasar görmesini önler .
Kurulumdan önce desteği ve kalıp pabucunu temizleyin ve eşit olmayan yüklemeyi önlemek için kalıbı eşit şekilde sıkıştırın. Kapatma yüksekliğini kalıp spesifikasyonuna göre ayarlayın ve bunu bir sentil veya yükseklik ölçer ile doğrulayın. Yavaş hızdaki deneme darbeleri, kalıbın tamamen kapandığını ve üretim hızı uygulanmadan önce parçaların doğru şekilde oluşturulduğunu doğrulamalıdır.
İbreli göstergeleri veya ayar pullarını kullanarak kızak ve yatak arasındaki paralelliği periyodik olarak kontrol edin. Sapma ve aşınma zamanla hizalamayı değiştirebileceğinden, özellikle açık presler düzenli olarak kontrol edilmelidir. Okumaları kaydedin, böylece parçalar tolerans dışına çıkmadan önce trendler görünür hale gelir.
Gibs kızağı yönlendirir ve bunların açıklığı hem doğruluğu hem de aşınmayı etkiler. Fazla boşluk, sürgünün sallanmasına neden olurken, çok az boşluk, yapışmaya ve ısınmaya neden olur. Yataklar, saplamalar ve krank mili için yağlama programını takip edin ve üretici tarafından belirtilen yağlayıcı sınıflarını kullanın.
Debriyaj sürtünme balataları ve fren balataları her çevrimde aşınır ve bunların durumu, kızağın doğru noktada ne kadar güvenilir şekilde duracağını belirler. Durma mesafesini ölçün ve bakım planına göre balataları inceleyin. Aşınmış frenler, devrilme ve yaralanma riskini artırır.
Mekanik presler saniyeden çok kısa bir sürede ciddi yaralanmalara neden olabilir; bu nedenle koruma, isteğe bağlı bir aksesuar olarak ele alınmak yerine eksiksiz bir sistem olarak tasarlanmalı, kurulmalı ve doğrulanmalıdır. .
Sabit korumalar, kilitli korumalar, ışık perdeleri ve varlık algılama cihazları çalışma noktasını korur. Seçim işe, beslenme yöntemine ve erişim ihtiyaçlarına bağlıdır. Korumalar, kızak hareket ederken el girişini engellemeli ve kesintiye uğradığında baskıyı durdurmalıdır.
İki el kumandası, sürgü hareket etmeden önce her iki elin de aktüatörlerin üzerinde olmasını gerektirir, bu da onları kalıptan uzak tutar. Acil durdurma cihazları kolayca erişilebilecek bir yerde olmalı ve düzenli olarak test edilmelidir. Her basışta durma süresi ve durma mesafesi ölçülmeli ve belgelenmelidir.
Tesisler, Amerika Birleşik Devletleri'ndeki OSHA kuralları veya ilgili Avrupa makine direktifleri ve standartları gibi kendi ülkelerinde geçerli olan makine koruma standartlarına uymalıdır. Operatörlerin güvenli kurulum, kalıp kullanımı, kilitleme etiketleme ve acil durum müdahalesi konularında eğitime ihtiyacı vardır. Düzenli denetimler, korumaların ve kontrollerin hâlâ amaçlandığı gibi çalıştığını doğrular.
Planlı bir bakım programı, plansız arıza sürelerini azaltır ve uzun yıllar süren çalışma boyunca baskı doğruluğunu spesifikasyon dahilinde tutar .
Günlük kontroller güvenlik cihazlarını, yağ seviyelerini, olağandışı sesleri ve kalıbın durumunu kapsamalıdır. Haftalık kontroller arasında kama açıklığı ölçümü, kayış gerginliği ve yatak ile çerçeve üzerindeki bağlantı elemanlarının ve montaj cıvatalarının incelenmesi yer alabilir.
Büyük revizyonlar genellikle debriyaj ve fren değişimini, yatak muayenesini, krank mili hizalamasını ve şasi kontrollerini ele alır. Aralıklar görev döngüsüne ve çalışma koşullarına bağlıdır, ancak birçok tesis ağır yüklü presler için birkaç yılda bir revizyon planlamaktadır.
Başlangıç fiyatı, maliyetin yalnızca bir unsurudur. Enerji kullanımı, bakım işçiliği, yedek parça bulunabilirliği, kalıp ömrü ve hurda oranlarının tümü toplam maliyete katkıda bulunur. İyi seçilmiş ve bakımı iyi yapılmış bir baskı makinesi, genellikle kötü çalışan daha ucuz bir makineye göre parça başına daha düşük maliyet sağlar.
Baskı sorunlarının çoğu, boyutsal sapma, olağandışı gürültü veya eşit olmayan aşınma gibi erken uyarı işaretleri gösterir ve sistematik bir kontrol, genellikle ciddi bir hasar meydana gelmeden önce nedeni tanımlar. .
Parça boyutları kademeli olarak değiştiğinde kalıp aşınmasını, kapatma yüksekliği ayarlarını ve paralelliği kontrol edin. Açık preslerde, yük altındaki sapma, tonaj arttıkça sonuçların değişmesine neden olabilir; bu nedenle üretim süreçlerindeki eğilimi izleyin.
Sürgünün konumu dışında durması veya aşırı hareket etmesi durumunda freni inceleyin, varsa hava veya hidrolik beslemesini kontrol edin ve kontrol mantığını doğrulayın. Durdurma sorunları üretimi çalıştırmadan önce düzeltilmelidir, çünkü fazla çalışma hem güvenlik hem de takımlama riskleri yaratır.
Vuruş veya takırdama çoğu zaman aşınmış saplamalara, gevşek cıvatalara veya yatak aşınmasına işaret eder. Hızla artan titreşim, volan veya tahrik kayışı sorunlarının göstergesi olabilir. Erken inceleme, daha sonra daha pahalı olan krank mili veya şasi hasarını önler.
Soru: Açık tip ile kapalı tip basınçlı pres arasındaki temel fark nedir?
bir open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Soru: Açık presler genellikle hangi kapasite aralığını kapsar?
Açık presler genellikle çerçeve boyutuna, tahrik tasarımına ve amaçlanan uygulamaya bağlı olarak yaklaşık 25 ton ila yaklaşık 300 ton arasında değişir.
Soru: Ne zaman açık pres yerine kapalı pres seçilmelidir?
Kapalı presler, çerçeve sapmasının parça doğruluğunu tehlikeye atacağı derin çekme, ağır damgalama, büyük paneller ve sıkı toleranslı çalışmalara uygundur .
Soru: Volan, mekanik bir güç presine nasıl yardımcı olur?
flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Soru: Strokta nominal tonaj noktası neden önemlidir?
Üreticiler tonajı alt ölü noktadan belirli bir mesafeye göre derecelendirir; dolayısıyla diğer strok konumlarında tam güç gerektiren operasyonlar oluşturmak güvenli kapasiteyi aşabilir .
Soru: Paralellik ne sıklıkla kontrol edilmelidir?
Paralellik, açık preslerde ve nominal yükün yakınında çalışan veya dar toleranslı parçalar üreten preslerde daha sık kontrollerle, tesis tarafından tanımlanan bir programa göre kontrol edilmelidir.
Soru: Mekanik preslerde yaygın olarak hangi güvenlik cihazları kullanılıyor?
Yaygın cihazlar arasında sabit ve kilitli korumalar, ışık perdeleri, varlık algılama sistemleri, iki el kumandası ve acil durdurma düğmeleri bulunur .
Soru: Mekanik bir preste hangi bileşenler en hızlı şekilde aşınır?
Debriyaj sürtünme balataları, fren balataları, saplamalar ve tahrik kayışları genellikle en hızlı şekilde aşınır, bu nedenle düzenli olarak incelenmeli ve yedek parça olarak stokta bulundurulmalıdır.
Soru: Ağır şekillendirme işlerinde açık pres kullanılabilir mi?
Açık presler, kuvvetin nominal kapasite dahilinde kalması ve paralelliğin korunması durumunda orta düzeyde şekillendirmeyi gerçekleştirebilir, ancak ağır veya derin şekillendirme genellikle kapalı bir çerçeve gerektirir.
Soru: Damgalama işlemi için gereken kuvveti nasıl tahmin edebilirim?
Kesimin çevresinden, malzeme kalınlığından ve kesme mukavemetinden kuvveti tahmin edin, ardından şekillendirme gerekliliklerini ve yaklaşık yüzde 20'lik bir güvenlik marjını ekleyin .


Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
Mekanik Güç Preslerini ve Temel İşlevlerini birlamak A ...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Metal şekillendirme, sac metal imalatı, kesme ve zımbalama alanlarında pres m...
Power Press Nedir? A damgalama presi veya zımba presi olarak d...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

