
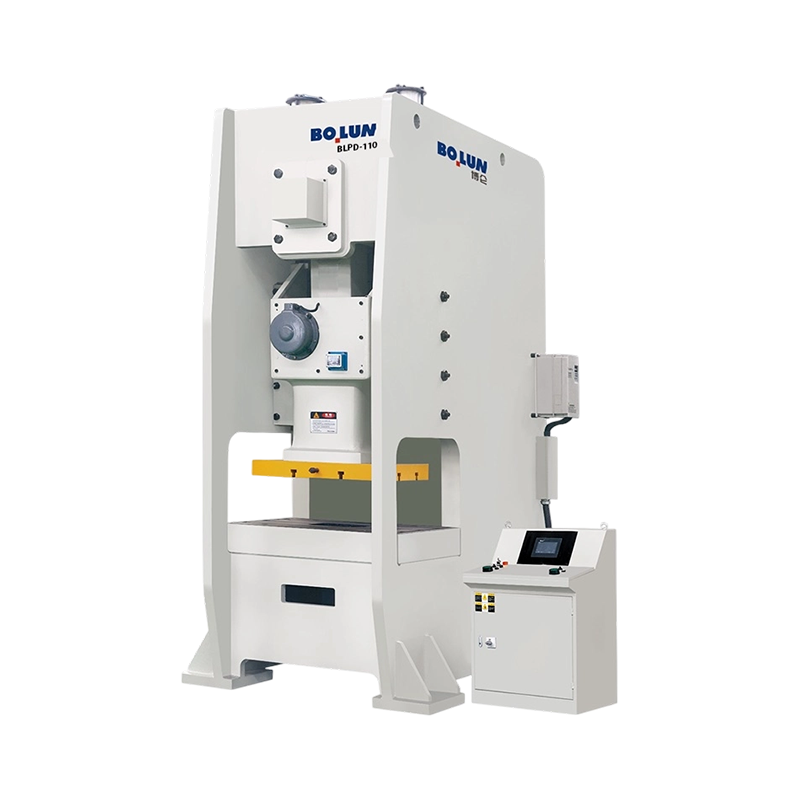


BLPD-110 Çevik Hassas Yarı Kapalı Tek Noktalı Elektrikli Pres, hem hızlı döngü performansı hem de istikrarl...
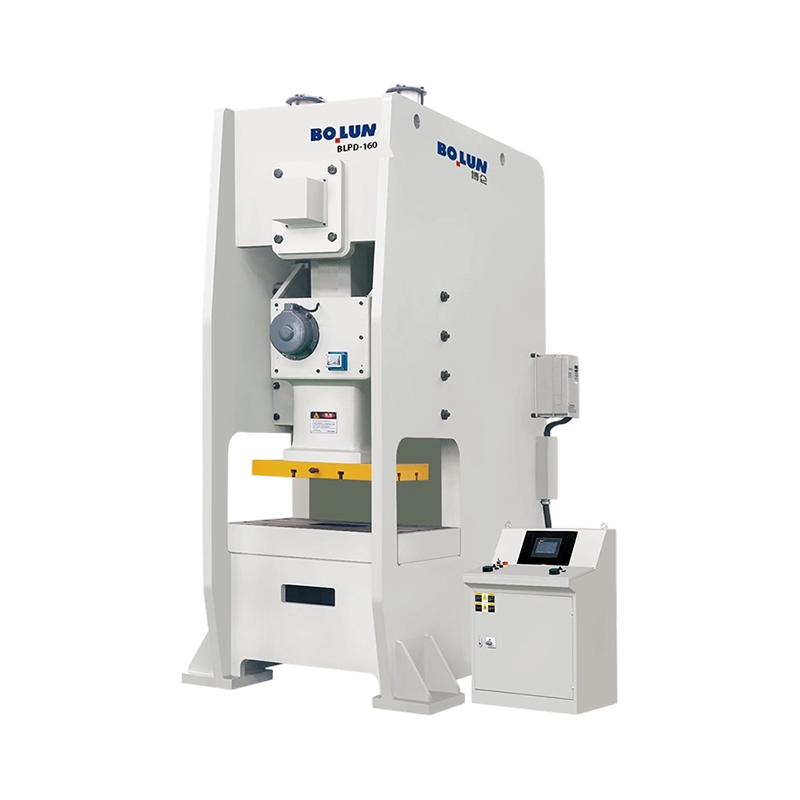
BLPD-160 Çok Yönlü Dengeli Stabilite Yarı Kapalı Tek Noktalı Power Press, stabil çekme ve şekillendirme işl...
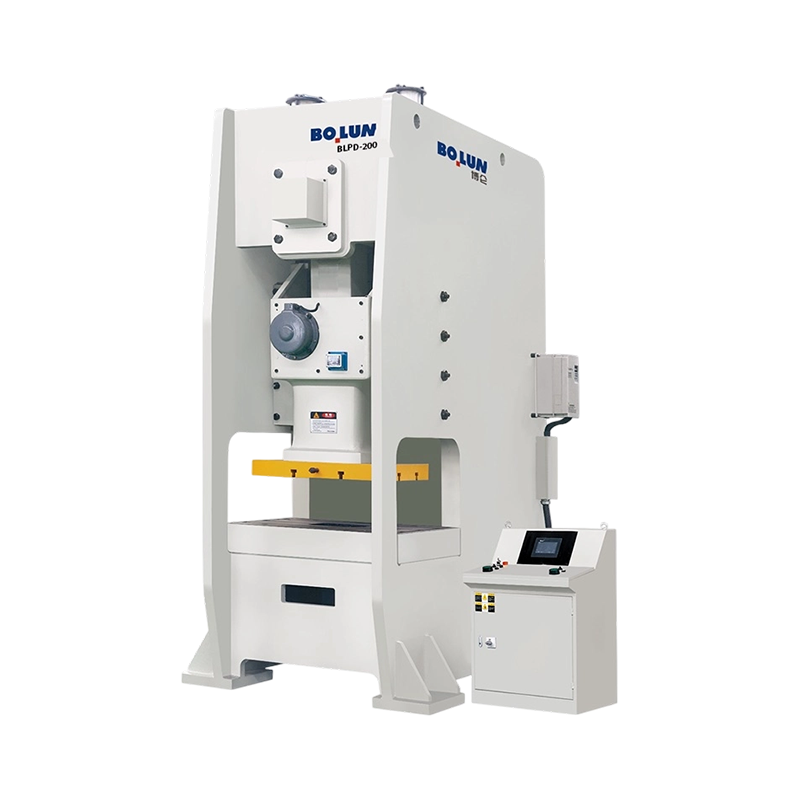
BLPD-200 Ağır Hizmet Geniş Formatlı Yarı Kapalı Tek Noktalı Power Press, 2000 kN nominal kapasite sunar ve ...
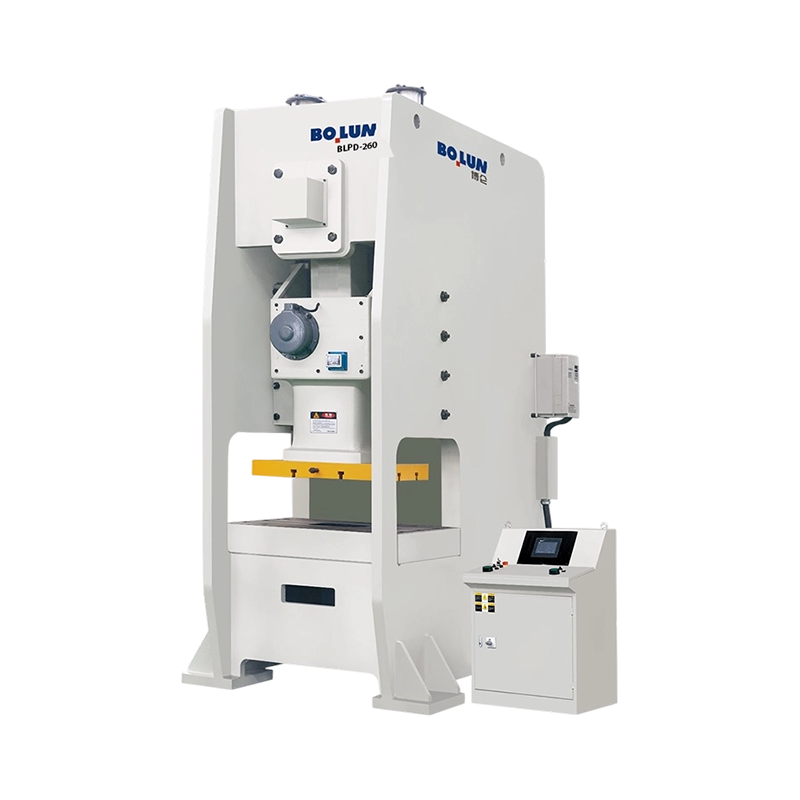
Derin şekillendirme, ağır hizmet tipi dövme ve büyük ölçekli endüstriyel damgalama uygulamaları için uygun ...
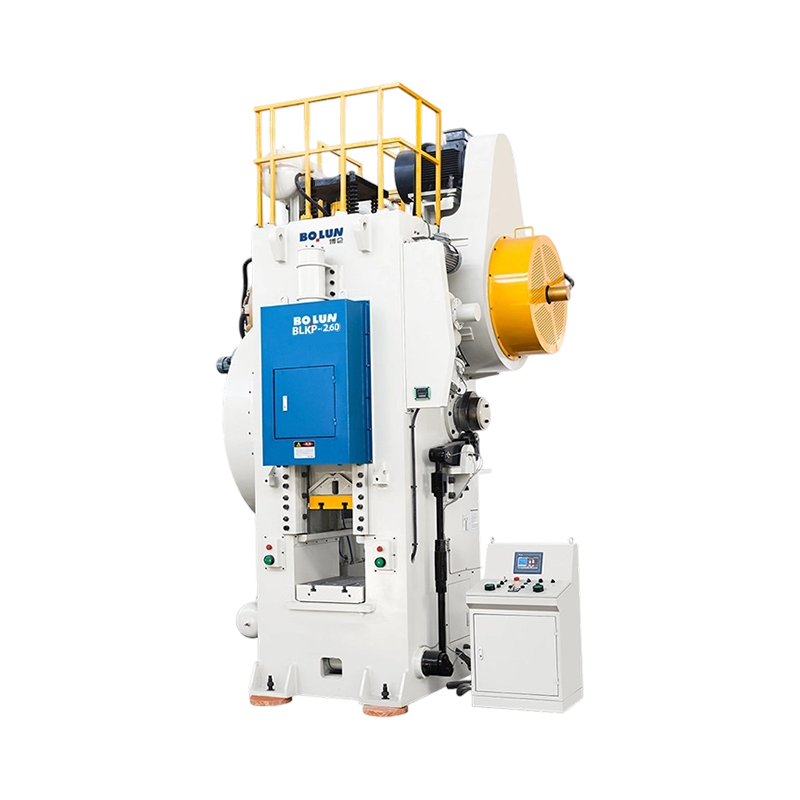
BLKP-260 Çevik Hassas Soğuk Dövme Mafsallı Tip Power Press, 2600 kN nominal kapasite sunar ve elektronik, k...
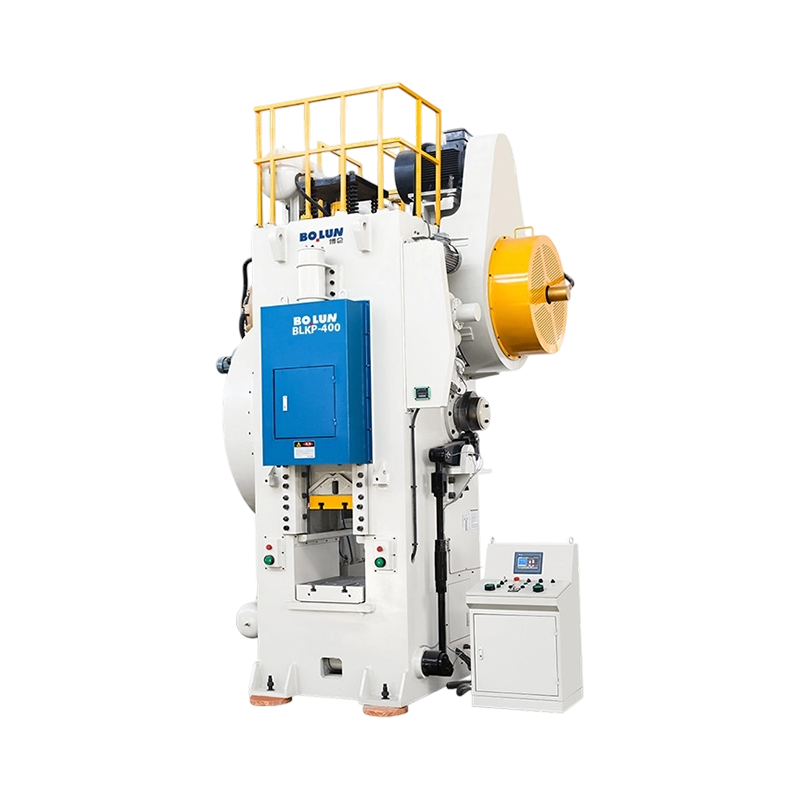
BLKP-400 Çok Yönlü Dengeli Vuruşlu Soğuk Dövme Mafsallı Tip Basınçlı Pres, 4000 kN nominal kapasite sağlar ...
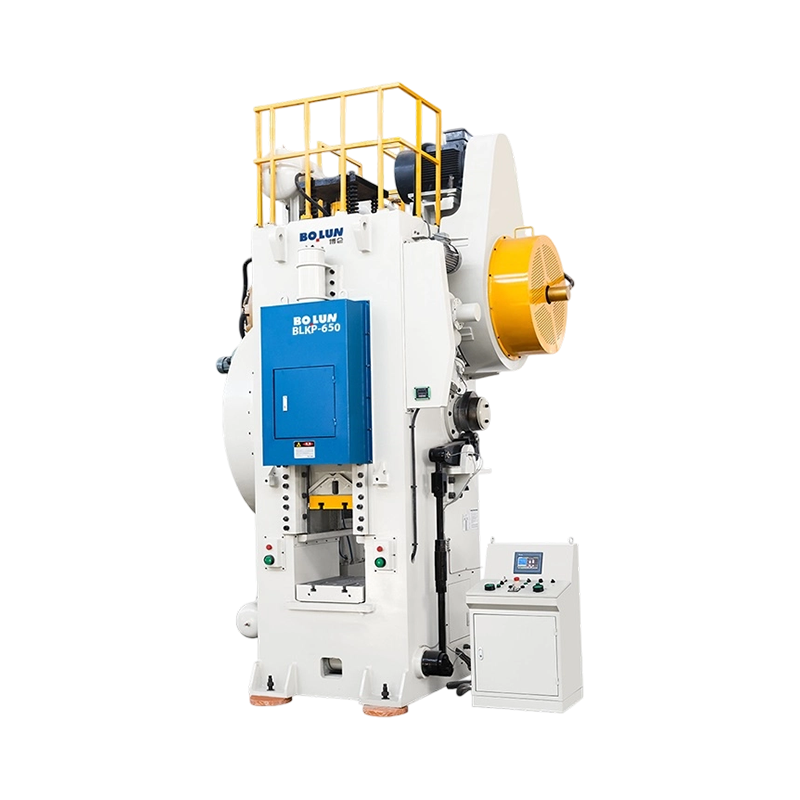
BLKP-650 Sağlam Yüksek Deformasyonlu Soğuk Dövme Mafsallı Tip Basınçlı Pres, ağır sıkıştırma ve derin soğuk...
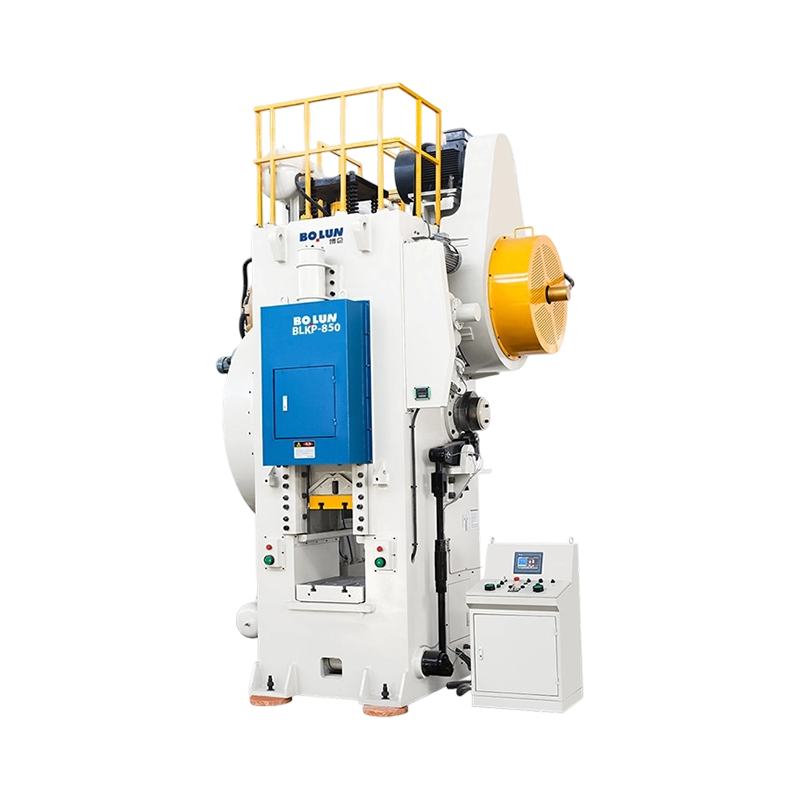
BLKP-850 Endüstriyel Mukavemetli Ağır Hizmet Soğuk Dövme Mafsallı Tip Basınçlı Pres, 8500 kN nominal kapasi...
Olarak Çin Metal Damgalama Presi Fabrikası ve Hassas Damgalama Presi Üreticileri, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Pr...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde v...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabili...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı genellikle kağıt üzerinde neredeyse aynı görünen iki fiyat teklifi alır: aynı tonaj sınıfı, benzer yatak boyutu, benzer fiyat. Fark daha sonra kalıp ayarlama, m...
Yüksek frekanslı damgalama imalatında, hassas bir damgalama presi genellikle dakikada yüzlerce vuruşu aşan hızlarda çalışır. Bu yoğun çalışma koşulları altında, ana tahrik mili, bağlantı bağlantıları ve kayar kılavuz rayları içindeki fiziksel temas alanları sürekli mikro sürtünme kuvvetlerine maruz kalır. Bu sürtünme kinetik enerjiyi doğrudan termal enerjiye dönüştürerek yerel makine bileşenlerinde hızlı bir sıcaklık artışına neden olur. Uygun hafifletme olmadan bu ısı birikimi, kayan arayüzlerin mekanik açıklıklarını değiştiren termal genleşmeyi tetikler. Boşluklar küçüldükçe sürtünme daha da artar, yüzey aşınması hızlanır ve bitmiş parçalarda boyutsal sapmalara neden olur. Bu tribolojik davranışların dengelenmesi, uzun süreli üretim çalışmaları sırasında baskı makinesinin yapısal uyumunun ve uzun vadeli dayanıklılığının sağlanması açısından kritik öneme sahiptir.
Aşınma oranlarını kontrol etmek ve ısıyı yönetmek için mühendisler, yük taşıyan bileşenlerin yağlama rejimlerini analiz eder. Pres yüksek hızlarda çalıştığında muylu yatakları ile krank mili arasında sürekli, basınçlı bir yağ filminin muhafaza edilmesi hayati önem taşır. Bu film, metalin metale doğrudan temasını önleyerek aşınma profilini aşındırıcı sürtünmeden akışkan viskoz kesmeye kaydırır. Üreticiler, bu sınır yağlayıcıların geçiş durumlarını anlayarak, fiziksel kızak yollarını ve yağ besleme hızlarını optimize edebilir, böylece damgalama doğruluğundan ödün vermeden makinelerin güvenli çalışma sıcaklığı sınırları dahilinde çalışmasını sağlayabilirler.
Isı birikimini önlemenin birincil yöntemi, sürekli, sıcaklığı ayarlı bir yağlama döngüsünün uygulanmasıdır. Statik yağ banyoları kullanmak yerine modern hassas damgalama presi Filtrelenmiş yağı doğrudan yüksek yüklü sürtünme noktalarına pompalayan bir basınçlı yağlama sistemi içerir. Bu sistem hem yağlayıcı sağlayıcı hem de ısı tahliye ortamı olarak işlev görür. Yağ, merkezi bir rezervuara boşaltılmadan önce iç dişlilerden, ana eksantrik burçlardan ve kılavuz yüzeylerden termal enerjiyi emer. Buradan, sıvı sıcaklığını pres yapısına geri göndermeden önce belirli bir ayar noktasına düşüren harici bir yağ soğutma ısı eşanjöründen geçmeye zorlanır.
Bu sıcaklık stabilizasyon işlemi, lokalize sıcak bölgelerin çerçeveyi genişletmesini ve kritik kapatma yüksekliğini değiştirmesini önler. Zhejiang Bolun High-Precision Machinery Co., Ltd., 24 saatlik üretim döngüleri boyunca aynı makine sıcaklıklarını korumak için pres sistemlerine yüksek kapasiteli termal kontrol üniteleri yerleştiriyor. Pres, yapısal sıcaklık gradyanını sabit tutarak kızak kılavuz yollarındaki fiziksel kaymayı önler ve hassas konektörlerin ve yüksek toleranslı motor laminasyonlarının damgalanması için gerekli mikron düzeyindeki açıklıkları korur.
Yatak malzemelerinin ve tasarım konfigürasyonlarının seçimi, ana tahrik hattındaki sürtünme katsayısını ve termal üretim oranını doğrudan belirler. Aşağıdaki tablo, yüksek hızlı uygulamalarda kullanılan çeşitli rulman sistemlerinin performans özelliklerini özetlemektedir.
| Rulman Yapılandırma Türü | Maksimum Pratik Hız (RPM) | Sürtünme Katsayısı Aralığı | Isı Yayılım Oranı (kW) | Tipik Çalışma Ömrü (Saat) |
|---|---|---|---|---|
| Standart Bronz Burç | 300 ila 500 | 0,05 ila 0,08 | 1,2 ila 2,5 | 12.000 ila 18.000 |
| Hidrostatik Kaymalı Rulman | 600 ila 1200 | 0,001 ila 0,005 | 4,5 ila 8,0 | 35.000'den fazla |
| Hibrit Seramik Bilyalı Rulman | 1000 ila 1800 | 0,0015 ila 0,003 | 3,2 ila 5,5 | 25.000 ila 30.000 |
| Hidrodinamik Kovanlı Rulman | 500 ila 800 | 0,005 ila 0,012 | 2,8 ila 4,5 | 20.000 ila 28.000 |
Veriler, hidrostatik yatak konfigürasyonlarının sürekli yükler altında en düşük sürtünme katsayılarını ve en yüksek dağılım oranlarını sunduğunu göstermektedir. Dönen şaftı basınçlı bir yağ yastığı üzerinde destekleyen bu sistemler, dönüş sırasında mekanik teması ortadan kaldırır, aşınma oranlarını sıfıra yakın tutar ve yüksek hızlı, uzun süreli operasyonlarda termal üretimi önemli ölçüde azaltır.
Kızağın aşağı doğru hareketinin mekanik doğruluğu, pres çerçevesinin ağır hizmet tipi dikey sütunlarına monte edilmiş uzatılmış kılavuz rayları ile korunur. Hassas damgalama presi merkez dışı yükleri kaldırdığında, kızak, onu kılavuz saplamalara doğru iten yanal itme kuvvetlerine maruz kalır. Bu temas bölgelerinde lokal ısınmayı ve aşınmayı önlemek için yüksek hızlı preslerde sekiz noktalı veya on iki noktalı iğneli rulman veya kompozit yüzlü kılavuz sistemleri kullanılır. Bu kılavuzlar, yanal kuvvetleri geniş bir yüzey alanına dağıtarak, yağlayıcı filmi yırtabilecek yüksek basınç konsantrasyonlarını önler.
Bu kılavuz yapılar, iç boşlukları en aza indirecek ve kızak eğimini minimumda tutacak şekilde önceden yüklenmiştir. Bu uzun kayma yolları boyunca oluşan sürtünme ısısını yönetmek için dahili soğutma kanalları kılavuz raylara entegre edilebilir. Bu, kayma hareketinden kaynaklanan ısının ana çerçeve sütunlarına aktarılmamasını sağlar; aksi takdirde asimetrik termal bükülmeye ve damgalama zımbasının yanlış hizalanmasına neden olur. Bolun Makine, hızlı ve sürekli döngüler sırasında kızak-destek paralelliğinin sıkı toleranslar dahilinde kalmasını garanti etmek için bu dengeli kılavuz geometrilerini vurgulamaktadır.
Milyonlarca yüksek etkili döngü boyunca mikro düzeyde doğruluğu korumak, dahili malzeme kaymasına direnen yapısal olarak stabil bir pres çerçevesi gerektirir. Yüksek hızlı bir presin çerçeve kaynakları kalın, yüksek gerilimli çelik plakalardan üretilir. Kaynak sonrasında tüm yapısal çerçeve, plaka kesme ve kaynaklama sırasında oluşan lokal iç gerilimleri serbest bırakmak için düzeneğin bir fırında ısıtıldığı bir termal gerilim giderme işlemine tabi tutulur. Bu ısıl işlem, metalin yıllar süren endüstriyel kullanım sonucunda yavaşça deforme olmasını önleyerek kızak ve yatak arasındaki kritik açıklıkların değişmeden kalmasını sağlar.
Sağlam, gerilimi azaltılmış bir çerçeve, kılavuz rayların paralel ve düz kalmasını sağlayarak, bölgesel aşınmaya neden olan yüksek nokta sürtünmesini önler. Bu malzeme stabilizasyonu, aşamalı takımlamanın hizalamasını korumak için hayati öneme sahiptir; çünkü çerçeve geometrisindeki küçük bir sapma bile takımın aşınmasına neden olabilir ve damgalanmış parçaların kalitesini azaltabilir. Hassas işleme öncesinde tüm çerçeve yapılarının yapısal olarak gevşetilmesini sağlayarak pres, sürekli yüksek hızlı üretimin dinamik stresleri altında geometrik hizalamasını korur.
S: Yapı mühendisliğiniz metal damgalama presini sürekli, yüksek hızlı darbe yükleri altında uzun vadeli yorulmaya karşı nasıl koruyor?
C: Zhejiang Bolun High-Precision Machinery Co., Ltd., yüksek gerilimli çelik levhalar kullanarak ağır hizmet tipi kutu tipi çerçeve kaynakları üretmektedir. Üretimden sonra tüm yapı, iç malzeme gerilimlerini ortadan kaldırmak için kapsamlı bir termal gerilim tavlama sürecinden geçirilir ve onlarca yıl süren sürekli dinamik darbeler altında bile fiziksel bükülme ve yapısal yorulma önlenir.
S: Yüksek SPM'li metal damgalama presinde kayan boşluk kaymalarını önlemek için hangi termal yönetim sistemleri entegre edilmiştir?
C: Pres tasarımlarımız, sıcaklığı ayarlanmış yağı tüm kritik yataklara ve kılavuz raylara sürekli olarak sirküle eden merkezi, basınçlı bir yağlama sistemi kullanır. Sistem, yağı harici bir aktif soğutucudan geçirerek makinenin dahili sıcaklık eğimini dengeler ve sürekli çalışma sırasında termal genleşmenin kızak açıklıklarını değiştirmesini önler.
S: Kılavuz ray sistemleriniz merkez dışı yükleri işlerken kızak-destek paralelliğini nasıl koruyor?
C: Yanal itme kuvvetlerine karşı koymak için, bizim metal damgalama basın modeller tam uzunlukta, ayarlanabilir sekiz noktalı kılavuz saplamalarla donatılmıştır. Bu kılavuzlar minimum boşluk kalacak şekilde önceden yüklenmiştir ve sürekli olarak yağlanmıştır, böylece kızağın tamamen dikey bir yolda ilerlemesini sağlar ve progresif kalıpları eşit olmayan alet aşınmasından korur.
S: Yüksek tonajlı sac kesme sırasında şiddetli ters şoku veya ani geçişi azaltmak için hangi mekanizma kullanılıyor?
C: Preste, kızak düzeneğine sürekli olarak yukarı doğru gerilim uygulayan pnömatik dengeleme silindirleri bulunur. Bu yukarıya doğru kuvvet, aktarma organlarını önceden yükler ve yataklar ve dişliler arasındaki boşluğu ortadan kaldırır, atılım sırasında açığa çıkan enerjiyi emer ve hem tahrik bileşenlerini hem de takımları korur.
S: Entegre hidrolik aşırı yük koruması, pahalı çok aşamalı progresif kalıpları ani hasarlardan nasıl korur?
C: Hızlı etkili, yüksek basınçlı hidrolik aşırı yük koruma sistemi doğrudan sürgünün içine yerleştirilmiştir. Şekillendirme basıncı, çift sayfa besleme veya yanlış besleme nedeniyle güvenlik eşiklerini aşarsa, milisaniyeler içinde bir basınç tahliye valfi açılarak kızak hareketini anında durdurur ve pres çerçevesi ve takımlarda ciddi hasar oluşmasını önler.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
