
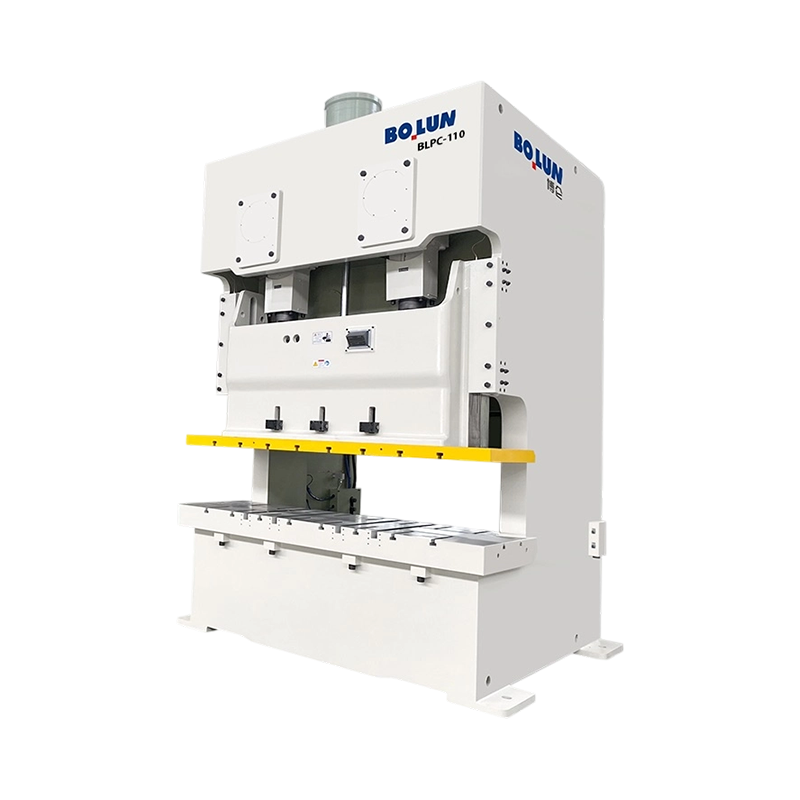


BLPC-110 Yüksek Verimli Çeviklik Açık Tip Çift Noktalı Power Press, çift noktalı serinin en çevik modeli ol...
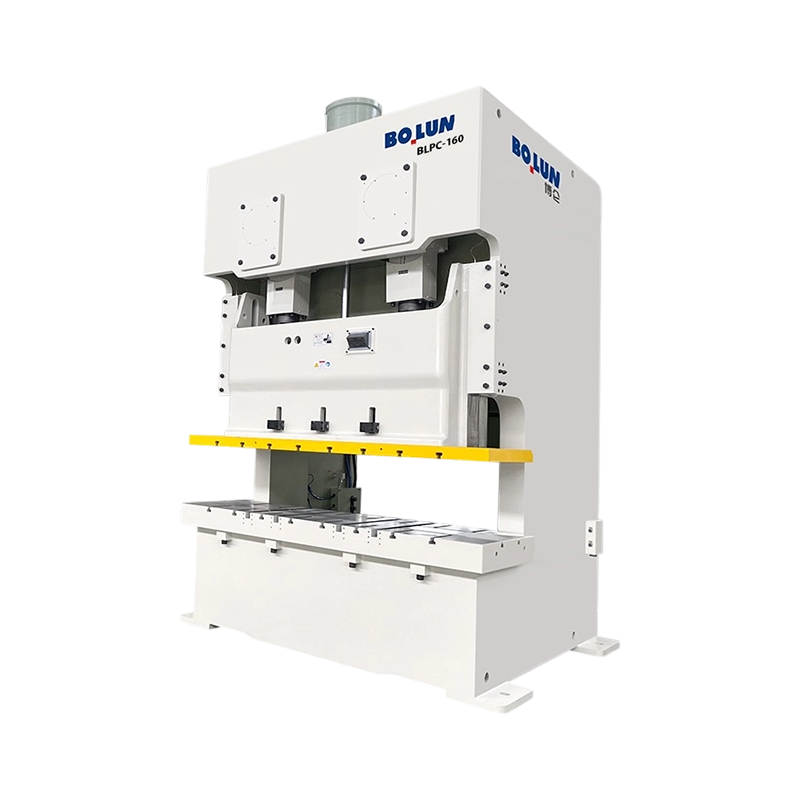
BLPC-160 Çok Yönlü Hassas-Sabit Açık Tip Çift Noktalı Power Press, 1600 kN nominal kapasite ve daha büyük v...
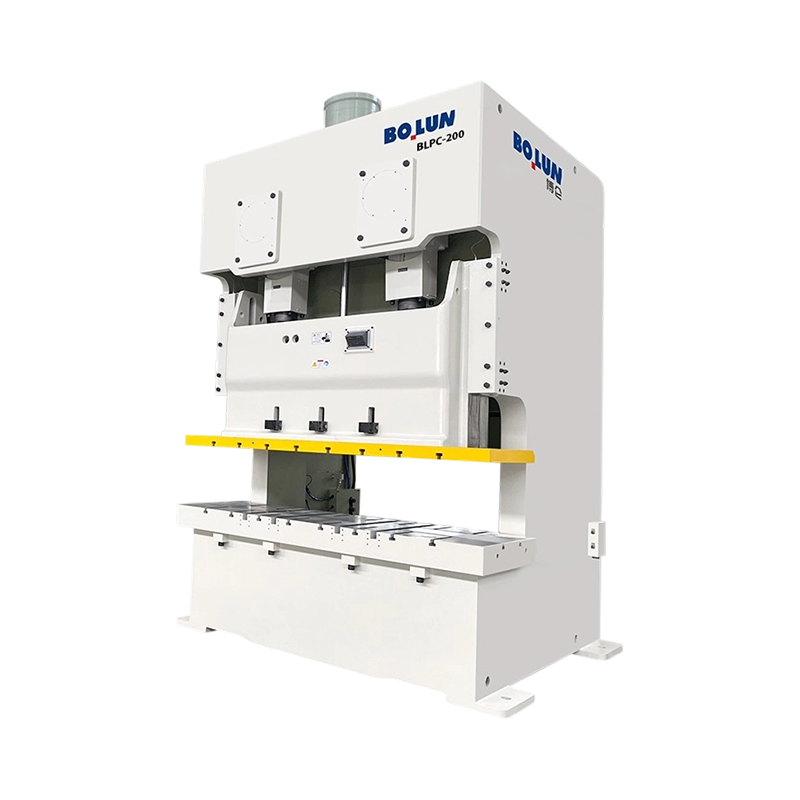
BLPC-200 Ekstra Geniş Yataklı Yüksek Sertlikli Açık Tip Çift Noktalı Elektrikli Pres, 2000 kN'lik önem...
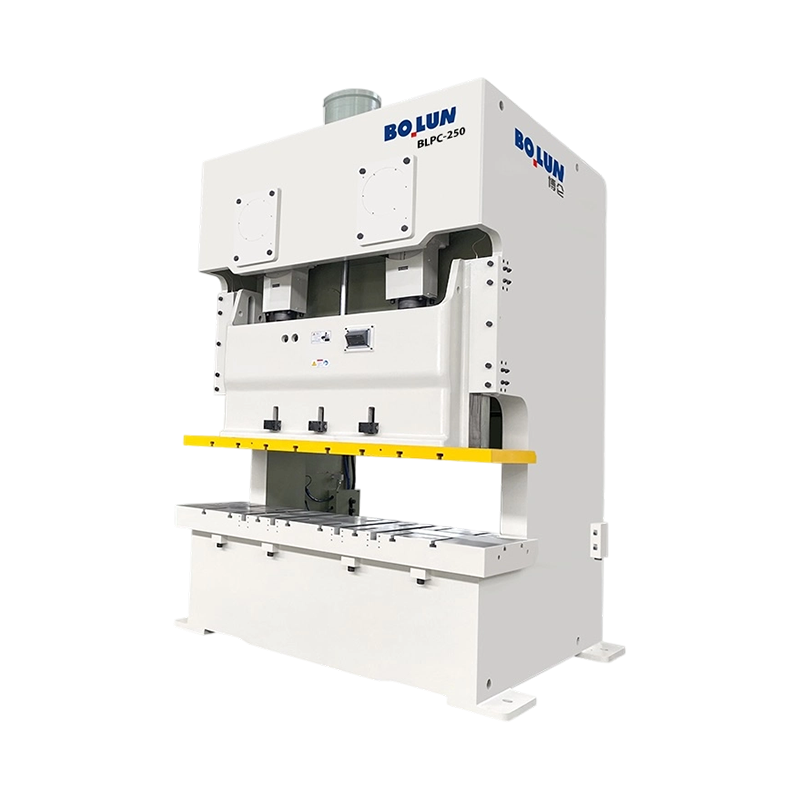
BLPC-250 Sağlam, Ağır Hizmete Uygun Açık Tip Çift Noktalı Güç Presi, 44 tonluk yüksek sertlikte devasa bir ...
Bolun'un BLPC ve BLPE modellerini içeren ağır hizmet serisi, yüksek hassasiyetli, yüksek tonajlı damgalama ortamları için nihai çözümü temsil ediyor. Dayanıklılık ve dijital entegrasyon için tasarlanan bu makineler, standart ekipmanın başarısız olduğu yerlerde başarılı olacak şekilde tasarlanmıştır.
BLPC Serisi: Yüksek Performanslı Çift Noktalı Hassas Pres
BLPC serisi, geniş tabla uygulamaları ve karmaşık çok istasyonlu takımlama için özel olarak tasarlanmıştır.
Üstün Anti-Eksantrik Yükleme: Çift noktalı tahrik mekanizması kullanan BLPC serisi, eksantrik (merkez dışı) yüklere karşı olağanüstü direnç sunar. Bu, geniş veya dengesiz progresif kalıplar kullanıldığında bile kızağın mükemmel şekilde yatay kalmasını sağlar, takım aşınmasını önemli ölçüde azaltır ve tüm destek alanı boyunca tutarlı parça kalitesi sağlar.
Büyük Ölçekli Çok Yönlülük: Genişletilmiş yatak alanı, büyük otomotiv panelleri ve cihaz muhafazaları için optimize edilmiş olup, tek bir kurulumda daha karmaşık parça geometrilerine ve entegre damgalama işlemlerine olanak tanır.
Titreşim Sönümleme: Sağlam çift noktalı mimarisi, harmonik titreşimleri doğal olarak sönümleyerek hassas kalıp bileşenlerini korur ve istikrarlı, düşük gürültülü bir üretim ortamı sağlar.
BLPE Serisi: Ultra Sert Kapalı Tip (H-Çerçeve) Hassas Pres
BLPE serisi, sıfır sapmanın zorunlu olduğu ağır hizmet tipi kesme ve hassas şekillendirme için "Altın Standarttır".
H-Frame "Sıfır Sapma" Tasarımı: Simetrik, kapalı tip H-çerçeve yapısı, arkası açık preslerde yaygın olan "açısal açıklığı" neredeyse ortadan kaldırır. Bu, yüksek mukavemetli alaşımların veya 3,2 mm'yi aşan kalın malzemelerin işlenmesinde kritik önem taşıyan zımba ile kalıp arasında mükemmel dikey hizalama sağlar.
Mikron Düzeyinde Tekrarlanabilirlik: Ultra sert temel, yüksek hızlı otomatik hatlar için gereken stabiliteyi sağlayarak maksimum tonajda bile olağanüstü hassasiyeti korur.
Uzun Vadeli Güvenilirlik: Ağır kesme ve derin çekme için tasarlanan BLPE serisi, çok büyük darbe yüklerinin kolaylıkla üstesinden gelir ve bu da onu 3 vardiyalı yüksek frekanslı üretim için tercih edilen seçenek haline getirir.
Mühendislikte Mükemmeliyet ve Otomasyon
Her iki seri de maksimum servis ömrü için dövme 42CrMo alaşımlı çelik krank milleri ve CuSn12 kalay bronz burçlarla donatılmıştır. PLC tabanlı akıllı kontrollerle entegre edilmiş olup, NC servo besleyiciler ve robotik sistemlerle kusursuz "El Sıkışma" sunarak modern üreticiler için eksiksiz bir "Akıllı Fabrika" çözümü sunar.
Olarak Çin Açık Tip Çift Noktalı Power Press Üreticiler ve Açık Tip Çift Noktalı Power Press Tedarikçiler, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
bir açık tip çift noktalı güç presi kuvveti kızak üzerindeki iki ayrı bağlantı noktasına dağıtarak daha geniş yatak alanlarına ve merkez dışı yüklemeye karşı artırılmış dirence olanak tanır. Bu makinenin hareketi, ağır hizmet tipi bir pnömatik kavrama ve fren ünitesi tarafından düzenlenir. Pres çalışırken, tahrik milini volana bağlayan kavrama pistonuna basınçlı hava yönlendirilir. Eş zamanlı olarak hava basıncı, ağır mekanik yayların freni serbest bırakma kuvvetinin üstesinden gelir. Manuel olarak veya otomatik sensörler yoluyla bir durdurma komutu verildiğinde, kontrol sisteminin basınçlı havayı derhal boşaltması gerekir. Bu hareket, mekanik yayların fren plakalarını birbirine zorlayarak sürgü hareketini durdurmasına olanak tanır. Fiziksel tepki süresi doğrudan pnömatik egzoz valfinin hızına ve çift noktalı kızak tertibatının kütlesine bağlıdır. Çift noktalı baskıdaki slayt, tek noktalı baskıya göre daha geniş ve ağır olduğundan, durdurma dizileri sırasında eylemsizlik kuvvetlerinin yönetilmesi, sürgünün belirli sınırlar dahilinde durmasını sağlamak için yapılandırılmış hava geçişi boyutlandırmasını ve hassas yay kalibrasyonunu gerektirir.
Debriyajın serbest bırakılması ile frenin devreye alınması arasındaki senkronizasyon kritik öneme sahiptir. Her iki sistemin de kısmen birbirine geçtiği bir örtüşme varsa sürtünme plakaları yüksek termal gerilime ve hızlı aşınmaya maruz kalacaktır. Tersine, her iki sistemin de devreye girmediği bir boşluk varsa, özellikle ağır takımlar taşınırken kızak kendi ağırlığı altında sürüklenebilir. Modern tasarım ilkeleri, eşzamanlı kavramayı fiziksel olarak önlemek için tek bir piston kullanan birleşik kavrama-fren ünitesi kullanarak bu sorunu çözmektedir. Bu konfigürasyon, hava basıncı düştükçe sürüşten frenlemeye geçişin mekanik ve öngörülebilir şekilde gerçekleşmesini garanti ederek, güvenlik duruşları sırasında yavaşlamayı başlatmak için gereken süreyi en aza indirir.
Acil durdurma durumunda her milisaniye, sürgünün tamamen durmadan önce kat ettiği toplam mesafeyi belirler. Sinyal yolu, operatör acil durum düğmesine bastığında veya güvenlik ışık perdesi kesildiğinde başlar. Bu elektrik sinyali doğrudan, girişi küçük bir pencerede, genellikle on beş milisaniyeden kısa bir sürede işleyen çift kanallı bir güvenlik PLC'sine gider. İşlem tamamlandıktan sonra kontrol cihazı çift güvenlikli solenoid valflere giden gücü keser. Bu yedek valfler, basınçlı havayı debriyaj-fren bölmesinden dışarı atacak şekilde tasarlanmıştır. Hava basıncının fiziksel olarak serbest bırakılması ve ardından sürtünmeli fren plakalarının devreye girmesi, tepki döngüsünün mekanik gecikme kısmını temsil eder. Normal yük altında çalışan açık tip çift noktalı bir basınçlı pres için, ilk sinyalden kızak hareketinin tamamen durmasına kadar geçen toplam süre genellikle yüz ila iki yüz elli milisaniye arasında değişir. Zhejiang Bolun High-Precision Machinery Co., Ltd., fren mesafesinin uluslararası takım tezgahı kurallarına uygun olduğundan emin olmak için test aşamaları sırasında bu sıra parametrelerini analiz eder.
Durma sinyali anında kızağın hızı da genel durma süresini etkiler. Daha yüksek çalışma hızlarında, krank milinin dönme kinetik enerjisi ve kızağın dikey momentumu daha yüksektir, bu da fren balatasından daha fazla enerji dağıtımı gerektirir. Sonuç olarak güvenlik bölgeleri ve ışık perdesi mesafeleri ortalama çalışma hızından ziyade presin maksimum hızına göre hesaplanmalıdır. Tasarımcılar, kayma alanı çevresinde güvenli bir çalışma çevresi oluşturmak için valf tepki süresini, fren yayı gerginliğini ve fren balatasının sürtünme katsayısını hesaba katan yavaşlama hesaplamalarından yararlanır.
Jogging olarak da bilinen inçleme, kalıp kurulumu ve hizalama prosedürleri sırasında kullanılan önemli bir operasyonel moddur. Bu modda, debriyaj-fren mekanizmasının hızlı, tekrarlanan devreye girmesiyle kızak küçük artışlarla aşağı doğru hareket ettirilir. Yavaş yavaş ilerleme sırasındaki tepki süresi, kavramanın sürgüyü hareket ettirmek için ne kadar hızlı basınç oluşturabildiği ve sürgü çok uzağa gitmeden önce frenin onu durdurmak için ne kadar hızlı yeniden devreye girebildiği ile karakterize edilir. Motor sürekli çalıştığı için pnömatik kontrol valflerinin yüksek tekrarlanabilirlikle tepki vermesi gerekir. Tepki süresi tutarsızsa sürgü istenen ayar yüksekliğini aşabilir ve bu da küf hasarına veya besleme sistemlerinin yanlış hizalanmasına neden olabilir. Pnömatik devre, bu hızlı basınç dalgalanmalarını, basınç düşüşleri veya yapısal gecikme olmadan karşılayacak şekilde tasarlanmalıdır. Tipik bir yavaş yavaş hareket sinyali, operatörün kritik kalıp ayarlama adımları sırasında kızağın inişini doğrulukla kontrol edebilmesini sağlamak için altmış milisaniyenin altında bir valf tepkisi gerektirir.
Yavaş yavaş hareket etme döngüsü sırasında pres tam çalışma hızına ulaşmaz, bu da kinetik enerjinin sürekli çalışma sırasındakinden daha düşük olduğu anlamına gelir. Ancak kavrama sıklığı çok daha yüksektir ve bu da debriyaj-fren grubunda ısı birikmesine neden olabilir. Uzun kurulum dizileri sırasında tutarlı tepki sürelerini korumak için sistem, bu termal enerjiyi dağıtmak amacıyla cebri havalandırma veya soğutma geçitlerine güvenir. Sürtünme yüzeylerini sabit bir sıcaklık aralığında tutmak, sürtünme katsayısının sabit kalmasını sağlayarak, bu hassas mikro ayarlamalar sırasında kayma kaymasını veya gecikmeli durmayı önler.
Makine çerçevesinin fiziksel boyutu ve kızağın kütlesi, yavaşlama oranlarını ve kızağın hareketini durdurmak için gereken toplam süreyi doğrudan etkiler. Aşağıdaki tablo, standart çalışma koşulları altında acil durdurma ve yavaş yavaş ilerleme dizileri sırasında bu çift noktalı konfigürasyonların farklı tonaj kapasitelerinde gözlemlenen tipik performans ölçümlerini sağlar.
| Pres Kapasitesi (Ton) | Ortalama Acil Durdurma Valfi Reaksiyonu (ms) | Mekanik Fren Etkinliği (ms) | Toplam Slayt Durdurma Süresi (ms) | Inching Nabız Tepkisi (ms) |
|---|---|---|---|---|
| 110 Ton | 12 ila 18 | 85 ila 110 | 100 ila 130 | 45 ila 60 |
| 160 Ton | 14 ila 20 | 95 ila 125 | 115 ila 150 | 50 ila 65 |
| 250 Ton | 16'dan 22'ye | 110 ila 145 | 130 ila 175 | 55 ila 75 |
| 400 Ton | 18 ila 25 | 130 ila 170 | 155 ila 205 | 65 ila 85 |
Uzun süreli sürekli üretim sonucunda, debriyaj ve fren plakalarındaki sürtünme balataları doğal, kademeli aşınmaya uğrar. Bu aşınma sürtünme yüzeyleri arasındaki boşluğu arttırır, bu da sistemin devreye girmesi için gereken hava hacmini arttırır ve mekanik tepki süresini uzatır. Bu aşınmanın operatör güvenliğini tehlikeye atmasını önlemek için modern açık tip çift noktalı pres üniteleri otomatik fren izleme sistemleriyle donatılmıştır. Bu monitörler, durma sinyali verildiği anda krank milinin açısını ölçer ve bunu, kızağın gerçekten durduğu andaki açıyla karşılaştırır. Ölçülen durma süresi veya açısı önceden belirlenmiş bir güvenlik eşiğini aşarsa sistem diğer işlemleri kilitleyerek bakım personelinin fren boşluğunu ayarlamasını veya sürtünme balatalarını değiştirmesini sağlar. Bolun Makine, makinenin hizmet ömrü boyunca belirlenmiş güvenlik standartlarına uygun kalmasını garanti etmek ve günlük damgalama rutinleri sırasında beklenmedik aşırılıkları önlemek için bu izleme sistemlerini entegre eder.
Bu elektronik monitörlerin entegrasyonu aynı zamanda kestirimci bakıma da yardımcı olur. Kontrol yazılımı, binlerce döngü boyunca durma sürelerinin eğilimini kaydederek, güvenlik açısından kritik bir sınıra ulaşılmadan önce fren balatalarının ne zaman servise ihtiyaç duyacağını tahmin edebilir. Bu veriye dayalı yaklaşım, planlanmamış aksama sürelerini en aza indirir ve makinenin her zaman sertifikalı güvenlik parametreleri dahilinde çalışmasını sağlayarak hem takımları hem de operatörü potansiyel tehlikelerden korur.
Pres çerçevesi içindeki pnömatik boruların fiziksel düzeni, açık tip çift noktalı elektrikli presin tepki süresinin belirlenmesinde bir başka kritik faktördür. Emniyet valfi ile debriyaj-fren ünitesi arasındaki uzun hava hatları, hava akışı direnci ve hacim gecikmeleri oluşturarak egzoz döngüsünü yavaşlatabilir. Hızlı tepki süreleri elde etmek için mühendisler ikili emniyet valflerini fiziksel olarak mümkün olduğu kadar debriyaj-fren muhafazasına yakın konumlandırıyor. Geniş çaplı boruların ve yüksek akışlı susturucuların kullanılması, basınçlı havanın minimum kısıtlamayla atmosfere kaçmasına olanak tanır. Bu tasarım hususu, özellikle aletin çarpışmasını veya operatörün yaralanmasını önleyecek pencerenin küçük olduğu yüksek hızlı damgalama operasyonlarını yürütürken durma sürelerini gerekli sınırlar içinde tutmak için hayati öneme sahiptir.
Boru uzunluğunun yanı sıra hava beslemesinin kalitesi de düzenlenmelidir. Basınçlı havadaki nem veya kirletici maddeler, emniyet valflerinin yapışmasına veya yavaş tepki vermesine neden olarak doğrudan durma süresini artırabilir. Temiz, kuru ve tutarlı bir hava beslemesi sağlamak için filtreler, regülatörler ve yağlayıcılardan oluşan özel bir hava hazırlama ünitesi emniyet valflerinin yukarı akışına monte edilir. Bu korunan basınç stabilitesi, hem acil durdurma hem de yüksek frekanslı yavaş yavaş ilerleme süreçleri sırasında pnömatik aktüatörlerin belirlenen hızlarda çalışmasını sağlamak için gereklidir.
S: Daha geniş damgalama kalıpları kullanılırken açık tip çift noktalı basınçlı pres, tek noktalı modellere göre ne gibi tasarım avantajları sunar?
C: Kızaktaki iki farklı bağlantı noktasının kullanıldığı bu konfigürasyon, şekillendirme kuvvetini çok daha geniş bir yüzey alanına dağıtıyor. Zhejiang Bolun High-Precision Machinery Co., Ltd. bu presleri, merkez dışı yüklemeye karşı olağanüstü direnç sağlayacak, slayt eğimini önleyecek ve büyük veya asimetrik progresif kalıpları çalıştırırken son derece düzgün basınç dağılımı sağlayacak şekilde tasarlıyor.
S: Bolun Makine preslerinin güvenlik sistemleri acil duruş anında kızağın hızlı yavaşlamasını nasıl sağlıyor?
C: Açık tip çift noktalı basınçlı pres modellerimiz, birleşik debriyaj-fren ünitesinin hemen yanına konumlandırılan yüksek akışlı çift emniyetli solenoid valfleri entegre eder. Bu düzen, pnömatik hat direncini en aza indirerek basınçlı havanın milisaniyeler içinde boşaltılmasına olanak tanır ve bu da kayma hareketini hızlı bir şekilde durdurmak için ağır hizmet tipi mekanik fren yaylarını anında devreye sokar.
S: Bu presin tahrik mekanizması, hızlı ilerleme operasyonları sırasında yüksek hassasiyeti ve düşük titreşimi nasıl sağlıyor?
C: Pres, otomatik, yüksek basınçlı basınçlı yağlama sistemi tarafından desteklenen dinamik olarak dengelenmiş bir krank mili ve kızak sistemine sahiptir. Bu sürekli yağ filmi, çift bağlantı çubukları içindeki mekanik oynama veya geri tepmeyi önleyerek kalıp ayarlama işlemi sırasında son derece duyarlı ve tekrarlanabilir mikro ayarlamalara olanak tanır.
S: Uzun üretim döngüleri boyunca fren aşınmasını izlemek ve telafi etmek için ne gibi önlemler mevcut?
C: Entegre bir elektronik krank açısı izleme sistemi, çalışma sırasında durma açısını ve süresini sürekli olarak ölçer. Sürtünme balataları doğal aşınmaya uğrarsa ve belirlenen güvenlik eşiğini aşarsa, kontrol sistemi bakımı uyarmak için bir kilitlemeyi tetikleyerek makinenin her zaman sertifikalı güvenlik parametreleri dahilinde çalışmasını sağlar.
S: Bu çift noktalı preslerdeki pnömatik dengeleme basıncı, ağır üst kalıp setlerine uyum sağlayacak şekilde ayarlanabilir mi?
C: Evet, preslerimiz, çeşitli üst takımların özgül ağırlığına uyacak şekilde kalibre edilebilecek ayarlanabilir pnömatik dengeleyici silindirlerle donatılmıştır. Bu dengeleme eylemi, kızak düzeneğinin dikey ataletini dengeleyerek tahrik dişlileri üzerindeki baskıyı azaltır ve yüksek hızlı damgalama sırasında hassas kızak dikeyliğini korur.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
