
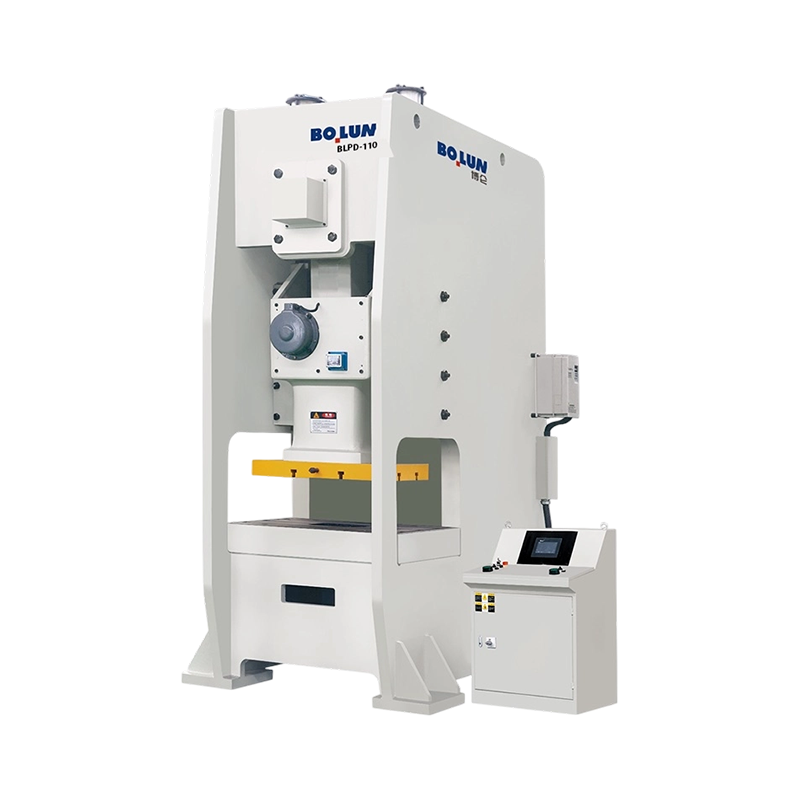


BLPD-110 Çevik Hassas Yarı Kapalı Tek Noktalı Elektrikli Pres, hem hızlı döngü performansı hem de istikrarl...
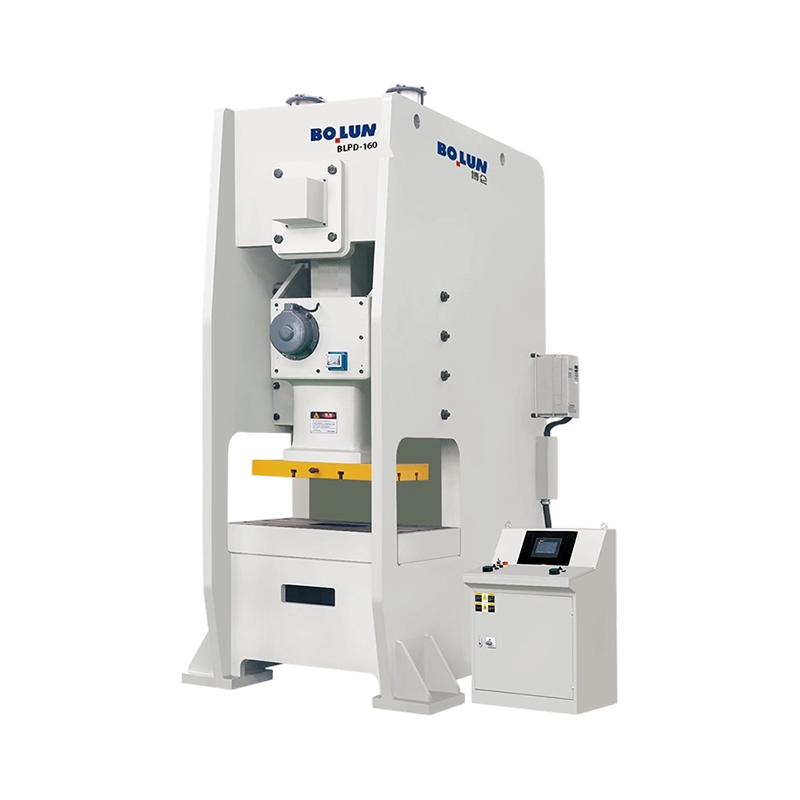
BLPD-160 Çok Yönlü Dengeli Stabilite Yarı Kapalı Tek Noktalı Power Press, stabil çekme ve şekillendirme işl...
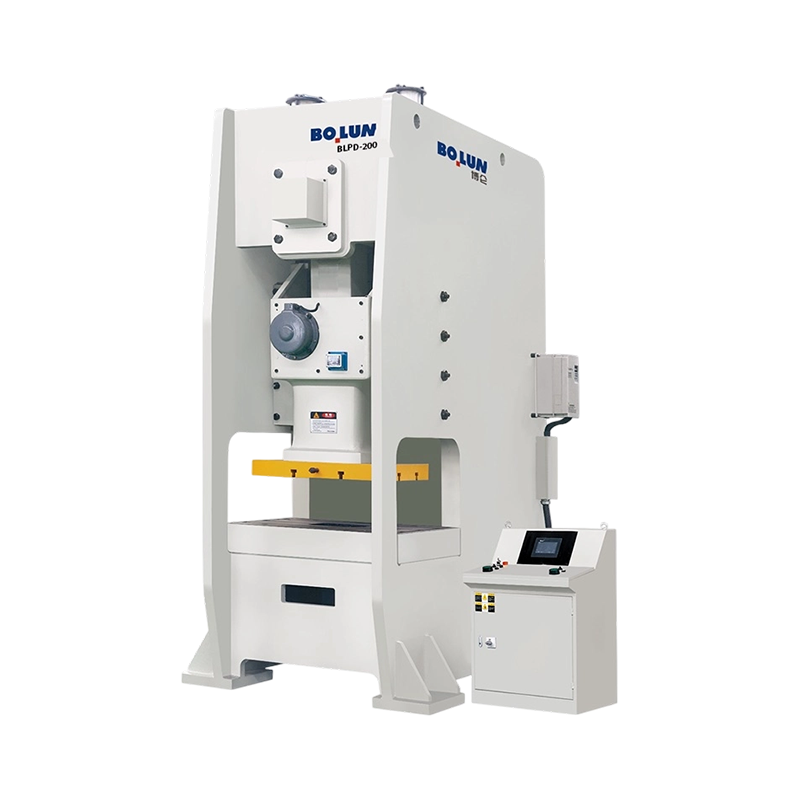
BLPD-200 Ağır Hizmet Geniş Formatlı Yarı Kapalı Tek Noktalı Power Press, 2000 kN nominal kapasite sunar ve ...
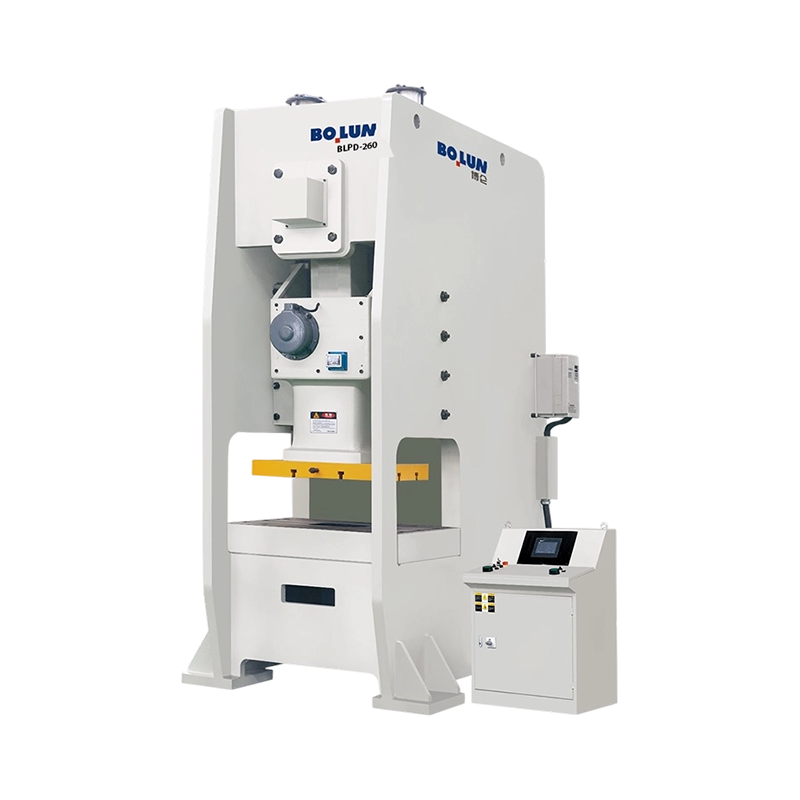
Derin şekillendirme, ağır hizmet tipi dövme ve büyük ölçekli endüstriyel damgalama uygulamaları için uygun ...
Bolun Yarı Kapalı Tek Noktalı Power Press, tamamen kapalı bir H-çerçevenin daha büyük kaplama alanına geçmeden, standart bir C-çerçevenin sağlayabileceğinden daha yüksek hassasiyet ve yapısal sağlamlık isteyen üreticiler için tasarlanmış hibrit bir mühendislik şaheseridir. Güçlendirilmiş "Yarı Kapalı" çerçeve tasarımını entegre eden bu baskı makinesi, ağır hizmet performansı ile kolay erişilebilirlik arasında olağanüstü bir denge sunar.
Açısal Sapmayı En Aza İndirecek Şekilde Tasarlandı
Bolun Yarı Kapalı serisinin belirleyici avantajı ultra sağlam, çelik levha kaynaklı çerçevesidir. Yüksek tonaj altında "esneme" veya açısal sapma yaşayabilen geleneksel arkası açık preslerin aksine, yarı kapalı mimarimiz, çerçeve açıklığını önemli ölçüde sınırlamak için güçlendirilmiş yan sütunlar kullanır. Bu, özellikle kalınlığı 3,2 mm'yi aşan malzemeleri işlerken, parça doğruluğunu korumak ve pahalı progresif kalıpların ömrünü uzatmak için gerekli olan zımba ve kalıbın strok boyunca hassas hizada kalmasını sağlar.
Akıllı Üretim için Açık Erişim Çok Yönlülüğü
Yarı Kapalı tasarım, H-çerçeve benzeri stabilite sağlarken, bir C-çerçeveli baskı makinesinin mükemmel ön ve yan erişilebilirliğini korur. Bu, onu hem manuel işlemler hem de yüksek hızlı otomatik hatlar için ideal bir platform haline getirir. Kompakt tasarımı, NC servo besleyiciler, rulo açıcılar ve robotik transfer sistemleriyle kolay entegrasyona olanak tanıyarak yerden tasarruf sağlayan bir düzende maksimum verim sağlar.
Ödünsüz Yapı Kalitesi
Bolun'un imza standartlarına uygun olarak dahili şanzıman sistemi, dövme 42CrMo alaşımlı çelik krank mili ve birinci sınıf CuSn12 kalay bronz burçlara sahiptir. Bu yüksek kaliteli malzemeler, yüksek torklu pnömatik sürtünmeli kavrama ve hassas fren ünitesiyle bir araya gelerek, sürekli üç vardiyalı operasyonlar sırasında sorunsuz güç dağıtımı ve minimum termal birikim sağlar.
Gelişmiş Güvenlik ve Kontrol
Her ünite, sezgisel operasyon için yüksek çözünürlüklü HMI'ya sahip PLC tabanlı bir akıllı kontrol sistemi tarafından yönetilir. Yatırımınızı korumak amacıyla, tonaj ani artışlarından dolayı ekipmanın hasar görmesini önlemek için bir hidrolik aşırı yük koruyucusu ve arıza emniyetli çalışma için bir çift solenoid emniyet valfi ekledik. Bolun Yarı Kapalı Tek Noktalı Pres, ihtiyacınız olan sağlamlığı ve istediğiniz esnekliği sunan, hassas damgalama için kesin seçimdir.
Olarak Çin Yarı Kapalı Tek Noktalı Power Press Üreticiler ve Yarı Kapalı Tek Noktalı Power Press Tedarikçiler, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Otomatik metal şekillendirme düzenlerinde bobin besleyiciler, hurda çıkarma üniteleri ve hızlı kalıp değiştirme bileşenleri gibi çevresel ekipmanların entegrasyonu, hattın genel üretim oranını belirler. bir yarı kapalı tek noktalı güç presi bu kurulumlarda kritik bir konuma sahiptir ve geleneksel bir C-çerçeveli baskı makinesinin açık erişilebilirliği ile tamamen kapalı bir düz kenarlı baskı makinesinin yüksek sertliği arasında bir uzlaşma sunar. Tasarımın ana zorluğu, çerçevenin yük altında açısal sapma yaşamamasını sağlarken ham maddelerin ve ağır aletlerin hareketini karşılamak için çerçeve dikmeleri boyunca geniş yanal temiz bölgeler oluşturmaktır. Pres sürgüsü metali deforme etmek için alçaldığında, reaksiyon kuvveti tepeyi yukarıya ve yatağı aşağı doğru iterek standart arkası açık çerçevelerde esneme etkisi yaratır. Yarı kapalı bir konfigürasyonda, yapısal bağlantı çubuklarının veya güçlendirilmiş yan sütunların eklenmesi bu sapmayı azaltır, ancak bu bileşenlerin, modern üretim otomasyonunun gerektirdiği yanal giriş ve çıkış yollarının tıkanmasını önlemek için dikkatli bir şekilde konumlandırılması gerekir.
Yanal malzeme akışını engellemeden yüksek yapısal sağlamlığı korumak amacıyla mühendisler, yan sütunların geometrisini değiştirmek için gelişmiş sonlu elemanlar analizinden yararlanıyor. Yatağın sol ve sağ taraflarını kapatan kalın, sağlam bariyerler kullanmak yerine yarı kapalı çerçeve, içi boş, yüksek ataletli kutu yapıları veya belirlenmiş pencere açıklıkları bırakan optimize edilmiş bağlantı çubuğu düzenleri ile tasarlanmıştır. Bu pencereler, pnömatik veya elektronik rulo besleyicilerin sac metali doğrudan kalıp yüzeyine iletmesi için yeterli alan sağlayacak şekilde hesaplanmıştır. Zhejiang Bolun High-Precision Machinery Co., Ltd., kalın çelik plakalar ve yan erişim portlarının etrafına stratejik olarak konumlandırılmış iç şeritler kullanarak bu yapısal optimizasyon yöntemini uyguluyor. Bu güçlendirici düzen, mekanik gerilimlerin pencere açıklıkları etrafında yönlendirilmesini sağlayarak çerçeve kolonlarının yüksek frekanslı yük döngüleri altında dışarı doğru eğilmesini önlerken, otomatik besleme ekipmanı için geçişi açık tutar. Bu güçlendirilmiş sütunların kaynak sekansları sıkı sıcaklık kontrolleri altında gerçekleştirilir ve ardından çeliğin zamanla bükülmesini önleyen dinamik gerilim giderme işlemi uygulanır. Sonuç olarak, pencere boyutları milyonlarca strok tekrarı boyunca yapısal olarak sabit kalır; bu, yüksek hızlı elektronik rulo besleyicilerin gerektirdiği hassas montaj hizalamasını korumak için bir ön koşuldur.
Yüksek hızlı otomatik rulo besleyiciler ve hurda makasları yarı kapalı tek noktalı basınçlı presle birlikte çalıştığında ikincil harmonik titreşimler üretirler. Bu titreşimler, QDC sıkıştırma silindirlerinin mikro ayarlarını veya kaydırma konumunu izleyen elektronik sensörleri etkileyerek baskı yatağına geri dönebilir. Bunu önlemek için, yanal otomasyonun pres yatağına monte edildiği kontak arayüzleri elastomerik sönümleme pedleri ile donatılmıştır. Bu pedler, yüksek frekanslı titreşimleri izole ederek, baskı kontrol ünitesine giden elektronik sinyallerin net kalmasını ve elektriksel veya mekanik gürültüden arınmış olmasını sağlar. Ayrıca QDC işlemleri sırasında kalıbı desteklemek için kullanılan destek uzantıları, temele sabitlenen sağlam mekanik destek sütunlarıyla tasarlanmıştır. Bu sabitleme, gelen kalıbın ağırlığının pres yatağını eğmesini veya besleme hattını yatay düzlemin dışına atmasını önleyerek, geçiş sıraları sırasında yumuşak bir geçiş sağlar.
Hızlı Kalıp Değiştirme sistemleri veya QDC, ağır kalıp setlerini çalışma alanının içine ve dışına kaydırmak için destek plakası boyunca engelsiz yatay yollara ihtiyaç duyar. Yarı kapalı tek noktalı basınçlı preste bu hareket, döner rayların doğrudan yatağın T yuvalarına entegre edilmesi ve bunların yan çerçeve açıklıkları boyunca uzatılmasıyla kolaylaştırılır. Bu QDC raylarının sorunsuz çalışmasını sağlamak için destek yüksekliği ve yan camların alt kenarı, kalıp alt plakasını yakalayabilecek hiçbir basamak veya bariyer bırakmayacak şekilde hassas bir şekilde hizalanmalıdır. Ayrıca, üst ve alt çok noktalı kelepçelerin hidrolik boruları ve elektrik kabloları, erişim yollarında sarkmak yerine iç çerçeve kablo kanallarından geçirilmelidir. Pres, bu yardımcı programları yapısal sütunların içine yerleştirerek, otomatik kalıp değiştiricilerin takımları dakikalar içinde yerine kilitlemesi için net bir zarf sağlar ve ürün değişimleri sırasında geçiş sürelerini azaltır.
Yan açıklık boyutları, yapısal sapma ve otomasyon uyumluluğu arasındaki etkileşim, planlama aşamasında dikkatli bir dengeleme gerektirir. Aşağıdaki tablo, standart bir üretim serisinde farklı çerçeve pencere genişlikleri ile bunlara karşılık gelen yapısal ve operasyonel ölçümler arasındaki niceliksel ilişkiyi sunmaktadır.
| Açıklık Genişliği (mm) | Yük Altında Yapısal Sehim (mm) | Besleyici Uyumluluğu (Maksimum Genişlik) | QDC Raylı Hareket Hızı (m/dak) | Sürekli Çalışma Sıcaklığı (C) |
|---|---|---|---|---|
| 350 | 0,020 ila 0,030 | 280 mm Bobin Genişliği | 4.5 | 38'den 44'e |
| 500 | 0,025 ila 0,038 | 420 mm Bobin Genişliği | 6.0 | 40 ila 45 |
| 650 | 0,032 ila 0,045 | 550 mm Bobin Genişliği | 8.0 | 42 ila 48 |
| 800 | 0,040 ila 0,055 | 700 mm Bobin Genişliği | 10.0 | 43 ila 50 |
Tablo halindeki veriler, daha büyük bobinlere ve daha yüksek QDC hızlarına uyum sağlamak için yanal açıklık genişliği arttıkça, çerçeve boyutlarının sabit kalması durumunda yapısal sapmanın arttığını göstermektedir. Bu eğilime karşı koymak için üreticiler, pencere genişliğiyle orantılı olarak tepenin ve yatağın plaka kalınlığını artırarak tüm model boyutlarında sabit bir sapma oranını korur ve ağır damgalama operasyonları sırasında takımların erken aşınmasını önler.
Fiziksel boşluklar oluşturulduğunda bile yüksek hızlı besleme döngüsünün ürettiği dinamik titreşim, pres strokunun doğruluğunu etkileyebilir. Otomatik besleyici doğrudan çerçevenin titreşimli bir bölümüne monte edilirse, ham maddede hafif besleme uzunluğunda değişiklikler yaşanabilir ve bu da kalıpta ilerleme hatalarına yol açabilir. Bu kuvvetleri ayırmak için, yan besleyicilerin montaj braketleri, sönümleme malzemeleri kullanılarak ana çerçeveden izole edilir veya doğrudan fabrika zeminine sabitlenir. Bu arada, yarı kapalı tek noktalı elektrikli presin sürgüsü, kesinlikle dikey bir yol sağlayan yüksek hassasiyetli, uzun uzunluktaki saplamalar tarafından yönlendirilir. Bolun Makine, malzemenin kızak hareketine dik olarak beslenmesini sağlamak için bu sistemlerin mekanik entegrasyonunu koordine eder. Bu hassas ilişki, şeridin yanal açıklıklardan geçerken bükülmesini veya bükülmesini önleyerek sürekli, yüksek hızlı çalışma koşulları altında zımba ve matrisin hizalamasını korur.
S: Yarı kapalı, tek noktalı basınçlı presinizin çerçevesi, yanal malzemeye kolay erişim sağlarken açısal sapmaya nasıl direniyor?
C: Zhejiang Bolun High-Precision Machinery Co., Ltd. bu çerçeveleri ağır hizmet tipi kutu tipi yapılar ve yan pencere açıklıklarının etrafına stratejik olarak yerleştirilmiş iç takviye çubukları ile tasarlar. Bu düzen, mekanik kuvvetleri açıklıklardan uzaklaştırarak, tam yük altında sapmayı sınırlayan yüksek yapısal sağlamlık sağlarken yan alanları otomatik besleme cihazları için tamamen açık tutar.
S: Yanal otomatik besleyicilerin kurulumunun, yüksek hızlı damgalama sırasında ilerleme hatalarına yol açmasını engelleyen önlemler nelerdir?
C: Besleyici montaj braketleri, özel sönümleme malzemeleri kullanılarak ana çerçevenin titreşimli bölümlerinden mekanik olarak izole edilmiştir veya doğrudan atölye zeminine sabitlenmiştir. Buna ek olarak, pres kızağı, stroku kesinlikle dikey tutan uzatılmış, yüksek hassasiyetli kılavuz çubuklarla sınırlandırılmıştır, bu da ham madde şeridinin her zaman progresif kalıpla aynı hizada kalmasını sağlar.
S: Bu presin yan açıklıkları aracılığıyla Hızlı Kalıp Değiştirme (QDC) sistemlerinin entegrasyonu nasıl kolaylaştırılıyor?
C: Destek plakasının yüksekliği, yan camların alt kenarı ile aynı hizada olup, makara raylarının herhangi bir basamak veya engel olmaksızın çerçeve dikmeleri boyunca dışarı doğru uzanmasını sağlar. Kalıp bağlama sistemlerine yönelik tüm yardımcı hidrolik hatlar ve sensör kabloları, sütunların içindeki dahili kanallardan geçirilerek hızlı yanal kalıp geçişleri için temiz, engelsiz bir zarf bırakılır.
S: Bolun Makina, sürekli yanal beslemeden kaynaklanan bölgesel gerilmelerin neden olduğu yapısal bükülmelerden pres kolonlarını nasıl koruyor?
C: Gelişmiş üretim yönetim sistemimiz, üretilen her yarı kapalı çerçeveyi kapsamlı bir termal tavlama ve gerilim giderme sürecine tabi tutar. Bu ısıl işlem, artık kaynak gerilimlerini ortadan kaldırır ve çeliğin iç tane yapısını stabilize ederek çerçeve kolonlarının ve yan açıklıkların yıllar süren yüksek frekanslı çalışma nedeniyle bükülmesini önler.
S: Yan açıklıkların boyutu, daha geniş hammadde bobinlerine veya daha büyük progresif kalıplara uyacak şekilde ayarlanabilir mi?
C: Evet, tasarım ve üretim kaynaklarımızı kullanarak yan camların genişliğini ve yüksekliğini otomasyon ihtiyaçlarınızı karşılayacak şekilde özelleştirebiliriz. Mühendislerimiz, artan açıklık boyutunun ilave çelik plaka kalınlığı ile tamamen telafi edilmesini ve presin yapısal sağlamlığının korunmasını sağlamak için her modifikasyonda ayrıntılı sonlu elemanlar analizi gerçekleştirir.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
