
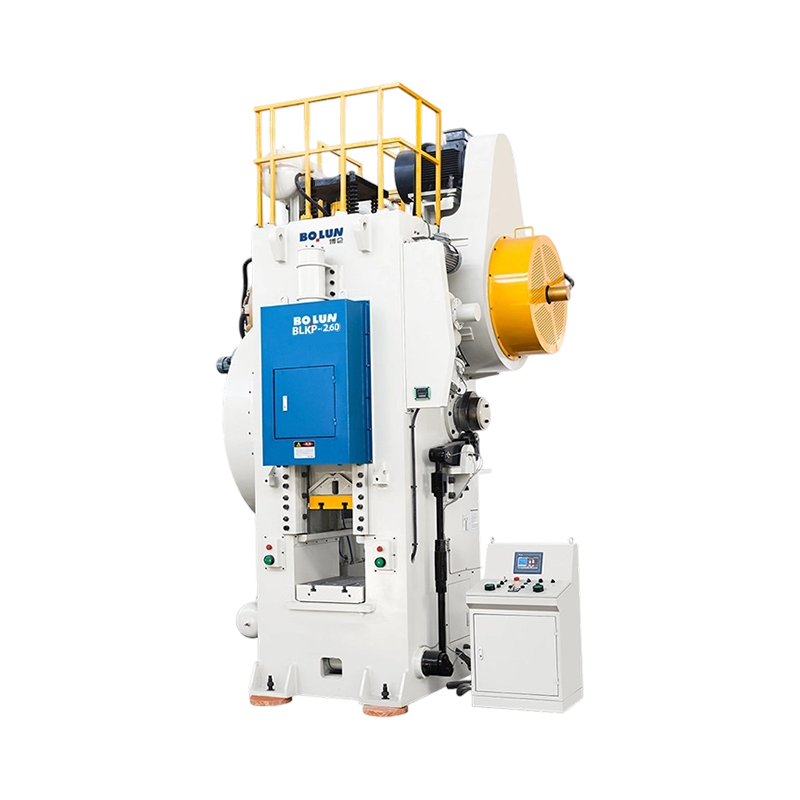


BLKP-260 Çevik Hassas Soğuk Dövme Mafsallı Tip Power Press, 2600 kN nominal kapasite sunar ve elektronik, k...
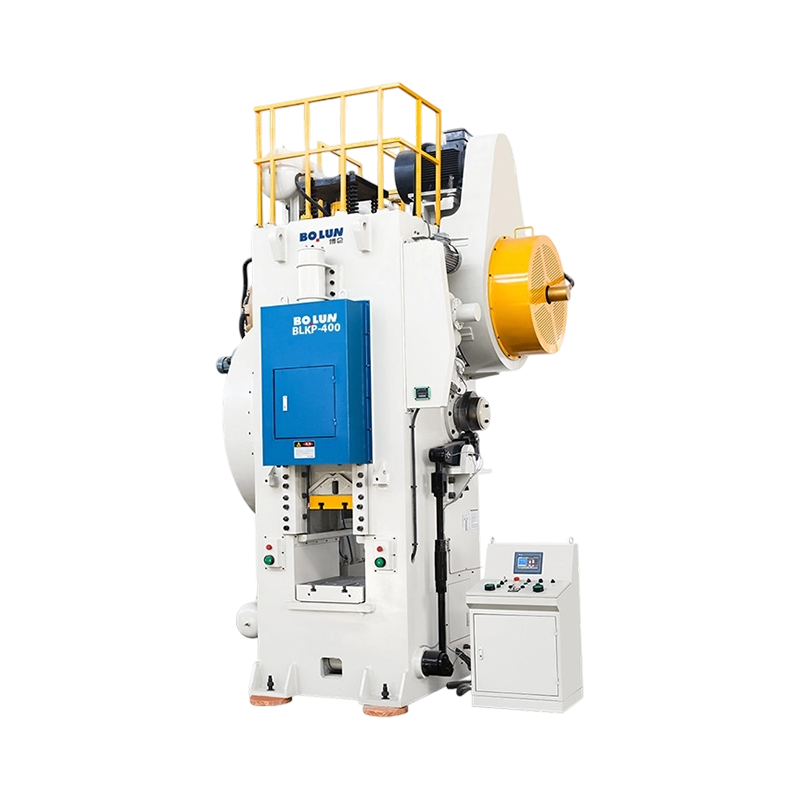
BLKP-400 Çok Yönlü Dengeli Vuruşlu Soğuk Dövme Mafsallı Tip Basınçlı Pres, 4000 kN nominal kapasite sağlar ...
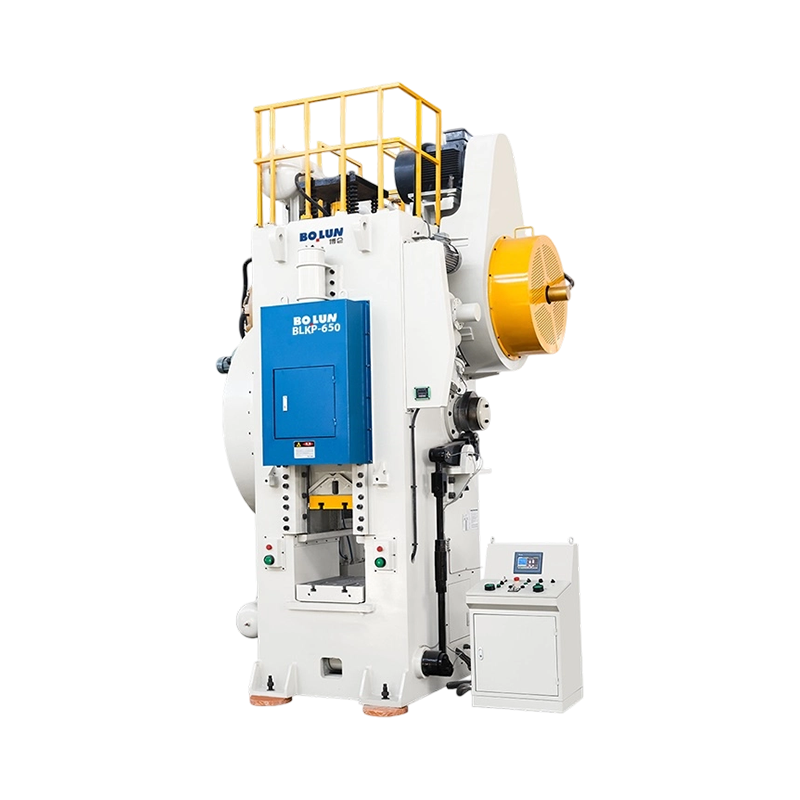
BLKP-650 Sağlam Yüksek Deformasyonlu Soğuk Dövme Mafsallı Tip Basınçlı Pres, ağır sıkıştırma ve derin soğuk...
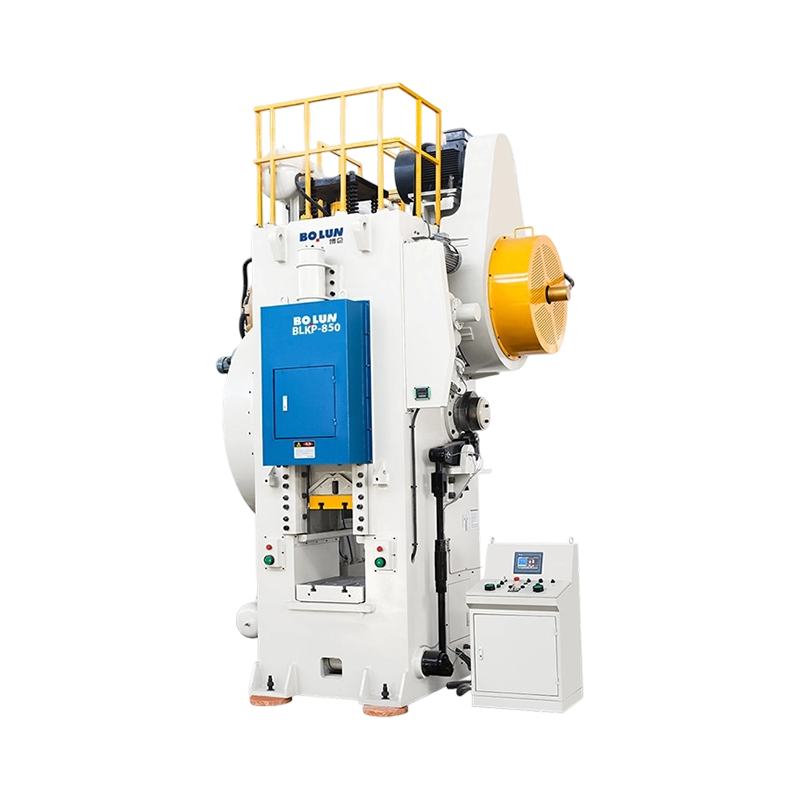
BLKP-850 Endüstriyel Mukavemetli Ağır Hizmet Soğuk Dövme Mafsallı Tip Basınçlı Pres, 8500 kN nominal kapasi...
Bolun Soğuk Dövme Geçişli Tip Basınçlı Pres, en zorlu soğuk ekstrüzyon ve net şekle yakın şekillendirme uygulamaları için tasarlanmış birinci sınıf bir mühendislik çözümüdür. Standart bir krank tahriki yerine özel bir mafsal (mafsal-mafsal) mekanizması kullanan bu pres, metali soğuk halde benzersiz bir doğruluk ve yüzey kalitesiyle akıtmak için gereken aşırı tonajı ve özel kinematiği sağlar.
Soğuk Dövme için Optimize Edilmiş Kinematik
Mafsallı tip tasarımın belirleyici avantajı benzersiz kayma hızı profilidir. Kızak Alt Ölü Merkeze (BDC) yaklaştıkça mafsallı bağlantıların mekanik avantajı katlanarak artarken kızak hızı önemli ölçüde yavaşlar. Bu "bekleme" etkisi, daha uzun süreli bir tepe basınç sağlayarak karmaşık kalıp boşluklarına daha iyi malzeme akışına ve malzemenin geri esnemesinde büyük bir azalmaya olanak tanır. Bu, yüksek hassasiyetli otomotiv milleri, dişli boşlukları ve ağır hizmet tipi bağlantı elemanları üretmek için gereklidir.
Geliştirilmiş Takım Ömrü ve Darbe Azaltma
Soğuk dövme muazzam bir direnç gerektirir. Bolun Toggle Press, zımba iş parçasına temas ettiğinde ilk darbe hızını en aza indirir. Bu "yumuşak dokunuş" özelliği, yüksek maliyetli karbür kalıplarınıza iletilen şok yüklerini önemli ölçüde azaltarak takım ömrünü geleneksel mekanik preslere kıyasla 2-3 kata kadar uzatır. Sonuç, daha düşük işletme maliyetleri ve kalıp bakımı için daha az aksama süresidir.
Aşırı Tonaj için Ultra Sert Yapı
Soğuk dövmenin devasa reaksiyon kuvvetleriyle başa çıkabilmek için preste ultra güçlendirilmiş, gerilimi azaltılmış bir çelik çerçeve bulunur. Bolun'un yüksek standartlarına uygun olarak şanzıman sistemi, dövme 42CrMo alaşımlı çelik krank mili ve birinci sınıf CuSn12 kalay bronz burçlarla inşa edilmiştir. Bu sağlam temel, minimum çerçeve uzamasını sağlar ve mükemmel hizalamayı koruyarak, maksimum yükler altında bile üretilen parçaların en katı boyut toleranslarını karşılamasını sağlar.
Akıllı Kontrol ve Güvenlik
PLC tabanlı akıllı kontrol sistemi ve yüksek çözünürlüklü HMI ile entegre edilen baskı makinesi, her vuruşun hassas bir şekilde izlenmesine olanak tanır. Standart güvenlik özellikleri arasında yüksek torklu pnömatik sürtünmeli kavrama, hidrolik aşırı yük koruyucusu ve ikili solenoid emniyet valfi bulunur. İster yüksek hacimli üretim, ister karmaşık hassas şekillendirme hedefliyor olun, Bolun Soğuk Dövme Toggle Press, ağır hizmet tipi endüstriyel mükemmellik için kesin temel taşıdır.
Olarak Çin Soğuk Dövme Presi Üreticileri ve Soğuk Dövme Mafsallı Tip Güç Presi Tedarikçileri, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Presler için Tek Noktaya Karşı Çift Nokta Açık tip tek noktalı basın...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde veya aralıklı bir çerçeve kullanılırken, kapalı tip basınçlı pres makinesi, ağır ...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabilir: Biri geniş bir paneli düz tutabilir, diğeri derin bir boğaza uzanabilir ve üç...
Yüksek kapasiteli endüstriyel üretimde, soğuk dövme geçiş tipi elektrikli pres Ham metal bileşenlerin oda sıcaklığına yakın deforme edilmesi için yaygın olarak kullanılır. Standart krank mili sistemlerinden farklı olarak mafsal mekanizması, kızak hareketinin en alt noktasına ulaştığında olağanüstü bir mekanik avantaj sağlayan bir dizi döner bağlantıya dayanır. Bu kuvvet artışı, karmaşık kalıp boşluklarının doldurulmasında son derece etkili olsa da, pres çerçevesini yoğun, hızlı yük artışlarına maruz bırakır. Strokun alt kısmındaki ani basınç oluşumu, ana kolonlar ve yatak boyunca dışarı doğru ilerleyen güçlü bir yapısal şok dalgası oluşturur. Milyonlarca sürekli döngü boyunca tekrarlanan bu şok dalgaları, çelik plakalarda döngüsel çekme ve basınç gerilimlerine neden olarak ana bağlantı noktaları ve bağlantı kaynaklarının yakınında yüksek yorulma çatlaması riski oluşturur.
Soğuk dövme, sıcak veya sıcak şekillendirmeye göre çok daha yüksek kuvvet gerektirdiğinden, çerçevenin kalıcı deformasyon yaşamadan bu ani yük uygulamalarına dayanması gerekir. Yapısal düzen bu enerjiyi absorbe edemezse çeliğin moleküler seviyesinde yavaş yavaş mikro çatlaklar oluşacaktır. Bu çatlaklar bir kez başlatıldığında sürekli titreşimin etkisi altında yayılır ve sonuçta yıkıcı yapısal hasara yol açar. Bu dinamik kuvvetlerin pres çerçevesi boyunca kendilerini nasıl dağıttığını anlamak, onlarca yıllık sürekli yüksek tonajlı çalışmaya dayanabilecek sağlam bir muhafaza tasarlamanın ilk adımıdır.
Yorulma çatlaklarının başlamasını önlemek için tasarımcılar ağırlıklı olarak kaynaklı çerçevenin fiziksel kütle dağılımına odaklanır. Modern sonlu eleman modellemesi, mühendislerin damgalama döngüsü sırasında kuvvetlerin doğal olarak toplandığı gerilim yoğunlaşma noktalarını bulmalarına olanak tanır. Bu hesaplamalara göre, gerilimin yüksek olduğu bölgelerde dikey sütunların ve tepenin kesit kalınlığı artırılırken, gereksiz ağırlığı önlemek için kritik olmayan alanlar daha ince tutuluyor. Dikey kuvvetleri daha geniş bir yüzey alanı boyunca dağıtmak için kutu tipi kolonların içine iç takviye kaburgaları kaynaklanmıştır, böylece lokal plaka burkulması önlenir ve azami yük koşulları altında presin genel sapma oranı azaltılır.
Duvar kalınlığına ek olarak iç köşelerin ve geçiş bağlantılarının geometrisi de yorulmanın önlenmesinde temel bir rol oynar. Keskin doksan derecelik köşeler, dinamik darbe kuvvetlerini tek bir çizgide yoğunlaştırarak fiziksel stres çarpanları görevi görür. Bu tehlikeyi ortadan kaldırmak için tüm iç kesikler ve plaka bağlantıları cömert, önceden hesaplanmış dolgu yarıçaplarıyla tasarlanmıştır. Bolun Makine, tüm yapısal köşebentler ve kaburga arayüzlerinde büyük kavisli dolguları zorunlu kılan özel yapısal tasarım yönergelerini kullanır. Bu kavisli geometri, mekanik kuvvetlerin yatay taçtan dikey sütunlara sorunsuz bir şekilde geçişine olanak tanıyarak erken malzeme arızasına yol açan stres yoğunlaşmasını önler.
Yapısal kütle bükülmeye karşı gerekli direnci sağlarken, darbenin kalan titreşimini yönetmek kapsamlı bir sönümleme tasarımı gerektirir. Zımba soğuk metal iş parçasına çarptığında, kızak ve çerçeve aracılığıyla yüksek frekanslı bir ters şok geri gönderilir. Bu titreşimin yapısal yorgunluğa neden olmasını önlemek için kritik bağlantı arayüzlerine özel sönümleme cihazları entegre edilmiştir. Elastomerik izolatörler ve ağır hizmet tipi hidrolik amortisör silindirleri, pres yatağının altına ve ana bağlantı millerine yerleştirilmiştir. Bu cihazlar, darbenin kinetik enerjisini emer ve bunu düşük dereceli termal enerjiye dönüştürür ve bu daha sonra güvenli bir şekilde çevreye yayılır.
Pres, yapısal salınımları saniyenin çok küçük bir bölümünde sönümleyerek, çelik plakalar boyunca ilerleyen döngüsel gerilim dalgalarının süresini sınırlandırıyor. Bu hızlı stabilizasyon özellikle yüksek frekanslı çalışmalar sırasında önemlidir çünkü sonraki darbe kuvvetlerinin çözülmemiş kalan titreşimlerle birleşmesini önler. Bu dinamik gerilim birikiminin azaltılması, yalnızca ana çerçeveyi yorulma çatlamasına karşı korumakla kalmaz, aynı zamanda yüksek hassasiyetli soğuk dövme operasyonları için gereken sıkı toleransları koruyarak kayar kılavuz raylarındaki aşınmayı da en aza indirir.
Uygun çerçeve geometrisinin ve sönümleme konfigürasyonunun seçilmesi büyük ölçüde presin nominal tonajına ve amaçlanan çalışma hızına bağlıdır. Aşağıdaki tablo, sürekli soğuk dövme etkileri altında çeşitli yapısal düzenlerin sapma ve gerilim özelliklerini karşılaştırmaktadır.
| Çerçeve Yapım Yöntemi | Sönümleme Yapılandırma Türü | Tepe Gerilme Konsantrasyonu (MPa) | Dinamik Sapma Oranı (mm/m) | Titreşim Dağılım Süresi (s) |
|---|---|---|---|---|
| Standart Kaynaklı Çerçeve | Pasif Temel Pedleri | 210 ila 240 | 0,080 ila 0,110 | 1,8 ila 2,4 |
| Güçlendirilmiş Kutu Çerçeve | Dahili Elastomerik Damperler | 130 ila 160 | 0,045 ila 0,060 | 0,8 ila 1,2 |
| Ön Gerilmeli Rot Çerçevesi | Aktif Hidrolik Damperler | 75 ila 95 | 0,020 ila 0,035 | 0,2 ila 0,4 |
Tablodaki veriler, aktif hidrolik sönümlemenin ön gerilimli rot çerçevesiyle entegre edilmesinin hem tepe gerilimi hem de dinamik sapmayı en aza indirdiğini göstermektedir. Bu değerlerin güvenli sınırlar içinde tutulması, yüksek tonajlı soğuk dövme için çok önemlidir, çünkü endüstriyel takım tezgahlarında hizalama kaymasının ve mikro çatlamaların ana nedeni olan fiziksel yapının elastik sınırlarının ötesine uzanmasını önler.
Yüksek tonajlı uygulamalarda, dikey esnemeye karşı yalnızca kaynaklı bağlantılara güvenmek çoğu zaman yetersizdir. Yüksek bir güvenlik marjı sağlamak için birçok gelişmiş pres, devasa öngerilmeli bağlantı çubuklarıyla bir arada tutulan bölünmüş çerçeve tasarımını kullanır. Bu yüksek mukavemetli çelik çubuklar, sütunların içi boş çekirdeği boyunca dikey olarak uzanarak tepeyi, dikmeleri ve yatağı fiziksel olarak tek bir sıkıştırılmış üniteye bağlar. Montaj işlemi sırasında, rot kolları elektrikli elemanlar veya hidrolik gergiler kullanılarak uzunluklarının uzatılması için ısıtılır ve ağır tespit somunları çerçeve plakalarına doğru sıkılır.
Çelik çubuklar soğudukça orijinal boyutlarına geri dönerek tüm dikey çerçeveyi sabit, yüksek düzeyde hesaplanmış bir basınç ön yükü altına sokar. Bu sıkıştırma kuvveti, dövme darbesi sırasında üretilen maksimum yukarıya doğru çekme kuvvetini aşacak şekilde tasarlandığından, kaynaklı bağlantılar ve sütunlar hiçbir zaman gerçek gerilime maruz kalmaz. Bunun yerine, çerçeve tüm şekillendirme döngüsü boyunca basınç altında kalır; bu da çekme çatlaklarının başlamasını başarılı bir şekilde önler ve fiziksel yapının milyonlarca yüksek darbe döngüsü boyunca oldukça sert, birleşik bir blok gibi davranmasını sağlar.
Bir pres çerçevesinin uzun süreli dayanıklılığı yalnızca geometrisine değil aynı zamanda çelik plakaların kaynak sonrası metalurjik durumuna da bağlıdır. Kaynak arkları tarafından üretilen yüksek sıcaklıklar, lokalize termal genleşme ve büzülme yaratır, bu da eklemlerin içinde sıkışan ciddi artık gerilimleri geride bırakır. Çerçeve bu iç kuvvetler dikkate alınmadan hizmete sokulursa, artık gerilimler operasyonel dövme yükleriyle birleşerek kaynak dikişlerinin döngüsel yükleme altında hızla bozulmasına neden olur. Zhejiang Bolun High-Precision Machinery Co., Ltd., tüm fabrikasyon yapılarda sıkı termal gerilim giderme prosedürleri uygulayarak bu sorunu çözüyor.
Kaynak tamamlandıktan sonra tüm çerçeve düzeneği büyük, bilgisayar kontrollü bir tavlama fırınına yerleştirilir. Yapı, yavaş yavaş belirli bir ıslatma sıcaklığına kadar ısıtılır, karbon çeliği tanecikli yapının gevşemesine izin vermek için birkaç saat tutulur ve ardından kademeli, tekdüze bir hızda soğutulur. Bu süreç, sıkışan lokal gerilimleri ortadan kaldırır ve malzeme özelliklerinin çerçeve boyunca tutarlı kalmasını sağlar, işleme sonrası distorsiyonu önler ve zorlu soğuk dövme uygulamaları sırasında makineyi erken yapısal çatlamaya karşı korur.
S: Bu presteki mafsallı mekanizma tasarımı, soğuk dövme sırasında çerçeveye iletilen dinamik darbe kuvvetini nasıl azaltır?
C: Zhejiang Bolun High-Precision Machinery Co., Ltd. bu presleri, Alt Ölü Merkezin (BDC) yakınındaki kızak hızını yavaşlatan özel çoklu bağlantılı geçiş sistemleriyle tasarlar. Bu bekleme hareketi, ham metalin kalıp boşluğuna düzgün bir şekilde akmasını sağlar, ani kırılma şokunu azaltır ve çerçeve kolonlarına iletilen dinamik titreşimi azaltır.
S: Soğuk dövme mafsallı tip basınçlı preslerin kaynaklı bağlantılarında yorulma çatlamasını önlemek için ne gibi önlemler alınmaktadır?
C: Pres çerçevesi, tüm bağlantı geçişlerinde dahili takviye kaburgaları ve cömert kavisli gerilim azaltıcı filetolar içeren kalın, yüksek gerilimli çelik plaka kaynak bağlantılarından yapılmıştır. Kaynak sonrasında tüm çerçeve, sıkışan artık gerilimleri serbest bırakmak için kapsamlı bir termal tavlama işleminden geçirilir ve sürekli yüksek darbeli yükler altında yüksek yapısal stabilite sağlanır.
S: Pnömatik dengeleme sistemi, hızlı çevrimler sırasında mafsallı presin yüksek torklu bağlantılarını nasıl destekliyor?
C: Makine, kızak düzeneğini yukarı doğru çeken ağır hizmet tipi pnömatik dengeleme silindirlerini entegre eder. Bu sürekli gerilim, üst takımların ve bağlantıların ağır ağırlığını dengeleyerek, bağlantı pimi burçları içindeki mekanik boşlukları ortadan kaldırarak dengeli, boşluksuz bir aşağı doğru hareket sağlar.
S: Hidrolik aşırı yük sistemi, mafsallı bağlantılarını ciddi soğuk şekillendirme direncinden koruyacak kadar hızlı tepki verebilir mi?
C: Evet, hızlı etkili bir hidrolik aşırı yük koruma sistemi doğrudan sürücü bağlantı noktalarının altına entegre edilmiştir. Dövme direnci güvenli sınırları aşarsa, hidrolik basınç odaları milisaniyeler içinde anında serbest kalır ve pahalı mafsallı bağlantıların ve kalıpların kalıcı hasar görmesini önlemek için sürgünün hafifçe çökmesine olanak tanır.
S: Bolun Makina, mafsal mekanizmasının çok sayıda döner bağlantısının tutarlı yağlanmasını nasıl sağlıyor?
C: Soğuk dövme mafsallı tip basınçlı presimiz merkezi, otomatik yüksek basınçlı yağlama sistemine sahiptir. Bu sistem, her pivot pimi ve kovanlı yatağa ölçülü, sürekli bir soğutulmuş yağlayıcı akışı sağlayarak ısıyı dağıtır ve uzun süreli çalışmalar sırasında aşındırıcı mekanik aşınmayı önlemek için stabil bir sıvı filmi korur.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
