
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı genellikle kağıt üzerinde neredeyse aynı görünen iki fiyat teklifi alır: aynı tonaj sınıfı, benzer yatak boyutu, benzer fiyat. Fark daha sonra kalıp ayarlama, merkez dışı delme veya baskının sağlayabileceğinden daha yüksek darbe gerektiren derin çekme işi sırasında ortaya çıkar. Bu nedenle açık tip basınçlı pres makinesi seçimi katalog sayfasıyla değil, şekillendirme işlemiyle başlamalıdır.
Öncelikle sonuç: Açık tip bir basınçlı pres makinesi, işin hızlı kalıp erişimi, kısa değişim ve orta tonaj aralığı gerektirdiği durumlarda genellikle daha iyi bir seçimdir. Merkez dışı yükler, derin çekme veya uzun vadeli doğruluk hakim olduğunda kapalı çerçeveli baskı daha güvenli bir seçim haline gelir. Gerçek karar, yalnızca tonaja değil, çalışma strokundaki kuvvete, çerçeve sapmasına, kapatma yüksekliğine, yatak boyutuna ve kontrol stratejisine bağlıdır.
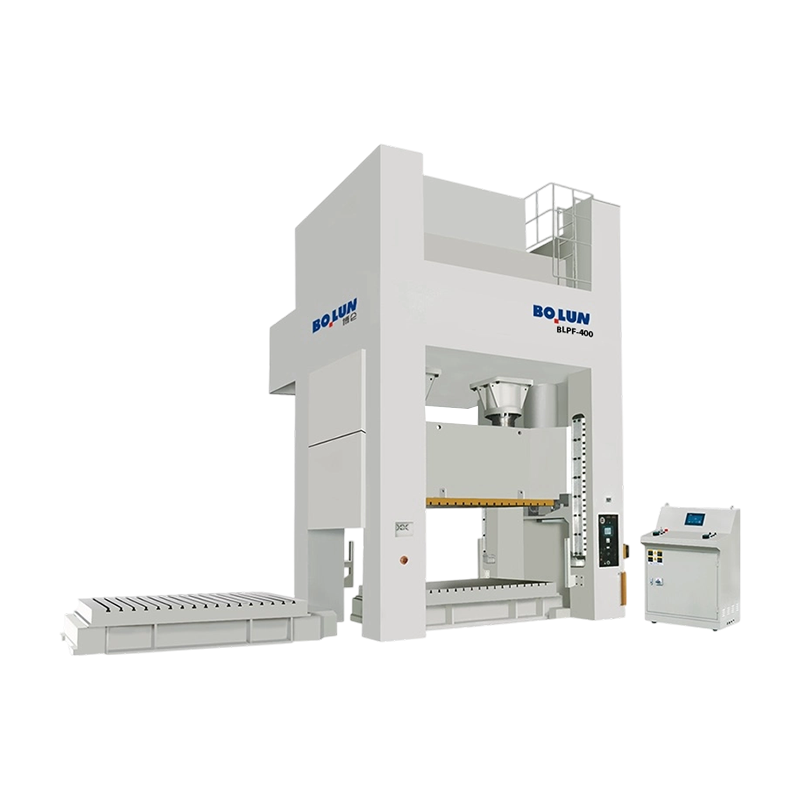
Genellikle açık aralıklı veya C-çerçeveli pres olarak adlandırılan açık tip bir pres, takım erişimi için ön tarafı ve genellikle arka tarafı ve yanları açık bırakır. Bu düzen damgalama, delme, bükme, düzeltme, sığ çizim ve kalıpların günde birkaç kez değiştirildiği karma üretim işleri için pratiktir. Açık boğaz ayrıca operatörün veya robotun kalıp alanına kapalı çerçeveli bir makineye göre daha kolay ulaşmasını sağlar.
Takas sertliktir. Çerçeve aslında C şeklinde olduğundan yük altında esnemektedir. Bu onu aşağılık yapmaz; farklı bir iş profiline uygun hale getirir. Kapalı çerçeveli bir pres, yük yolunu dikmelerle çevreler ve genellikle daha serttir, bu da dar kalıp açıklığına, ağır merkez dışı yüklere ve koçtan yatağa tutarlı paralellik gerektiren işlemlere yardımcı olur. Pratik karşılaştırma şuna benzer:
| dikkate alma | Açık tip basın | Kapalı tip pres | Pratik etki |
|---|---|---|---|
| Kalıp erişimi | Üç taraflı erişim yaygındır | Erişim dikmelerle sınırlıdır | Açık tip, sık sık değiştirmeyi ve manuel beslemeyi destekler |
| Çerçeve sertliği | Benzer tonajdaki kapalı bir çerçeveden daha düşük | Daha yüksek ve daha simetrik | Açık tipte dar açıklık ve merkez dışı çalışma daha fazla inceleme gerektirir |
| Yatak ve boğaz | Geniş yataklar mevcuttur; boğaz derinliği sınırları parça zarfı | Büyük yataklar ve uzun vuruşlar yaygındır | Büyük paneller derin boğazlı veya kapalı çerçeve tasarımı gerektirebilir |
| Tipik çalışma | Delme, bükme, düzeltme, sığ çekme, pil kabuğu damgalama | Ağır çekme, hassas şekillendirme, yüksek tonajlı damgalama | Tonaj eğrisi ve kalıp yükü profili nihai eşleşmeyi belirler |
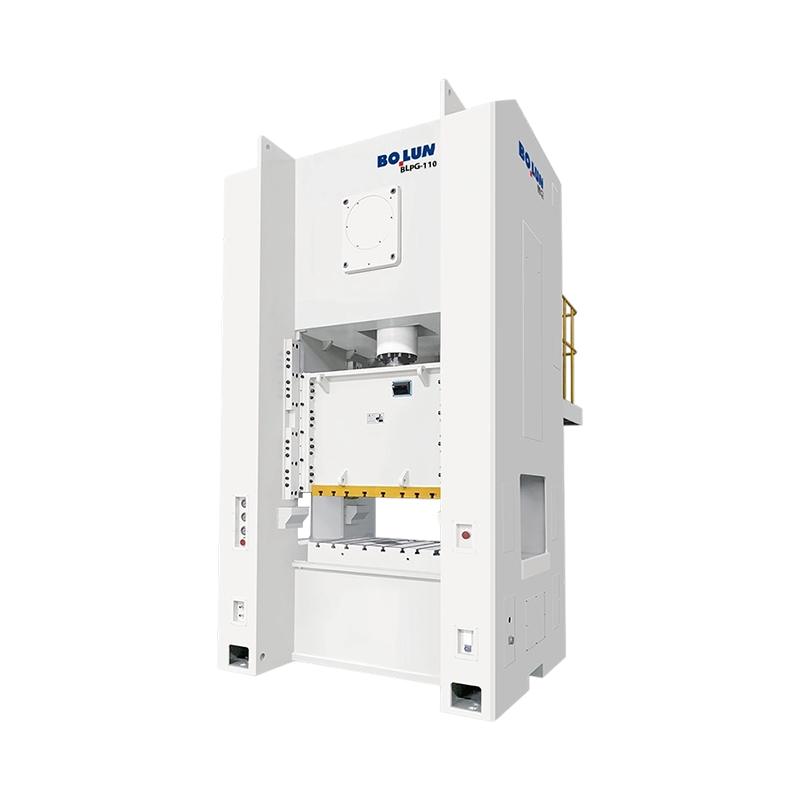
Bolun'un açık tip ürün yelpazesi bu mantığı yansıtıyor. Tek noktalı BLPA modellerini, çift noktalı BLPC modellerini, derin boğazlı BLPS modellerini, servo tahrikli BLAS modellerini ve pil kabuklu BLPC2 modellerini içerir. Model ailesi önemlidir çünkü çift noktalı çerçeve, derin boğaz veya servo kızak, yalnızca fiyatı değil, baskı makinesinin kaldırabileceği iş türünü de değiştirir.
Nominal tonaj, strokun herhangi bir yerinde mevcut olan sabit bir sayı değildir. Mekanik bir preste, mevcut kuvvet strok boyunca değişir ve nominal değer genellikle alt ölü noktanın üzerindeki belirli bir çalışma pozisyonuna bağlanır. Vuruşun başında yüksek güce ihtiyaç duyan bir kalıp, isim plakası tonajına göre yeterli görünen bir prese aşırı yük bindirebilir. Bu nedenle 63 tonluk bir pres, bir iş için 80 tonluk bir presten daha güvenli, diğer bir iş için ise daha zayıf olabilir.
İlk tahmin için, hesaplanan tepe oluşturma kuvvetini nominal kapasitenin kabaca %70-80'inin altında tutun, ardından gerçek çalışma strokunda tonaj eğrisini doğrulayın. Bir parça 52 ton olarak hesaplanırsa 63 tonluk bir çerçeve otomatik olarak yeterli olmaz. Kalıp düzeni, malzeme kalınlığı, çekme mukavemeti, kesme alanı ve çekme derinliğinin tümü kuvvet profilini etkiler. Derin çekme için kuvvet daha uzun bir mesafe boyunca yüksek kalabilir; körleme için dibe yakın bir yerde keskin bir şekilde zirve yapabilir.
Merkez dışı yük ikinci tuzaktır. Bir pres, merkezlenmiş olarak 100 tonluk bir değere sahip olabilir, ancak şahmerdanın bir tarafına uzağa yerleştirilen bir kalıp, şahmerdan eğimine, eşit olmayan saplama yüklemesine ve zayıf kalıp açıklığına neden olur. Açık tip baskıda çerçevenin kendisi saptığı için bu etki daha belirgindir. Yalnızca statik yatak düzlüğünü değil, izin verilen merkez dışı yükü ve yük altında koç paralelliğini isteyin.
Sapma, ortadan kaldırılacak bir kusur değildir; yönetilmesi gereken bir özelliktir. Yük altında, C-çerçevesindeki boşluk kapanma eğilimi gösterir ve şahmerdan yatağa göre hafifçe eğilebilir. Sonuç, düzensiz zımba girişi, daha hızlı kalıp aşınması veya şerit boyunca kayan çapak yüksekliği olabilir. Genel delme ve bükme için, iyi tasarlanmış bir açık tip pres, kabul edilebilir bir doğruluk sağlayabilir. Taraf başına 0,03-0,05 mm zımba-kalıp açıklığı olan bir kalıp için, çerçeve sapması ve şahmerdan kılavuzu, ekstra 20 tonluk nominal kapasiteden daha önemlidir.
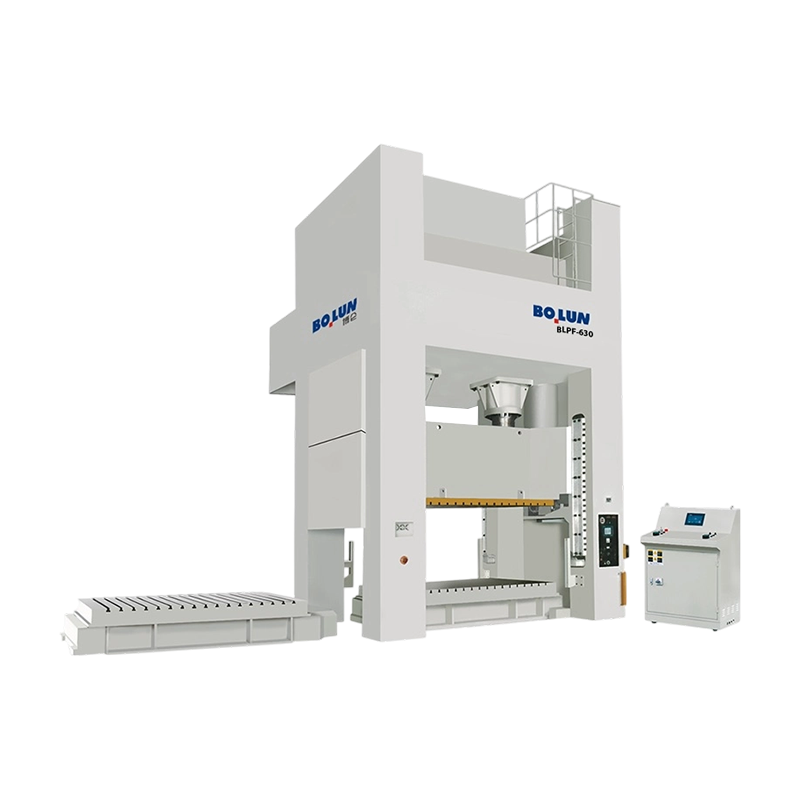
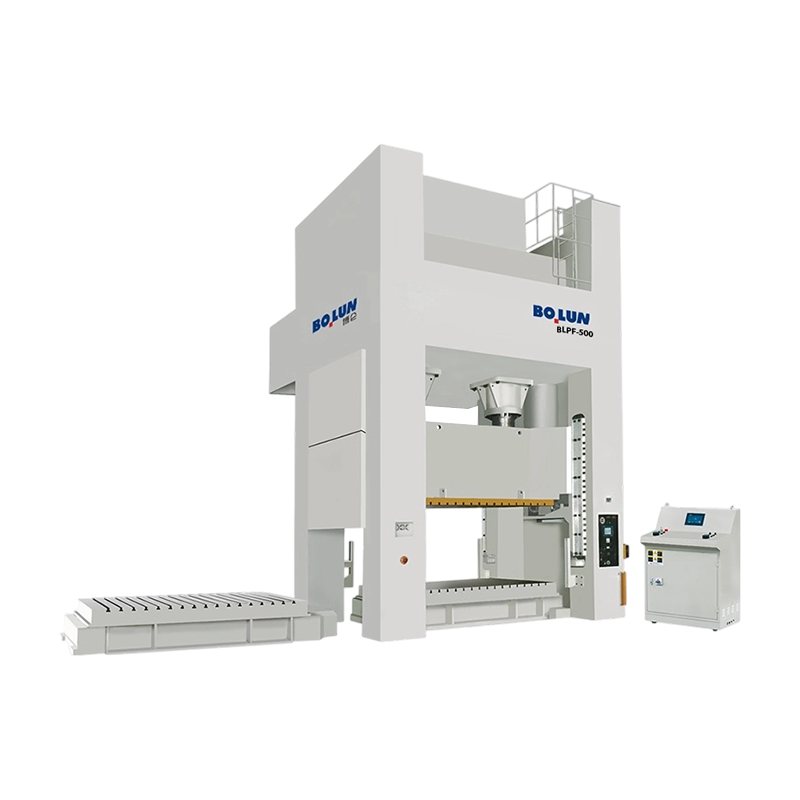
Tedarik sırasında nominal yükte sapma, çalışma stroku üzerinde şahmerdan paralelliği ve yatak düzlüğü isteyin. Ölçülen verileri sağlayabilen bir tedarikçiyi, yalnızca "yüksek sertlik" diyen bir tedarikçiyle karşılaştırmak daha kolaydır. Uygulama ince kesme, çok sıkı düzlük veya uzun süreli aşamalı kalıp içeriyorsa, kapalı çerçeve tasarımı daha ekonomik bir çözüm olabilir çünkü takımda yerleşik doğruluk telafisi miktarını azaltır.
Bolun’un açık tip tek noktalı ve çift noktalı modelleri bu nedenle farklı çerçeve ve kızak düzenlemeleri kullanıyor. Kompakt bir BLPA modeli, daha küçük kalıplara ve sık sık değişime uygundur; daha geniş bir BLPC modeli, kızak boyunca daha iyi yük dağılımı gerektiren kalıplar için daha fazla yatak alanı ve iki bağlantı noktası sağlar.
Bir pres yeterli tonajda olmasına rağmen kalıbın sığmaması nedeniyle kullanılamaz durumda olabilir. Fiyatı karşılaştırmadan önce takım zarfını kontrol edin. Yararlı kontrol listesi şunları içerir:
Yaygın bir satın alma riski, parça çizimi için satın almak ve takım yığınını unutmaktır. Kalıbın kalın bir desteği, uzun bir kılavuz pimi seti veya pnömatik bir yastığı varsa gerekli kapatma yüksekliği hızla artabilir. Bir ara parçasının eklenmesi anında uyumu çözebilir, ancak sertliği azaltabilir ve çalışma yüksekliğini değiştirebilir. Siparişten önce tam kalıp yığınını ve ayar aralığını onaylamak daha iyidir.
Çoğu açık tip pres, kavramalı ve frenli mekanik volan tahriki kullanır. Basittirler, üretkendirler ve bakım ekipleri tarafından iyi anlaşılırlar. Bir servo pres, bu sabit kaydırma hareketini programlanabilir bir eğri ile değiştirir. Sürgü, kalıp temasında yavaşlayabilir, altta kalabilir ve daha hızlı geri dönebilir. Derin çekilmiş bir kap için bu kontrol, malzeme akışını iyileştirebilir ve kırışıklıkları azaltabilir; delici bir iş için şok ve gürültüyü azaltabilir. Maliyet daha yüksektir, bu nedenle sürecin bunu haklı çıkarması gerekir.
Açık tip tek noktalı servo preste pratik fayda "daha fazla tonaj" değildir. Vuruş boyunca hız ve konum üzerinde kontrol sağlar. Aynı makine birden fazla ürünü çalıştırdığında ve kalıp deneme ekibinin baskıyı değiştirmek yerine hareketi ayarlaması gerektiğinde bu durum önemlidir.
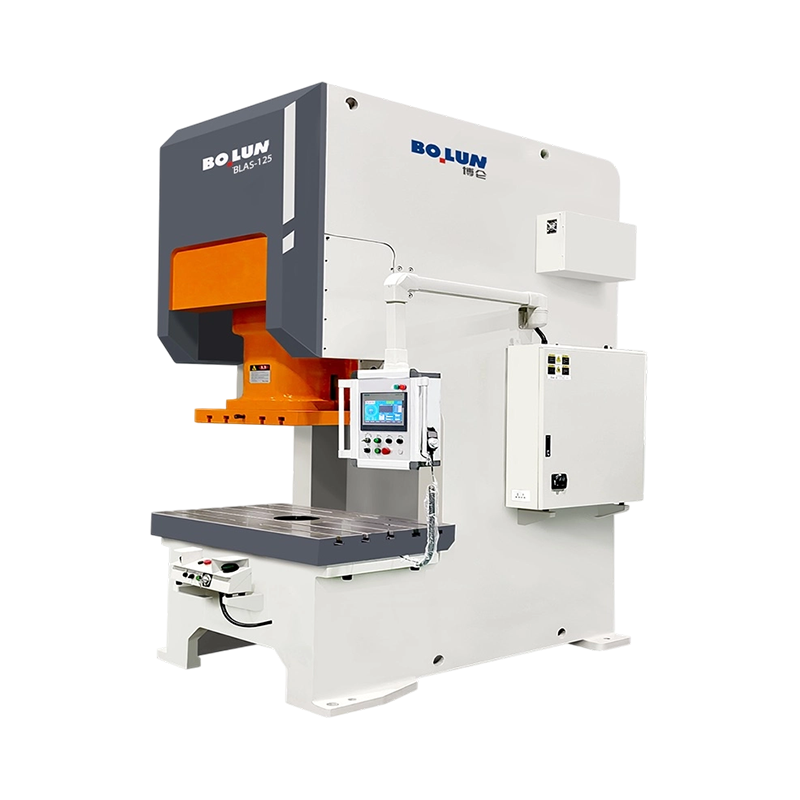 BLAS-125 Açık Tip Tek Noktalı Servo Güç Presi Daha büyük iş parçaları için 350 mm boğaz derinliği ve 180 mm kaydırma stroku ile derin çekme ve germe için 1250 kN'lik servo pres. Ürünü Görüntüle →
Geniş kalıplar veya yükün büyük bir yatağa yayıldığı işler için çift noktalı açık tip pres, kızağın eğilme eğilimini azaltabilir. Bolun'un BLPC200 ekstra geniş yatak modeli bu düzenin bir örneğidir: daha fazla yatak alanı ve iki bağlantı noktası sağlar; bu, kalıp geniş olduğunda faydalıdır ancak süreç yine de ön açık erişimden yararlanır.
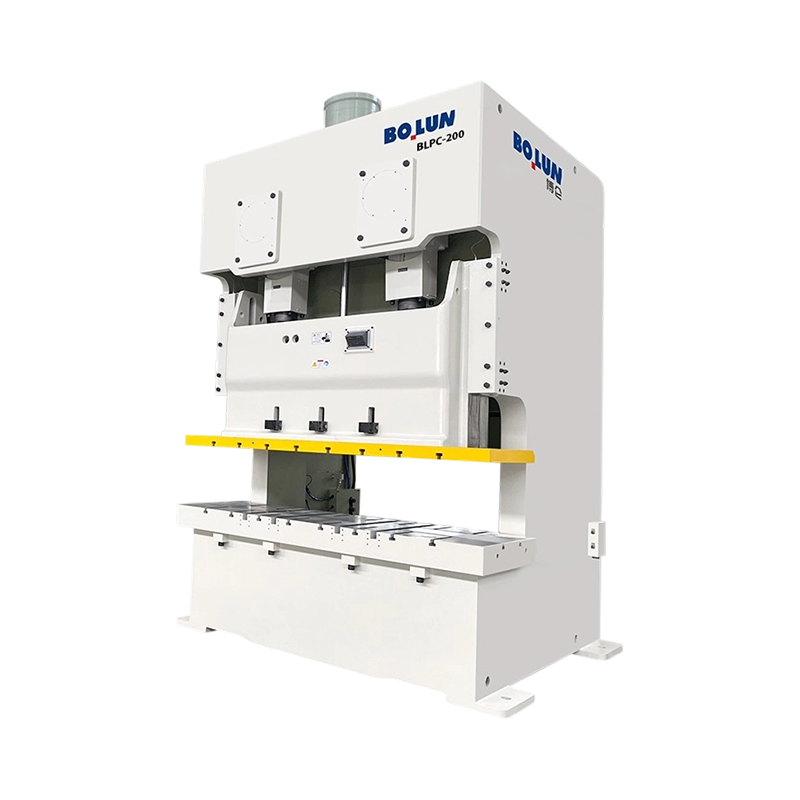 BLPC-200 Ekstra Geniş Yataklı Çift Noktalı Açık Tip Pres Geniş kalıplar ve büyük sac şekillendirme için 2400 × 840 mm çalışma tablasına ve 1980 mm sütun aralarına sahip 2000 kN çift noktalı açık tip pres. Ürünü Görüntüle →
Güvenlik, teslimattan sonra eklenen bir aksesuar değil, makinenin teknik özelliklerinin bir parçasıdır. Açık tip bir pres, kalıbın ve beslemenin çalışmasına izin verirken operasyon noktasına erişimi önleyen korumaya ihtiyaç duyar. Pazara ve risk değerlendirmesine bağlı olarak, bunlar arasında sabit korumalar, kilitli hareketli korumalar, ışık perdeleri, iki elle kontroller ve kilitleme/etiketleme hükümleri bulunabilir. Elektrik ve kontrol sistemi, risk değerlendirmesi için ISO 12100 ve elektrikli ekipmanlar için IEC 60204-1 gibi ilgili standartlara göre belgelenmelidir. Avrupa'da CE işaretli bir makine, bir uygunluk beyanı ve teknik dosyayla birlikte gelmelidir; diğer pazarlarda yerel gereksinimler hâlâ geçerlidir.
Yaygın bir gizli maliyet, güçlendirmedir. CE işaretiyle gelen ancak risk değerlendirme dosyası, koruyucu çizimleri ve doğrulama kaydı olmayan bir baskı makinesinin uyumlu hale getirilmesi pahalı olabilir. Sevkiyat öncesinde güvenlik konseptini, durdurma performansını, koruma kilitleme mantığını ve yedek parça desteğini isteyin. Koruma düzeltilene kadar üretim başlayamazsa, en ucuz teklif en pahalı makine haline gelebilir.
Boş çalışan bir basın videosu kabul kanıtı değildir. Fabrika kabul testi, düşük ve yüksek hızlarda yüksüz çalışmayı, yağlama kontrollerini, hava ve elektrik kontrollerini ve güvenlik fonksiyonu doğrulamasını içermelidir. Geometrik kontroller yatağın düzlüğünü, koçun yatağa paralelliğini ve koç hareketinin dikliğini kapsamalıdır. Mümkünse gerçek kalıbı veya temsili bir test kalıbını çalıştırın ve çapak yüksekliğini, parça düzlüğünü ve tekrarlanabilirliğini ölçün.
Site kabulü, temel ve kurulum efektlerini ekler. Temel sertleştikten ve pres düzleştirildikten sonra geometriyi yeniden kontrol edin ve yüklü bir test yapın. Titreşim, gürültü, sıcaklık artışı ve debriyaj/fren tepkisi kaydedilmelidir. Servo pres için, programlanan hareket profillerini ve üretim koşulları altında durma performansını doğrulayın. Statik spesifikasyonu karşılayan ancak kurulumdan sonra kabul edilemez parça dağılımı üreten bir makine, devir işlemine hazır değildir.
Satın alma fiyatı, maliyet modelinde yalnızca bir satırdır. Takım uyumluluğu, kalıp deneme desteği, yedek parçalar, eğitim, enerji kullanımı ve arıza sürelerinin tümü parça başına gerçek maliyeti etkiler. İmzalamadan önce tonaj eğrisini, sapma verilerini, temel çizimini, hizmet gereksinimleri, önerilen yedek parça listesini ve bakım programını isteyin. Hangi bileşenlerin özel olduğunu ve bunların ne kadar hızlı değiştirilebileceğini açıklayın.
Yüksek karışımlı üretimde kullanılan açık tip basınçlı pres makinesi için geçiş süresi, hızdaki küçük bir farktan daha önemli olabilir. Kalıp bağlamanın, kaydırma ayarının ve kontrol tarifi depolamanın nasıl çalıştığını sorun. Özel bir hat için tekrarlanabilirlik ve servis yanıtı daha önemli olabilir. Belgelenmiş test verilerine, net bir güvenlik dosyasına ve yerel servis desteğine sahip bir tedarikçi, yalnızca tonaj ve fiyat üzerinden rekabet eden bir tedarikçiden genellikle daha iyi bir ortaktır.
Bolun'un derin boğazlı açık aralık serisi, uygulama ayrıntılarının neden önemli olduğunu gösteriyor. Daha derin bir boğaz, kısmi zarf sorununu çözebilir ancak aynı zamanda çerçeve sertliğini ve zemin alanı gereksinimlerini de değiştirir.
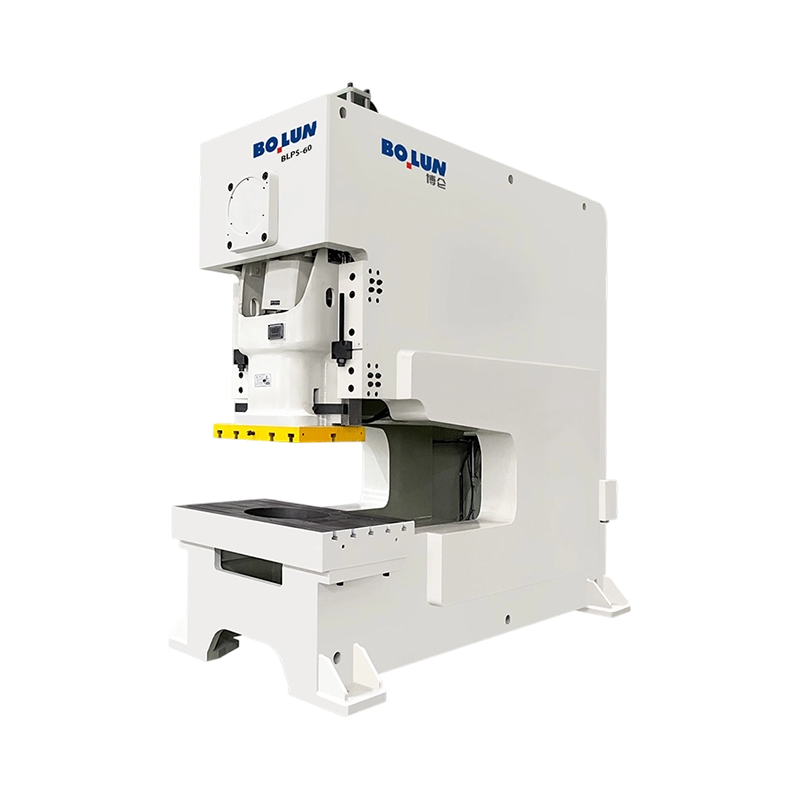 BLPS-60 Açık Aralıklı Derin Boğazlı Güç Presi Genişletilmiş erişim gerektiren geniş formatlı saclar için 500–1200 mm boğaz derinliğine ve 900 × 520 mm çalışma tablasına sahip 600 kN'lik açık aralıklı derin boğazlı pres. Ürünü Görüntüle →
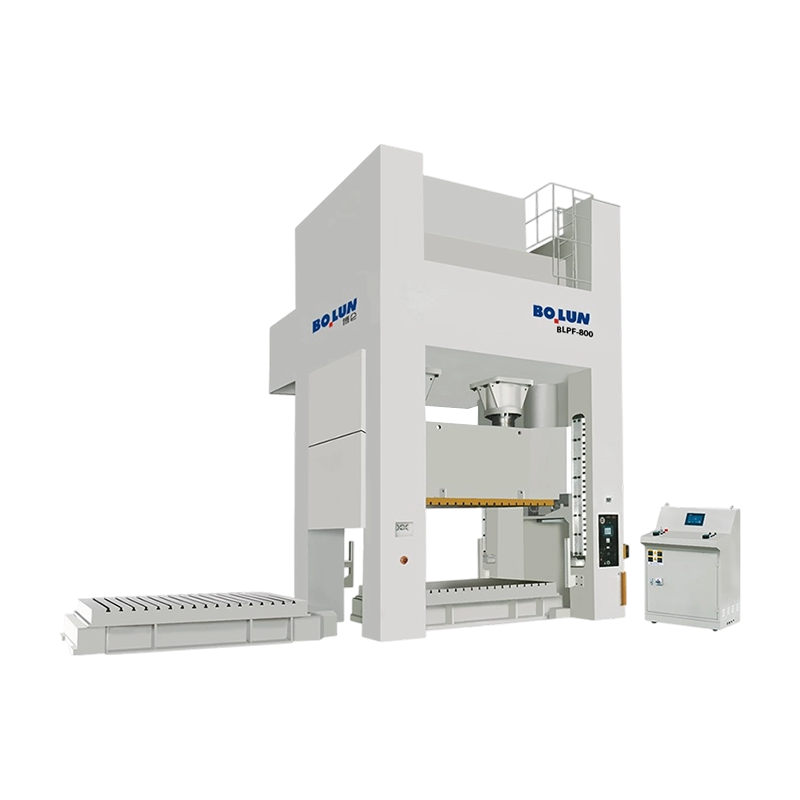
Genel damgalama, bükme, delme ve sığ çekme işlerinin çoğu için, açık tip bir basınçlı pres makinesi erişim, değişim hızı ve maliyet arasında en iyi dengeyi sağlar. Kalıbın sık sık değiştirildiği ve yükün makul şekilde ortalandığı durumlarda bu pratik bir seçimdir. Kalıpta sıkı bir açıklığa ihtiyaç duyulduğunda, yük merkezin çok dışında olduğunda, strok derin olduğunda veya parça uzun vadeli boyutsal stabilite gerektirdiğinde kapalı çerçeveli veya daha ağır hizmet tipi açık tip tasarıma geçin.
Güvenli satın alma sırası basittir: çalışma strokunda şekillendirme kuvvetini tanımlayın, kalıp zarfını ve kapatma yüksekliğini onaylayın, çerçeve sapmasını ve koç kılavuzunu kontrol edin, ardından tahrik ve güvenlik paketini üretim planıyla eşleştirin. Tonaj manşet numarasıdır, ancak iyi performans gösteren baskı makinesi, çerçevesi, yatağı, stroku ve kontrol sistemi asıl işe uygun olan baskı makinesidir.
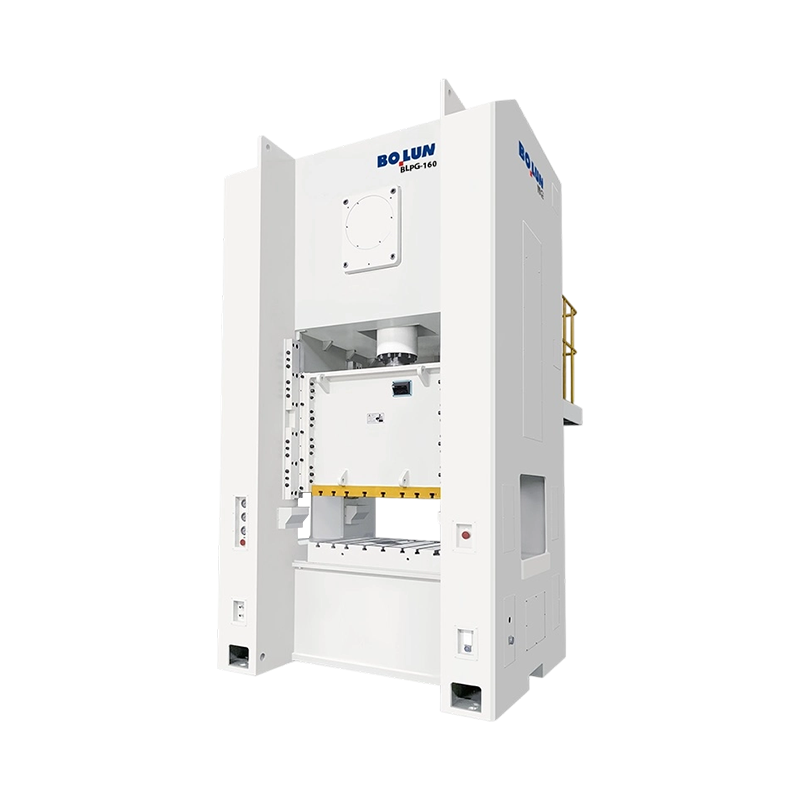


Power Press Nedir? A damgalama presi veya zımba presi olarak d...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

