
Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda birçok atölyenin işlemeden soğuk şekillendirmeye geçerken karşılaştığı bir sorunla karşılaştı. Şirket, dış çapı yaklaşık 22 mm olan küçük, yüksek mukavemetli bir flanş için bir sözleşme kazanmıştı ve hedef üretim hızı dakikada 180 parçaydı. Mevcut hidrolik pres buna yetişemiyordu. Çevrim süresi çok uzundu, hurda artıyordu ve parça sertliği partiden partiye değişiyordu. Tesisin başka bir genel amaçlı damgalama presine değil, soğuk şekillendirme makinesine ihtiyacı olduğu açıktı.
Bu durum alışılmadık bir durum değil. Soğuk şekillendirme, metali ortam sıcaklığında yeniden şekillendirir; bu, malzemenin ısıtılmak yerine sertleşmesi anlamına gelir. Sonuç, mükemmel dayanıklılığa ve pürüzsüz yüzeye sahip, net şekle yakın bir parçadır, ancak bu işi yapan makinenin dikkatle seçilmesi gerekir. Tonaj, strok, çerçeve sertliği ve kuvvet eğrisinin şekli, operasyonun yıllar boyunca sorunsuz bir şekilde devam edip etmeyeceğini veya aylar içinde başarısız olup olmayacağını belirler. Bu makale, bir soğuk şekillendirme makinesinin gerçekte ne yaptığını, hangi özelliklerin en önemli olduğunu, gizli risklerin nerede olduğunu ve sipariş vermeden önce bir tedarikçinin nasıl değerlendirileceğini açıklamaktadır.
Soğuk şekillendirme makinesi, metali ortam sıcaklığında yeniden şekillendiren yüksek güçlü bir mekanik prestir. İş parçası kalıp ile zımba arasına yerleştirilir ve pres, zımbayı malzemeye doğru iter. Metal, aletin şeklini alarak kalıp boşluğuna akar ve akar. Sıcak dövmenin aksine, soğuk şekillendirme iş parçasını ısıtmaz, dolayısıyla yeniden kristalleşme yerine iş parçasının sertleşmesi yoluyla deformasyon meydana gelir.
Pratik anlamda bu, birçok ölçülebilir sonuç yaratır. Malzeme kullanımı yüksektir. Soğuk şekillendirilmiş bir parça genellikle yalnızca yüzde 5 veya daha az hurda gerektirirken, çubuk stoğundan işleme için bu oran yüzde 20 ila 30'dur. Yüzey kaplaması parlaktır, pulsuzdur ve genellikle ekstra hazırlık gerektirmeden kaplamaya veya boyamaya hazırdır. Gerinim sertleşmesi akma mukavemetini ve sertliği arttırdığı için mekanik özellikler iyileşir, bu nedenle güvenlik açısından kritik bağlantı elemanlarının ve yapısal parçaların çoğu soğuk şekillendirilir. Parça geometrisine ve pres tasarımına bağlı olarak dakikada 150 ila 300 parça işleyebilen soğuk şekillendirme makinesiyle üretim hızı da yüksektir.
Piyasadaki terminoloji kafa karıştırıcı olabilir. Bazı tedarikçiler bu makinelere soğuk dövme presleri, soğuk şişirme makineleri veya soğuk şekillendiriciler adını verir. Soğuk dövme pres makinesi ifadesi sıklıkla soğuk şekillendirme makinesi ile birbirinin yerine kullanılır, ancak ince farklar vardır. Soğuk şişirme, bağlantı elemanlarının kafasını oluşturmak için yığma veya yönlendirme işlemlerine odaklanır. Soğuk şekillendirme, ekstrüzyon ve damgalama da dahil olmak üzere daha geniş bir deformasyon aralığını kapsar. Satın alma kararından önce, bir ürünü neyin tanımladığını anlamakta fayda var. soğuk dövme pres makinesi ve standart bir damgalama presinden ne kadar farklı olduğu.
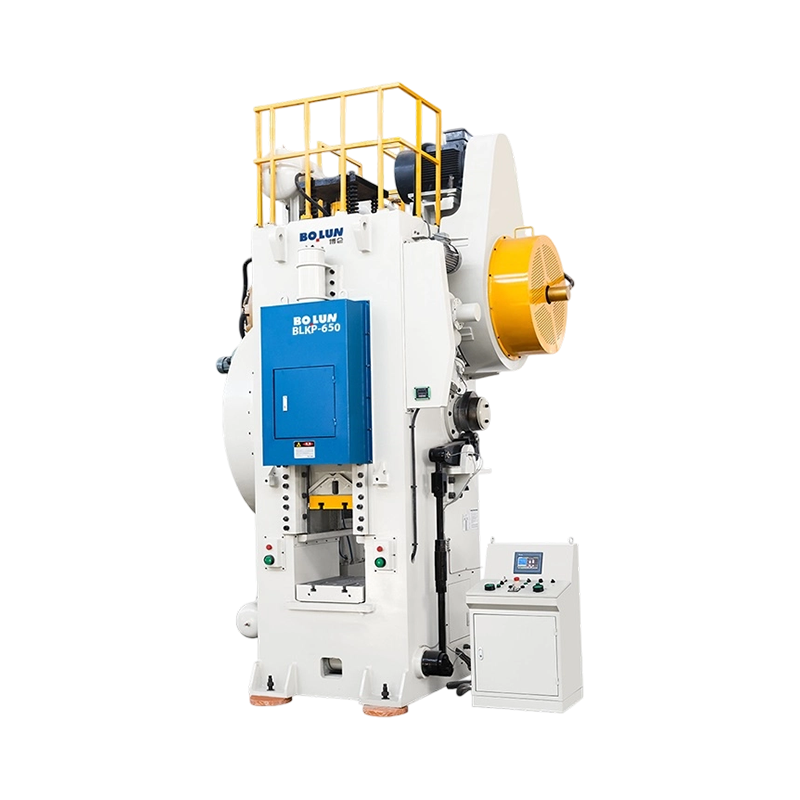
Yüksek tonajlı, yüksek hassasiyetli soğuk şekillendirme operasyonu için en uygun makine kategorisi mafsallı tip soğuk dövme presidir. Mafsallı bağlantı, strokun alt kısmına doğru keskin bir şekilde artan bir kuvvet eğrisi oluşturarak operatöre, malzemenin maksimum basınç altında kalıbı doldurması için yeterli sürenin olduğu kısa bir bekleme süresi sağlar. Bu tam olarak soğuk şekillendirmenin gerektirdiği şeydir ve bu nedenle en ciddi soğuk şekillendirme hatları sıradan krank presleri yerine mafsallı presler etrafında inşa edilir.
Soğuk şekillendirme makinesi, motordan gelen dönme enerjisini tek, kontrollü ve yüksek kuvvete dönüştürür. Krank mili bir biyel kolunu ve mafsallı bağlantıyı tahrik eder. Krank döndükçe mafsal bağlantıları düzleşmeye başlar. Strokun alt kısmına doğru baklalar neredeyse hizalanır ve mekanik avantaj çok yüksek olur. Bu, kızak yalnızca kısa bir mesafe kat ederken, presin yüzlerce tona ulaşabilen bir kuvvet patlaması sağlamasına olanak tanır.
Soğuk şekillendirme makinesinin ana bileşenleri, kızağı hizalı tutan yapısal sağlamlığı sağlayan çerçevedir; zımbayı taşıyan slayt; giriş kuvvetini artıran mafsallı bağlantı veya mafsal eklemi; enerjiyi depolayan ve makinenin döngü boyunca sorunsuz hareket etmesini sağlayan volan; kaymayı güvenli bir şekilde başlatan ve durduran debriyaj ve fren; her vuruştan sonra bitmiş parçayı kalıptan çıkaran ejektör sistemi; ve şoku azaltan ve doğru kayma hareketinin korunmasına yardımcı olan dengeleme silindirleri.
Şekillendirme sürecinin kendisi, genellikle birden fazla istasyona sahip tek bir makinede gerçekleştirilen birkaç aşamadan oluşur. Sıra, rulo veya çubuk stoğunun düzleştirildiği, uzunluğunun kesildiği ve ilk kalıp istasyonuna aktarıldığı besleme ile başlar. Daha sonra zımba işlenmemiş parçayı sıkıştırdığında ve malzeme bir kafa veya flanş oluşturmak üzere dışarı doğru aktığında üzülme meydana gelir. Ekstrüzyonda, işlenmemiş parça bir kalıptan geçirilerek kesiti küçültülür veya bir şaft oluşturulur. Kaplama, parçayı nihai şekline ve boyutlarına getiren son bir yüksek basınçlı deformasyon uygular. Son olarak çıkarma, bitmiş parçayı kalıbın dışına iter ve hattaki bir sonraki adıma taşır.
Mafsallı pres ile basit kranklı pres arasındaki temel fark kuvvet eğrisidir. Bir krank presinde, kızak alt ölü noktaya yaklaştıkça kuvvet düşer. Mafsallı bir baskıda, kuvvet dibe yakın bir yerde dik bir şekilde yükselir. Bu, mafsallı presin kalıbın kapalı olduğu noktada daha yüksek bir gerçek basınç ürettiği anlamına gelir; bu da tam olarak soğuk şekillendirmenin ihtiyaç duyduğu yerdir.
Örneğin, 22 mm'lik bir boşluk üreten bir soğuk şekillendirme operasyonunu düşünün. 400 tonluk bir mafsallı pres, alt ölü noktanın 3 mm yukarısındaki bir konumda 380 tonluk gerçek kuvvet üretebilirken, 400 tonluk bir kranklı pres aynı konumda yalnızca 280 tonluk bir kuvvet üretebilir. Bu boşluk, daha sert malzemeler oluştururken veya iç çatlaklar oluşturmadan kalıbın tamamını doldurmaya çalıştığınızda önemlidir.
Çeşitli sınıflandırma sistemleri, alıcıların piyasadaki mevcut makineleri anlamalarına yardımcı olur. En kullanışlı ayrımlar tahrik mekanizması, çerçeve yapısı ve sürgülü bağlantıdır.
Mafsallı tip pres, yüksek tonajlı soğuk şekillendirme için standarttır. Bağlantısı, strokun alt kısmında yüksek bir kuvvet ve kısa bir çalışma stroku sağlar; bu da onu ekstrüzyon, madeni para basma ve bitirme işlemleri için ideal kılar. Aynı zamanda kompakt olduğundan 260 tonluk mafsallı pres genellikle aynı şekillendirme kapasitesine sahip 315 tonluk kranklı presten daha küçük bir ayak izine sahiptir.
Mekanik krank presleri daha basit ve daha hızlıdır; bu da onları parça geometrisi çok karmaşık olmadığında sığ üst üste bindirme veya yönlendirme için kullanışlı kılar. Ancak kuvvet eğrileri derin ekstrüzyon veya yüksek deformasyon işlemlerine pek uygun değildir. Soğuk şekillendirme için bir krank presi seçerseniz, alt ölü noktaya yakın mevcut kuvvetin tüm şekillendirme sırası için yeterli olduğunu doğrulamanız gerekir.
Bazen C-çerçeve presleri olarak da adlandırılan açık çerçeveli presler, kalıp alanına kolay erişim sağlar ve küçük parçalara ve hızlı kalıp değişikliklerine çok uygundur. Düz kenarlı presler olarak da adlandırılan kapalı çerçeve presleri, daha yüksek sertlik ve daha iyi kızak hizalaması sağlar. Bu ayrım, şekillendirme yükünün merkezden uzakta olması veya parçanın çok sıkı toleranslar gerektirmesi durumunda kritik hale gelir. Soğuk şekillendirme için kapalı çerçeveli pres genellikle daha güvenli bir seçimdir çünkü çerçeve yük altında çok fazla esnemez ve kızak kalıp yüzü boyunca paralel kalır.
Kızak bağlantı noktalarının sayısı, presin yükü nasıl dağıttığını etkiler. Tek noktalı presler tabla üzerinde ortalanan simetrik parçalar için yeterlidir. Çift noktalı presler yükü iki bağlantı noktasına yayarak kaymanın eğilme riskini azaltır. Merkez dışı yüklerin yaygın olduğu soğuk şekillendirme için çift noktalı pres paralelliği artırır ve kalıp ömrünü uzatır.
| Yapılandırma | BDC Yakınına Zorla | Tipik Hız | En İyi Kullanım | Takas |
|---|---|---|---|---|
| Türü değiştir | Yüksek | 30 - 60 SPM | Soğuk dövme, ekstrüzyon, basma | Daha kısa strok, daha karmaşık bağlantı |
| Krank tipi | Orta | 60 ila 150 SPM | Sığ başlık, üzücü | Strok tabanına yakın yerde daha az kuvvet |
| Açık çerçeve | Orta | Geniş aralık | Küçük parçalar, hızlı kalıp değişiklikleri | Daha düşük sertlik, daha fazla sapma |
| Kapalı çerçeve | Kararlı | Geniş aralık | Yüksek-precision, high-tonnage work | Yükseker cost, less die area access |
| Tek nokta | Merkezi yük | Değişir | Simetrik parçalar | Merkez dışı yük altında kaydırma eğimi |
| Çift nokta | Dengeli yük | Değişir | Merkez dışı veya çok istasyonlu parçalar | Daha karmaşık, daha yüksek maliyet |
Bir makine veri sayfasındaki teknik parametrelerin listesi bunaltıcı olabilir. Aşağıdaki özellikler soğuk şekillendirmede en önemli özelliklerdir ve her biri makinenin parçalarınızı, kalıplarınızı ve üretim hedeflerinizi işleyip işlemeyeceğini etkiler.
Nominal tonaj, presin alt ölü noktanın üzerinde belirli bir mesafede sağladığı maksimum kuvvettir. Mafsallı baskıda çalışma penceresi dardır, dolayısıyla parçanız için gerekli kuvvetin bu pencerenin içine düşüp düşmediğini kontrol etmeniz gerekir. Parçanın BDC'nin 5 mm üzerinde 200 tonluk kuvvete ihtiyacı varsa, kuvvet değeri yalnızca 2 mm olan 315 tonluk bir pres, doğru anda yeterli basıncı sağlayamayabilir.
Vuruş uzunluğu, slaytın ne kadar uzağa gideceğini belirler. Malzeme yalnızca sınırlı bir mesafe aktığından, soğuk şekillendirme kısa bir çalışma darbesiyle yapılabilir, ancak takımların aynı zamanda yükleme, şekillendirme ve çıkarma için de alana ihtiyacı vardır. Toplam stroku ölçün ve bunu kalıp yüksekliğiniz ve parça çıkarma gereksinimlerinizle karşılaştırın.
Slayt ayarı, farklı kalıpları çalıştırmanız için size dikey esneklik sağlar. Kapatma yüksekliği, yataktan strokun alt kısmındaki kızağa kadar olan mesafedir. Kapatma yüksekliği çok küçükse kalıp sığmayacaktır. Çok büyükse pres, isim plakasında gösterilen gücün tamamını uygulamayacaktır. Satın alma siparişini imzalamadan önce her iki numara da kalıp boyutlarınıza göre kontrol edilmelidir.
Hız is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Yatak ve kızak alanı maksimum kalıp ayak izini belirler. Soğuk şekillendirme kalıpları birden fazla istasyon içerdiğinde büyük olabilir. Presin kalıbınızı, parça transfer sistemini ve gerekli güvenlik korumalarını kabul etmek için yeterli tabla alanına sahip olduğunu doğrulayın.
Birçok soğuk şekillendirme işlemi, bitmiş parçayı kalıptan dışarı itmek için güçlü bir ejektör gerektirir. İtici kuvvet çok düşükse veya strok çok kısaysa, parça kalıpta sıkışıp kalabilir, bu da durmaya neden olabilir ve takımın hasar görmesine neden olabilir. Üreticiden nominal itme kuvvetini isteyin ve parça geometrinizle eşleştiğini doğrulayın.
Tam yük altında şasi sapması parça doğruluğunu ve takım ömrünü doğrudan etkiler. Nominal tonajdaki sapma değerini üreticiye sorun. Kapalı çerçeveli bir pres tipik olarak açık çerçeveli bir presten daha az esnemektedir; bu nedenle yüksek hassasiyetli soğuk şekillendirme genellikle kapalı çerçeveli tasarım gerektirir.
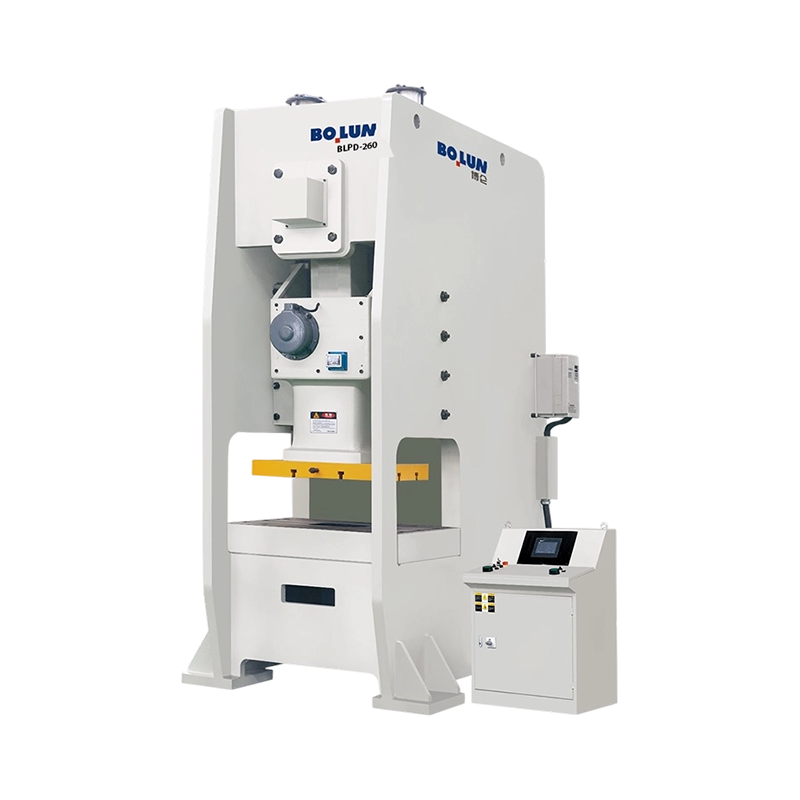
Küçük ve orta boy soğuk dövme parçalar için 260 tonluk mafsallı pres, kompakt ayak izi ile kullanışlı şekillendirme kuvveti arasında hassas bir denge sunar. Bu sınıftaki bir makine, büyük boyutlu bir çerçeve üzerinde enerji israf etmeden çok çeşitli standart parçaları destekleyebilir.
 Hassas Küçük Parçalar için 260 tonluk Geçişli Soğuk Dövme Presi Bu 260 tonluk kompakt mafsallı pres, 2600 kN nominal kapasite, 50 spm'ye kadar değişken hız ve 500x600 mm çalışma tablası sunarak küçük elektronik ve donanım bileşenlerinin yüksek hızlı, hassas soğuk dövmesi için uygundur. Ürünü Görüntüle →
Soğuk şekillendirilecek malzeme tonaj ihtiyacını, kalıp tasarımını ve şekillendirme aşamalarının sayısını belirler. Soğuk şekillendirme, çatlamadan deforme olabilen sünek metallerde en iyi sonucu verir. En yaygın malzemeler AISI 1010 ve 1018 gibi düşük karbonlu çelikler, AISI 1035 ve 1045 gibi orta karbonlu çelikler, AISI 8620 ve 4140 gibi alaşımlı çelikler, 304 ve 316 gibi paslanmaz çelikler, 6061 ve 6063 gibi alüminyum alaşımları, pirinç ve fosfor bronzu dahil bakır alaşımları ve bazı titanyum alaşımlarıdır.
Temel malzeme özelliği, genellikle uzama veya alan azalmasıyla ölçülen sünekliktir. Bir malzemenin sünekliği düşükse parça şekillendirme darbesi sırasında çatlayabilir. Daha sert malzemeler daha fazla kuvvet gerektirir ve bu da makineyi nominal tonajına yaklaştırır. İş sertleştirme hızı da önemlidir çünkü hızla sertleşen bir malzeme, şekillendirme aşamaları arasında bir tavlama aşamasına ihtiyaç duyabilir.
| Malzeme | Tipik Uygulama | Uzama | Zorluk Oluşturma | Notlar |
|---|---|---|---|---|
| Düşük karbonlu çelik | Bağlantı elemanları, braketler | %25-45 | Kolay | Düşük mukavemet, yüksek süneklik |
| Orta karbonlu çelik | Yapısal parçalar | %15-25 | Orta | Yükseker force, careful die design |
| Paslanmaz 304 | Korozyona dayanıklı parçalar | %40-50 | Orta | İş hızla sertleşir, daha yüksek tonaj |
| Alüminyum 6061 | Hafif bileşenler | %12-20 | Orta | Yağlama kritik, daha düşük tonaj |
| Pirinç CuZn37 | Elektrik terminalleri | %15-30 | Kolay | Mükemmel şekillendirilebilirlik, takım aşınmasını azaltır |
| Titanyum Sınıf 2 | Havacılık parçaları | %20-25 | Sert | Yüksek tonnage, tooling life risk |
Malzeme seçimini tamamlamadan önce kalıp tasarımcınızdan parçanın seçilen makinenin tonajı ve stroku dahilinde üretilip üretilemeyeceğini teyit etmesini isteyin. Ayrıca malzemenin akma dayanımının, düşündüğünüz pres için pratik limiti aşmadığını kontrol etmeye değer.
Soğuk şekillendirme makineleri, onları yüksek hacimli üretim için cazip kılan belirli avantajlar sağlar. Bu faydaları anlamak, yatırımınızı operasyon ekibiniz ve finans departmanınız nezdinde haklı çıkarmanıza yardımcı olur.
Soğuk şekillendirme her parça için doğru çözüm değildir ve sınırlarının gözden kaçırılması maliyetli arızalara yol açabilir. Bir makineyi taahhüt etmeden önce aşağıdaki riskler değerlendirmenizin bir parçası olmalıdır.
Yeterli kapasiteye ve sağlamlığa sahip bir makine seçtiğinizde bu riskler yönetilebilir. Yatırımınızı korumanın en iyi yollarından biri, şekillendirme kuvvetini hassas bir şekilde hesaplamak ve ardından yerleşik kapasite marjına sahip bir pres satın almaktır.
Karar süreci makineyle değil parçayla başlamalıdır. Parça geometrisini, malzemeyi ve gerekli üretim hızını öğrendikten sonra mantıksal bir seçim dizisi üzerinde çalışabilirsiniz.
Makineleri karşılaştırmadan önce belirli parçanızı soğuk şekillendirmek için gereken kuvveti hesaplayın. Malzemeye, kesite ve sürtünmeye dayalı bir şekillendirme kuvveti hesaplaması kullanın. Kalıp tedarikçinizden de bir tahmin isteyin. Ardından, hesaplanan gereksinimden en az yüzde 15 ila 20 daha fazla tonaj sağlayan bir pres seçin.
Ekstrüzyon, damgalama ve yüksek deformasyonlu soğuk şekillendirme için mafsallı tip pres daha iyi uyum sağlar. Yalnızca yüzeysel şişirme yapıyorsanız krank presi işe yarayabilir ancak yine de alt ölü noktaya yakın mevcut kuvvetin yeterli olduğunu doğrulamanız gerekir.
Yaygın bir hata, gücünüzün yettiği en büyük tonajlı preyi satın almaktır. Daha büyük presler daha büyük yataklara, daha yüksek enerji tüketimine ve daha yavaş çevrimlere sahiptir. 260 tonluk bir makine, küçük parçalar için 850 tonluk bir makineden daha verimli olabilir çünkü otomasyonu daha kolay ve çevrimi daha hızlıdır.
Yalnızca maksimum tonaj değerine güvenmeyin. Üreticiden alt ölü noktanın üzerindeki çeşitli mesafelerde ne kadar kuvvetin mevcut olduğunu gösteren bir kuvvet eğrisi isteyin. Bu size, baskı makinesinin özel kalıp doldurma gereksinimlerinizi karşılayıp karşılayamayacağını söyleyecektir.
Zımba ve kalıbın malzemeyi ve gerekli deformasyonu karşılayacak şekilde yapılması gerekir. Yüksek mukavemetli bir çeliğe şekil veriyorsanız, ayarlanabilir kayma hızına ve sert çerçeveye sahip bir makine isteyin. Kızak kılavuzlarının sertleştirilmiş ve değiştirilebilir olup olmadığını ve yağlama sisteminin tüm derin aşınma noktalarını kapsayıp kapsamadığını kontrol edin.
Soğuk şekillendirme parçaları genellikle özel takımlama arayüzlerine, çıkarma sistemlerine ve besleme mekanizmalarına ihtiyaç duyar. Üretici standart dışı boyutlara ve proses gereksinimlerine uyum sağlayabilmelidir. Yalnızca standart modeller sunan bir tedarikçi, üretim hattı düzeninize veya otomasyon planlarınıza uymayabilir.
Çok aşamalı şekillendirme ve çok yönlü üretim için 400 tonluk mafsallı pres, dengeli bir strok ve daha yüksek deformasyon kapasitesi sunar. Bu, çeşitli ebatlarda üretim yapan ve hem sığ hem de derin şekillendirme işlemlerini gerçekleştirebilecek bir makineye ihtiyaç duyan tesisler için kullanışlı bir orta yoldur.
 400 tonluk Dengeli Stroklu Mafsallı Soğuk Dövme Presi 400 tonluk mafsallı pres, 4000 kN kapasite ve 160 veya 180 mm'lik ayarlanabilir stroklar sağlar; kurulum için elektrikli kaydırma ayarıyla 550x660 mm'lik bir çalışma masası üzerinde dizme ve basma gibi çok aşamalı işlemler için idealdir. Ürünü Görüntüle →
Endüstriyel güçte ağır işler için, 850 tonluk mafsallı pres, sınıfındaki en yüksek tonajı sağlar ve geniş bir kesitte önemli deformasyon gerektiren parçalara uygundur. Bu serideki makineler genellikle yüksek hacimli yapısal bileşenler ve büyük bağlantı elemanları için seçilir.
 Yüksek Yük Şekillendirme için 850 tonluk Ağır Hizmet Mafsallı Pres Bu ağır hizmet tipi 850 tonluk pres, entegre yağlama ve fotoelektrik güvenlik ile zorlu otomotiv ve makine parçalarına uygun sert bir çerçeveye, 600x700 mm çalışma tablasına ve 8 mm basınç strokuna sahiptir. Ürünü Görüntüle →
Soğuk şekillendirme makinesi, fabrikanıza on beş ila yirmi yıl boyunca hizmet edecek bir sermaye yatırımıdır. Teknik özellikler önemlidir, ancak tedarikçinin makineyi kullanım ömrü boyunca destekleme yeteneği de bir o kadar önemlidir.
Çerçeve sapması, kızak paralelliği ve açıklık özellikleri hakkında bilgi alın. Şasi, krank mili ve mafsallı bağlantılar için yük testi sertifikaları ve malzeme sertifikaları isteyin. Üreticinin işleme ve montaj kapasitesini kontrol edin. Kendi bünyesinde üretim sistemine sahip bir tedarikçi, kaliteyi, dışarıdan temin edilen bileşenleri basit bir şekilde monte eden bir ticari şirketten daha iyi kontrol edebilir. Satın almadan önce aldığınız teknik tavsiye ve bir arıza sonrasında alacağınız yanıt, her ikisi de aynı mühendislik ekibine bağlıdır. basın üreticisi .
Yedek parça stoğunu ve teslimat sürelerini doğrulayın. Kritik bir parça arızalanırsa ve değiştirilmesi için altı hafta beklemeniz gerekiyorsa üretim hattınız durur. Garanti koşulları, kurulum desteği, operatör eğitimi ve önleyici bakım programları hakkında bilgi alın. Üreticinin standart dışı takımları, motor seçeneklerini veya otomasyon besleme sistemlerini kullanabildiğini doğrulayın. Tasarımdan kuruluma kadar tek elden hizmet sunan bir tedarikçi, makine zaten zemindeyken zamandan ve paradan tasarruf etmenizi sağlayacaktır.
Makine kurulduktan ve çalıştırıldıktan sonra kalite güvencesi üretiminizin istikrarlı kalmasını sağlar. Soğuk şekillendirme yüksek oranda tekrarlanabilir parçalar üretir, ancak bu tekrarlanabilirlik takıma, malzeme beslemesine ve makinenin durumuna bağlıdır.
Kontrollü takımlama ve malzeme beslemeli, bakımlı bir soğuk şekillendirme makinesi, minimum aksama süresiyle on yılda on milyonlarca parça üretebilir.
Bugün satın aldığınız soğuk şekillendirme makinesi, doğru özellikleri seçtiğiniz takdirde onlarca yıl çalışacaktır. Bölümle başlayın. Kuvveti hesaplayın, stroku onaylayın, kalıp yüksekliğini doğrulayın ve tabla alanını kontrol edin. Ardından veri sayfasının ötesine geçerek makinenin sağlamlığına, mafsallı bağlantı tasarımına ve tedarikçinin servis kapasitesine bakın. İyi yapılmış ve iyi desteklenen 400 tonluk bir mafsallı pres, bakımı zor olan daha büyük bir makineden daha değerlidir. Soğuk şekillendirme makinelerini sistematik olarak değerlendirirseniz, en yaygın satın alma hatalarından kaçınırsınız: çok az tonaj satın almak, çerçeve sapmasını göz ardı etmek, itici kuvvet ve kalıp erişiminin önemini gözden kaçırmak. Doğru ekipman, diğer şekillendirme yöntemleriyle elde edebileceğinizden daha düşük hurda oranları ve daha tutarlı parça kalitesiyle üretim alanınızın sorunsuz çalışmasını sağlayacaktır.


Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Soğuk dövme kalıbı nadiren başarısızlığını önceden bildirir. Bir gün pres ...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

