
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomotiv tedarikçisinden bir talep aldı: on dört ay içinde teslim edilen, 10.9 sınıfından 8 milyon soket başlı kapak vidası. Tesisin işleme rotası çok yavaş, malzeme kayıpları çok yüksek ve kesilen dişlerin tanecik akışı özellikleri yorulma gereksinimlerini karşılamıyor. Bir hafta sonra tesis, soğuk şekillendirme presi için işleme siparişini imzalar.
Bu dizi sektörde binlerce kez tekrarlanıyor. Üretim hacimleri arttığında ve malzeme maliyetinin işçiliğe oranı yüksek olduğunda cevap soğuk şekillendirme olur ve bunu gerçekleştiren makine olan soğuk şekillendirme presi, tek bir jenerik tasarımdan ziyade, çok spesifik mekanik özelliklere sahip bir pres ailesi haline gelir.
Kısaca: Soğuk şekillendirme presi, bir kalıp seti ve yüksek sıkıştırma kuvveti kullanarak oda sıcaklığında boş veya tel malzemeyi şekillendiren bir metal şekillendirme makinesidir ve ağır işler için en etkili konfigürasyonu, strokun alt kısmında kuvveti çoğaltan mafsallı tahrikli prestir. Bu makalenin geri kalanında bunun ne anlama geldiği, ortak değişkenlerin ne olduğu, bunların nasıl karşılaştırılacağı ve gerçek bir parça için nasıl boyutlandırılacağı açıklanmaktadır.
Soğuk şekillendirme presi, ortam sıcaklığında metale sıkıştırma kuvveti uygulayan ve malzemenin plastik olarak kalıp boşluğuna akmasını sağlayan bir pres makinesidir. İşlem talaş üretmez, iş parçasının ısıtılmasını gerektirmez ve deformasyon şiddetli olduğunda soğuk dövme olarak sınıflandırılır. Ekstrüzyon, üzme, madeni para basma ve ütüleme tipik işlemlerdir. Soğuk şekillendirme presi terimi birçok ekipman kataloğunda soğuk dövme presi ile birbirinin yerine kullanılmaktadır.
Önce sonuç çıkar: Eğer parçanız bir cıvata, boş bir somun, bir yatak yuvası, bir bilyalı saplama, bir elektrik konnektörü veya yılda 50.000 parçanın üzerinde hacimlerde yapılmış herhangi bir simetrik bileşense, soğuk şekillendirme onu neredeyse her zaman daha hızlı, daha az malzeme girdisi ile ve işlemeye göre daha iyi mekanik özelliklerle üretecektir. Basın bu ekonomik mantığın temelidir.
Ekonomik durumu üç gerçek tanımlar. Birincisi, malzeme verimi: Soğuk dövme, aynı bitmiş parça için işlemeye göre yüzde 20 ila 40 daha az malzeme kullanır çünkü metal, uzaklaştırılmak yerine yerinden çıkarılır. İkincisi, üretkenlik: Tek bir soğuk şekillendirme presi, parça boyutuna ve makine tipine bağlı olarak dakikada 20 ila 200 vuruş hızında parçalar üretir. Üçüncüsü, dayanıklılık: Tane akışı kesilmek yerine parça konturu boyunca sürekli olduğundan, yorulma performansı, işlenmiş parçalarla karşılaştırıldığında yorulma testlerinde sıklıkla yüzde 20 ila 30 olmak üzere ölçülebilir bir marjla artar.
Ayrıca sınır koşulları da vardır. Soğuk şekillendirme, malzemenin oda sıcaklığında deforme olabilecek kadar sünek olmasını gerektirir. Pratik listede düşük ve orta karbonlu çelikler, tavlama dereceli alaşımlı çelikler, 300 serisi paslanmaz çelikler, orta mukavemete kadar alüminyum alaşımları ve bakır alaşımları hakimdir. Yüksek karbonlu veya kırılgan malzemeler aday değildir. Pres kuvveti aynı boyuttaki bir damgalama presine göre de yüksek olmalı ve makine yapısı buna uygun olarak sağlam olmalıdır. Alıcının "soğuk şekillendirme presini" genel bir pres yerine özel bir ekipman kategorisi olarak duymasının nedeni budur. Süreç ilişkisine daha derinlemesine bakmak için sektör notumuza bakın. soğuk dövme pres makinası ne işe yarar Modelleri karşılaştırmadan önce, çünkü damgalama presleri üreten aynı üretici, soğuk işler için ayrı bir geçiş hattı da üretebilir.
Mekanik soğuk şekillendirme presinin çalışma prensibi konsept olarak basittir. Volan dönme enerjisini depolar. Bir kavrama, bu enerjiyi bir dişli takımına bağlar ve dişliler, dönüşü bir sürgünün ileri geri hareketine dönüştüren bir mekanizmayı çalıştırır. Slayt zımbayı taşır; kalıp desteğin veya yatağın üzerine monte edilir. Pres döngüsü sırasında zımba kalıp boşluğuna girer ve işlenmemiş parçanın istenen şekle akmasını sağlar.
Ayırt edici değişken, dönüşü kayma hareketine dönüştüren mekanizmadır. Standart bir krank presi bir krank mili kullanır: kızak, strokun ortasında daha hızlı hareket eder ve alt ölü noktaya yakın yerde yavaşlar ve mevcut kuvvet, tabana çok yakın bir yerde kademeli olarak maksimuma yükselir. Mafsallı pres, krank döndükçe bağlantılar strokun alt kısmında neredeyse düzleşecek şekilde düzenlenmiş bir dizi bağlantı kullanır. Bu son aşamada mekanik avantaj muazzam hale gelir: Dişli takımından gelen nispeten küçük bir kuvvet, kızakta çok büyük bir kuvvete dönüştürülür.
Bu mekanik düzenleme tam olarak soğuk şekillendirmenin ihtiyaç duyduğu kuvvet eğrisini üretir. Üzme, ileri ekstrüzyon ve basma işlemlerinin tümü, malzeme kalıbı doldurduktan ve iş parçası sertleştikten sonra, darbenin son birkaç milimetresinde en yüksek kuvveti gerektirir. Mafsallı pres, temas noktasında kayma hızını düşük tutarken, strokun son kısmında yüksek tonaj sağlar. Temas halindeki düşük hız, daha uzun kalıp ömrü ve malzemenin kırılmak yerine akması için daha fazla zaman anlamına gelir.
İkinci bir fayda, basın veri sayfalarında sıklıkla bahsedilen "dengeli vuruş" özelliğidir. Mafsallı geometri temas hızını ve ivmeyi çalışma bölgesi boyunca eşit bir şekilde dağıttığından, pres aynı tonajdaki bir krank presinin yapacağı kadar ani bir şekilde işlenmemiş parçaya çarpmaz. Bu, çerçevedeki çekiçlemeyi azaltır ve çoğu zaman parti genelinde daha iyi boyutsal tutarlılık ile ilişkilidir.
Bir de enerji boyutu var. Volan, aşırı hız düşüşü olmadan şekillendirme enerjisini iletecek şekilde boyutlandırılmıştır. Sürekli çalışmada motor, stroklar arasında volanı yeniden hızlandırır. Motor mevcut sürede yeterli enerjiyi geri kazanamazsa, pres, isim plakasındaki nominal değerin altındaki bir nominal tonajda durur. Soğuk dövme hattının enerji kapasitesini sadece tonaj olarak değil, strok başına joule cinsinden değerlendirmesinin gerekmesinin nedeni budur; bu noktaya teknik özellikler bölümünde geri döneceğiz.
Pek çok atölye genel amaçlı bir krank presi ile başlar, soğuk ekstrüzyon işlemine girişir ve strok sonunda kalıp kırılması, çerçeve darbesi veya yetersiz kuvvet rapor eder. Farklılıklar ince değildir.
Bir krank presi kabaca krank açısının sinüsü kadar kuvvet geliştirir. Kızak, vuruşun ortasında maksimum hıza ve maksimum kuvvete yalnızca alt ölü noktadan yaklaşık 15 ila 30 derece önce ulaşır. Çalışma enerjisi kısa bir pencerede iletilir. Mafsallı pres ise bunun aksine, strokun alt kısmı boyunca, tipik olarak 40 ila 60 derecelik krank dönüşünde yüksek kuvvet üretmek için düzleştirme bağlantılarını kullanır. Kullanılabilir şekillendirme bölgesi daha uzundur ve kuvvet, işin fiilen gerçekleştiği yerde mevcuttur.
Uygulamada bu, her proses kararını değiştirir: takım tasarımı, yüksek basınçta daha yavaş bir malzeme akış hızı kullanabilir; kalıp daha düzgün bir şekilde yüklenir; ve baskı makinesi aynı düzeyde titreşim olmadan daha yüksek strok hızlarında sürekli ağır darbelerin üstesinden gelebilir. Aşağıdaki tablo, bir üretim mühendisinin soğuk iş için bir pres seçmeden önce kontrol etmesi gereken farklılıkları özetlemektedir.
| Kriterler | Krank basın | Basın | Hidrolik pres |
|---|---|---|---|
| Alt ölü noktaya yakın kuvvet | Yalnızca son 15 ila 30 derecede yüksek | Daha uzun bir alt vuruş segmentinde yüksek | Herhangi bir kayma konumunda tam güç |
| Kalıp temasında kayma hızı | Nispeten yüksek | Düşük ve kontrollü | Ayarlanabilir, genellikle düşük |
| Strok hızı | Yüksek (küçük çerçeveler için 60 ila 200 spm) | Orta yüksek (ağır çerçeveler için 30 ila 80 spm) | Düşük (şekillendirme işi için 5 ila 30 spm) |
| Enerji dağıtımı | Volan, orta | Alt ölü noktada son derece etkili volan | Pompa akışı sürekli ama daha yavaş |
| En uygunu | Körleme, bükme, sığ çekme | Üzücü, ekstrüzyon, baskı, ağır soğuk dövme | Derin bileşenler, kısa çalışmalar, değişken kuvvet profilleri |
Soğuk şekillendirme bir proses ailesi olduğundan makine ailesi de çeşitlilik göstermektedir. Doğru türün seçilmesi genellikle üretim hızı, parça boyutu ve kuvvet profili meselesidir. Aşağıdaki dört konfigürasyon endüstriyel tesislerin büyük çoğunluğunu kapsamaktadır.
Mekanik mafsallı pres, otomotiv ve bağlantı elemanı endüstrisi bileşenleri için varsayılandır: bilyeli saplamalar, valf yayı tutucuları, dişli boşlukları ve yapısal bağlantı elemanları. Yukarıda açıklanan yüksek alt kuvvet özellikleriyle mekanik presin hızını birleştirir. Çoğu parçayı kapsayan kuvvet aralığı 100 ila 1000 ton arasındadır ve strok uzunlukları 50 ila 200 mm arasındadır. Yüksek hacimli parçalar için tek mafsallı pres son derece verimlidir çünkü çevrim süresi kısadır ve parçalar beslendikten sonra süreç tamamen otomatiktir.
Hidrolik preslerin farklı bir avantajı vardır: sabit bir kayma hareket eğrisi ile sınırlandırılmazlar. Kayma hızı ve bekleme süresi tam strok boyunca programlanabilir ve tam güç yalnızca alt ölü noktaya yakın yerlerde değil, herhangi bir konumda kullanılabilir. Bu, uzun ileri ekstrüzyonlar ve deformasyonun strokta erken başladığı derin özelliklere sahip bileşenler için önemlidir. Fiyat, hız ve enerji verimliliğidir. Hidrolik presler, mafsallı presin dakika başına strokunun çok küçük bir kısmıyla çalışır ve pompa sistemi, pres üretim çalışmaları arasında boştayken bile sürekli olarak elektrik enerjisi tüketir.
Gerçek fiyat teklifi uygulamasından elde edilen temel bir kural: Parça 50 mm'lik bir çalışma stroku içerisinde üretilebiliyorsa ve yıllık hacim kabaca 100.000 parçayı aşıyorsa, mekanik mafsallı pres, parça başına en düşük maliyeti sağlayacaktır. Parti boyutları küçük olduğunda, bileşen uzun olduğunda veya takımların tek bir makinede farklı kuvvet seviyelerinde farklı kalıpları çalıştıracak esnekliğe ihtiyaç duyduğu durumlarda hidrolik makineler ekonomik açıdan anlamlıdır.
Servo presler volanın ve kavramanın yerini aktarma organlarına bağlı bir veya daha fazla büyük servo motorla değiştirir. Yazılım slayt hareketini kontrol eder; kullanıcı hızlı yaklaşmayı, yavaş basmayı, alt ölü merkezde kalmayı ve hızlı geri dönüşü programlayabilir. Soğuk şekillendirme için servo kontrol, temas anında hızı sıfıra yakın bir seviyeye indirerek kalıp ömrüne ve parça toleransına bir adım daha iyileştirme sağlar. Servo preslerin başlangıçta maliyeti daha yüksektir ve elektrik sistemi, motorun hem içindeki hem de dışındaki enerji zirveleriyle başa çıkmak zorundadır. Hassas bileşenler için servo mafsallı presler en yüksek performanslı seçenektir ve standart mekanik presler üreten aynı fabrika, ürün yelpazesinde sıklıkla bir servo versiyonu sunar. Tahrik prensibi aynı zamanda kalıp ayarını da kolaylaştırır, çünkü kızak tam strok döngüsüne gerek kalmadan inç olarak ayarlanabilir ve konumlandırılabilir.
Bağlantı elemanları için tercih edilen makine tek istasyonlu bir pres değil, genellikle soğuk başlık olarak adlandırılan çok istasyonlu bir soğuk şekillendiricidir. Tel bir bobinden beslenir, düzleştirilir, uzunluğa kesilir, iki ila altı kalıba aktarılır ve bir dizi istasyonda cıvata, vida, boş somun veya özel şekil halinde dizilir. Küçük bağlantı elemanları için üretim oranları dakikada birkaç yüz parçaya ulaşmaktadır. İstasyon başına şekillendirme kuvveti, tek bir ağır şişirme işlemine göre daha düşüktür, bu nedenle yüksek yıllık hacim, bu makineyi istasyon başına nispeten düşük tonajda bile haklı gösterebilir.
Seçim mantığı bir cümleyle ifade edilebilir: tek istasyonlu mafsallı presler büyük veya karmaşık bileşenleri işler; çok istasyonlu şekillendiriciler küçük, yüksek hacimli bağlantı elemanları dünyasının sahibidir; hidrolik presler uzun stroklu veya kısa süreli işleri kapsar; Servo presler önceki tüm tiplerin takımlama koşullarını ve proses stabilitesini iyileştirir.
Masaya bir basın teklifi geldiğinde isim plakası tonajını, strokunu, strok hızını, tabla alanını ve kapatma yüksekliğini listeler. Soğuk şekillendirme presi için alıcının, makinenin parçayı her gün gerçekten oluşturup oluşturmayacağını belirleyen ikinci bir dizi parametreyi kontrol etmesi gerekir.
Etiket tonajı tek bir evrensel sayı değildir. Mekanik preslerin çoğu, JIS ve diğer pres standartlarında kullanılan ortak kuralları takip ederek, tonajı alt ölü merkezin üzerinde bir konumda, daha küçük presler için tipik olarak 5 mm ve daha büyük endüstriyel çerçeveler için 10 ila 13 mm olarak değerlendirir. Alt ölü noktaya yakın kuvvet, nominal değerden daha yüksektir, ancak yalnızca çalışma stroku dahilindedir. Farklı tedarikçilerden gelen teklifleri karşılaştırırken kuvvet eğrisini isteyin: kalıp kapatma yüksekliğinizdeki kullanılabilir tonaj, ölü merkezdeki maksimum tonajdan daha önemlidir.
Soğuk şekillendirme operasyonları strok gereksinimine göre bölünür. Deformasyon son milimetrelerde yoğunlaştığından, yığma ve basma işlemleri genellikle 30 ila 60 mm arasında kısa bir stroka ihtiyaç duyar. İleri ekstrüzyon, parça uzunluğuna ve zımba hareketine uyum sağlamak için 100 ila 200 mm arasında daha uzun bir stroktan yararlanır. Strok hızı, dakika başına maksimum sürekli döngüyü gösterir. 260 ila 400 ton arasında değişen ağır bir mafsallı pres genellikle 25 ila 40 spm'yi listeler; daha küçük bileşenler için 60 ila 110 tonluk bir presin kapasitesi 40 ila 70 spm arasında olabilir. Bazı spesifikasyonlarda değerler yalnızca minimum strokta listelendiğinden, gerçek strok uzunluğundaki hızı kontrol edin.
Soğuk şekillendirme kuvveti, malzeme kırılırken yükün çöktüğü kesme işleminin aksine sürekli ve şiddetlidir. Çerçeve iki yönde sapmaya karşı dayanıklı olmalıdır: dikey sıkıştırma ve merkez dışı yükler altında açısal devrilme. Kapalı çerçeveli presler doğal olarak yüksek bir sertliğe sahiptir; açık çerçeveli presler ölçülebilir bir şekilde sapar ve yalnızca şekillendirme yükünün küçük veya ortalanmış olması durumunda tavsiye edilir. Yaygın bir kalite ölçütü, kayma yüzeyinde ölçülen nominal merkezi yük altında 1/10000 rad'ın altındaki açısal sapmadır. Bir veri sayfası bu değeri içermiyorsa bunu sormak doğru olur.
Takılı sekiz kenarlı kılavuzlar hassas presler için olağan çözümdür; bazı ağır mafsallı preslerde oyun için ayarlanabilen bronz kaplı kılavuz plakalar kullanılır. Daha sıkı kılavuzlama, her vuruşta zımbanın kalıpla aynı hizada kalmasını sağlar ve parçalar uzun ekstrüzyon bölgelerine sahip olduğunda veya karşı taraftan bir çıkarma zımbası gerektirdiğinde daha önemli hale gelir. Ayarlanabilir kalıp yüksekliği de aynı derecede önemlidir: soğuk şekillendirme kalıpları aşınır ve takım üzerinde yeniden işlem yaparken kapatma yüksekliğini artırmak isteyeceksiniz.
Strok başına mevcut volan enerjisi çoğu durumda presi tonajdan önce tanımlayan spesifikasyondur. Soğuk dövülmüş bir parçanın deformasyon enerjisi, kuvvet-yer değiştirme eğrisinin altındaki alandan hesaplanabilir. Tipik bir orta boyutlu bileşen için bu sayı strok başına 5 ila 30 kJ arasındadır. Pres, yaklaşık yüzde 30'luk bir çalışma marjı ile en az bu miktarı sağlamalı ve motor, stroklar arasında volanı neredeyse tam hıza yeniden hızlandırmalıdır. Basit bir yöntem, üç sayıyı doğrulamaktır: kJ'ye eşit olan, kN·m cinsinden vuruş başına nominal enerji; sizin açınızdan gerekli çalışma; ve gerçek sürekli vuruş hızı.
Soğuk şekillendirme takımları, bir iş parçası eksik olduğunda veya kalıp ucu çatladığında sıkışabilir. Kızaktaki hidrolik aşırı yük koruması, hasar çerçeveye ulaşmadan önce presi durdurur. Altyapı tarafında, bitmiş parça için bir itme veya itme kuvveti belirtilmelidir; Soğuk şekillendirilmiş bir bileşen, şekillendirme kuvvetinin yüzde 10 ila 20'sine eşdeğer bir kuvvetle kalıba yapışabilir ve güçlü bir ejektör olmadan çıkarma adımı darboğaz haline gelir.
Soğuk şekillendirme presleri üretim makineleri olup, planlamaya uyup uymadığını anlamanın en iyi yolu üzerlerine yapılan parçalara bakmaktır. Ortak payda plastik akışla şekildir: dış şekil kalıp boşluğu tarafından, iç kısım ise zımba tarafından belirlenir.
Otomotiv ve ticari araçlar en büyük tüketicilerdir. Bilye saplamaları, rot uçları, valf yayı tutucuları, tekerlek göbeği tutucuları, emniyet kemeri bileşenleri, yatak yuvaları, dişli boşlukları ve motor bölmesindeki yüksek mukavemetli bağlantı elemanlarının çoğu soğuk dövmedir. Sebep sadece malzeme değil; yorgunluktur. Sürekli tanecik akışına sahip soğuk dövme bilyalı saplama, aynı kalitede işlenmiş bir saplamayla karşılaştırıldığında döngüsel yükleme altında daha az arızalanır.
Elektronik ve elektrik endüstrisi listede daha yakın zamanda yer alıyor. Akü terminal konnektörleri, baralar, soket kontakları, röle çekirdekleri ve kilitleme mekanizmaları için pinyon dişli boşlukları mafsallı preslerde veya hidrolik preslerde yapılır. Akü kabuğu şekillendirme uygulaması özel bir varyanttır: Akü mahfazaları için silindirik kabuklar yüksek tonajlı preslerde çekilir ve ütülenir; hassas farklar duvar kalınlığının düzgünlüğünde görülebilir.
Bağlantı elemanları en görünür segment olmaya devam ediyor. M4'ten M36'ya kadar cıvatalar, soket başlı kapak vidaları, altıgen somunlar, flanş somunları, perçinler, ahşap ve plastik için vidalar ve özel dişli parçalar, küçük boyutlar için çok istasyonlu başlıklarda ve standarttan büyük boyutlar için tek mafsallı preslerde oluşturulur. Aşağıdaki tablo, bir atölyenin soğuk şekillendirilmiş bileşenler teklif ederken karşılaştığı tipik zorlanma pencerelerini listelemektedir.
| Parça kategorisi | Tipik malzeme | Yaklaşık. kuvvet aralığı (ton) | Tipik makine tipi |
|---|---|---|---|
| M4 ila M10 küçük bağlantı elemanları | 1022, 10B21, 304 | 10 ila 60 | Çok istasyonlu başlık |
| M12 ila M24 cıvata ve somunlar | 1035, 1045, 4140 | 60 ila 250 | Geçiş veya başlık |
| Bilyalı saplamalar ve direksiyon parçaları | SAE1541, 4140 | 100 ila 400 | Basın |
| Rulman yatakları ve dişli boşlukları | 52100, 8620 | 200 ila 600 | Basın |
| Pil kabukları, kalın duvarlı tüpler | Alüminyum, çelik şerit | 250 ila 800 | Kapalı çerçeve hidrolik veya geçiş |
Hiçbir üretici bir baskı makinesini yalnızca masadan seçmez, ancak ilk tahmin, görüşmenin dürüst olmasını sağlar. Başlangıç noktası üzücü modeldir. Basit bir şişirme işlemi için gerekli kuvvet, yaklaşık olarak bitmiş kafanın alanı ile deformasyon sonunda malzemenin akış geriliminin çarpımı ve sürtünme ve şekli hesaba katan bir faktörle çarpılmasıdır. Soğuk işleme için katsayı tipik olarak iki ile dört arasında bulunur.
İşte gerçek bir alıntıdan bir örnek. Bir müşteri, tavlanmış 12 mm çapındaki AISI 1045 çelik levha üzerine 20 mm genişlikte düz yüzeylere sahip altıgen bir kafa oluşturuyor. Altıgenin alanı yaklaşık 346 mm²'dir. Orta dereceli soğuk çalışma sonrasında 1045'in akış gerilimi kabaca 800 MPa'dır. 2,5'lik muhafazakar bir katsayı, 346 mm² çarpı 800 MPa çarpı 2,5'lik bir şekillendirme kuvveti verir, bu da yaklaşık 690 kN'ye eşittir. Bu, alt ölü merkezde 70 ton demektir. Yüzde 30'luk bir güvenlik payı eklendiğinde ve kalıp sürtünmesi hesaba katıldığında, önerilen pres boyutu 100 ila 110 tondur. 110 tonluk açık çerçeveli mafsallı baskı makinesi rahat bir seçimdir; 60 tonluk bir baskı makinesi marjinal bir performans sergileyecektir.
İleri ekstrüzyon farklı şekilde tahmin edilmektedir. Kuvvet redüksiyon oranına bağlıdır. 18 mm'ye ekstrüde edilen 25 mm çapındaki bir çubuk, alanda yaklaşık yüzde 48'lik bir azalma sağlar. Eşdeğer gerinim alan oranından hesaplanır ve orta karbonlu çelik için zımbadaki basınç, sürtünme dahil, 1200 ile 1800 MPa arasındadır. Zımba basıncını 491 mm²'lik orijinal kesit alanıyla çarpmak 590 ila 880 kN veya 60 ila 90 ton verir. Marj göz önüne alındığında, 130 ila 160 tonluk bir makine makul bir ilk seçimdir. Ekstrüzyon uzunsa strok uzunluğu ve enerji değeri ayrı ayrı kontrol edilmelidir.
En yüksek hassasiyete sahip parçalar ikinci bir kısıtlama ekler. Parça toleransı 0,05 mm'nin altında olduğunda makinenin pres sertliği, kızak kılavuzu ve sıcaklık stabilitesi tonaj hesaplamasından daha önemli hale gelir. Sekiz kenarlı kılavuza sahip, düşük sapmalı kapalı çerçevenin maliyeti daha fazladır ancak takımın ömrü boyunca toleransı çok daha uzun süre korur.
Alıntı yapmak için pratik bir kural şu sırayı takip etmektir:
Ortaya çıkan tonaj, bir pres modelinin derecelendirmesinin yüzde 20'sine düşerse bir sonraki modele geçin. Kullanılabilir kapasitesinin yüzde 95'ine itilen bir soğuk şekillendirme presi enerji marjını kaybedecek ve öğleden sonraki üretimin sıcağında durma sorunları ortaya çıkacak.
Basın spesifikasyonu netleştiğinde, onu kimin ve hangi konfigürasyonda yapacağı sorusu ortada kalacak. Aşağıdaki noktalar, birden fazla teklifin karşılaştırılmasından ve kurulumdan sonra ortaya çıkan sorunlardan kaynaklanmaktadır.
100 tonun üzerindeki soğuk şekillendirme yükleri için bütçenin elverdiği ölçüde kapalı çerçeve yapıyı tercih edin. Kapalı çerçeveler yan yükler altında boyutsal olarak stabildir ve zaman içinde daha yüksek hassasiyet sağlar. Aletlere erişilebilirlik için açık bir çerçeve gerekiyorsa, çerçevenin geriliminin giderildiğini ve hizalama referansını korumak için yatağın ve kızağın aynı anda işlendiğini doğrulayın. Tedarikçinin aynı çerçeve tasarımını standart damgalama versiyonu ve soğuk dövme versiyonunda satıp satmadığını sorun; fark genellikle daha uzun kızak kılavuzunda, daha ağır saplamalarda ve güçlendirilmiş yatakta yatmaktadır.
Soğuk şekillendirme, sürücüye ağır bir şok uygular. Islak çok plakalı kavrama daha fazla ısı kapasitesi üretir ve yüksek sürekli yük için ortak seçimdir; Daha küçük presler ve kısa çalışmalar için kuru kavrama kabul edilebilir. Presin yalnızca tek strok testlerinde değil, çalıştırmayı planladığınız strok hızında sürekli olarak nominal tonaj üretebildiğini doğrulayın.
Modern baskı makinesi alıcıları, renkli dokunmatik ekrana sahip programlanabilir bir mantık denetleyicisi, kalıp ayarlama parametreleri için depolama alanı ve her vuruşta gerçek tonajı kaydeden bir yük monitörü bekliyor. Yük monitörü bir lüks değildir: aleti korur ve kalıbın aşındığını operatöre bildirir. Ayrıca kontrolörün, bobin besleyici, çubuk besleyici, aktarma sistemi veya robotik alma ve yerleştirme hücresi gibi besleme sistemi tipini desteklediğini ve tedarikçinin devreye alma sırasında otomasyon arayüzünü entegre edebildiğini doğrulayın.
Soğuk şekillendirme aksama süresine kalıp değişiklikleri hakimdir. Hızlı kalıp değiştirme sistemi, iyi tasarlanmış bir ejektör seti ve yeterli T-yuvasına sahip bir pres yatağı, kurulum süresini önemli ölçüde azaltır. Parça yağla veya suda çözünebilen bir yağlayıcıyla üretilmişse, temiz hücre düzeni için preste drenaj, karter ve isteğe bağlı buhar çıkarma bağlantısı bulunmalıdır.
Uzun yıllar iki vardiya çalışacak bir makine için şartname kadar tedarikçi de önemlidir. Entegre üretime sahip bir üretici arayın: dökümhanenin çerçevesi, işleme, montaj hatları ve satış öncesi teknik soruları yanıtlayan bir servis ekibi. Faydalı bir yerinde kontrol, tedarikçinin kızak ve yatağın aynı takım tezgahlarında hassas işlenmesini kontrol edip etmediğidir, çünkü bu, presin ömrü boyunca sürecek paralellik toleranslarını belirler. Yetkili bir tedarikçi aynı zamanda üretim yönetim sistemini ve kalite sertifikalarını da belgelendirecektir, bu nedenle müzakereler sırasında hem sertifikayı hem de en son denetim raporunu isteyin.
Soğuk şekillendirme presleri çok çalışır ve bakımlı ve ihmal edilmiş makineler arasındaki fark, kalıp ömründe ve parça tutarlılığında altı ay içinde ortaya çıkar.
Günlük kontroller yağlama sistemiyle ilgilidir: yağ seviyesi, sirkülasyon basıncı ve filtre durumu. Mafsallı bağlantılar son derece yüksek pim basınçları taşır ve birkaç dakikalık yağlama kesintisi, bağlantı pimi yüzeylerinde kalıcı hasara neden olabilir. Pratik bir bakım takvimi şuna benzer:
Soğuk şekillendirmede en yaygın arıza çerçeve kırılması değil, termal sürüklenmedir. Uzun üretim çalışmaları mafsallı yataklarda ısı üretir, bu da çerçeveyi genişletir ve kapatma yüksekliğini değiştirir. Sürekli soğuk çalışma için tasarlanan makineler, aynı zamanda ısıyı da uzaklaştıran otomatik bir yağlama akışıyla dengelenir ve kontrol sistemi çerçevenin sıcaklığını izler. Özellikle atölyede sıcaklık kontrolü yoksa, satın almadan önce termal stabiliteyi üreticiyle görüşün.
Güvenlik operasyonun bir parçasıdır: iki elle tekrarlanmayı önleyici kontroller, ışık perdesi veya sabit koruma ve mekanik fren kilidi temel gereksinimlerdir. Soğuk şekillendirme kalıpları malzemeyi yüksek hızda çıkarır ve talaşlar talaşsız anlamına gelmez; uçuşan tel parçalarına veya yağlayıcı buhara karşı koruma, sürgüyle aynı güvenlik konseptine aittir.
Maliyet sorusunun ilk cevabı şudur: Soğuk şekillendirme presleri aynı nominal tonaj için sıradan damgalama preslerinden daha pahalıdır çünkü çerçeve, kılavuz ve tahrik daha ağırdır. İkinci cevap ise ekonominin genellikle baskı fiyatına göre değil, malzemeye ve hıza göre belirlendiğidir.
160 ila 400 ton aralığındaki tipik bir orta tonajlı mafsallı soğuk şekillendirme presi, aynı sınıftaki diğer endüstriyel preslerle aynı düzeyde bir başlangıç sermayesi harcaması gerektirir ve geri ödeme hesaplaması, takımları, kurulumu, eğitimi ve ilk yedek parça setini içermelidir. Ancak parça başına işletme maliyeti hacimle birlikte önemli ölçüde düşüyor çünkü malzeme kullanımı işlemede yüzde 40 ila 60'tan soğuk şekillendirmede yüzde 75 ila 95'e çıkıyor.
Basit bir model: İşlenmiş bir parça, başlangıç çubuğu stoğunun yüzde 50'sini talaş olarak kaybeder. Çeliğin satış fiyatında anlamlı bir payı varsa ve tesis yılda 500.000 parça üretiyorsa, geri kazanılan malzeme tek başına çevrim süresi sayılmadan önce iki yıl içindeki pres farkını haklı çıkarabilir. Atölye gerçekliğinde karar aynı zamanda baskı makinesinin mevcut üretim hattına yerleştirilmesini de içeriyor. Bu nedenle sorumlu bir maliyet analizi, genel bir ifadeden ziyade her zaman belirli bir parçaya dayalıdır.
Sermaye bütçesi ve alan planlaması aynı zamanda besleme ekipmanını da dikkate almalıdır: bobin beşiği, düzleştirici, besleme, hurda konveyörü ve parça taşıma sistemi. Bu çevre sistemleri genellikle baskı makinesi yatırımının yüzde 20 ila 35'ini temsil ediyor ve teklif aşamasında görünmezler. Bu adımı atlayan alıcılar, operatörlerin beslemeyi sürdürememesi nedeniyle tek vardiya çalışan bir baskı makinesiyle karşı karşıya kalıyor.
Tartışmayı temellendirmenin pratik bir yolu, özellikle soğuk dövme için oluşturulmuş gerçek bir ürün ailesine bakmaktır. Bolun Yüksek Hassas Makina, 260, 400, 650 ve 850 ton nominal kapasiteye sahip BLKP serisi soğuk dövme mafsallı tip basınçlı presleri üretmektedir. Seri, yukarıda açıklanan tasarım önceliklerinin doğrudan bir örneğidir: yüksek deformasyon kuvveti için mafsallı tahrik, kontrollü kayma hareketi için dengeli strok ve endüstriyel sürekli çalışma için ağır hizmet tipi çerçeve yapısı.
BLKP260 ağır ürün yelpazesindeki giriş modelidir. Çevik hassasiyeti ve mafsal sisteminin stabilitesi, yüksek hacimli bileşenler üzerinde sıkı boyut kontrolüne olanak tanıyan, yığma ve küçük ekstrüzyon işleri için konumlandırılmıştır. Orta boy bağlantı elemanları, küçük rulman yatakları ve elektrik bağlantı parçaları üreten tesisler genellikle soğuk dövme hatlarına bu kapasiteyle başlar.
 BLKP-260 Çevik Hassas Soğuk Dövme Toggle Presi Bu 2600 kN mafsallı pres, küçük parçaların yüksek hızda hassas şekilde şekillendirilmesine uygundur. Alt ölü merkeze yakın azaltılmış kayma hızı, kontrollü deformasyonu destekler; burada açıklanan yığma ve küçük ekstrüzyon işleri için idealdir. Ürünü Görüntüle →
BLKP400, malzemenin daha uzun bir kalıp boşluğundan geçmesi gerektiğinde önemli olan dengeli bir strok ekler: kaydırma kuvveti, tüm şekillendirme bölgesi boyunca parça üzerinde kalır, böylece kalıp, köşeleri çatlatmadan tamamen dolar. Bilyalı saplamalar, rot uçları ve otomotiv fren ve direksiyon bileşenleri için yaygın bir seçimdir.
 BLKP-400 Denge Stroklu Soğuk Dövme Toggle Presi 4000 kN kapasitesi ve mafsallı mafsal mekanizmasıyla bu model, üsleme, basma ve boyutlandırma için malzeme akışını iyileştirir. Dengeli stroku, daha uzun kalıp boşluklarının tamamen doldurulmasına yardımcı olur; bu, bilyeli saplamalar ve direksiyon bileşenleri için önemli bir avantajdır. Ürünü Görüntüle →
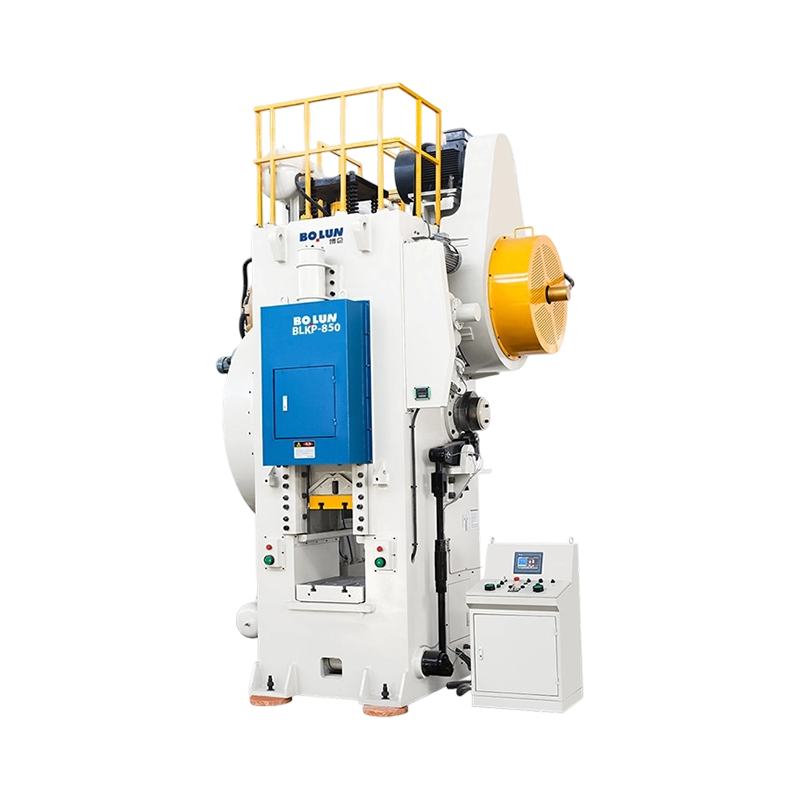
Üst uçta, BLKP650 ve BLKP850, büyük ekstrüzyonlar, ağır dişli boşlukları ve kalın duvarlı şekillendirilmiş parçalar için endüstriyel hizmet makineleridir. Yüksek deformasyon kapasitesi ve güçlendirilmiş şasi, sürekli strok hızlarında büyük kesitsel azalmaların tekrarlanan yükünü emer. BLKP serisinin tamamı Bolun ürün sayfalarında belgelenmiştir ve satış mühendisliği ekibi, çizimi inceledikten sonra özel parçanızı bir modelle eşleyebilir.
 BLKP-650 Ağır Hizmet Yüksek Deformasyonlu Soğuk Dövme Presi Bu 6500 kN'lik makine, 8 mm basınç stroku ve entegre ejektör ile ağır sıkıştırma ve derin soğuk dövme işlemlerinin üstesinden gelir. Güçlendirilmiş çerçevesi ve yük algılama güvenlik sistemi, endüstriyel operasyonlarda büyük ekstrüzyonlara ve kalın duvarlı parçalara uygundur. Ürünü Görüntüle →
Bolun'un geçmişi bu iddiayı desteklemektedir: Şirket yirmi yılı aşkın bir süredir metal şekillendirme ekipmanları üretmektedir, tasarım ve çekirdek bileşen işlemeden son montaja kadar tam bir üretim zincirini işletmektedir ve açık tip, kapalı tip ve özel amaçlı preslerden oluşan geniş bir katalog tutmaktadır. Şirketin web sitesinde mevcut olan bu kataloğun tamamı alıcı için önemlidir çünkü aynı fabrika sadece soğuk dövme presini değil aynı tesisteki bitişik operasyonlar için damgalama preslerini ve servo presleri de tedarik edebilmektedir.
Soğuk şekillendirme presi niş bir makine değildir; şekilleri simetrik, hacimleri yüksek, malzemeleri yeterince sünek olan geniş bir bileşen listesi için en ekonomik üretim prosesidir. Teknik çekirdek, geçiş mekanizmasıdır: tonajı tam olarak şekillendirme işinin gerçekleştiği yere koyar, temas anında sürgüyü yavaşlatarak kalıpları korur ve takım tasarımcısına öngörülebilir bir kuvvet penceresi verir. Seçim süreci bir kuvvet tahmini ile başlar, tonaj tanımları, strok, sertlik, enerji ve yönlendirmenin şeffaf bir şekilde karşılaştırılmasına geçer ve çerçeve üretimini ve kalite sistemini doğruladığınız bir üreticiyle ortaklık yapılmasıyla sona erer.
Bolun BLKP serisi, 260 ila 850 ton aralığında modern bir mafsallı soğuk şekillendirme presinin neye benzediğini gösteriyor ve şirketin daha geniş kataloğu, genellikle soğuk şekillendirme hücresini çevreleyen damgalama, servo ve derin çekme makinelerini kapsıyor. Bir parça çizimi geldiğinde ve hacim prosesi haklı çıkardığında, bir sonraki en pratik adım, çizimi ve çalışma koşullarını çevrim süresi ve tonaj analizi için fabrikaya göndermektir. Bu şekilde bir baskı makinesi satın alımı bir üretim kararına, bir üretim kararı da rekabetçi bir maliyet pozisyonuna dönüşür.
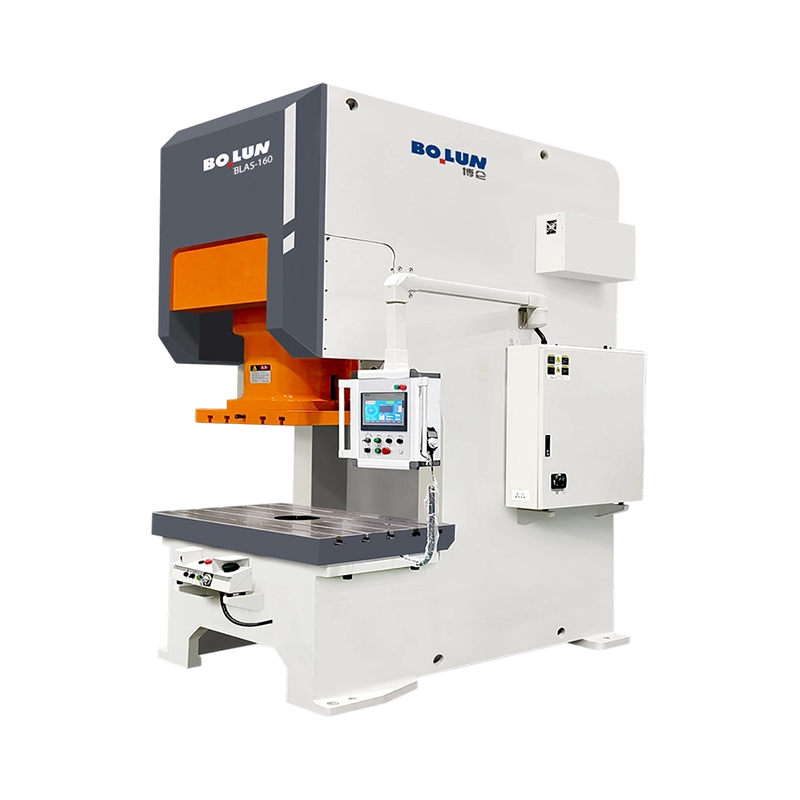


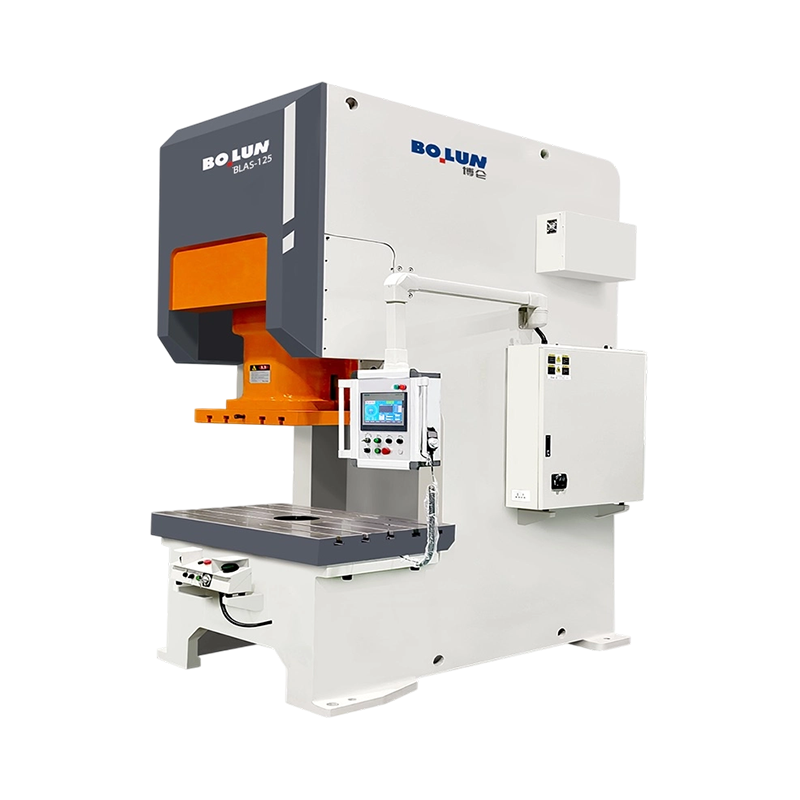
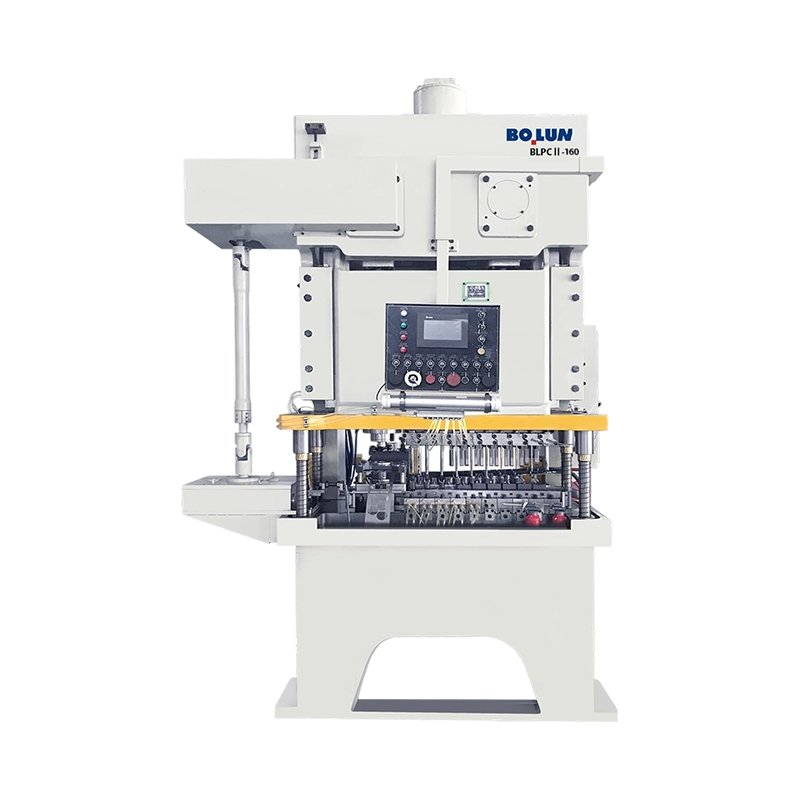
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Soğuk dövme kalıbı nadiren başarısızlığını önceden bildirir. Bir gün pres ...
Bir üretim müdürü, yüksek hacimli bir bağlantı elemanı, bir yatak yuvası v...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

