
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de çok farklı parçalar üretebilir. Açık aralıklı bir preste 2,5 mm'lik yumuşak çelik braket kullanan ve ardından aynı takımı kapalı çerçeveli bir preste çalıştıran bir kalıphane, genellikle kenar eğimindeki, şerit genişliği boyunca çapak yüksekliğindeki ve kalıbın ne sıklıkta keskinleştirilmesi gerektiğini fark eder. Tonaj numarası değişmedi. Değişen şey, çerçevenin yük altında ne kadar hareket ettiğiydi.
Önce pratik sonuç gelir: Parça toleransları sıkı olduğunda, takım progresif bir kalıp olduğunda veya yatak kabaca 1.200 mm'den geniş olduğunda, kapalı tip bir basınçlı pres makinesi normalde doğru başlangıç noktasıdır. Müzakere edilecek ilk şeyler başlık tonajı değil, çerçeve sertliği, kullanılabilir kalıp alanı ve tahrik karakteristiğidir. Cömert toleranslar ve dar bobinlerle basit delme ve şekillendirme için, iyi tasarlanmış bir açık aralıklı pres genellikle işi daha az parayla yapar ve üç taraftan daha iyi erişim sağlar.
Aşağıdaki her şey, bu ayrım çizgisinin gerçekte nerede bulunduğunu, kapalı çerçeveli bir teknik özellik sayfasının yanlış yönlendirilmeden nasıl okunacağını ve makinenin on beş yıl boyunca temiz bir şekilde çalışıp çalışmayacağını veya sessizce bir hurda, arıza süresi ve kalıp onarımı kaynağı haline gelip gelmeyeceğini belirleyen ayrıntıların neler olduğunu açıklamaktadır.
Pres çerçevesi bir yaydır. Yük altında dikey olarak uzar ve açık aralıklı bir tasarımda yük yolu C şeklinde olduğundan ve yalnızca bir taraftan desteklendiğinden de döner. Dikey esneme yönetilebilir; açısal dönüş, hasara neden olan şeydir. Kızak yatak boyunca milimetrenin birkaç yüzde biri kadar eğildiğinde, delmeden kalıba açıklık tekdüze olmayı bırakır. Sac metaldeki kesme açıklığı genellikle kenar başına kalınlığın yüzde 5 ila 8'i kadardır, dolayısıyla 1,5 mm stokta kabul edilebilir pencere aralığı 0,075 ila 0,12 mm civarındadır. Yatağın bir ucundaki pencerenin yarısını kaplayacak kadar dönen bir çerçeve, kalıp ömrünü etkili bir şekilde yarıya indirir ve o taraftaki çapak yüksekliğini artırır.
Kapalı çerçeveli presler, yük yolunu iki dikme ve bir taç ile çevreler, böylece kuvvet simetrik bir yapı boyunca iletilir. Dikey sapma hala mevcuttur, ancak kızaktaki açısal sapma çok daha küçüktür ve kızaktan desteğe paralellik, tüm yatak genişliği boyunca tolerans dahilinde kalır. Uygulamada bu size tutarlı çapak yüksekliği, çizilmiş parçalarda daha iyi düzlük, daha uzun zımba ve kalıp ömrü ve şerit yana doğru yürümeden aynı anda dört veya altı istasyonlu kesim yapan progresif bir takımı çalıştırma yeteneğini kazandıran şeydir.
Takas, erişimdir. Kapalı çerçeveli bir makinede malzeme normalde önden arkaya girer, bobin hatları ve besleyiciler bu yönde ayarlanır ve manuel yükleme için yandan erişim sınırlıdır. Prosesiniz operatörlerin üç taraftan yükleme yapmasına bağlıysa veya uzun parçaları aletin yanından dışarı asmanız gerekiyorsa, açık aralıklı veya yarı kapalı tasarım daha dürüst bir yanıttır. İki mimariyi kendi karşılaştırmamız, açık tip ve kapalı tip elektrikli presin açıklaması , eğer hala ikisini tartıyorsanız geometriyi daha ayrıntılı olarak ele alır.
| Seçim faktörü | Açık aralıklı pres | Kapalı çerçeve basın |
|---|---|---|
| Yük altında çerçeve davranışı | Dikey esneme artı boşluğun gözle görülür açısal dönüşü | Ağırlıklı olarak dikey esneme, küçük açısal hata |
| Destekten kaydırmaya paralellik | Yük ve yük konumu ile değişiklikler | Yatak genişliği boyunca yakından tutar |
| Merkez dışı yük toleransı | Düşük; yük boşluk merkezine yakın kalmalıdır | Orta ila yükseğe, özellikle çift noktalı kaydırmayla |
| Parça doğruluğu ve çapak tutarlılığı | Genel işler için kabul edilebilir | Sıkı tolerans ve ilerici çalışma için daha iyi |
| Hayat öl | Eğimin önemli olduğu yerlerde daha kısa | Daha uzun çünkü açıklık aynı kalıyor |
| Operatör ve kalıp erişimi | Önden, soldan ve sağdan mükemmel | Yalnızca ön ve arka; yandan erişim kısıtlı |
| Tipik tonaj bandı | Yaklaşık 10 ila 250 ton | Yaklaşık 60 ila 1.000 ton ve üzeri |
| Aynı tonaj için taban alanı | Kapasiteye göre daha büyük ayak izi | Ton başına kuvvet başına daha kompakt |
Kapalı çerçevelerin tümü aynı şekilde yapılmaz ve yapım seçimi taşımayı, bakımı ve makinenin on yıl süren yoğun kesimden sonra nasıl davranacağını etkiler.
Monoblok bir çerçeve tek parça olarak dökülür veya üretilir veya kaynak yapılır ve daha sonra gerilim giderilir ve tek bir ünite olarak işlenir. Bir kilogram çelik başına en sert seçenektir, gevşetilecek bir ön gerilimi yoktur ve en öngörülebilir sapma eğrisini verir. Kısıtlama lojistiktir: çerçeve en ağır tek öğedir, genellikle bir konteyner yerine düz raf veya toplu sevkiyata ihtiyaç duyar ve tesisinizdeki donanım planının satın alma siparişinden sonra değil, satın alma siparişinden önce çözülmesi gerekir. Bir çarpışmadan sonra onarımı da daha zordur çünkü yeniden takılacak bağlantı çubukları yoktur.
Bağlantı çubuğu çerçeveleri are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Yarı kapalı bir makine yan sütunları tutar ancak ön ve arkayı tam kapalı bir çerçeveye göre daha açık bırakır. İki aile arasında yer alır ve açık aralıklı bir presten daha iyi sertlik istediğiniz ancak yine de uzun veya garip parçalar için cömert önden erişime ihtiyaç duyduğunuz durumlarda kullanışlıdır. Nominal tonajın yakınında çalışan ilerici kalıptaki gerçek kapalı çerçevenin yerini almaz.
Hangi yapıyı seçerseniz seçin, en ağır tek parçayı, kaldırma noktalarını ve ağırlık merkezini isteyin. Bu üç sayı, vinç kapasitenizi, kapı genişliğinizi ve kurulum maliyetinizi belirler ve yalnızca tonaj ve yatak boyutuna odaklanan tekliflerde sıklıkla eksik kalırlar.
Kızak bağlantı noktalarının sayısı bir pazarlama özelliği değil, yük yolu kararıdır. Tek noktalı bir kızak, kızağın ortasındaki bir bağlantı çubuğu aracılığıyla sürülür. Çalışma kuvveti yatağın ortasına yakın kaldığında ve takım nispeten dar olduğunda, basit, uygun maliyetli ve son derece yeterlidir.
Çift noktalı bir kızak, her biri bir tarafta olmak üzere iki bağlantı çubuğu aracılığıyla sürülür. Merkezi olmayan bir yük altında, ikinci bağlantı noktası moment sınırlayıcı olarak görev yaptığı için kızak devrilmeye çok daha iyi direnç gösterir. Bu, üç yaygın durumda önemlidir: birkaç istasyonun aynı anda farklı konumlarda kestiği progresif kalıplar, şeridin 1.500 mm veya daha fazla uzandığı geniş yataklar ve aletin bir bobin hattına veya transfer sistemine uyacak şekilde kasıtlı olarak bir tarafa kaydırıldığı işler.
Pratik kural basittir. Kalıp, yatak genişliğinin yaklaşık yüzde 60'ından daha genişse veya tonaj, yatak uzunluğunun kabaca dörtte birinden fazla merkezden uzakta yoğunlaşmışsa, çift noktalı makine daha güvenli bir seçimdir. Tek noktalı baskı bu şekilde çalıştırılabilir ancak sermaye maliyetinden tasarruf etmek için kalıp ömrünü harcıyorsunuz.
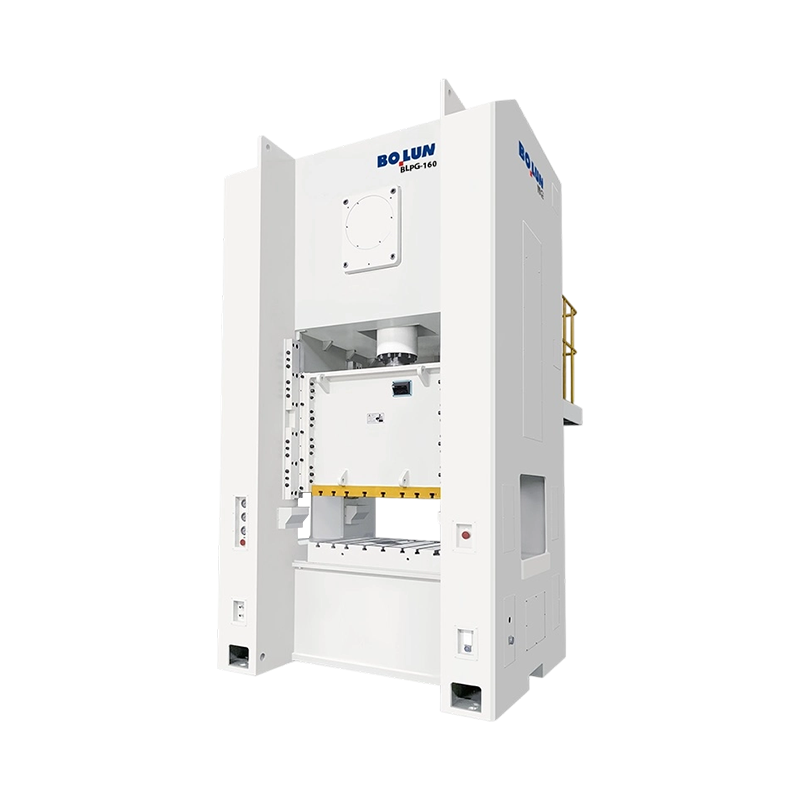
Burası aynı zamanda geniş yataklı tek noktalı makinelerin de yerini kazandığı yerdir. BLPG serisi gibi geniş kapılı ve büyük yataklı kapalı tek noktalı pres, kapalı çerçeve sertliğini korurken büyük paneller için iyi önden erişim sağlar ve yükün gerçekten ortalandığı ancak parçanın fiziksel olarak büyük olduğu işlere uygundur. Çift noktalı aile ise bunun aksine, ilerici ve çok istasyonlu takımlamanın en güçlü ürünüdür. Temsili bir örnek, 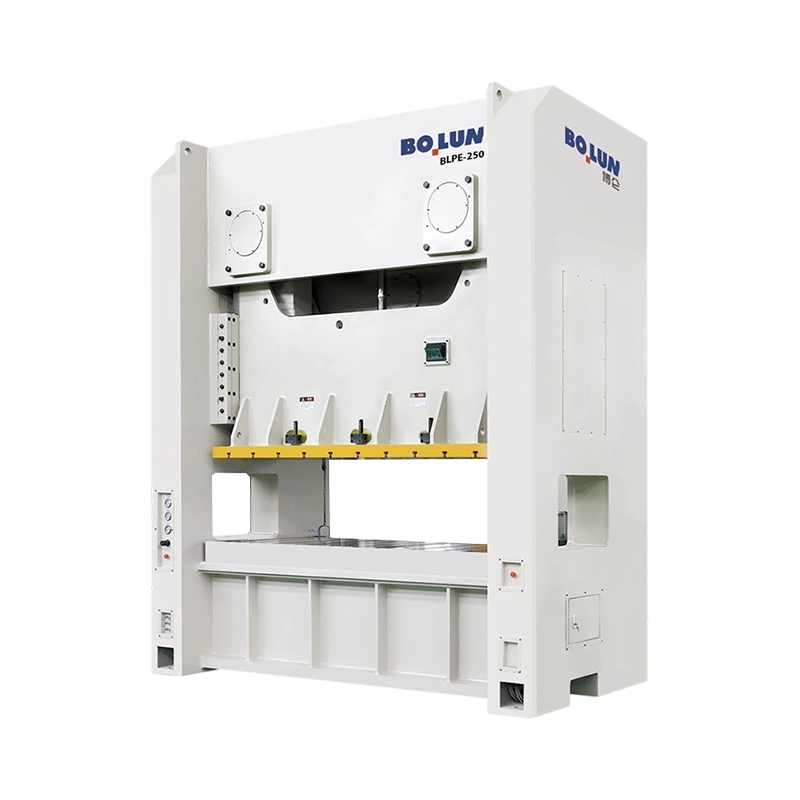 BLPE-250 Geniş Yataklı Kapalı Çerçeve Çift Nokta Pres 2500 kN BLPE-250, büyük aşamalı ve çok istasyonlu takımlama için kapalı çerçeve sertliğine sahip 2500 × 1000 mm'lik bir yatağı birleştirir. Ürünü Görüntüle → Sürekli üretim çalışması için geniş bir yatağı iki bağlantı noktasıyla ve sağlam bir çerçeveyle eşleştiren konfigürasyon.
Çerçeve, makinenin ne kadar düz kalacağına karar verir. Sürücü, kızağın aşağı inerken ne yapacağına karar verir ve bu da makinenin gerçekte hangi işlemleri gerçekleştirebileceğine karar verir. Kapalı çerçeve mekanik preslerde dört düzenleme hakimdir ve bunlar birbirinin yerine kullanılamaz.
Klasik krank tahriki, döner volan enerjisini sinüzoidal kayma hareketine dönüştürür. Verimlidir, mekanik olarak basittir ve bakımı ucuzdur. Kayma hızı vuruşun ortasında zirveye ulaşır ve alt ölü merkeze doğru düşer, böylece malzeme tabana yakın bir yerde sıkıştırma altında makul bir süre geçirir. Krank tahrikleri, kuvvet talebinin strokun tabanına yakın olduğu durumlarda kesme, delme, bükme, sığ şekillendirme ve genel damgalama işlemlerine uygundur.
Eksantrik dişli tahriki, volan ile biyel kolu arasına büyük bir dişli ve bir eksantrik yatak yerleştirir; bu, alt ölü noktaya yakın tork artışını artırır ve orantılı olarak daha büyük bir krank atışı olmadan daha uzun bir strok sağlar. Sonuç, derin çekme, soğuk şekillendirme ve kalın levha işinin tam olarak ihtiyaç duyduğu şey olan, düşük stroklu yüksek kullanılabilir kuvvettir. Bu makineler genellikle büyük olanlardır: uzun stroklu, geniş yataklı, yüksek tonajlı ve sürekli hafif çalışma yerine ağır tek stroklu bir volan. İşin yüksek tonajda derin vuruş kabiliyeti gerektirdiği durumlarda, 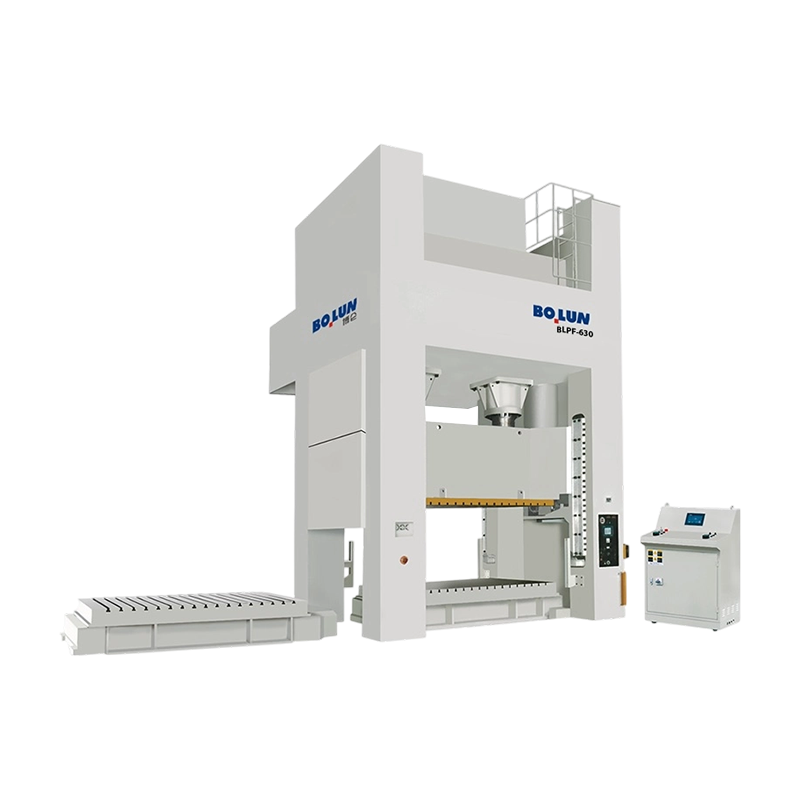 BLPF-630 Derin Stroklu Eksantrik Dişli Çift Nokta Pres Yüksek tonajlı derin çekme ve karmaşık şekillendirme için 400 mm stroklu ve 800 kN yastıklı 6300 kN'lik eksantrik dişli pres. Ürünü Görüntüle → Spesifikasyon, yalnızca tonaj hesaplamanızla değil, şekillendirme enerjisi hesaplamanızla karşılaştırılacak türden bir makinedir.
Servo pres, volanın ve kavramanın yerini programlanabilen bir motor ve vida veya krank mekanizmasıyla değiştirir. Slayt kesim boyunca yavaşlayabilir, altta kalabilir, kısmen ters gidebilir veya hızlı yaklaşıp yavaş oluşabilir. Bu esneklik, sessiz kesimde, malzeme üzerinde kontrollü bir delme hızının olmasını istediğiniz çizimde, kısa beklemenin dolguyu iyileştirdiği baskıda ve aynı makinenin birkaç farklı aleti çalıştırması gereken işlerde karşılığını verir. Sınırlar da aynı derecede gerçektir: düşük hızda mevcut tork, strok başına enerji, motor ve sürücü maliyeti ve bir servo makinenin kullanılabilir enerjisinin, büyük bir volanın olmadığı şekilde sonlu olduğu gerçeği. Prosesinizin çok ağır bir tek vuruşa ihtiyacı varsa, yalnızca tonajı değil, kilojoule cinsinden enerji rakamını da kontrol edin.
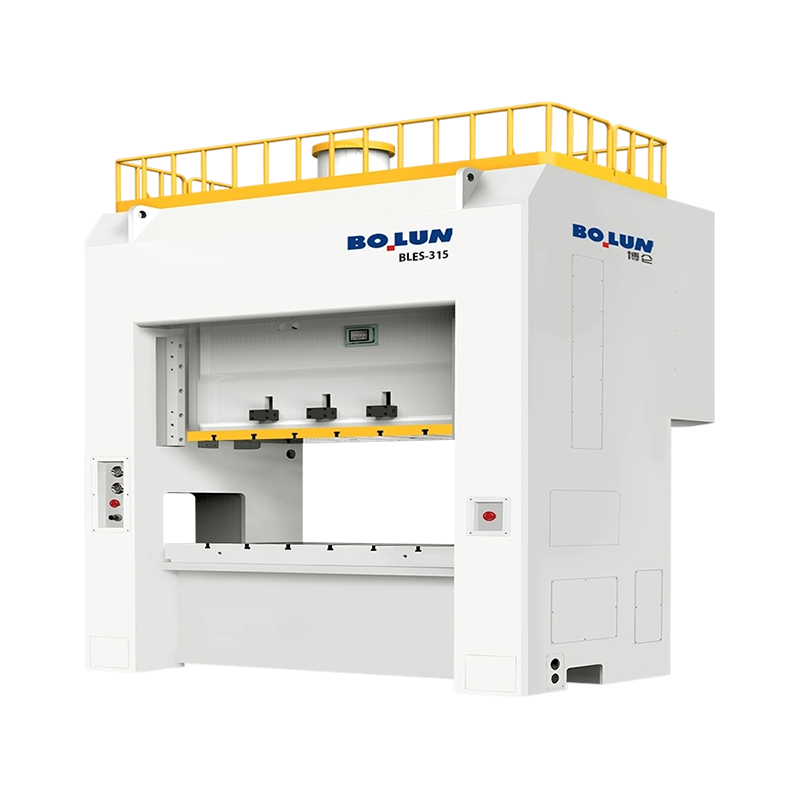
Çerçeveye monteli çift noktalı servo makine, örneğin 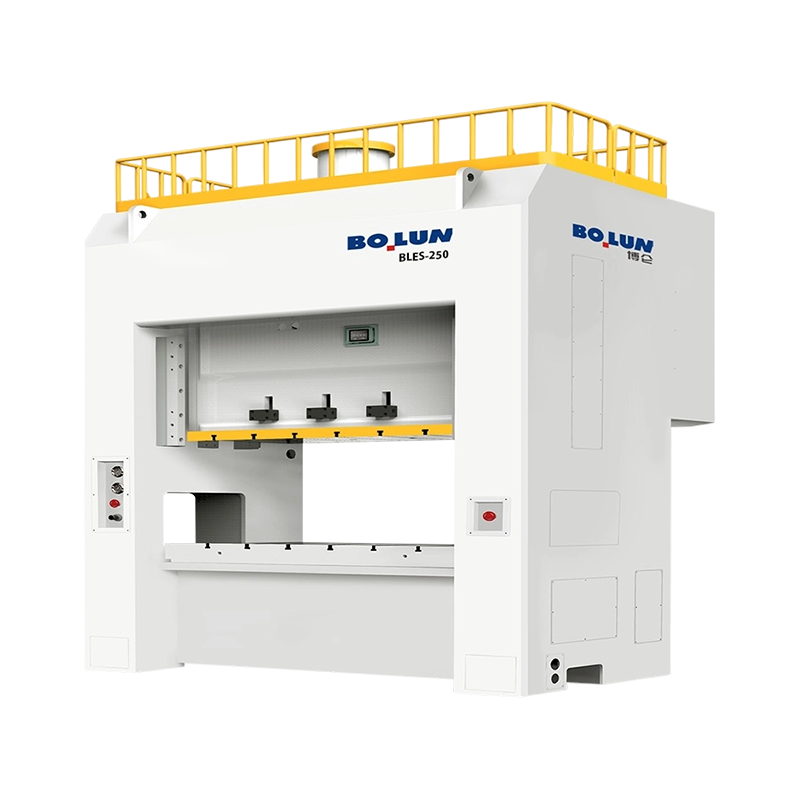 BLES-250 Kapalı Çerçeve Çift Noktalı Servo Pres Programlanabilir derin çekme ve hassas damgalama işleri için 25.200 J çalışma enerjisine ve kapalı çerçeve çift nokta sertliğine sahip 2500 kN'lik bir servo pres. Ürünü Görüntüle → konfigürasyonu, karma yüksek değerli işler yürüten ve kapalı çerçeve sertliğinden ödün vermeden programlanabilir strok profilleri isteyen bir tesis için doğal uyumdur.
Mafsallı tahrikler, kızak alçaldıkça düzleşen bir bağlantı aracılığıyla kuvveti alt ölü merkeze yakın bir yerde önemli ölçüde çoğaltır. Kızak, yüksek mekanik avantajla yavaşça yaklaşır ve ardından hızlı bir şekilde geri çekilir. Bu, malzemenin kesilmek yerine akması gereken ve kuvvet zirvesinin tabanın bir veya iki milimetre yakınında bulunduğu soğuk dövme, madeni para basma ve boyutlandırma için standart mimaridir. Mafsallı makineler genellikle yalnızca tonajdan ziyade deformasyon enerjisi ve çerçeve sertliği ile belirlenir.
| Sürücü türü | Alt ölü noktaya yakın kuvvet mevcut | Tipik süreçler | Kontrol edilecek ana sınırlama |
|---|---|---|---|
| krank | Nominal tonaj konumunda nominal kuvvet | Körleme, delme, bükme, sığ şekillendirme | Strok uzunluğu ve vuruş başına enerji |
| Eksantrik dişli | Yüksek, güçlü tork artışıyla | Derin çekme, kalın levha, soğuk şekillendirme | Sürekli stroklarda volanın toparlanma süresi |
| Servo | Programlanabilir; motor ve vida derecesine bağlıdır | Sessiz kesme, kontrollü çizim, basma, karma takımlama | Strok başına mevcut enerji ve tahrik maliyeti |
| Geçiş / eklem | Kısa bir çalışma bölgesinde çok yüksek | Soğuk dövme, boyutlandırma, basma | Dar kullanılabilir vuruş penceresi |
Kapalı çerçeve preslerde satın alma hatalarının çoğu tonaj üzerinden yapılmaz. Altına basılan dört veya beş rakamın üzerine yapılırlar. Şartname sayfası minyatür bir sözleşmedir ve her şeklin, alıntının nadiren açıkladığı bir bağlamı vardır.
Nominal tonaj konumuyla başlayın. Mekanik bir pres, nominal kuvvetini yalnızca alt ölü merkezin üzerinde belirli bir mesafede, boyuta ve standarda bağlı olarak genellikle 5 ila 13 mm arasında bir yerde iletebilir. Bu noktanın üzerinde tahrik geometrisi kuvveti sınırlar. Şekillendirme operasyonunuz alt ölü noktanın 30 mm üzerinde tam tonaj gerektiriyorsa, 6 mm dereceli bir makine, isim plakasında ne yazarsa yazsın, bunu teslim etmeyecektir. Tek rakamı değil tonaj eğrisini isteyin.
Daha sonra vuruşu ve dakikadaki vuruş sayısını birlikte kontrol edin. SPM normalde belirli bir vuruş uzunluğunda ve sıklıkla belirli bir hız ayarında fiyatlandırılır. 60 SPM olarak reklamı yapılan bir makine, buna yalnızca kısa strok ve değişken hızlı tahrikin maksimuma ayarlanmasıyla ulaşabilir. Parça çıkarma için aletinizin 200 mm'lik bir stroka ihtiyacı varsa gerçekçi üretim hızı oldukça düşük olabilir.
Daha sonra kalıp alanı aritmetiğini doğrulayın. Panjur yüksekliği, sürgü ayarı ve payanda kalınlığı set olarak okunmalıdır. Kalıp yığınınız, ayar aralığının en uç noktasında değil, ortasına yakın bir yerde oturmalıdır, böylece kalıpta taşlama payı bırakırsınız ve daha sonra bir ara parça veya yastıklama plakası eklemek için yer bırakırsınız. Yalnızca üst sınırındaki ayara uyan bir kalıp, ilk kez taşlandıktan sonra sığmayan bir kalıptır.
| Şartname şekli | Neyi kontrol ediyor | Sorulacak soru |
|---|---|---|
| Anma tonajı ve anma konumu | Alt ölü noktanın üzerinde belirli bir yükseklikte kullanılabilir kuvvet | Çalışma stroku boyunca tonaj eğrisini sağlayabilir misiniz? |
| Strok uzunluğu ve SPM | Parça çıkarma yüksekliği ve gerçekçi çıktı | SPM hangi strok ve hız ayarında ölçülür? |
| Kalıp yüksekliği ve kaydırma ayarı | Kalıp yığınının kenar boşluğuna uyup uymadığı | Kalıp takılıyken ayar konumu nedir? |
| Yatak ve kaydırak alanı | Kalıp ayak izi ve sıkıştırma alanı | Alıntılanan yatak çerçeve açıklığı mı yoksa destek plakası mı? |
| Çerçeve sapması | Kalıp boşluğu stabilitesi ve parça doğruluğu | Nominal yükte hangi dikey ve açısal sapma garanti edilir? |
| Kalıp yastığı kapasitesi ve strok | Boş tutucu kuvveti ve fırlatma | Yastıklama kuvveti vuruş boyunca sabit mi yoksa artıyor mu? |
| Ana motor gücü | Sürekli çıkış ve enerji geri kazanımı | Tam yükte dakikada kaç vuruş sürdürülebilir? |
Tonaj aletten hesaplanmalı, daha sonra bir kenar boşluğuyla yuvarlanmalı ve ardından pres eğrisine göre kontrol edilmelidir. Bunu diğer sırayla, size teklif edilen makineden başlayarak yapmak, preslerin nasıl nominal yükün yüzde 95'inde çalışıp erken arızalanmasına neden olur.
Kesme ve kesme için kuvvet, kesme uzunluğunun kalınlıkla çarpımı ile malzemenin kesme mukavemetinin çarpımıdır. 3 mm yumuşak çelikten 180 mm'lik kare bir ham parçanın kesme uzunluğu 720 mm'dir; 350 MPa civarındaki kesme mukavemeti ile kuvvet kabaca 756 kN veya yaklaşık 77 tondur. Tipik olarak yüzde 5 ila 10'luk sıyırma kuvvetini ve yüzde 20 ila 30'luk bir çalışma marjını ekleyin; 100 ila 110 tonluk bir makine rahattır. Aşamalı bir kalıpta aynı anda kesim yapan istasyon sayısıyla çarpın. Bu boyutta eş zamanlı dört kesim için 300 tonun çok üzerinde bir miktara ihtiyaç duyulacak ve bu da makine sınıfını tamamen değiştirecek.
Çekme için çekme kuvveti iş parçası çapına, malzeme kalınlığına ve çekme mukavemetine bağlıdır ve iş parçası tutucu kuvveti tipik olarak üstüne yüzde 20 ila 40 oranında eklenir. Yaygın bir hata, baskıyı yalnızca çekme kuvvetine göre boyutlandırmak ve kızak hala hareket ederken yastığın tam çekme derinliği için boşluğu aşağıda tutması gerektiğini unutmaktır. Yastık kapasitesi, kuvvet eğrisi ve stroku, yalnızca katalogdaki en yüksek sayıya göre değil, çizim planına göre de kontrol edilmelidir.
İki kontrol daha sıklıkla atlanır. Birincisi, enerji: Volanlı bir makine büyük bir kuvvet sağlayabilir, ancak yavaşlamadan önce strok başına yalnızca sınırlı miktarda enerji sağlayabilir. Uzun çalışma stroklu bir iş, aynı tonajdaki kısa kesme kesimine göre daha fazla enerji tüketir ve volan stroklar arasında iyileşemezse üretim hızı düşer. İkincisi, merkez dışı yükleme: kapalı çerçeveler bunu açık aralıklı makinelere göre daha iyi tolere eder, ancak bunu göz ardı etmezler. Ortaya çıkan kuvvet önerilen bölgenin dışındaysa kızak eğilir, saplamalar eşit olmayan şekilde aşınır ve kalıpta boşluk değişimi görülür. İzin verilen merkez dışı yük diyagramını isteyin ve aletinizin kuvvet merkezinin gerçekte nerede bulunduğunu kontrol edin.
Kalıp alanı, iyi özelliklerin ölmeye gittiği yerdir. 2.000 x 1.000 mm'lik bir yatağı gösteren bir çizimde çerçeve açıklığı gösteriliyor olabilir, T yuvalı gerçek destek plakası ise daha küçük olabilir. Hangi boyutu satın aldığınızı doğrulayın, ardından T-yuvası boyutunu, eğimini ve konumunu onaylayın; çünkü bunlar, kalıbı nasıl sıkıştıracağınıza ve mevcut kelepçelerinizin ve paralelliklerinizin çalışıp çalışmayacağına karar verir.
Yatak alanı kadar kaydırak alanı da önemlidir. Üst kalıp kızağa kelepçelenir ve kalıptan çok daha dar olan kızak aletin dış kenarlarını desteksiz bırakır. Büyük paneller için bu gerçek bir esneme ve işaretleme kaynağıdır. Ayrıca kalıp ağırlığı sınırını kızak ve karşı ağırlık kapasitesine göre kontrol edin: Dengesiz bir ağır kalıp, karşı denge basıncı serbest bırakıldığında düşecektir, bu hem bir güvenlik sorunu hem de kalıp hasarı sorunudur.
Minderde önemli olan sorular kuvvet, vuruş ve kontroldür. Pnömatik yastık, strok sonunda karakteristik bir yükselme ile kabaca sabit bir kuvvet sağlar; bu, birçok çizim işi için uygundur. Programlanabilir kuvvete ve konuma sahip bir hidrolik yastık, zorlu çekimler için daha fazla kontrol sağlar ancak maliyet ve bakımı artırır. Hem çizim hem de kesme işini yürütmek istiyorsanız, yastığın kilitlenip kilitlenemeyeceğini veya kalıptan uzakta geri çekilip çekilemeyeceğini ve yastık pimlerinin, destekte yeni delikler açmadan takım düzeninize uyacak şekilde konumlandırılıp konumlandırılamayacağını kontrol edin.
Yüksek karışımlı, düşük hacimli işler yapan tesisler için raylı hareketli bir destek ve hızlı kalıp sıkıştırma, ekonomiyi listedeki diğer seçeneklerden daha fazla değiştirir. Dört saatten kırk dakikaya düşen kurulum süresi, döngü süresindeki marjinal azalmadan daha hızlı kendini amorti eder, çünkü kalıp henüz hazırlanırken baskı makinesi bir sonraki işten para kazanabilir.
Kapalı çerçeveli bir pres, az sayıda bileşenle korunan büyük bir yatırımdır ve aşırı yük sistemi bunların en önemlisidir. Hidrolik aşırı yük koruması, kuvvet genellikle milisaniyeler içinde belirlenen sınırı aştığında sürgüyü serbest bırakır ve ardından sıfırlanır. Bu olmadan, çift boşluk veya yanlış beslenmiş bir şerit, aşırı yükü biyel koluna, kranka ve şasiye aktarır. Makineleri karşılaştırırken, aşırı yük bırakma eşiğinin ne olduğunu, nasıl sıfırlandığını ve serbest bırakma noktasının güven üzerine alınmak yerine kabul testi sırasında doğrulanıp doğrulanamayacağını sorun.
Debriyaj ve fren düzeni durma performansını, gürültüyü ve bakımı belirler. Islak çok plakalı kavramalar ve frenler yağda çalışır, daha uzun süre dayanır, daha sessiz çalışır ve kuru sürtünmeli türlere göre daha az ayar gerektirir; bu da bakımı gereken bir yağ devresi pahasına olur. Güvenlik açısından önemli olan, volan veya kızakta ölçülen durma süresi ve durma açısıdır, çünkü koruma ve ışık perdelerinin güvenlik mesafesi buna bağlıdır. Bu rakamlar devreye alma sırasında kaydedilmeli ve yıllık olarak yeniden kontrol edilmelidir.
Yağlama gösterişsiz ve belirleyicidir. İzlenen basınç ve arıza çıkışı ile otomatik merkezi yağlama, saplama ve dişlinin erken aşınmasının en yaygın nedenini önler. Yağlama şemasını, nokta sayısını, rezervuar kapasitesini ve hat tıkandığında alarm davranışını sorun. Ayrıca ısınma prosedürünü de sorun: Soğuk pres, sıcak presten farklı açıklıklara sahiptir ve soğuk bir sabah tam tonajla başlayan bir atölye, vardiyanın ilk saatinde doğrulukta sapma görecektir.
Pres güvenliği neredeyse her yerde düzenlenmektedir ve gereklilik, makine üzerinde bir etiket değil, onaylanmış bir güvenlik fonksiyonudur. ISO 16092'yi izleyen pazarlarda, mekanik presler, presler için genel bir güvenlik standardı artı mekanik presler için makineye özel bir parça kapsamındadır ve güvenlikle ilgili kontrol sistemleri, ISO 13849 kapsamında bir performans düzeyine göre tasarlanmış ve doğrulanmıştır. Avrupa'daki CE işaretli makineler, Brezilya'daki NR-12 ve Amerika Birleşik Devletleri'ndeki OSHA tarafından yönetilen tesislerin tümü aynı soruna biraz farklı açılardan yaklaşmaktadır: çalışma noktası korunmalı ve koruma güvenli bir şekilde arızalanmalıdır.
Uygulamada, birbirine kilitli muayene kapılarına sahip sabit korumalar, tek zamanlı operasyon için iki elli bir kontrol ünitesi, erişimin gerekli olduğu yerlerde ışık perdeleri veya güvenlik paspasları, kalıp ayarı için bir güvenlik bloğu ve volanda, dengeleme havasında ve hidrolik devrede depolanan enerjiyi gerçekten izole eden bir enerji izolasyon prosedürü arayın. Güvenlik bloğu çoğu zaman bütçe tekliflerinde yer almaz ve kalıp değiştiren herkes için gereklidir.
Kontrol tarafında ise kullanışlı özellikler, bir broşürde etkileyici görünen özelliklerden ziyade operatör hatasını azaltan özelliklerdir. Motorlu ayarlı kalıp yüksekliği hafızası, strok başına ekranla tonaj izleme, zaman damgalı arıza geçmişi ve krank açısının net bir göstergesi, hepsine sahip olmaya değer. Özellikle tonaj izleme, takım imha edilmeden önce ilk kez bir sıkışma tespit ettiğinde kendini amorti eder.
Kapalı çerçeveli bir pres sert, ağır ve zemine nasıl oturduğuna karşı hassastır. Temel genellikle çevredeki döşemeden izole edilmiş, makinenin kütlesine ve dinamik yüküne göre boyutlandırılmış ve bir şablondan ayarlanan ankraj cıvatası cepleriyle dökülmüş ayrı bir betonarme bloktur. İzolasyonu atlayıp doğrudan genel bir endüstriyel levhaya cıvatalamak, çatlamaya, komşu makinelere titreşim aktarımına ve paralellik tutmayacak bir prese ulaşmanın en hızlı yoludur.
Tesviye hassas bir iştir. Uygun bir su terazisi veya elektronik terazi ile metre başına milimetrenin çok küçük bir kısmına kadar tesviye edilen, daha sonra harçla doldurulan ve harç kürlendikten sonra yeniden kontrol edilen bir pres, geometrisini koruyacaktır. Gözle dengelenen biri bunu ilk zarda gösterecektir. Üretimden önce kürleşme süresi tanıyın ve seviye okumalarını kurulum dosyasının bir parçası olarak kaydedin.
Kamu hizmetleri genellikle hafife alınır. Debriyaj, dengeleme, yastıklama ve hava üfleme için basınçlı havaya ihtiyaç vardır; basıncı, akışı ve beslemenin kuru ve filtrelenmiş olup olmadığını kontrol edin, çünkü hava devresindeki su debriyaja ve pnömoniye ulaşır. Elektrik beslemesi motor ve kontrol voltajıyla eşleşmelidir ve transformatör kapasitesi, başlatma akımına ve gelecekteki herhangi bir servo veya VFD yüküne göre boyutlandırılmalıdır. Yatağın altında külçe konveyörü veya hurda kutusu için yer bırakın ve yastık ve fırlatma için gereken çukur derinliğini doğrulayın.
Son olarak donanımı planlayın. Kurulum noktasındaki vinç kapasitesini, kapı ve geçiş genişliklerini, güzergah boyunca kat yükünü ve çerçevenin monte edilmiş mi yoksa parça halinde mi geldiğini doğrulayın. Zamanında hazır olan ancak binaya getirilemeyen bir makine, pahalı bir gecikme anlamına gelir ve donanım planının önceden hazırlanmasının hiçbir maliyeti yoktur.
İmzalamadan önce aşağıdaki maddeleri gözden geçirin ve her birinin yazılı olarak yanıtlanmasını sağlayın. Hiçbiri egzotik değil; hepsi rutin olarak gözden kaçırılıyor.
Toplam sahip olma maliyeti genellikle kalıp ömrünü ve çalışma süresini satın alma fiyatından çok daha fazla etkiler. Yük altında paralelliği koruyan bir makine, kalıp ömrünü ölçülebilir bir marjla uzatır ve yüzde 30 daha uzun ömürlü bir kalıp, baskı makinesinde küçük bir indirimden daha değerlidir. Hurda maliyetini, kurulum saatlerini, bin vuruş başına enerji maliyetini ve planlanmamış aksama sürelerini de ekleyince, en ucuz teklif, üçüncü yıl itibarıyla çoğu zaman en ucuz seçenek olmaktan çıkar.
Hem açık hem de kapalı makineler üreten inşaatçılar, kataloglarını aynı dört değişken etrafında yapılandırma eğilimindedir: çerçeve mimarisi, kızak bağlantı noktalarının sayısı, sürücü tipi ve süreç uzmanlığı. Bu yapıyı anlamak, otuz veri sayfasını okumak yerine doğru modeli kısa listeye almayı kolaylaştırır.
Tipik bir kapalı çerçeve hattı, büyük, merkezli işler için tek noktalı geniş kapılı makinelerden, aşamalı ve çok istasyonlu işleme için çift noktalı preslere, derin çekme ve ağır şekillendirme için eksantrik dişli makinelere ve son olarak programlanabilir kaydırma hareketinin birinci sınıfa değer olduğu servo tahrikli varyantlara kadar uzanır. Uzmanlaşmış dallar da yan yana duruyor: deformasyon işleri için soğuk dövme mafsallı presler ve milyonlarca parçadaki boyutsal tutarlılığın ham tonajdan daha önemli olduğu yüksek hacimli kasa üretimi için batarya kabuk presleri.
Zhejiang Bolun Yüksek Hassasiyetli Makine, geniş kapılı tek noktalı modeller, orta aralıkta çift noktalı presler, tonaj ölçeğinin üst kısmında eksantrik dişli makineleri ve programlanabilir şekillendirme için çift noktalı servo branşman ile kapalı çerçeve ailesini tam olarak bu çizgiler doğrultusunda inşa ediyor. Şirketin belirtilen konumu, alıcılar için temel olarak tek bir nedenden dolayı önemli olan tasarım, çekirdek bileşen işleme ve son montajı kapsayan dikey olarak entegre bir üreticidir: çerçeve, kızak ve tahrik tek bir çatı altında üretilir, böylece sapma ve doğruluk rakamları üçüncü taraf parçalardan bir araya getirilmek yerine bir işleme ve muayene sürecine kadar takip edilebilir. Aralığı değerlendiren alıcılar şunları inceleyebilir: üreticiye genel bakış ve ardından belirli modelleri yukarıdaki teknik özellik kontrol listesiyle karşılaştırın.
Kapalı tip bir basınçlı pres makinesi satın alırken en yararlı alışkanlık, tonajı başlık spesifikasyonu olarak ele almayı bırakmaktır. Tonaj size makinenin boyutunu söyler. Çerçeve sapması, kalıp alanı, tahrik karakteristiği ve strok başına enerji size gerçekte ne üreteceğini, kalıpların ne kadar dayanacağını ve makinenin on yıl sonra hala toleransı koruyup korumayacağını söyler. Bu dördünü doğru şekilde belirleyin, kabul kriterlerini yazılı hale getirin ve satın alma işleminin geri kalanı yönetime kalır.


Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Power Press Nedir? A damgalama presi veya zımba presi olarak d...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

