
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir sorunla karşı karşıya kaldı: CNC tornaları, sevk edilen her kilogram cıvata için neredeyse üç kilogram çelik tüketen bir oranda çubuk stoğunu çiğniyordu. Tesis en popüler M6 altıgen cıvatasını soğuk şişirme makinesine dönüştürdü ve ekonomi hızla değişti. Malzeme kullanımı yüzde 95'in üzerine çıktı, üretim dakikada on parçadan birkaç yüze çıktı ve soğuk şekillendirme işlemi kafayı ve sapı sertleştirdiği için bitmiş cıvatalar daha da güçlendi.
Soğuk şişirme makinesi kullanmanın temel argümanı budur: metali kesmek yerine yeniden şekillendirir ve bunu ısı olmadan, yüksek hızda ve mükemmel tekrarlanabilirlikle yapar. Soğuk şişirme makineleri otomotiv, elektrik, cihaz ve inşaat pazarları için vidalar, cıvatalar, perçinler, pimler, terminaller ve çok çeşitli küçük mühendislik bileşenleri üretir. Böyle bir makinenin fabrikanıza ait olup olmadığını değerlendiriyorsanız bu kılavuz, proses temellerini, makine konfigürasyonlarını, önemli spesifikasyon kararlarını ve yatırımın gerçekten işe yarayıp yaramadığını belirleyen satın alma tuzaklarını kapsar.
Soğuk şişirme makinesi, filmaşini oda sıcaklığında katı parçalara şekillendiren bir metal şekillendirme presidir. Makine teli bir bobinden çeker, düzeltir, tam bir uzunlukta besler, bir ham parçayı keser ve ardından bir veya daha fazla zımba ile işlenmemiş parçayı kalıplara yönlendirir. Her kalıp istasyonu, işlenmemiş parça bitmiş geometrisine ulaşana kadar malzemeyi altüst eder veya ekstrüzyon yapar. "Başlık" kelimesi orijinal uygulamadan gelir: bir çivinin veya vidanın ucunun bir kafa oluşturmak üzere yükseltilmesi. Modern makineler hala bunu yapıyor, ancak aynı zamanda bir çevrimde birden fazla istasyon aracılığıyla iç soketleri kesiyor, madeni paralar çıkarıyor, ekstrüzyon yapıyor, sapları azaltıyor ve karmaşık parçalar oluşturuyor.
Soğuk dövme, soğuk dövmenin bir alt kategorisidir. Soğuk dövme, metalin yeniden kristalleşme sıcaklığının altındaki her türlü plastik deformasyonunu kapsar; Soğuk şişirme, özellikle tel veya çubuğun yüksek hızda, çok istasyonlu olarak küçük, çoğunlukla eksenel simetrik parçalara dönüştürülmesi anlamına gelir. Pratik anlamda, damgalama presi sac metal için ne ise, soğuk şişirme makinesi de katı bileşenler açısından odur: bu iş için özel, yüksek verimli üretim aracıdır.
Makineler iki geniş aileye ayrılır. Çivi ve vida üretiminden aşina olduğumuz yatay soğuk başlıklar, teli yatay eksen boyunca besler ve son derece hızlıdır. Genellikle mafsallı presler olarak üretilen dikey soğuk şekillendirme presleri, daha ağır telleri, daha büyük boşlukları ve daha fazla şekillendirme enerjisine ihtiyaç duyan parçaları işler. Her iki aile de malzemeyi mekanik basınçla deforme eder ve aynı metalurjik prensiplere dayanır.
Marka veya konfigürasyondan bağımsız olarak her soğuk şişirme işlemi aynı sırayı takip eder:
M6 boyutunda tipik bir altıgen başlı vida 5,5 mm tel ile başlar. İşlenmemiş parça uzunlamasına kesilir, ardından üç kalıp halinde dizilir: birincisi kafayı önceden oluşturur, ikincisi onu nihai çapa yakınlaştırır ve üçüncüsü altıgen ve pahı şekillendirirken bir zımba geriye doğru ekstrüzyonla iç yuvayı oluşturur. Tüm sekans saniyenin onda biri kadar sürüyor. Modern makineler dakikada 100 ila 700 parça üretiyor ve daha hafif parçalar üst uçta çalışıyor.
Sınırlayıcı faktör çevrim süresi değil deformasyondur. Her istasyon, işlenmemiş parçanın kesit alanını ancak malzeme bükülmeden veya süneklik sınırlarının ötesinde sertleşmeden önce artırabilir. Bu nedenle makine seçimi, reklamı yapılan maksimum hızdan çok, gereken toplam deformasyona ve şekillendirme kuvvetine bağlıdır.
Soğuk şişirme genellikle aynı parçada birlikte hareket eden iki deformasyon mekanizmasına dayanır.
Üzücü compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ekstrüzyon moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
İşin sertleştirilmesi sürecin ne kadar ileri gidebileceğini yönetir. Plastik deformasyondaki her artış metalin akma dayanımını ve sertliğini artırır. Düşük karbonlu çelikte tavlamaya ihtiyaç duyulmadan önce toplam azalma yüzde 75 ila 80'e ulaşabilir. Paslanmaz veya yüksek alaşımlı malzemede sınır çok daha düşüktür. İyi soğuk şişirme uygulaması, istasyon başına gerilimi malzemenin mevcut sünekliğinin altında tutar ve işlenerek sertleştirilmiş nihai sertliği bir kazadan ziyade bir tasarım özelliği olarak ele alır. Dişli bağlantı elemanları için bu ilave güç genellikle tam olarak baskının gerektirdiği şeydir.
Soğuk şişirme makinesinin fiziksel düzeni, ekonomik olarak çalıştırabileceği parça aralığını belirler.
Yatay başlıklar bağlantı elemanı sektörünün klasik makineleridir. Tel yolu düz ve yataydır, yönlendirme şahmerdanı yatay olarak hareket eder ve kesme ve aktarma mekanizmaları çok yüksek hızlarda çalışır. Küçük parçalarda başarılıdırlar: çiviler, vidalar, perçinler, kısa pimler ve benzeri geometriler. Sınırlamaları parça boyutu ve kütledir, çünkü büyük işlenmemiş parçaların hızla yatay olarak yönlendirilmesi ve taşınması zorlaşır.
Dikey presler daha ağır telleri ve daha büyük parçaları işler. Koç, geleneksel bir presle aynı geometride dikey olarak hareket eder. Çerçeve reaksiyon kuvvetlerini simetrik olarak absorbe ettiğinden, dikey makineler daha iyi zımba-kalıp hizalaması elde eder ve robotlar, otomatik besleyiciler ve ağır aletlerle entegrasyonu daha kolaydır. Bazen O-çerçeve olarak da adlandırılan kapalı çerçeveli yapı, açık C-çerçeveye göre sapmaya daha iyi direnç gösterir ve yüksek tonajlı soğuk şekillendirme işleri için tercih edilir.
Tahrik sistemi düzen kadar önemlidir. Krankla çalıştırılan makineler basit, hızlı ve verimlidir; kayma hızı sinüs eğrisini takip eder ve strokun ortasına yakın bir zirveye ulaşır. Mafsallı tahrikli makineler, kızak alt ölü noktaya yaklaştıkça kuvveti artıran bir bağlantı kullanır. Mafsallı pres, şekillendirme bölgesi boyunca düşük kayma hızında muazzam bir kuvvet üretir, bu da kalıbın dolumunu iyileştirir ve darbe yüklerini azaltır. Mafsallı preslerin dikey soğuk dövme uygulamalarına hakim olmasının nedeni budur: kuvvet-strok eğrileri, yüksek deformasyon, yüksek enerjili soğuk şekillendirme gereksinimlerine uygundur.
Servo tahrikli presler volanın ve kavramanın yerini doğrudan tahrikli servo motorlarla değiştirir. Kaydırma hareketi programlanabilir hale gelir, böylece makine altta kalabilir, strok ortasında hızı değiştirebilir ve özel bir şekillendirme eğrisini takip edebilir. Servo teknolojisi, çok adımlı parçaların çevrim sürelerini kısalttığı ve pahalı kalıpları şok yüklerden koruduğu için soğuk şekillendirmeye de yayılıyor.
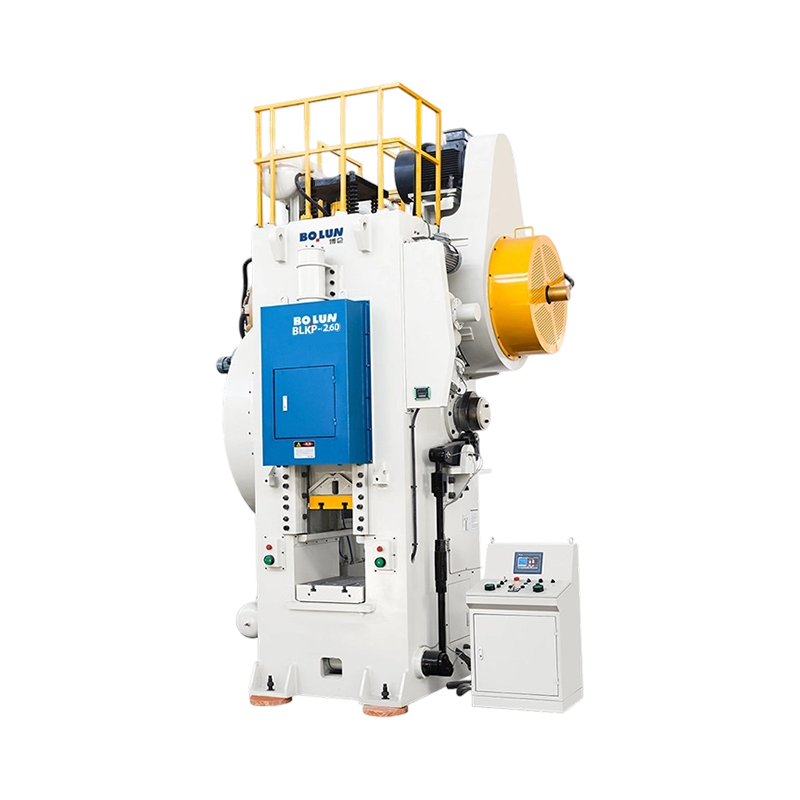
Hakkında daha fazlasını okuyabilirsiniz soğuk dövme pres makinası nedir sektör notlarımızda. Endüstriyel soğuk dövme pres hatları arasında, BLKP soğuk dövme mafsallı tip serisi, dengeli bir strok ve yüksek deformasyon kapasitesi için mafsallı transmisyon kullanır; bu tasarım, uzun şekillendirme mesafesi boyunca sürekli kuvvet gerektiren parçalara uygun bir tasarımdır.
 BLKP-400 4000 kN Kapasiteli Mafsallı Tip Soğuk Dövme Presi Bu 4000 kN'lik mafsallı pres, 160 veya 180 mm strok seçenekleri ve hidrolik kilitlemeli elektrikli kızak ayarı sunarak uzun şekillendirme mesafelerinde dengeli kuvvetin önemli olduğu yerlerde yığma, basma ve boyutlandırma için uygun hale getirir. Ürünü Görüntüle →
Malzeme seçimi, soğuk şişirme projesinde doğru yapılması gereken ilk şeydir çünkü şekillendirme yüklerini, takım ömrünü ve parçaların çatlayıp çatlamayacağını veya katlanacağını belirler.
Soğuk dövme parçaların çoğunluğu SAE 1008, 1010 ve 1018 gibi kalitelerdeki düşük karbonlu çelik telden yapılır. Bu kaliteler düşük akma gerilimine, yüksek sünekliğe sahiptir ve çok istasyonlu kalıplarda şekillendirilmesi kolaydır. 1035 ve 1045 gibi orta karbonlu kaliteler, bitmiş parçaların mukavemetini arttırır ancak gözle görülür derecede daha yüksek şekillendirme kuvvetleri gerektirir. 4037 ve 10B21 ve 10B33 gibi borla işlenmiş kaliteler de dahil olmak üzere alaşımlı çelikler, bağlantı elemanı özelliği sınıfları 8.8, 9.8 veya 10.9'un gerekli olduğu yerlerde belirtilir. 304, 316 ve 410 gibi paslanmaz çelikler iyi şekillendirilir ancak agresif bir şekilde sertleşirler, bu nedenle daha fazla şekillendirme istasyonuna ve daha sağlam yağlamaya ihtiyaç duyarlar. Alüminyum alaşımları 6061 ve 5056, pirinç, bakır ve berilyum bakır dahil olmak üzere demir içermeyen teller, elektrikli bileşenler, terminaller ve korozyona dayanıklı donanımlar için yaygındır.
Malzeme özellikleri aynı zamanda makine boyutunu da belirler. Karbon içeriği, alaşım içeriği veya toplam gerinim arttıkça gerekli şekillendirme kuvveti de hızla artar. Bir makinede birden fazla malzeme ailesi çalıştırmayı planlıyorsanız, makineyi yalnızca mevcut üretim programına göre değil, karışımdaki en güçlü, en sert malzemeye göre boyutlandırın.
Üreticiler halihazırda torna tezgahları ve işleme merkezlerine sahipken neden soğuk şişirme makinelerine yatırım yapıyor? Beş ölçülebilir avantaj, seçimi açıklamaktadır.
Birincisi, malzeme kullanımı son derece yüksektir. Şekillendirme, malzemeyi kesmek yerine yerinden çıkarır; böylece, bir zamanlar çubuk stokunda bitmiş ağırlığının birkaç katı kadar tüketen bir bağlantı elemanı artık bobinden yüzde beşten daha az işlem kaybıyla yapılabilir. Milyonlarca parçanın üzerinde ham çelikten sağlanan tasarruf, tek başına ekipmanın haklılığını kanıtlıyor.
İkincisi, çıkış hızı katı parçalar için eşsizdir. Tek vuruşlu tablalar dakikada 400 parçanın çok üzerinde çalışır ve çok istasyonlu makineler birçok ürün ailesi için hâlâ dakikada yüzlerce parça üretmektedir. Hiçbir talaş oluşturma işlemi katı bir metal bileşen için bu orana yaklaşamaz.
Üçüncüsü, iş sertleştirmesi mekanik özellikleri iyileştirir. Malzeme tam olarak en çok aktığı yerde en güçlüdür; bu da bağlantı elemanlarının dirence ihtiyaç duyduğu yerdir: kafa filetosu, yuva duvarı ve sap. Soğuk şekillendirme, genellikle üreticilerin daha düşük maliyetli bir çelik kalitesi kullanmasına olanak tanır çünkü soğuk iş, aksi takdirde ısıl işlem gerektirecek olan gücü arttırır.
Dördüncüsü, boyutsal tutarlılık sağlam bir makineden ve tekrarlanabilir takımlardan gelir. Kalıplar bir kez çevrildiğinde, yüz bin parçalık seriler çok az sapma ve çok az reddedilme ile dar boyutlara sahip olur.
Beşincisi, yüzey kalitesi iyidir. Kalıp boşluğu, parça üzerinde pürüzsüz bir yüzey oluşturur ve çoğu zaman ikincil taşlama ve cilalama işlemlerini ortadan kaldırır. Takas, kalıpların ve kurulumun ön maliyetidir; süreç ancak hacimler bu takımları amorti etmeye yetecek kadar yüksek olduğunda ekonomik hale gelir.
İşleme, küçük katı parçalar için en yaygın alternatiftir, bu nedenle alıcıların soğuk şişirmeyle karşılaştırdığı ilk işlemdir. Her birinin açık bir ekonomik bölgesi vardır.
| Kriter | Soğuk şişirme makinesi | CNC işleme |
|---|---|---|
| Malzeme kullanımı | yüzde 90-98 | Yüzde 40-70 tipik |
| Döngü süresi | Parça başına 0,1 ila 10 saniye | 5 saniyeden birkaç dakikaya kadar |
| Parça gücü | İş sertleşmesiyle arttı | Çubuk stoğuna bağlı; Kesilen yüzeyler güçlendirilmemiştir |
| Tipik tolerans | /- Şekillendirilmiş özelliklerde 0,05 mm | /- 0,01 mm veya daha iyisi |
| Kurulum ve takım maliyeti | Yüksek; kalıplar özel ve parçaya özeldir | Orta; program değişiklikleri hızlıdır |
| Esneklik | Düşük; parça başına özel takımlama | Yüksek; kolay tasarım değişiklikleri |
| Ekonomik hacim | Tipik olarak yılda 100.000 parçanın üzerinde | Tek seferden başlayarak ekonomik |
Miktarlar küçük olduğunda, geometri sık sık değiştiğinde veya toleranslar aşırı dar olduğunda işleme kazanır. Parça stabil bir tasarıma, yüksek yıllık hacme ve kalıplarda oluşturulabilecek yeterli simetriye sahip olduğunda soğuk şişirme kazanır. Birçok tesis her ikisini de kullanır: ana ürün için soğuk şişirme ve özel ürünler, prototipler ve düşük hacimli çeşitler için CNC makineleri.
Yaygın bir hibrit akış, soğuk şişirme, ardından diş çekme, ardından hafif işaretleme veya pah kırma işlemidir. Diş noktalarını ve tahrik özelliklerini tek başına oluşturmak yerine hızlı bir ikincil geçişle kontrol etmek genellikle daha kolaydır ve kombinasyon, parça başına tam işlemeye göre çok daha az maliyetlidir.
Sıcak dövme, akma gerilimini azaltmak için metali ısıtır, bu da orta tonajlı makinelerde büyük parçaların ve ciddi deformasyonların oluşmasına olanak sağlar. Soğuk şişirme, fırının yerini kuvvetle alır: makine, her vuruşta malzemenin tam oda sıcaklığındaki akma mukavemetinin üstesinden gelmelidir.
Küçük parçalar için soğuk dövmenin belirleyici avantajları vardır. Kireç yok, oksidasyon kaybı yok, termal büzülme yok ve fırın enerjisi yok. Toleranslar daha sıkıdır çünkü kalıp, büzülme payları olmadan nihai şekli tanımlar ve yüzey kalitesi, doğrudan diş açma işlemine girecek kadar pürüzsüzdür. Soğuk işlem malzemeyi güçlendirdiğinden, birçok parça mekanik özelliklerini azaltılmış ısıl işlemle karşılar veya hiç karşılamaz.
Parça büyük olduğunda, toplam deformasyon malzemenin soğuğu absorbe edebileceği sınırı aştığında veya düşük oda sıcaklığında sünekliğe sahip çok yüksek dayanımlı çelikler belirtildiğinde sıcak dövme daha iyi bir seçim olmaya devam etmektedir. Ayrıca pratik olarak büyük soğuk pres gerektiren kalın kesitli parçalarda da tercih edilir. Kaba bir kılavuz olarak, bir kilogramın üzerindeki parçalar genellikle soğuk dövme yerine sıcak veya sıcak dövmeye yönlendirilir; ancak geçiş noktası geometriye, malzemeye ve hacme bağlıdır.
Damgalama metal levhayı oluşturur; soğuk başlık tel oluşturur. Bu iki süreç rekabetçi olmaktan çok tamamlayıcı niteliktedir. Örneğin bir akü mahfazası damgalanmış ve derin çekilmiş bir levha parçasıyken, içindeki akü terminalleri ve kontak direkleri genellikle soğuk başlıdır.
Damgalama, düz levhadan ince duvarlı, flanşlı ve açık şekiller üretir. Soğuk şişirme, yuvarlak telden katı gövdeler, kafalar, saplar ve dahili olarak oluşturulmuş boşluklar üretir. Bir bileşen eksenel simetrik ve katı olduğunda, soğuk dövme daha hızlıdır ve malzeme açısından daha verimlidir. Parça bir plaka, braket veya kabuk olduğunda damgalama doğal bir süreçtir.
Birçok ürün montajı her iki parça tipini de içerir. Flanşlı başlı bir bağlantı elemanı başlıkla yapılır; yanındaki tutma klipsi damgalanmıştır. Soğuk dövme ekipmanlarına odaklananlar da dahil olmak üzere pres imalatçılarının genellikle her iki pres ailesini de sunmasının nedeni budur, böylece tesisler tüm malzeme listesini karşılayabilir.
Döküm, sıvı metalin bir kalıp içinde katılaştırılmasıyla parçalar oluşturur; bu, karmaşık iç geometriye izin verir, ancak gözeneklilik riskini, mekanik özelliklerde değişkenliği ve işlevsel yüzeylerde önemli ölçüde işleme ihtiyacını ortaya çıkarır. Soğuk şişirme katı hal işlemidir: telin orijinal tane yapısı korunur ve tane akışı parçanın konturunu takip eder.
Sonuç olarak, soğuk başlı parça, aynı malzeme ve boyuttaki bir döküm parçasıyla karşılaştırıldığında üstün mukavemete, tokluğa ve yorulma direncine sahiptir. Takas geometrik özgürlüktür. Dökümler kıvrımlı, içi boş ve son derece ayrıntılı olabilir. Başlıklı parçalar esas olarak bir silindirin varyasyonlarıdır: başlıklar, saplar, soketler, flanşlar ve tahrik formları. Terminaller, pimler, ekler ve soket boşlukları gibi küçük yüksek hacimli parçalar için soğuk şişirme, parça başına maliyet, tutarlılık ve mekanik performans açısından neredeyse her zaman dökümden üstündür.
Soğuk şişirme makineleri dünyadaki bağlantı elemanlarının büyük çoğunluğunun yanı sıra çoğu tüketicinin asla görmediği uzun bir mühendislik bileşenleri listesi de üretmektedir.
Ağır hizmet saplamaları, ankraj cıvataları ve boru bağlantı parçaları gibi daha büyük otomotiv ve endüstriyel parçalar, geriye doğru ekstrüzyon ve ağır yığma için gereken sertliği ve tonajı sağlayan dikey soğuk dövme mafsallı preslerde çalışır. Ürün karışımınız hem küçük bağlantı elemanları hem de daha büyük şekillendirilmiş bileşenler içeriyorsa, tüm parçaları tek bir büyük hat boyunca zorlamak yerine birkaç makineyi paralel olarak çalıştırmak yaygındır. 400 tonluk bir mafsallı pres, sabahları askı cıvataları ve öğleden sonraları ağır terminal boşlukları yapabilir; ancak yalnızca kalıp alanı, strok ve besleme penceresi her iki aileyi de kapsadığında.
 BLKP-850 Yüksek Yüklü Soğuk Dövme için Ağır Hizmet Mafsallı Pres Ultra sert şasi ve 180 mm destek ile 8500 kN değerindeki bu makine, sürekli ağır hizmet koşullarında istikrarlı performansı korur; geriye doğru ekstrüzyon ve ağır şişirme gerektiren otomotiv ve ağır makine bileşenleri için idealdir. Ürünü Görüntüle →
Doğru makineyi seçmek, gerekli kuvvet, parça geometrisi, malzeme, hız ve bütçe arasında bir denge kurma eylemidir. Broşürle değil parça ailesiyle başlayın ve şu soruları yanıtlayın:
Çerçeve yapısı da bir karar faktörüdür. Açık tip C-çerçeveli baskı makineleri, daha hafif işler için erişilebilir ve uygun fiyatlıdır. Kapalı tip O-çerçeve presler, yüksek tonaj ve dar toleranslı soğuk şekillendirme için gerekli olan, bükülme ve eğilmeye karşı dayanıklı, sağlam, simetrik bir yapıya sahiptir. Çok yüksek deformasyon için kapalı çift noktalı veya eksantrik dişli tahrik, kuvveti kızak boyunca eşit şekilde dağıtır ve hem takımları hem de çerçeveyi eksantrik yüklerden korur.
Büyük projeler aynı zamanda uzun bir vuruş gerektirir. Bir parçanın derin kalıplardan çıkarılması gerekiyorsa veya ekstrüzyon uzunluğu uzunsa strok aralığı ve kapatma yüksekliği sınırlayıcı faktörler haline gelir. Bir makineyi yalnızca tonaja göre boyutlandırmayın; kalıp alanının, kaydırma vuruşunun ve besleme penceresinin gelecekteki varyantlar da dahil olmak üzere tüm parça ailenize uygun olup olmadığını kontrol edin.
Tonaj, soğuk şişirme makinesinde en çok alıntı yapılan rakamdır ancak aynı zamanda en sık yanlış uygulanan rakamdır. Gerekli şekillendirme kuvveti, öngörülen deformasyon alanı ile sürtünme ve geometrik fazlalık tarafından değiştirilen malzemenin akış geriliminin ürünüdür.
Düşük karbonlu çeliğe bir kafayı kaydırmak için orta gerilimdeki akış gerilimi 800 ila 1.200 MPa aralığındadır. Geriye ekstrüzyon veya alaşımlı çelik için bu değer 1.800 MPa'yı aşabilir. Basit bir örnek olarak, 20 mm çapındaki bir başlığın 10 mm telden yükseltilmesi, yaklaşık 314 milimetrekarelik bir nihai kafa alanı üretir. 1.000 MPa'lık bir akış stresinde bu, kabaca 314 kN'lik bir kuvvet veya yaklaşık 32 metrik ton gerektirir. Geriye ekstrüzyonla oluşturulan veya alaşımlı çelikten yapılmış derin bir yuvaya sahip aynı kafa, bu kuvvetin iki ila üç katını talep edebilir.
Aşağıdaki tablo, karbon çelikleri için makine sınıfına ilişkin gösterge niteliğindeki tel çapı aralıklarını vermektedir; gerçek değerler parçanın karmaşıklığına, malzeme durumuna ve yağlamaya bağlıdır.
| Makine sınıfı | Tipik tel çapı aralığı | Tipik uygulama |
|---|---|---|
| 25-60 ton | 1-6mm | Çiviler, küçük vidalar, perçinler |
| 60-160 ton | 4-12mm | Makine vidaları, cıvatalar, pimler |
| 160-400 ton | 8-20mm | Ağır hizmet tipi cıvatalar, saplamalar, otomotiv bileşenleri |
| 400-850 ton | 15-35mm | Büyük bağlantı elemanları, dövme boşluklar, yüksek deformasyonlu işler |
Orta büyüklükteki dikey soğuk dövme presi için, 6.500 kN değerindeki BLKP650 sınıfı, şekillendirme derinliğinin uzun olduğu ve strokun ağır yük altında dengeli kalması gereken durumlarda yaygın bir seçimdir. Ürün aileleri zamanla daha büyük tel çaplarına doğru büyüme eğiliminde olduğundan, mevcut ihtiyaçlarınızın üzerinde boyutlandırma genellikle akıllıca olacaktır.
 BLKP-650 Derin Soğuk Dövme ve Stabil Strok için Mafsallı Pres 6500 kN kapasitesi ve 8 mm'lik basınç stroku ile bu pres, derin sıkıştırma uygulamalarında güvenilir çalışma için entegre bir ejektör sistemi ve yük algılama özelliğine sahip, kalın ölçülü parçalar için kontrollü şekillendirme sağlar. Ürünü Görüntüle →
Takımlama, soğuk şişirmede parça başına gerçek maliyeti belirler. Kalıp seti; kesici uçlar, zımbalar, manşon muhafazaları, pimler ve sıyırıcılar içerir. Yüksek hacimli çelik başlıklar için, çelik sıkı geçmeli kutularda desteklenen tungsten karbür uçlar standart seçimdir. Düşük karbonlu çelik parçalar için yeniden taşlamalar arasında karbür uçlar genellikle boşluk başına 500.000 ila 2.000.000 parça kadar dayanır. Özellikle temas basınçlarının aşırı olduğu geriye doğru ekstrüzyonda zımbalar daha hızlı aşınır; birçok zımba, ömrünü uzatmak için titanyum veya seramik kaplamalar taşır.
Yağlama isteğe bağlı değildir. Çelik için endüstri standardı, çinko fosfat dönüşüm kaplamasının ardından stearat yağlayıcıdır. Sıradan yağ filmleri, soğuk ekstrüzyonun temas basınçlarına dayanamaz ve yetersiz yağlamanın sonucu olarak, birkaç dakika içinde kalıplarda aşınma ve toplanma meydana gelir. Paslanmaz çelik oksalat veya benzeri dönüşüm kaplamaları gerektirirken, alüminyum ve pirinç daha hafif yağlarla çalışabilir.
Tüm bu arızalar hizalamaya ve makinenin sertliğine dayanmaktadır. Zımba ve kalıp birkaç mikron içinde eşmerkezli kalmalı ve kızak yük altında eğilmemelidir. Sağlam bir çerçeve, hassas saplama ve iyi tasarlanmış kalıp değiştirme sistemi, nominal tonaj değeri kadar değerlidir.
Soğuk şişirme makinesi yüksek hızda çalıştığı için kalite kontrolün sürekli ve otomatik olması gerekir. Çevrimdışı numune alma sonucunu beklemek, sorun görülmeden on binlerce hatalı parçanın üretilmesine neden olabilir.
İlk savunma hattı makinenin yük izleme sistemidir. Modern soğuk şekillendirme presleri, çerçeveye monte edilmiş gerinim ölçerleri kullanarak her vuruşta kayma yükünü takip eder. Yük eğrisi tanımlanmış bir pencerenin dışına saptığında makine otomatik olarak durur. Bu, bir veya iki döngü içinde eksik bir zımbayı, yanlış beslenmiş bir teli veya kırılmış bir kalıbı yakalar ve bu da bir hurda çağlayanını önler.
Boyut kontrolleri hem çevrimdışı hem de çevrimiçi olarak gerçekleştirilir. Çevrimdışı olarak denetçiler örnek bazında kafa çapını, kafa yüksekliğini, sap uzunluğunu, soket derinliğini ve diş salgısını ölçer. Hat içi optik ölçüm sistemleri, parçaları yüzde 100 oranında dakikada birkaç yüz parçayla kontrol edebilir ve toleransın dışındakileri hattı yavaşlatmadan reddedebilir.
Sertlik testi, nihai mukavemeti iş sertleşmesine bağlı olan parçalar için önemlidir. Soğuk şekillendirilmiş bölgeler minimum sertlik veya çekme gereksinimlerini karşılamalı ve test planı özellikle bu bölgeleri hedef almalıdır. Otomotiv ve düzenlemeye tabi endüstriler için Cp ve Cpk ile süreç yeterliliği çalışmalarının yapılması bekleniyor. Soğuk şişirme, kalıplar yeni ve makine stabil olduğunda yüksek kapasite sağlar, ancak kalıplar aşındıkça kapasite aşınır, bu nedenle takım değiştirme aralıkları alışkanlıktan ziyade ölçülen sapmaya dayanmalıdır.
Metal şekillendirmede sürdürülebilirlik genellikle fırın enerjisi ve sera gazı emisyonları açısından tartışılmaktadır. Soğuk yönlendirme, ısınmayı tamamen önler, bu da onun en güçlü çevresel özelliğidir.
Soğuk şişirme, parça başına yalnızca presin mekanik enerjisini tüketir; bu, sıcak dövmede bir işlenmemiş parçayı ısıtmak veya bir işleme milini dakikalarca döndürmek için gereken enerjinin bir kısmını oluşturur. Malzeme verimliliği başka bir boyut daha katıyor: Soğuk şişirme, metali kesmek yerine yerini değiştirerek hem satın alınan ham maddenin yerleşik emisyonlarını hem de talaşların işlenmesi ve geri dönüştürülmesi maliyetini azaltır.
Yüksek hacimli bir bağlantı elemanını işlemeden soğuk dövmeye geçiren bir tesis genellikle şu sonuçları görür:
Bu faydalar gerçek ve ölçülebilirdir ancak pazarlama iddialarından ziyade iyi süreç seçiminden kaynaklanmaktadır. Büyük bağlantı elemanı veya bileşen hacmine sahip bir üretici için soğuk şişirme makinesi, mevcut en enerji verimli metal şekillendirme seçeneklerinden biridir.
Sermaye maliyeti, soğuk başlık yatırımının yalnızca görünen kısmıdır. Toplam sahip olma maliyeti makineyi, takımları, kurulumu, yardımcı programları, bakımı, değişim süresini ve kalite arızalarının maliyetini içerir. Gerçekçi bir bütçe modeli bunların hepsini kapsar.
Takımlama, hacim ve malzeme sertliğine göre ölçeklenen sürekli bir maliyettir. Uçlar, zımbalar ve yeniden taşlama için yıllık makine fiyatının yüzde 5 ila 15'ini bütçelemek akıllıca olacaktır; bu aralığın daha yüksek sınırı paslanmaz çelik veya ağır ekstrüzyonlu parçalarla ilişkilidir. Bakım mütevazı düzeydedir ancak ihmal edilemez: yağlama sistemleri, filtreler, saplamalar ve contalar planlı bakım gerektirir ve günde yirmi dört saat yüksek hızda çalışan bir pres, her yıl aşınan parçaları tüketecektir.
Geri ödeme hesaplaması genellikle birim maliyete odaklanır. Talaşlı imalatla üretimi 0,05 ABD Doları ve soğuk dövme hattında 0,02 ABD Doları olan bir cıvatayı düşünün. Yılda on milyon parça ile yıllık 300.000 $'lık tasarruf, orta boy bir makine için birkaç yıl içinde kendini amorti eder. Ürün karışımı makine yelpazesinde birden fazla boyut içeriyorsa, kullanım sonucun belirleyicisi olur. Yalnızca bir vardiyada yüzde otuz kullanımla çalışan bir makineyi haklı çıkarmak, üç vardiyada yüzde seksen verimlilikle çalışan bir makineyi haklı çıkarmaktan daha zordur.
Geçiş maliyeti en az görünen satır öğesidir. Dakikada yüzlerce vuruş yapan bir makinede iki saat süren bir kalıp değişimi, çıktı kaybı açısından pahalıdır. Hızlı kalıp değişimi için tasarlanan, hidrolik bağlamalı ve önceden ayarlı takım kartuşlarıyla donatılmış makineler, parti boyutları küçük olduğunda premiumlarını hızlı bir şekilde geri kazanır.
Makine ancak onu tasarlayan, üreten ve destekleyen şirket kadar iyidir. Bir siparişi imzalamadan önce teknik durum tespiti dört alanı kapsamalıdır.
Örneğin Zhejiang Bolun Yüksek Hassasiyetli Makineler, metal şekillendirme ekipmanı üretmek için yirmi yıl harcadı ve tasarım ve ana bileşen işlemeden son montaja kadar tam bir üretim zinciri işletti. Şirket, komple ürün yelpazesi açıkça ifade edilir ve ürün adları, amaçlanan uygulamayı gizlemek yerine açıklar. Şeffaf bir makine üreticisi size sorulmadan fabrikasını, test raporlarını ve kalite sistemini gösterecektir.
Günümüzde alıcıların bir soğuk şişirme makinesinden bekleyebilecekleri çeşitli trendler değişiyor.
Servo tahrikli şekillendirme en büyük değişikliktir. Servo preste volan ve kavrama kullanılmaz; bunun yerine servo motorlar kızağı doğrudan veya bir bağlantı aracılığıyla yazılım kontrollü hareketle çalıştırır. Şekillendirme programı yavaş temas, hızlı yaklaşma, alt ölü merkezde kalma ve kontrollü çıkarma işlemlerini içerebilir. Çok aşamalı soğuk şekillendirme için bu, titreşimi azaltır, kalıp ömrünü uzatır ve şekillendirmeme süresini kısaltır. Birçok pres imalatçısı artık hem programlanabilirliği hem de soğuk dövmenin gerektirdiği alt ölü noktaya yakın yüksek kuvveti elde etmek için bir servo sürücüyü bir geçiş mekanizmasıyla birleştiriyor.
Dijital izleme, damgalamadan soğuk şekillendirmeye kadar yayılıyor. Makineler her parça için eksiksiz bir yük-strok eğrisi oluşturur ve yazılım normal eğriyi öğrenir ve ardından sapmaları gerçek zamanlı olarak işaretler. Bu yetenek, otomatik yüksek hızlı hatlarda standart kalite mekanizması haline geliyor çünkü takım aşınmasını, ürünler tolerans dışına çıkmadan önce yakalıyor.
Otomasyon, malzeme taşıma düzeyinde ilerlemektedir. Bobin yükleyiciler, kapalı devre tel düzleştiriciler, otomatik kalıp değiştiriciler ve hat sonu paketleme genellikle komple hücrelere entegre edilir. Artık bir robot, sıcak veya soğuk iş parçalarını ağır dövme presi ile trim presi arasında operatörün müdahalesine gerek kalmadan aktarabiliyor.
Alıcılar için pratik sonuç, yeni bir soğuk şişirme makinesinin dijital ortama hazır olması gerektiğidir. Yük izleme, uzaktan teşhis ve kayıtlı parametre setleri, makinenin ömrü boyunca doğrudan daha az arızaya, daha hızlı değişime ve daha düşük işletme maliyetine dönüşür.
Soğuk şişirme makinesi imalattaki en verimli üretim araçlarından biridir. Sarılmış teli yüksek hızda, az atıkla, artırılmış mukavemetle ve mükemmel tekrarlanabilirlikle bitmiş bağlantı elemanlarına ve mühendislik bileşenlerine dönüştürür. Ancak ekonomisi, hacme, doğru tonaj büyüklüğüne, uygun takımlamaya ve ekipmanın arkasında yetenekli bir makine üreticisine bağlıdır.
Satın almadan önce parça ailesini tam olarak tanımlayın, gerekli şekillendirme kuvvetlerini hesaplayın, devam eden gider olarak takımlara bütçe ayırın ve kalite kontrolünü pratikte görmek için üreticiyi ziyaret edin. İyi seçilmiş bir soğuk şişirme makinesi onlarca yıl çalışır ve üretim alanınızdaki en düşük maliyetli istasyon haline gelir. Kötü seçilmiş bir ürün, kaçırılmış bir spesifikasyonun pahalı bir hatırlatıcısıdır. Fark hazırlık aşamasındadır.


Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Soğuk dövme kalıbı nadiren başarısızlığını önceden bildirir. Bir gün pres ...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

