
Bir üretim müdürü, yüksek hacimli bir bağlantı elemanı, bir yatak yuvası ve bir akü kovanına ilişkin bir yığın çizimle bir mühendislik toplantısına giriyor. Ortak soru şudur: "Bunları işleme veya sıcak dövmeye göre daha hızlı, daha az hurdayla ve daha iyi yorulma ömrüyle yapabilir miyiz?" Çoğu durumda cevap soğuk şekillendirmedir. Soğuk şekillendirme, malzemeyi yüksek basınç altında bir kalıp boşluğuna zorlayarak metali yeniden kristalleşme sıcaklığının altında, genellikle oda sıcaklığında şekillendirme işlemidir. Basit bir tel veya çubuğu saniyeler içinde bitmiş veya bitmeye yakın bir parçaya dönüştürürken, malzeme mukavemetini artırır ve israfı azaltır. Bir alıcı için pratik zorluk, soğuk şekillendirmenin işe yarayıp yaramayacağı değil, sürecin parça geometrisi, malzeme ve işi yapacak presle nasıl eşleştirileceğidir.
Soğuk şekillendirme, iş parçasını yeniden kristalleşme noktasının üzerinde ısıtmadan, bir metal ham parçanın veya telin şeklini ortam sıcaklığında değiştiren bir metal işleme yöntemidir. Metal bir zımba ve kalıp arasında sıkıştırılır ve malzeme plastik olarak istenilen şekle getirilir. Sıcaklık düşük kaldığı için metalde gerinim sertleşmesi meydana gelir. Bu, parçanın deforme oldukça daha güçlü hale geldiği ve genellikle orijinal malzemenin akma dayanımının iki ila üç katına ulaştığı anlamına gelir. Sektöre ve yapılan parçanın türüne bağlı olarak işleme soğuk dövme veya soğuk dövme de denir.
"Soğuk şekillendirme" terimi geniştir. Bir bağlantı elemanı tesisinde bu genellikle sarmal teli alan, bir ham parçayı kesen ve bunu vida, cıvata veya somun üretmek üzere birkaç kalıp istasyonundan geçiren bir soğuk şekillendirici anlamına gelir. Bir damgalama atölyesinde bu, dişli boşlukları veya şaftlar gibi daha büyük parçaları oluşturan soğuk dövme presi anlamına gelebilir. Sac metal bağlamında, rulo şekillendirme veya soğuk bükme anlamına gelebilir. Bu makale, en yüksek tonajın ve en teknik ekipman kararlarının verildiği yer olan katı metal parçaların pres bazlı şekillendirilmesine odaklanmaktadır.
Soğuk şekillendirme ile sıcak şekillendirme arasındaki temel ayrım sıcaklıktır. Sıcak şekillendirme, yeniden kristalleşmenin üzerinde çalışır, böylece metal yumuşak kalır ve karmaşık şekillere akabilir. Soğuk şekillendirme oda sıcaklığında veya oda sıcaklığına yakın bir sıcaklıkta çalışır, böylece metal daha sert ve deformasyona karşı daha dirençli olur. Bu fark, ekipman spesifikasyonunu yönlendirir: Soğuk şekillendirme presleri, aynı kapasitedeki sıcak dövme presine kıyasla daha yüksek tonaj, daha sert çerçeveler ve çoğu zaman daha karmaşık bir strok profili gerektirir.
Soğuk şekillendirme, sünek metallerin, gerilim akma noktasını aştığında kalıcı olarak yeniden şekillendirilebilmesi gerçeğinden yararlanır. Zımba metali bir kalıp boşluğuna iter ve malzeme en az dirençli yol boyunca akar. İşlem sırasında metal yeniden kristalleşmediği için tane yapısı uzar ve malzeme sertleşir. Bu gerinim sertleşmesi iki ucu keskin bir kılıçtır: gücü artırır, ancak aynı zamanda sünekliği de azaltır, dolayısıyla adım başına deformasyon miktarı sınırlıdır.
Çoğu soğuk şekillendirme operasyonunu yöneten üç temel deformasyon modu vardır:
İleri ekstrüzyonda metal, zımbanın ilerlemesiyle aynı yönde bir kalıp açıklığından itilir. İşlenmemiş parça bir kaba yerleştirilir ve bir zımba onu bir ucundan sıkıştırarak malzemenin daha küçük bir delikten akmasını sağlar. Bu, şaftlar, kademeli pimler ve boru şeklindeki bileşenler oluşturmanın standart bir yoludur. İhtiyaç duyulan basınç, indirgeme oranına ve malzemenin akış gerilimine bağlıdır.
Geriye doğru ekstrüzyonda metal, zımbanın ilerleme yönünün tersi yönde akar. Zımba boşluğa girer ve malzemeyi zımbanın etrafında yukarı doğru akmaya zorlayarak bir kap veya tüp benzeri bir şekil oluşturur. Bu, altıgen soketler, akü kabukları ve otomotiv pistonları gibi içi boş parçaların yapımında yaygındır. Geriye ekstrüzyon, çok az malzeme israfıyla derin oyuklar oluşturabilir, ancak zımba yüksek basınç yüküne maruz kaldığından çok sert bir pres gerektirir.
Üzücü is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Soğuk şekillendirilmiş parçaların çoğu bu modların bir kombinasyonunu gerektirir. Örneğin tipik bir bağlantı elemanı, kafayı oluşturmak için şişirmeyi, bir gövde oluşturmak için ileri ekstrüzyonu ve belki de uçta bir düzeltme veya sivriltme işlemini kullanır. Presin her istasyon için doğru kuvveti, stroku ve hızı sağlaması gerekir; bu nedenle makine tasarımı takımlar kadar önemlidir.
Çok istasyonlu bir kalıpta soğuk şekillendirme, farklı parça aileleri arasında oldukça tutarlı olan tekrarlanan bir döngüyü takip eder. Döngüyü anlamak, alıcının baskının ne sunması gerektiğini değerlendirmesine yardımcı olur.
Döngünün hızı, dakika başına vuruş veya dakika başına parça cinsinden ölçülür. Yüksek hızlı bir somun oluşturucu dakikada 200 ila 400 parça hızında çalışabilirken, büyük parçalar için ağır bir soğuk dövme presi dakikada yalnızca 20 ila 60 vuruş hızında çalışabilir. Pres yapısı, kavrama ve kontrol sistemi gerekli hız ve yük profiline uyacak şekilde seçilmelidir.
İnsanlar bu üç terimi neredeyse birbirinin yerine kullanıyor, bu da ekipman seçerken gerçek bir kafa karışıklığına neden oluyor. Ayrım akademik değildir; presin özelliklerini, takım konfigürasyonunu ve beklenen parça doğruluğunu etkiler.
Uygulamada, soğuk dövme presi, kuvvetler daha yüksek ve parça daha büyük olduğundan, yönlendirme makinesine göre daha ağır bir çerçeveye ve daha sağlam bir kızağa sahiptir. Yönlendirme makinesi, genellikle yatay bir tasarım kullanarak hıza ve takım erişilebilirliğine öncelik verir. Bir alıcı "soğuk şekillendirme makinesi" istediğinde satış mühendisi, uygulamanın küçük bağlantı elemanları mı yoksa orta ila büyük yapısal parçalar mı olduğunu açıklamalıdır. Cevap, tonajdan yatak boyutuna ve tahrik tipine kadar her spesifikasyonu değiştirir.
Her metal başarıyla soğuk şekillendirilemez. Malzemenin, çatlamadan şiddetli plastik deformasyona uğrayacak kadar sünekliğe ve gerekli tokluğu kaybetmeden mukavemeti artıracak yeterli iş sertleştirme kapasitesine sahip olması gerekir. En yaygın soğuk şekillendirme malzemeleri şunları içerir:
| Malzeme | Tipik Soğuk Şekillendirme Davranışı | Ortak Son Kullanım |
|---|---|---|
| Düşük karbonlu çelik | Mükemmel süneklik, düşük akma gerilimi, kolayca soğuk şekillendirilebilir. 1006 ila 1018 gibi kaliteler yaygın olarak kullanılmaktadır. | Bağlantı elemanları, pimler, miller, ankrajlar |
| Orta karbonlu çelik | Daha fazla güç ancak daha az süneklik; karmaşık şekiller için ara tavlama gerektirebilir. | Dişliler, kaplinler, otomotiv bileşenleri |
| Paslanmaz çelik | İş hızla sertleşir, daha yüksek tonaj ve daha ilerici takımlar gerekir. | Bağlantı elemanları, bağlantı parçaları, tıbbi bileşenler |
| Alüminyum ve alüminyum alaşımları | Düşük kuvvet gereksinimi, iyi yüzey kalitesi, ancak yumuşaktır ve safraya neden olabilir. | Muhafazalar, kapaklar, elektronikler |
| Bakır ve pirinç | Mükemmel soğuk işlenebilirlik, iyi korozyon direnci. | Elektrik terminalleri, sıhhi tesisat parçaları |
| Alaşımlı çelik | Yüksek mukavemetli, şekillendirilmesi daha zor, genellikle bir basamak olarak sıcak şekillendirmeye ihtiyaç duyar. | Aks milleri, yüksek mukavemetli bağlantı elemanları |
Soğuk şekillendirme prosesi tasarladığınızda, malzemenin akma mukavemeti ve gerinim sertleşmesi oranı gerekli pres kuvvetini belirler. Yumuşak bir alüminyum parça yalnızca 50 tona ihtiyaç duyabilirken, aynı geometrinin paslanmaz çelik versiyonu 200 tona ihtiyaç duyabilir. Alıcı, kuvvet hesaplamasını kontrol etmeden, çelik için derecelendirilmiş bir presin farklı bir alaşımı işleyebileceğini varsaymamalıdır.
Soğuk şekillendirmenin avantajları ölçülebilir ve bu kadar çok sayıda yüksek hacimli metal parçanın neden bu şekilde yapıldığını açıklıyorlar.
Bu avantajlar, hacmin takımları amorti edecek kadar yüksek olması koşuluyla, üretim süreci boyunca parça başına daha düşük toplam maliyet anlamına gelir. Düşük hacimler için kalıp maliyeti genellikle engelleyicidir ve bu da önemli bir satın alma kriteridir.
Soğuk şekillendirme evrensel bir çözüm değildir. Bir baskı makinesine veya takım setine başlamadan önce sınırlamaları bilmek çok önemlidir.
Sıklıkla gözden kaçırılan bir satın alma riski, pres ile takım arasındaki laminasyondur. Aşamalı damgalama için tasarlanmış bir pres, soğuk dövme için gereken kaydırma hızı kontrolüne sahip olmayabilir. Öte yandan, soğuk dövme için üretilmiş bir pres, bağlantı elemanları için gereken yüksek strok oranına sahip olmayabilir. Alıcı, imalatçıdan sadece nominal tonajı değil, kuvvet-strok eğrisini ve enerji kapasitesini de göstermesini istemelidir.
Pres, soğuk şekillendirme operasyonunun kalbidir. Zımbayı kalıba yönlendiren kuvveti sağlar ve parça doğruluğunu, takım ömrünü ve genel üretim maliyetini belirler. Değerlendirilecek ana pres parametreleri tonaj, çerçeve sertliği, strok uzunluğu, kayma hızı ve tahrik tipidir.
Tonaj Presin bir vuruş sırasında uygulayabileceği maksimum kuvvettir. Malzemenin akış gerilimi ve öngörülen alandan hesaplanan, parçanın gerektirdiği tepe oluşturma kuvvetini aşmalıdır. Temel kural, malzeme değişimine ve takım aşınmasına izin vermek için hesaplanan zirveden yüzde 10 ila 20 daha fazla tonajlı bir pres seçmektir.
Çerçeve sertliği yük altında çerçevenin sapması cinsinden ölçülür. Sert bir çerçeve zımbayı ve kalıbı hizalı tutar; bu da sıkı toleransların korunması için kritik öneme sahiptir. Kapalı çerçeveli presler genellikle açık çerçeveli preslerden daha rijittir çünkü kuvvet yolu yatağın etrafında simetriktir. Bu nedenle birçok soğuk şekillendirici, ağır yükler için kapalı çerçeve tasarımını tercih eder.
Strok uzunluğu slaytın konturun alt kısmından ne kadar uzağa gideceğini belirler. Parça yüksekliğini, kalıp açıklığını ve gerekli zımba hareketini karşılamalıdır. Derin parçalar ve ileri doğru uzun çıkıntılar daha uzun bir strok gerektirir; bu da, kızağın daha uzun bir mesafe boyunca hızlanması gerektiğinden strok hızını azaltabilir.
Kayma hızı takımın malzemeye temas ettiği andaki hızdır. Soğuk şekillendirme için, şok yüklemeyi ve kalıpların parçalanmasını önlemek amacıyla strok tabanına yakın kontrollü bir hız önemlidir. Mekanik presler krank mili geometrisi tarafından belirlenen bir hız profiline sahipken, servo presler operatörün hız eğrisini programlamasına olanak tanır.
Sürücü türü mekanik, hidrolik veya servo olabilir. Mekanik bir pres, enerji sağlamak için bir volan ve bir kavrama kullanır ve yüksek hızda şekillendirme için verimlidir. Hidrolik pres, strokun herhangi bir noktasında tam tonaj sağlar; bu, uzun şekillendirme operasyonları için kullanışlıdır ancak genel olarak daha yavaştır. Bir servo pres, doğrudan krank mili üzerinde veya bir dişli kutusu aracılığıyla bir servo motor kullanır ve kayma hareketinin ve enerji yönetiminin hassas kontrolünü sağlar.
Mafsallı mafsallı pres gibi soğuk dövme mafsallı pres, strokun alt kısmında mekanik avantaj sunar. Mafsallı bağlantı, alt ölü merkez yakınında çok düşük hızda yüksek kuvvet sağlar; bu, yüksek basınç ve az kayma hareketi gerektiren soğuk dövme parçaları için idealdir. Soğuk dövme uygulamaları için mafsallı mafsallı presin normal bir krank presine göre sıklıkla seçilmesinin nedeni tam olarak budur.
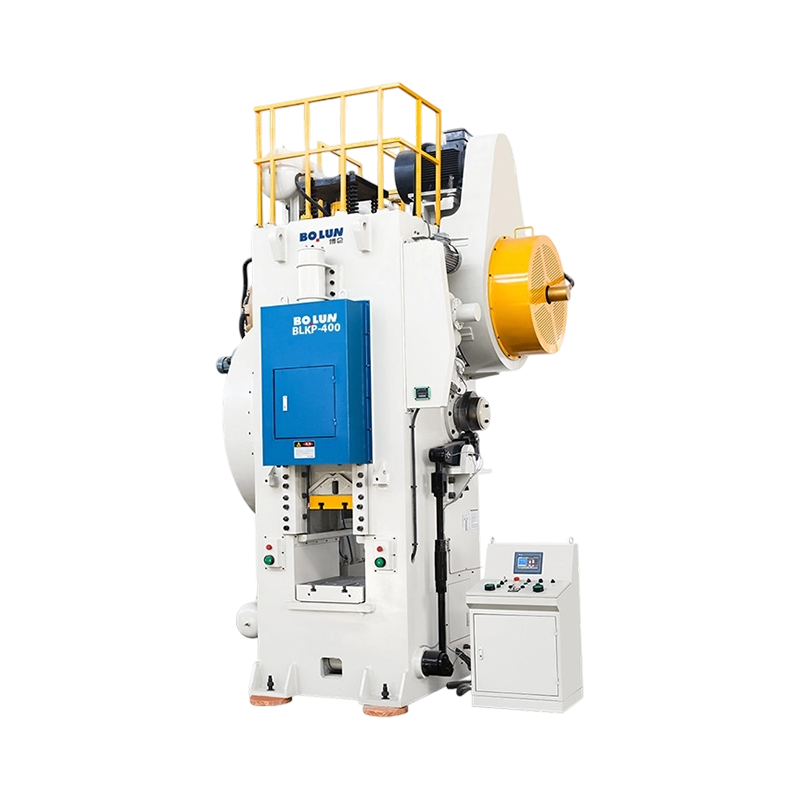
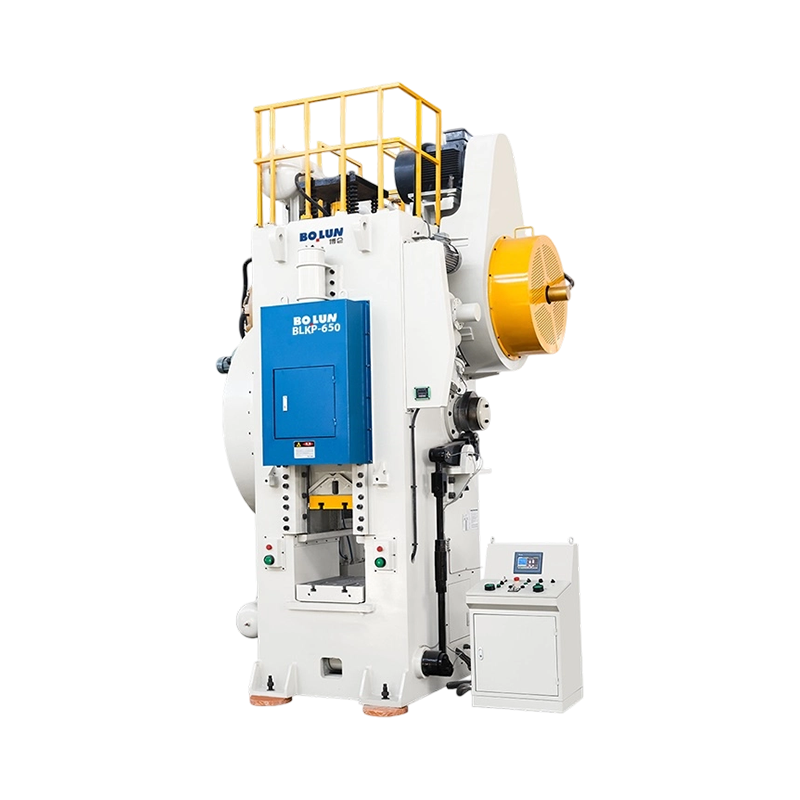
 BLKP-850 Endüstriyel Mukavemetli Ağır Hizmet Soğuk Dövme Mafsallı Tip Elektrikli Pres BLKP-850 Endüstriyel Mukavemetli Ağır Hizmet Soğuk Dövme Mafsallı Tip Elektrikli Pres delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Ürünü Görüntüle →
Örneğin BLKP850, endüstriyel ölçekte soğuk dövme için tasarlanmış, ağır hizmet tipi bir soğuk dövme mafsallı tip makinedir. Mafsallı mafsal tahriki, dengeli strok ile yüksek deformasyon kuvvetlerine izin verir; bu, yüksek mukavemetli malzemeleri çatlatmadan şekillendirmek için gereken koşuldur. Soğuk dövme hattı için presleri karşılaştırırken yalnızca tonaja değil, strok başına etkili şekillendirme enerjisine bakın. Mafsallı pres, minimum hızda maksimum kuvvet sağlar, bu da takımı korur ve parçanın yırtılma riskini azaltır.
Soğuk dövme mafsallı presi, basit bir krank yerine mafsallı mafsal mekanizması kullanan özel bir makinedir. Bu mekanizma, vuruşun alt kısmına yakın bir yerde "bekleme" etkisi yaratır; bu, kuvvet zirveye ulaştıkça kızağın yavaş hareket ettiği anlamına gelir. Bu düşük hız, yüksek kuvvet davranışı tam olarak soğuk dövmenin gerektirdiği şeydir.
Mafsallı bağlantının giriş kuvvetini artıran mekanik bir avantajı vardır. Küçük bir motor torku, kızakta çok büyük bir dikey kuvvete dönüşür, ancak bu yalnızca kısa bir çalışma mesafesi boyunca gerçekleşir. Bu, mafsallı presleri, deformasyonun küçük ancak kuvvetin büyük olduğu basma, ekstrüzyon ve diğer soğuk şekillendirme işlemleri için ideal hale getirir. Sonuç, temiz bir yüzey kaplamasına sahip, sert ve doğru bir parçadır.
Mafsallı baskının bir riski, uzun bir çalışma vuruşunu sürdürememesidir. Parça uzun bir ekstrüzyon gerektiriyorsa pres yeterli kızak hareketi sağlayamayabilir. Bu durumda uzun stroklu bir krank presi veya servo pres daha uygundur. Alıcı, pres tipini parçanın spesifik deformasyon yoluna göre eşleştirmelidir.
Servo tahrikli presler soğuk şekillendirme ekonomisini değiştiriyor. Bir servo pres, sabit bir volana ve kavramaya güvenmek yerine, sürgüyü programlanabilir bir yol boyunca hareket ettirmek için bir servo motor kullanır. Bu, operatöre kayma hızı, konumu ve kuvvet profili üzerinde yüksek derecede kontrol sağlar. Soğuk şekillendirme için bir servo pres şunları yapabilir:
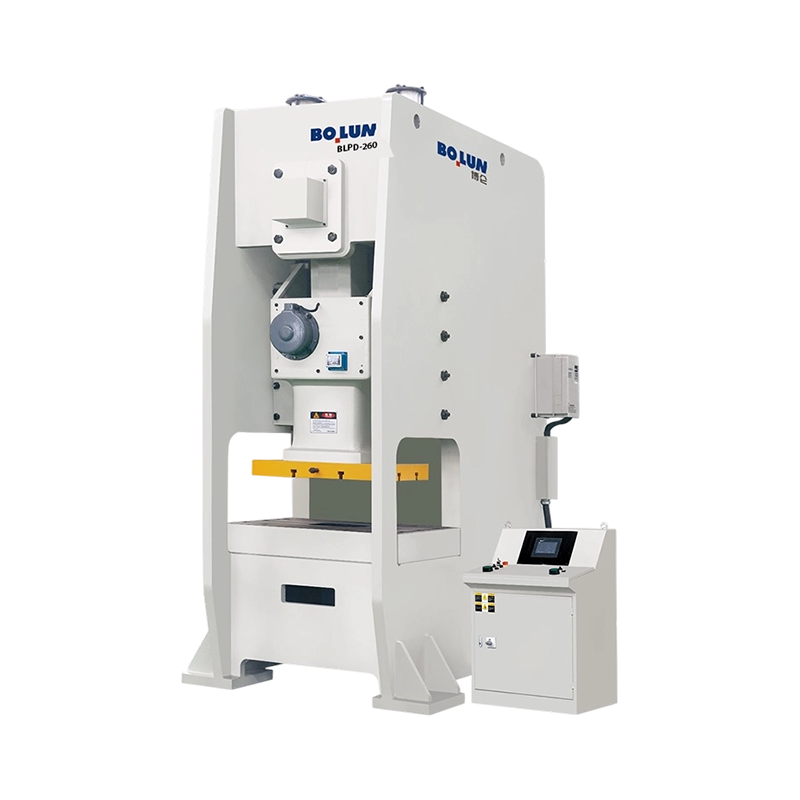
Kapalı çerçeveli çift noktalı servo pres, soğuk şekillendirme için yaygın bir seçimdir. Çerçeve tasarımı yüksek sağlamlık sağlar ve çift noktalı bağlantı, yükü yatak boyunca eşit bir şekilde dağıtır; bu da büyük parçalar için önemlidir. Servo motor, operatörün kayma eğrisini malzemenin tepkisine göre ayarlamasını sağlar. Örneğin, yüksek mukavemetli bir alaşım oluştururken, pres birkaç yüz milisaniye boyunca tabana yakın tutulacak şekilde programlanabilir, böylece metalin yırtılmadan kalıp boşluğuna akması sağlanır.
 BLES-315 Endüstriyel Santral Kapalı Çerçeve Çift Noktalı Servo Güç Presi BLES-315 Endüstriyel Santral Kapalı Çerçeve Çift Noktalı Servo Güç Presi delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Ürünü Görüntüle →
BLES315 kapalı çerçeve çift noktalı servo pres, dinamik strok kontrolü ve stabil bir yatak gerektiren endüstriyel soğuk şekillendirme görevleri için tasarlanmıştır. Yüksek enerji kapasitesi ve programlanabilir hareketi, gelen malzemedeki farklılıklara uyum sağlarken tutarlı boyutlarda parçalar üretmeyi mümkün kılar. Soğuk şekillendirme hücresi otomasyon içerdiğinde, strok zamanlaması mekanik bileşenleri değiştirmek yerine yazılımda ayarlanabildiği için servo pres bir robot veya transfer sistemi ile entegre edilebilir.
Derin çekme, bir levhanın veya iş parçasının bir kap veya içi boş bir parça oluşturmak üzere bir kalıba itildiği soğuk şekillendirme işlemidir. Pil kabuğu üretiminde, cihaz bileşenlerinde ve otomotiv parçalarında yaygındır. Derin çekmenin anahtarı, yırtılmayı önlemek için malzemenin kademeli ve eşit şekilde akmasına izin verilmesi gerektiğidir. Programlanabilir stroklu bir servo pres, her aşamada uygun hız ve basıncı sağlayabilir, bu nedenle derin çekme operasyonlarında servo presler giderek daha fazla kullanılmaktadır.
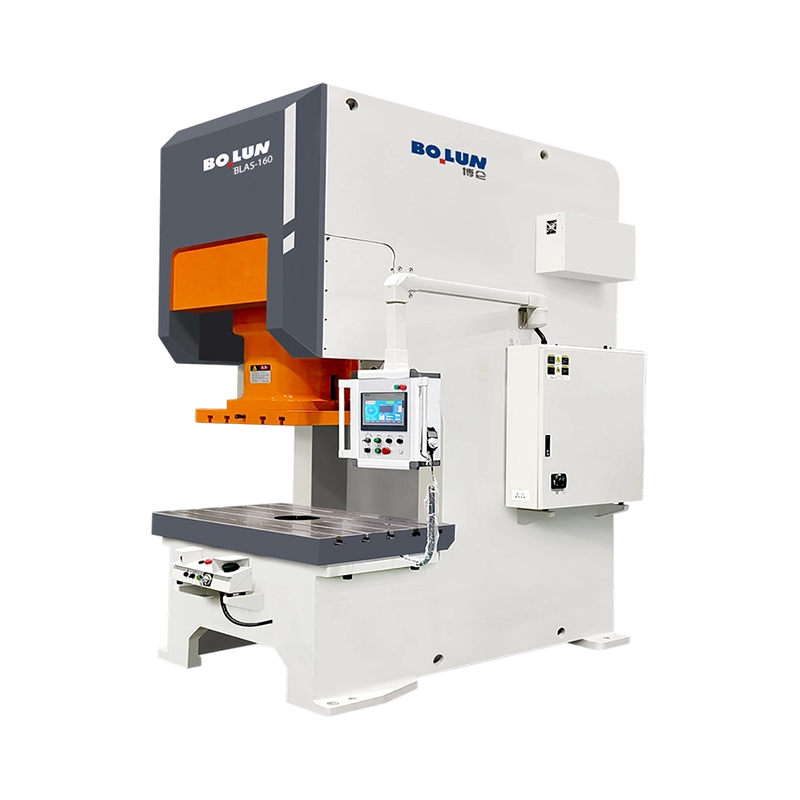
BLAS125 gibi derin çekme özelliğine sahip açık tip tek noktalı servo pres, büyük bir yatağa ihtiyaç duymayan ancak çizim hızının hassas kontrolünü gerektiren parçalar için kompakt bir çözümdür. "Derin çekme" tanımı, presin, derin kapların oluşturulmasını gerçekleştirmek için doğru strok uzunluğu, kaydırma hızı ve takım alanı ile tasarlandığı anlamına gelir. Bir tedarikçi açıkça derin çekme için bir servo pres pazarladığında, bu şirketin soğuk şekillendirmede kontrollü kayma hareketi ihtiyacını anladığının güçlü bir sinyalidir.
 BLAS-125 Derin Çekme Açık Tip Tek Noktalı Servo Güç Presi BLAS-125 Yüksek Torklu Derin Çekme Açık Tip Tek Noktalı Servo Güç Presi, 180 mm'lik kaydırma darbesiyle 1250 kN'lik müthiş bir kuvvet sağlar. Bu model mükemmel... Ürünü Görüntüle →
Akü kabuğunun oluşturulması için servo sürücü ve çift noktalı çerçevenin kombinasyonu genellikle idealdir. Servo hareket, kabuğun malzeme kalitesine ve kalınlığına göre ayarlanabilir ve çift noktalı kaydırma, kalıp boyunca eşit basınç sağlayarak kırışıklıkları ve çatlakları azaltır. Soğuk şekillendirme pil üretimine geçtikçe bu ekipman, yüksek hacimde tutarlı mermiler sunabilen tedarikçiler için fark yaratan bir unsur haline geliyor.
Soğuk şekillendirme veya sıcak şekillendirme kullanma kararı her zaman açık değildir. Her prosesin parça şekline, malzemesine, hacmine ve gerekli özelliklerine bağlı olarak belirli bir fizibilite penceresi vardır. Aşağıdaki tablo temel farklılıkları özetlemektedir.
| Kriterler | Soğuk Şekillendirme | Sıcak Şekillendirme |
|---|---|---|
| Sıcaklık | Yeniden kristalleşmenin altında, genellikle oda sıcaklığında | Yeniden kristalleşmenin üstünde, tipik olarak 700 ila 1200°C |
| Malzeme strength | Gerilme sertleşmesi nedeniyle artışlar | Azalır, malzeme yumuşak kalır |
| Yüzey kalitesi | Pürüzsüz, ölçeksiz | Oksit tortusu, sıklıkla temizlik gerektirir |
| Boyutsal tolerans | Sıkı, çoğunlukla ikincil işleme yok | Daha gevşek, geniş toleranslar, işleme gerektirebilir |
| Ekipman gücü | Yüksek tonaj gerekli | Malzeme yumuşak olduğundan daha düşük tonaj |
| Maksimum şekil karmaşıklığı | Derin alt kesimler olmadan daha basit şekillerle sınırlıdır | Karmaşık şekiller ve çok büyük parçalar oluşturabilir |
| Parça başına enerji tüketimi | Daha düşük ısıtma enerjisi, ancak daha yüksek şekillendirme enerjisi | Yüksek ısıtma maliyeti, daha düşük şekillendirme kuvveti |
| Tipik üretim hacmi | Yüksek hacimli, takım maliyeti amortize edildi | Düşük ila orta hacimli, daha basit takımlama |
Bu farklılıkların pratik etkisi parça başına toplam maliyette hissedilmektedir. Parça tasarımının prosesle uyumlu olduğu uzun üretim süreçlerinde soğuk şekillendirme öne çıkar. Sıcak şekillendirme, karmaşık parçalar ve daha küçük partiler için daha bağışlayıcıdır ancak enerji, temizlik ve son işlem maliyetlerini artırır. Yaygın bir hibrit, oda sıcaklığının üzerinde ancak yeniden kristalleşmenin altında gerçekleşen, süneklik ve mukavemeti dengeleyen sıcak şekillendirmedir. Bazı tedarikçiler soğuk şekillendirme moduna geçilebilen sıcak şekillendirme presleri sunuyor ancak sıcaklık kontrolü karmaşıklığı artırıyor.
Soğuk şekillendirme presini sıcak dövme presiyle karşılaştırırken, presin maliyetinin sistemin yalnızca bir parçası olduğunu unutmayın. Takımlama, besleme sistemi, otomasyon ve kalite kontrolün tamamının proses sıcaklığıyla uyumlu olması gerekir. Yalnızca sıcak dövme presleri satan bir tedarikçi, gerçek bir soğuk şekillendirme çözümü önerecek uzmanlığa sahip olmayabilir, bu nedenle spesifik soğuk şekillendirme örnek olay incelemeleri isteyin.
Soğuk şekillendirme, yüksek mukavemet, düşük hurda ve hızlı çevrim süreleri sağladığı için çok çeşitli endüstrilerde kullanılmaktadır. En tipik uygulamalardan bazıları şunlardır:
Bir üretici size belirli bir baskı makinesinin "pil muhafazası" veya "derin çekme" için uygun olduğunu söylediğinde, bunu sadece pazarlama yapmaz. Pres çerçevesinin, slayt kılavuzunun ve vuruş kontrolünün bu uygulamanın dinamik talepleri doğrultusunda tasarlandığını belirtiyorlar. Örneğin bir batarya kabuğu için, presin uzun üretim süreçleri boyunca sabit bir yatağı korurken yüksek kalıp kuvvetlerini karşılaması gerekir. Derin çekmeden kaynaklanan yan yüklere karşı dayanıklı olması nedeniyle kapalı çerçeve veya yarı kapalı yapı sıklıkla tercih edilir.
Soğuk şekillendirme, parçaları yüksek hızda üretir, bu nedenle kalite kontrolün, kusurları çok sayıda reddedilmeden önce yakalamak için aynı derecede hızlı olması gerekir. Ana kalite kaygıları boyutsal doğruluk, çatlaklar, gevşek malzeme ve yüzey hasarıdır.
Boyut ölçümü genellikle bir mikrometre, bir ölçüm aleti veya bir optik sistemle yapılır. Yüksek hacimli parçalar için optik ölçüm, parçayı gerçek zamanlı olarak izleyerek çapı, uzunluğu ve ovalliği kontrol edebilir. Soğuk şekillendirme işlemi oldukça tekrarlanabilir olduğundan, ilk düzine parça tolerans dahilindeyse, takım aşınmadığı sürece geri kalanlar genellikle takip eder.
Çatlama, soğuk şekillendirmede en yaygın hasar şeklidir. Çatlaklar yüzeyde veya dahili olarak meydana gelebilir ve bunlar genellikle malzemenin süneklik sınırının aşılmasından kaynaklanır. Operatörler, malzemenin soğuk çalışma sınırına ulaştığını gösteren pürüzlü veya kırık bir yüzeye dikkat eder. Cevap istasyon başına deformasyonu azaltmak, adım sayısını artırmak veya daha yumuşak bir malzeme kalitesi kullanmaktır.
Bir diğer endişe ise yüzey kalitesidir. Soğuk şekillendirilmiş parçalar parlak ve pürüzsüz bir yüzeye sahip olmalıdır. Kalıpta çizikler varsa veya çok pürüzlüyse parça bu dokuyu devralır. Bu nedenle takım bakımı kalite kontrolün kritik bir parçasıdır. İyi bir tedarikçi, zımbaların ve kalıpların aşınma açısından incelenmesini, ejektör pimlerinin kontrol edilmesini ve kılavuz burç açıklıklarının doğrulanmasını içeren bir önleyici bakım programı sağlayacaktır.
"Tek noktadan" kaynak olmak isteyen bir üretici için kalite kontrol aynı zamanda süreç içi izlemeyi de içerir. Bazı modern servo presler her vuruş için bir kuvvet-yer değiştirme eğrisi oluşturabilir. Anormal bir eğri, eksik bir iş parçası, kırık bir takım veya malzeme sertliği değişikliği gibi bir proses sapmasını gösterir. Bu, kusurların müşteriye ulaşmadan önlenmesi için güçlü bir araçtır.
Doğru soğuk şekillendirme presini seçmek, üretim verimliliğinizi, takım ömrünü ve ürün kalitenizi yıllarca etkileyen bir karardır. Değerlendirmenize rehberlik etmesi için aşağıdaki kontrol listesini kullanın:
Saygın bir üretici size yalnızca bir makine satmaz; süreci tanımlamak için sizinle birlikte çalışacaklar. Örneğin, bir pil kabuğu oluşturmanız gerekiyorsa, açık tip çift noktalı pil gücüyle çalışan baskı makinesi sunan bir tedarikçi, bu uygulamanın belirli zorluklarını hedeflediğini gösteriyor. Aynı prensip soğuk dövme mafsallı presler ve servo tahrikli kapalı çerçeve presler için de geçerlidir.
Soğuk şekillendirme, düşük atıklı, gelişmiş mukavemetli ve dar toleranslı, yüksek hacimli metal parçalar üretmek için güçlü bir üretim sürecidir. Tek bir yöntem değil, ileri ekstrüzyon, geriye doğru ekstrüzyon, yığma, soğuk dövme ve soğuk şişirmeyi içeren bir işlemler ailesidir. Ekipman seçimi de malzeme ve takımlar kadar önemlidir, çünkü pres, tutarlı parçalar üretmek için gereken mevcut kuvveti, strok kontrolünü ve sertliği tanımlar.
Soğuk şekillendirme presine yatırım yapmadan önce parça geometrinizi, malzemenizi ve hacminizi tanımlayın. Çalıştıracağınız belirli şekillendirme modları için makinelerinin nasıl tasarlandığını size gösterebilecek deneyimli bir ekipman satıcısıyla çalışın. Yalnızca tonajı değil aynı zamanda çerçeve tipini, tahrik sistemini, kızak kılavuzunu ve takım desteğini de karşılaştırın. Benzer parçaların gerçek dünyadan örneklerini ve bunların gözlemlenen çevrim sürelerini, hurda oranlarını ve takım ömrünü isteyin.
Eksiksiz bir soğuk şekillendirme çözümü arıyorsanız, ekibimiz Bolun Yüksek Hassasiyetli Makinalar size yol gösterecek deneyime ve ürün portföyüne sahiptir. Derin çekme için açık tip servo preslerden kapalı çerçeveli çift noktalı servo preslere ve soğuk dövme mafsallı preslere kadar uygulamanız için doğru makine mevcuttur. Bir sonraki en iyi adım, parça çizimlerinizi bir tedarikçiye göndermek ve bir proses fizibilite çalışması istemektir. Bu konuşma sizi soğuk şekillendirmedeki en büyük iki hatadan kurtaracaktır: çok küçük bir pres satın almak ve esnek üretim yapamayacak kadar sert bir pres satın almak.
Soğuk şekillendirme sihir değildir ancak doğru parça, malzeme ve presle eşleştirildiğinde sürekli olarak mükemmel sonuçlar verir. Bu kılavuzdaki bilgileri ekipman satın alımınız için pratik bir başlangıç noktası olarak kullanın ve ardından kendi parçalarınızdan elde edilen test edilmiş verilere dayanarak nihai kararı verin.


Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Orta ölçekli bir metal bileşen fabrikasındaki üretim müdürü, yakın zamanda...
Soğuk dövme kalıbı nadiren başarısızlığını önceden bildirir. Bir gün pres ...
Modern imalatta soğuk dövme, yüksek verimliliği, hassasiyeti ve enerji tasarr...
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

