
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 tonluk bir pres belirtiyor. Kalıp yapılır, makine kurulur ve ilk üretim çalıştırmasında sürgü alt ölü noktanın altı milimetre üzerinde durur. Hiçbir şey kırık değil. Tonaj, strokun en altında derecelendirildi ve iş, presin bu kuvvetin yalnızca bir kısmını sağlayabileceği eğrinin yukarısında yapılıyor.
Bu tek hata, bir baskı spesifikasyon sayfasının belirli bir sırayla okunmasının nedenidir. Tonaj başlık numarasıdır, ancak strok, hız, kalıp yüksekliği, yatak boyutu ve kuvvet eğrisinin şekli, bir işin tüm gün hızda mı çalışacağını yoksa makineyle mi mücadele edeceğini belirler.
Elektrikli pres, bir elektrik motorunun sürekli dönüşünü kısa, güçlü, düz bir stroka dönüştürür. Enerji, dönen bir volada depolanır, bir kavrama yoluyla krank miline, eksantrik mile veya mafsallı bağlantıya aktarılır ve üst kalıbı taşıyan bir kızağa iletilir. Çerçeve, saplamalar, kalıp yastığı ve dengeleme sisteminin tümü bu vuruşu doğru, tekrarlanabilir ve güvenli tutmak için mevcuttur.
Aşağıdaki bölümler mekanizmadan isim plakasındaki numaralara, ardından elektrikli baskı makinesinin gerçekten hizmet ettiği uygulamalara ve son olarak bir alıcının veya süreç mühendisinin bir satın alma siparişini imzalamadan önce vermesi gereken kararlara geçmektedir.
Elektrikli pres, metali iki eşleşen alet arasında sıkıştırarak şekillendiren bir takım tezgahıdır. Aletlerden biri sabit bir yatağa, diğeri ise hareketli bir kızağa sabitlenmiştir. Parçanın şekline presin kendisi karar vermez; kalıp bunu yapar. Pres, ne kadar kuvvetin mevcut olduğuna, ne kadar hızlı uygulanabileceğine, kızağın ne kadar doğru yönlendirilebileceğine ve döngünün sapma olmadan dakikada kaç kez tekrarlanabileceğine karar verir.
Dört pres ailesi metal şekillendirme işlerinin çoğunu kapsamaktadır ve daha ileri gitmeden önce bunları ayırmakta fayda vardır:
Mekanik presin ilginç özelliği nominal tonajının sabit olmamasıdır. Bu, alt ölü merkezde veya yakınında geçerli olan bir maksimumdur. Çalışma noktasını strokun yukarısına doğru hareket ettirdiğinizde mevcut kuvvet azalır. Bu bir kusur değil, tasarım özelliğidir: volan kinetik enerjiyi depolar ve krank, bunu biyel kolu kızakla aynı hizaya yaklaştıkça büyüyen mekanik bir avantaja dönüştürür. Buradaki değiş tokuş, tüm kalıp tasarımının, kapatma yüksekliğinin ve proses penceresinin tamamının bu eğri etrafında planlanması gerektiğidir.
| Montaj | İşlev | Alıcılar neyi kontrol etme eğilimindedir? |
|---|---|---|
| Çerçeve | Her vuruşun tepki kuvvetini emer ve sürgüyü yatakla aynı hizada tutar | Açık C-çerçevesi veya kapalı H-çerçevesi; dökme veya fabrikasyon çelik; yük altında ölçülen sapma |
| Taç | Tahrik milini, volanı, debriyajı ve birçok tasarımda sürgü ayar motorunu barındırır | Hizmete erişim; merkez dışı yük altında sertlik |
| Krank mili veya eksantrik mili | Dönüşü doğrusal kaydırma hareketine dönüştürür ve kontur uzunluğunu ayarlar | Malzeme ve ısıl işlem; rulman tipi ve yağlama devresi |
| Biyel ve pitman | Şafttan kızağa kuvvet iletir | Ayar aralığı; vida ve kilitli somunun durumu; tepki |
| Slayt (koç) | Üst kalıbı taşır ve saplamalar üzerinde hareket eder | Gib açıklığı, paralellik, kızak yüzeyinin düzlüğü, kızağın kabul edeceği takım ağırlığı |
| Gibs ve kılavuzlar | Slayt karesini vuruş boyunca yatağa doğru tutun | Ayarlanabilir veya sabit; yağlama; aşınma ölçüm aralığı |
| Destek plakası ve yatak | Alt kalıbı destekler ve yükü çerçeveye yayar | Yatak alanı, T-yuvası modeli, kalınlık, yastık kesimi |
| Volan ve debriyaj/fren | Enerjiyi vuruşlar arasında depolar ve her vuruşu talep üzerine başlatır | Debriyaj tipi (mekanik, hava sürtünmeli, ıslak, doğrudan servo); fren durma açısı; tek strok ve inç modları |
| Dengeleme silindirleri | Açıklığı ve aşınmayı azaltmak için kızağın ve aletin ağırlığını destekleyin | Hava basıncı stabilitesi; takım ağırlığı değişikliklerine tepki |
| Kalıp yastığı | Çekme, sıyırma ve çıkarma için kontrollü direnç sağlar | Yastıklama kapasitesi, strok, pnömatik, hidrolik veya servo kontrollü |
| Slayt ayarı | Kapanma yüksekliğini kalıp setine uyacak şekilde ayarlar | Manuel, motorlu veya hidrolik; çözünürlük ve tekrarlanabilirlik |
| Kontrol ve güvenlik sistemi | Darbeyi sıralar ve bir koruma ihlal edildiğinde makineyi durdurur | Işık perdeleri, iki elle kontrol, susturma, güvenli durdurma kategorisi, tonaj ve kalıp koruma izleme |
Bu tablodaki iki ayrıntı, normalde olduğundan daha fazla ilgiyi hak ediyor. Birincisi sapmadır. Bir pres çerçevesi yalnızca kuvveti absorbe etmez; altında hafifçe bükülür ve bu bükülme kalıp açıklığını açar. Yatak boyunca milimetrenin birkaç onda birinden daha fazla sapan bir çerçeve, takımları daha hızlı aşındıracak ve konik kenarlı parçalar üretecektir. İkincisi, genellikle bir aksesuar olarak görülen kalıp yastığıdır, ancak gerçekte çizim yapabilen bir pres ile yalnızca boş bırakabilen bir pres arasındaki farktır.
Sırayı bir parça listesi yerine enerji dönüşümleri zinciri olarak takip etmek daha kolaydır. Bir elektrik motoru volanı çalışma hızına kadar döndürür. Strok için gerekli enerjiyi motor değil volan sağlar. Motor, stroklar arasında, önceki döngü sırasında volanın kaybettiği az miktardaki hızı geri kazandırır; bu nedenle sürekli ağır şekillendirme, yalnızca kalıptan ziyade volan ataleti ve motor gücü ile sınırlandırılır.
Operatör presi çalıştırdığında kavrama devreye girer ve volanı krank miline veya eksantrik miline kilitler. Şaft döner, biyel kolu sallanır ve kızak aşağı doğru hareket eder. Strokun alt kısmına yakın bir yerde krank mili, kaldıracının en yüksek olduğu noktaya ulaşır ve kalıp malzemeyle buluşur. Fren daha sonra şaftı genellikle üst ölü merkezde durdurur ve kavrama serbest kalır, böylece operatör parçayı boşaltırken volan tekrar hız kazanabilir.
Servomotorla çalıştırılan bir pres, volanın, debriyajın ve frenin yerini yüksek torklu bir motor ve bir vida veya krank mekanizmasıyla değiştirir. Kaydırma hareketi daha sonra programlanabilir: Sürgü temas yoluyla yavaşlayabilir, altta kalabilir, yarı yolda tersine dönebilir veya dönüş vuruşunda hızlanabilir. Bu, çok modlu şekillendirmenin arkasındaki mekanizmadır ve derin çekmede ve kırılgan veya yaylı malzemelerde mümkün olanı değiştirir.
Mekanik bir preste faydalı kuvvet, alt ölü noktadan önceki son birkaç milimetrede yoğunlaşır. Bunun pratik sonucu, maksimum tonaj gerektiren bir işin, deformasyonun strokun dibine yakın olacak şekilde düzenlenmesi gerektiğidir. Malzeme çok kısa bir mesafede kesildiğinden veya aktığından kesme ve damgalama buna mükemmel şekilde uyar.
Çizim yapmaz. Bir bardağın birkaç santimetre aşağı doğru hareket etmesi gerekebilir ve bu yolculuk sırasında pres, nominal tonajının yalnızca bir kısmını karşılayabilir. Bu nedenle çizim için seçilen baskı makinesi, aynı ham parçanın kesilmesi için seçilen baskı makinesinden önemli ölçüde daha büyük olma eğilimindedir. Bu kuralı bilen mühendisler tonajı bitmiş parçanın ağırlığına göre değil, çekmenin en derin noktasına göre bütçelendirirler.
İkinci, daha incelikli bir sonuç daha var. Kuvvet eğrisi tabana yakın dik olduğundan, malzeme kalınlığındaki veya sertliğindeki küçük değişiklikler, presin gördüğü yükte büyük değişikliklere dönüşür. Bir palet üzerinde milimetrenin üç yüzde biri kalınlığında, diğer palet üzerinde ise daha kalın olan bir rulo, tonaj artışları olarak ortaya çıkacaktır. Tonaj izleme ve kalıp korumasına sahip presler tam olarak bunu izler ve sivri uç çatlamış bir kalıp veya gerilmiş bir çerçeveye dönüşmeden makineyi durdururlar.
Dört düzenleme yaygındır ve her biri performans zarfı kadar bakım programını da değiştirir:
İki veya üç vardiya çalışan bir atölye için kuru sürtünmeli kavrama ile ıslak kavrama arasındaki fark genellikle satın alma fiyatından ziyade yıllık arıza süresiyle ölçülür.
Basın katalogları kompakt bir kelime dağarcığı kullanır. Sayfadaki her terim, takımlardaki fiziksel bir kısıtlamayla eşleşir ve bunlardan birinin yanlış okunması, bir baskı makinesinin satın alındığı işi yürütememesinin en yaygın nedenidir.
| Dönem | Bu ne anlama geliyor? | Pratik sonuç |
|---|---|---|
| birma tonajı | Mevcut maksimum kuvvet, normalde alt ölü noktaya yakın olarak belirtilir | Ortalama kuvveti değil, operasyonun tepe kuvvetini aşmalıdır |
| Strok uzunluğu | Slaydın yukarıdan aşağıya ölü merkezden toplam hareketi | Parçayı yükleyip boşaltmaya ve kalıbı temizlemeye yetecek kadar uzun olmalıdır |
| Dakika başına vuruş sayısı (SPM) | Nominal hızda çevrim hızı | Teorik çıktıyı ayarlar; taşıma ve besleme genellikle gerçek kısıtlama haline gelir |
| Kalıp yüksekliği / kapatma yüksekliği | Belirtilen konumda ayarlamayla yatağın üst kısmından alt ölü merkezdeki kızak tabanına kadar olan mesafe | Çok az olması kalıp setinin sığmayacağı anlamına gelir; çok fazlası ara parçalarla düzeltilebilir ancak sağlamlığa mal olur |
| Slayt ayarı | Kapatma yüksekliğinin değiştirilebileceği aralık | Baskı makinesinin yükselticiler olmadan kaç farklı kalıp setini kabul edebileceğini belirler |
| Yatak ve kaydırak alanı | Kullanılabilir montaj yüzeyi | Sadece kalıp taslağını değil, kelepçeler için yer olan kalıp ayak izini de içermelidir |
| Boğaz derinliği | Açık bir baskıda çerçeveden slaytın merkezine olan mesafe | Açık aralıklı bir makinenin yanından beslenebilecek levhanın genişliğini sınırlar |
| Kalıp yastığı capacity and stroke | Çizim ve sıyırma için kuvvet ve hareket mevcuttur | Yeterli yastıklamaya sahip olmayan bir pres tonajdan bağımsız olarak çekim yapamaz |
| Pencere veya açılış boyutları | Kapalı çerçeveli bir baskı makinesinin dikmelerinde yer açın | Bobin beslemenin, aktarma kollarının veya robotların kalıp alanına ulaşıp ulaşamayacağını belirler |
| Yük altında sapma | Çerçeve stretch and slide tilt at rated tonnage | Kalıp aşınmasını ve parça konikliğini artırır; en çok geniş yataklarda ve merkez dışı yüklerde önemlidir |
Bunlardan ikisi insanları yakalayacak şekilde etkileşime giriyor. Strok uzunluğu ve kalıp yüksekliği birbiriyle dengelenir: daha uzun bir strok, besleme ve çıkarma için daha fazla alan sağlar, ancak birçok tasarımda aynı zamanda minimum kapatma yüksekliğini de azaltır çünkü krank atışı ve kaydırma konumu geometrik olarak bağlantılıdır. Cömert stroklu bir pres, yükseltici plakası olmayan kısa bir kalıp yığınını kabul etmeyebilir ve bir yükseltici plaka, kalıp ile yatak arasına takozlanması ve kontrol edilmesi gereken bir bağlantı ekler.
Merkez dışı yükleme diğer sessiz sorundur. Kataloglar, ortalanmış bir yük için tonaj bilgisi verir. Kızağın bir tarafına yüklenen tek noktalı baskı, onu yatıracak, bir taraftaki saplama açıklığını açacak ve diğer tarafta kapatacaktır. Sonuç, eşit olmayan parça kalınlığı, hızlı saplama aşınması ve en kötü durumda kızağın çatlamasıdır. Bir kalıp merkezi olarak konumlandırılamadığında, pratik sınırın genellikle tek noktalı bir makinede nominal tonajın yaklaşık yarısı ve çift noktalı bir makinede kabaca üçte ikisi olduğu varsayılır, ancak gerçek rakam, genel bir kuraldan ziyade üreticinin kendi yük diyagramından gelmelidir.
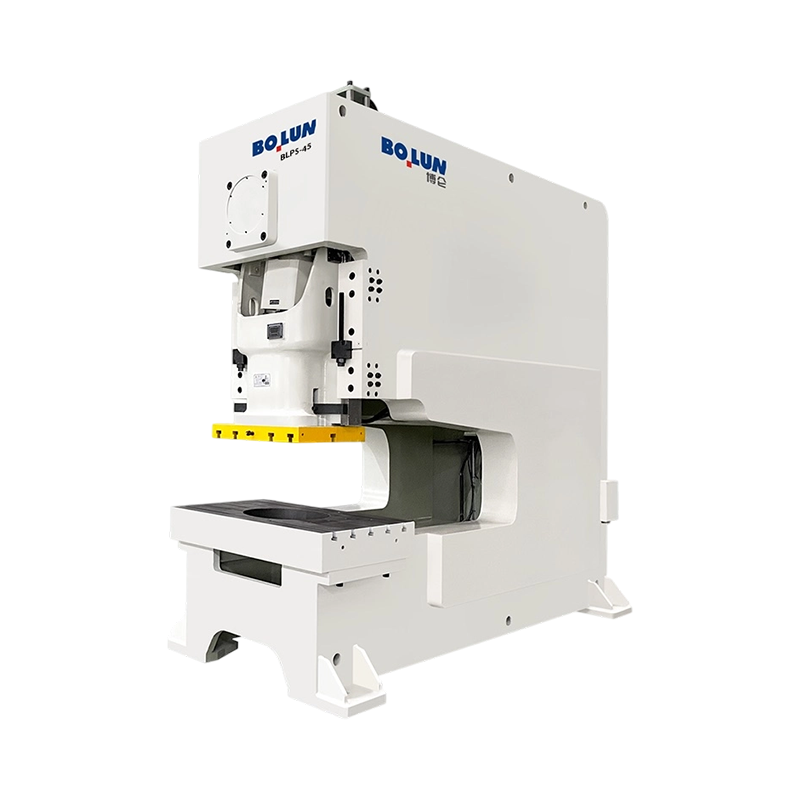
Çerçeve ilk yapısal karardır ve parça boyutu, besleme yöntemi ve toleransa göre belirlenir. Açık tip pres, tahrik ve kızağın yalnızca bir taraftan desteklendiği C şeklinde bir çerçeveye sahiptir. Kapalı tip bir pres, kızağı her iki taraftan çevreler, böylece yük yolu simetrik olur.
Sonuç basittir. Açık pres, kalıba üç taraftan erişim sağlar; bu da manüel yüklemeyi, uzun parçaların yandan beslenmesini ve hızlı kalıp değişikliklerini kolaylaştırır, ancak çerçeve daha az serttir ve yük altında daha fazla esneme yapar. Kapalı pres çok daha rijittir ve ilerici kalıplar, yüksek tonaj, dar toleranslar ve kızak paralelliğinin kritik olduğu herhangi bir proses için normal seçimdir. Parça uzunsa ve yandan beslenmesi gerekiyorsa, derin boğazlı açık bir çerçeve genellikle tek pratik çözümdür; Parça belirli bir oranda üretilen hassas bir damgalama ise kapalı çerçeve neredeyse her zaman takım ömrü açısından avantajlıdır. Bu karşılaştırmada takasların daha ayrıntılı bir incelemesi mevcuttur. açık tip ve kapalı tip pres tasarımları , sapma argümanını daha derinlemesine kapsar.
| Faktör | Açık tip (C-çerçeve) | Kapalı tip (H-çerçeve) |
|---|---|---|
| Yükleme yolu | Asimetrik; çerçeve bir konsol görevi görür | Simetrik; her iki dikme de yükü paylaşıyor |
| Yük altında sapma | Daha yüksek ve slaytı yatırır | Düşük, çok daha az kaydırma eğimi ile |
| Kalıba erişim | Üç tarafı açık | Yalnızca ön ve arka camlar |
| Tipik tonaj aralığı | Hafif ila orta | Orta ila çok ağır |
| En uygunu | Tek istasyonlu kalıplar, yandan beslemeli uzun parçalar, atölyeler ve kısa çalışmalar | Progresif ve transfer kalıpları, yüksek hacimli damgalama, sıkı toleranslar |
| Hayat öl | Toleransın sıkı olduğu yerlerde daha kısa | Daha uzun çünkü açıklıklar sabit kalıyor |
| Ayak izi | Kompakt, yeniden konumlandırılması kolay | Daha büyük, sağlam bir temele ihtiyaç duyuyor |
| Otomasyon uyumu | Yandan manuel veya robot yükleme ile basit | Bobin hatlarına, transferlere ve baskı içi otomasyona çok uygundur |
Hibrit, pratikte yaygın olduğu için anılmayı hak ediyor: yarı kapalı veya arkası açık çerçeve. Kaydırağın arkasındaki dikmeler arasına kısmi bir bağlantı ekleyerek yan erişimin çoğunu korurken sağlamlığı da önemli ölçüde geri kazanıyor. Aynı makinede hem tek istasyonlu hem de orta dereceli ilerici çalışmayı yürütmesi gereken atölyeler için mantıklı bir orta yol.
Çerçeve yapısı sertliği belirler. Sürücü, vuruşun şekline ve bununla birlikte baskı makinesinin yürütebileceği işlem aralığına karar verir.
A krank tahriki en basit ve en ucuz düzenlemedir. Krank yarıçapı stroku belirler ve kayma hızı, aşağı strokun ortasında zirveye çıkan sinüzoidal bir eğriyi takip eder. Hızlı, verimlidir ve kesme, delme ve sığ şekillendirme için idealdir.
An eksantrik dişli tahriki volan ile eksantrik mili arasına bir dişli yerleştirir. Dişli hızı azaltır ve torku artırır, böylece daha ağır bir yük aynı motor ve kavrama paketiyle hareket ettirilebilir. Eksantrik dişli presler, kızağın uzun bir yol kat etmesi ve yine de kuvvet sağlaması gereken büyük panel oluşturma gibi derin stroklu, yüksek tonajlı işler için geleneksel yanıttır.
A sürücüyü değiştir Tek bir krank yerine bir bağlantı kullanır. Mekanik avantaj, strokun alt kısmına doğru önemli ölçüde artar, yavaş bir yaklaşma, kısa bir bekleme süresi ve hareketin sonunda çok yüksek bir kuvvet sağlar. Bu kombinasyon, mafsallı presleri, malzemenin basitçe kesilmek veya bükülmek yerine bir kalıp boşluğuna akmaya zorlanması gereken soğuk dövme, madeni para basma ve boyutlandırma işlemlerine çok uygun hale getiren şeydir.
A servo sürücü kızak konumu ile krank açısı arasındaki sabit ilişkiyi ortadan kaldırır. Kaydırma hareketi programlanmış bir profile dönüşür. Hızlı yaklaşabilir, temas anında kontrollü bir hıza yavaşlayabilir, yük altında kalabilir ve yüksek hızla geri dönebilir. Derin çekmede bu, yırtılma riskini azaltır çünkü malzeme tolere edebileceği bir hızda çekilir; yüksek mukavemetli veya geri esnemeye eğilimli malzemelerin şekillendirilmesinde alt kısımda bir kalibrasyon darbesine izin verir. Aynı esneklik, sabit bir krankta imkansız olan çok modlu hareket profillerini destekler.
| Sürücü tipi | İnme karakteristiği | Strokun alt kısmındaki kuvvet | Tipik uygulamalar |
|---|---|---|---|
| krank | Sabit sinüzoidal hareket | birma tonajı near BDC | Körleme, delme, sığ şekillendirme, genel damgalama |
| Eksantrik dişli | Daha yüksek torkla sabit, daha uzun strok | Yüksek, daha uzun bir yolculuk boyunca sürdürülebilir | Büyük panel şekillendirme, derin parçalar, ağır progresif kalıplar |
| Değiştir | Kısa bir bekleme ile dibe yakın yavaşlayın | Çok yüksek, sonunda konsantre | Soğuk dövme, basma, boyutlandırma, kalın malzeme şekillendirme |
| Servo | Programlanabilir profil, aynı yerde kalma ve ters çevirme mümkün | Profilin herhangi bir noktasında kontrollü ve tekrarlanabilir | Derin çekme, geri esnemeye duyarlı şekillendirme, çok adımlı işlemler |
Seçim tamamen teknik değildir. Krank presinin maliyeti daha azdır ve bakımı daha kolaydır; bir servo presin maliyeti daha yüksektir ancak iki geleneksel makinenin ve bir dizi manuel işlemin yerini alabilir. Ekonomi genellikle kalıbın ömrü boyunca işçilikten ve ikincil işlemlerden ne kadar tasarruf sağlanabileceğiyle ilgilidir.
Seri olarak üretilen hemen hemen her metal parça en az bir kez presten geçmiştir. Süreçler birkaç tanınabilir gruba ayrılır ve her grup makineden özel taleplerde bulunur.
Körleme, tek vuruşta sayfadan bir şekli keser; delici delikler açıyor. Her ikisi de çok kısa bir mesafede tamamlanan kesme operasyonlarıdır, bu da kuvvet eğrisinin tepesine mükemmel şekilde uydukları anlamına gelir. Talepler yüksek tonaj, kalıp açıklığını sabit tutmak için sert bir çerçeve ve hızlı döngüdür. Progresif kalıplar kesme, delme, şekillendirme ve kesme işlemlerini tek bir şerit halinde istifler ve sert bir yatağa ve iyi kaydırma paralelliğine sahip kapalı çerçeveli bir prese ihtiyaç duyarlar çünkü her istasyon bir öncekinin hizalama hatasını devralır.
Bu işlemler malzemeyi ayırmak yerine deforme eder. Bükme ve hafif şekillendirme, daha uzun bir hareket boyunca orta derecede kuvvet gerektirir; bu nedenle, makul bir strok uzunluğuna ve yeterli düzeyde bir yastığa sahip bir pres doğru alettir. Baskı ve kabartma tam tersini gerektirir: mafsallı ve eksantrik dişli tahriklerin yerini kazandığı neredeyse hiç hareket etmeden aşırı kuvvet.
Derin çekme pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Derin Çekme için Açık Tip Tek Noktalı Servo Pres Derin çekme ve germe için yüksek torklu doğrudan tahrikli, 350 mm boğaz derinliğine ve 1250 kN kapasiteye sahip açık tip tek noktalı servo pres. Ürünü Görüntüle → BLAS125 açık tip tek noktalı servo pres, derin çekme için tasarlanmıştır ve uzun, kontrol edilebilir bir vuruşu, basit kesme yerine bardak çalışmasına uygun bir yastık düzenlemesi ile birleştirir.
Soğuk dövme, metalin oda sıcaklığında bir kalıbın içinde akmasını sağlar. Kuvvetler büyüktür, deformasyon şiddetlidir ve yük, strokun alt kısmında kısa, ağır bir darbeyle ulaşır. Mafsallı bağlantı presleri tam olarak bu profil için üretilmiştir: yavaş, güçlü bir yaklaşım, malzemenin boşluğu doldurmasına izin veren kısa bir bekleme ve hızlı bir geri dönüş. Bu sınıftaki makineler, bunun gibi  BLKP-650 Yüksek Deformasyonlu Soğuk Dövme Mafsallı Tip Pres Ağır deformasyon işleri için 6500 kN kapasiteli, 8 mm nominal basınç stroklu, yüksek sağlamlıkta çerçeveli ve entegre ejektörlü, ağır hizmet tipi soğuk dövme mafsallı presi. Ürünü Görüntüle → yüksek deformasyonlu soğuk dövme mafsallı pres, kayar kareyi dövme kalıplarının oluşturduğu merkez dışı yüklerin altında tutan dengeli strok geometrisi ve binlerce döngü boyunca boşluk boyutlarını tutacak kadar sert bir çerçeve etrafında tasarlanmıştır.
Akü mahfazaları ve benzeri mahfazalar çok büyük miktarlarda üretilen uzun, ince cidarlı çekme parçalardır. Süreç esasen sıkı duvar kalınlığı toleransı, yüzeysel ancak tekrarlanan şekillendirme aşamaları ve parçaların düz ve kare çıkması yönünde zorlu bir gereklilik içeren zorlu bir çekme işlemidir. Parçalar genellikle otomatik hatlarda geniş bobinden üretildiğinden, baskı makinesinin geniş bir yatağa, sert kapalı veya ağır açık bir çerçeveye ve toleransı yalnızca merkezden ziyade tüm yatak genişliği boyunca tutabilme yeteneğine ihtiyacı vardır. Bunun gibi amaca yönelik makineler  BLPC2-160 Yüksek Tonajlı Açık Tip Çift Noktalı Batarya Kabuk Presi Yüksek hacimli üretimde büyük ölçekli akü bileşeni şekillendirme ve akü kabuk uygulamaları için konumlandırılmış açık tip çift noktalı akü kabuk presi. Ürünü Görüntüle → yüksek tonajlı, ultra dayanıklı batarya kabuk presi, yatak genişliği, tonaj ve tekrarlanabilirlik kombinasyonu için yapılandırılmıştır.
Her iş kompakt bir kalıp alanına uymaz. Geniş paneller, cihaz ambalajları ve uzun yapısal bölümler ya geniş bir yatağa ya da malzemenin kızağın yanından geçmesine izin veren derin bir boğaza ihtiyaç duyar. Derin boğazlı açık presler tam olarak bu sebepten dolayı mevcuttur: kalıp yatağın üzerinde kalırken, makinenin yan tarafından büyük bir tabakayı besleme yeteneği için bir miktar sertlikten vazgeçerler.
Pres seçimi en çok makine satın alındıktan sonra proses tanımlandığında yanlış yapılıyor. Teklif aşamasında ters sırada çalışmak daha uzun sürer ve aylar sonra tasarruf sağlar.
Sıra önemlidir çünkü her adım bir sonrakini kısıtlar. Örneğin çizim derinliğindeki bir değişiklik, daha uzun bir vuruşa neden olabilir, bu da kapatma yüksekliği zarfını değiştirir ve bu da tamamen farklı bir çerçeve boyutuna neden olabilir. Süreci dondurmak öncelikle ileri geri hareketlerin çoğunu ortadan kaldırır.
Bir baskı makinesinin satın alma fiyatı, kullanım ömrü maliyetindeki en küçük rakamdır. Daha büyük sayılar takımlama, enerji, bakım ve planlanmamış aksama sürelerinden oluşur ve bunlar yıllar önce yapılan spesifikasyon seçimlerinden etkilenir.
Takım ömrü hizalamaya bağlıdır. Her milimetrelik kızak eğimi veya çerçeve sapması, eşit olmayan kalıp açıklığı olarak görünür ve eşit olmayan açıklık, çapak, kenar aşınması, sürtünme ve çatlak zımba anlamına gelir. İş için yeterince sert olan bir pres, özellikle tek istasyon arızasının tüm hattı durdurduğu progresif kalıplarda, yalnızca kalıp ömrünün uzatılması yoluyla çerçeve maliyetindeki farkın bedelini ödeyecektir.
Enerji tüketimine volan ve motor boyutu hakimdir. Büyük boyutlu bir volana sahip bir pres, vuruşlar arasında hızı daha hızlı bir şekilde geri kazanır ve daha istikrarlı bir akım çekerken, sınırında çalışan bir pres, motoru sert bir şekilde çalıştırır ve muhafazayı ısıtır. Servo baskılarda resim değişir: sürücü şekillendirme sırasında en yüksek akımı çeker, bu nedenle elektrik beslemesi, kablolama ve herhangi bir enerji geri kazanım düzenlemesi, devreye alma aşamasından ziyade spesifikasyon aşamasında dikkati hak eder.
Güvenlik gereklilikleri tartışmaya açık değildir ve giderek daha spesifik hale gelmektedir. Mekanik koruma, kilitli kapılar, otomatik besleme için sessize alma özelliğine sahip ışık perdeleri, manuel yük istasyonları için iki elle kontrol ve durma performansını doğrulayan bir fren izleme sistemi normal temel değerlerdir. Tonaj izleme ve kalıp koruması pratikte aynı derecede önemlidir, çünkü yavaş bir takım arızasını durmuş bir makineye ve bakım günlüğünde bir nota dönüştürürler.
Diğer iki maliyet rutin olarak hafife alınmaktadır. Dengeleme, debriyaj tahriki ve pnömatik yastıklar için basınçlı hava kullanılır ve bu devredeki sızıntılar, düzensiz debriyaj tepkisi ve kayma dengesinde kayma olarak kendini gösterir. Yağlama ise ikincisidir: Filtreleme ve basınç izleme özelliğine sahip otomatik sirkülasyon sistemleri, eskiden manuel olarak yapılan günlük bir işi planlı bir filtre değişimine dönüştürür ve arızalı bir pompayı, çentikli bir saplama haline gelmeden önce yakalar.
Mekanik pres sağlam bir makinedir ancak öngörülebilir yerlerde aşınır ve aşınma, parçalarda görünür hale gelmeden çok önce ölçülebilir.
Bir programa göre sürdürülen bir baskı makinesi onlarca yıl çalışabilir. Bir şey kırılana kadar yapılan baskı genellikle bir kalıp, bir üretim haftası ve onunla müşteri ilişkisi gerektirir. İki yaklaşım arasındaki maliyet farkı çoğunlukla idaridir: bir kontrol listesi, bir dizi tolerans ve sayıları kaydetmekten sorumlu biri.
Son aşama, parça karışımı değiştiğinde ve toleranslar sıkılaştığında, sunulan makinenin beş yıl sonra hala uygun olacağının doğrulanmasıdır. Birkaç kontrol riskin çoğunu kapsar.
Kendi bünyesinde üretim yapan tedarikçiler bu sorulara sıfatlar yerine çizimler ve ölçülerle cevap verme eğilimindedir. Örneğin Bolun, pres yelpazesini tasarım, ana bileşen üretimi ve son montajı kapsayan tam zincirli bir üretim sistemi etrafında inşa ediyor; bu, yük diyagramını ve sapma rakamını yaklaşık olmaktan ziyade anlamlı kılan düzenlemedir. Alıcılar değerlendiriyor güç basın tedarikçisi Fiyat tartışmaya girmeden çok önce, bu rakamları talep üzerine üretme yeteneğini ilk filtre olarak ele almalıdır.
Elektrikli pres, alışılmadık bir hassasiyetle yürütülen basit bir fikirdir: Enerjiyi dönen bir kütlede depolayın, kuvveti artıran bir bağlantı yoluyla serbest bırakın ve sonucu, bir kalıbın metali bir milimetrenin çok küçük bir kısmı içinde günde onbinlerce kez kesebilmesini, bükebilmesini veya çekebilmesini sağlayacak kadar hassas bir şekilde yönlendirin. Spesifikasyonda önemli olan her şey bu cümleden kaynaklanmaktadır.
Tonaj size tavanı söyler. Kuvvet eğrisi size onu vuruşun neresinde kullanabileceğinizi söyler. Çerçeve size bunun ne kadarının kalıp üzerinde merkezde kaldığını gösterir. Sürücü size hareketin sabit mi yoksa programlanabilir mi olduğunu söyler. Minder, yatak ve kapatma yüksekliği size takımınızın uyup uymayacağını ve dayanıp dayanamayacağını söyler.
Bu beş şeyi doğru yaparsanız, baskı makinesi tesisteki en az ilgi çekici makine haline gelir ki, tam da olması gerektiği gibi. Onları yanlış anlarsanız bu, her konuşmanın başladığı darboğaz haline gelir.


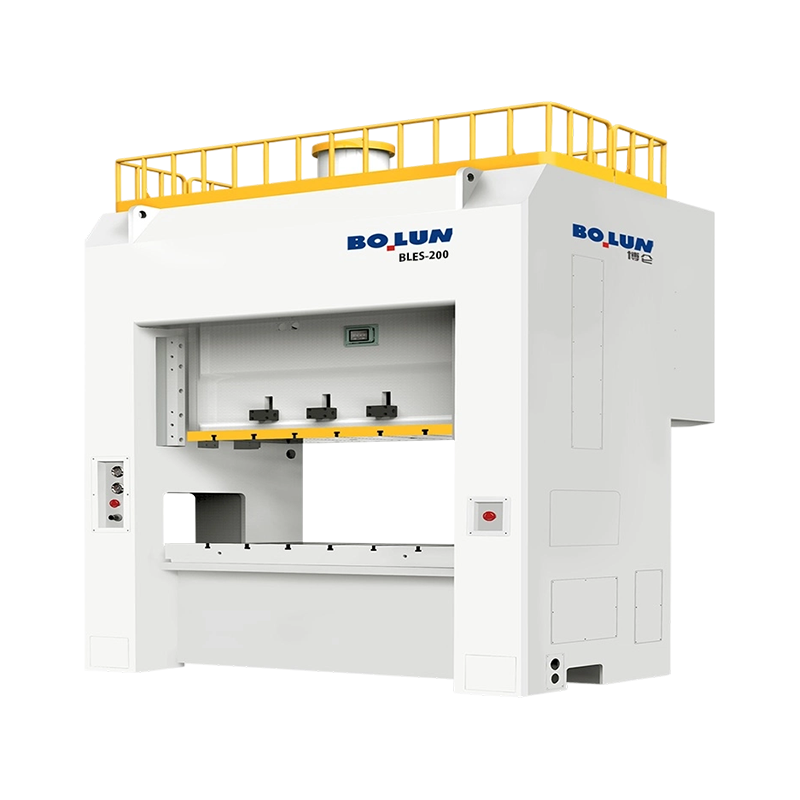
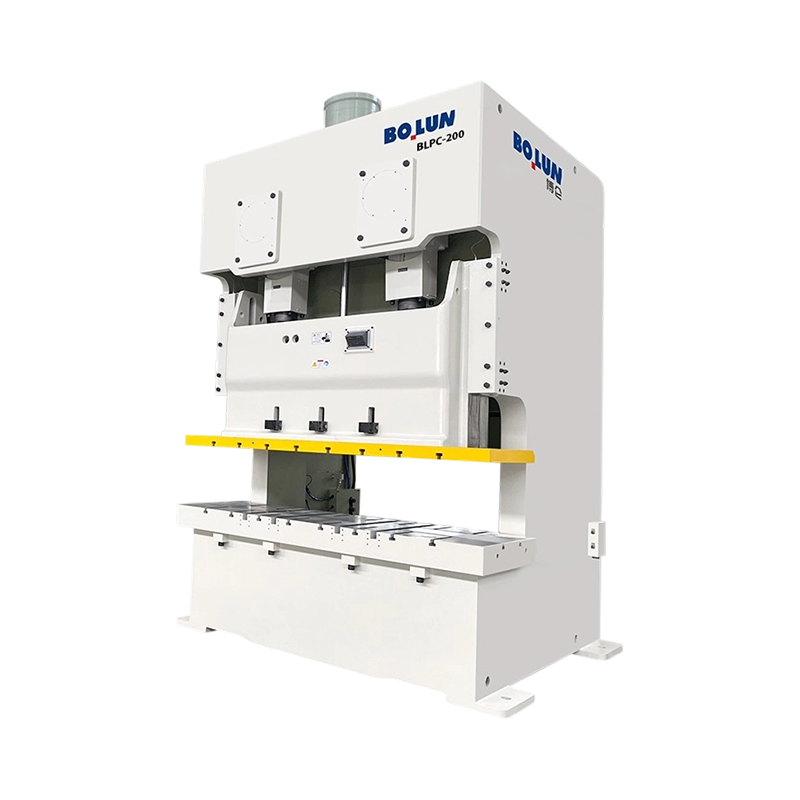
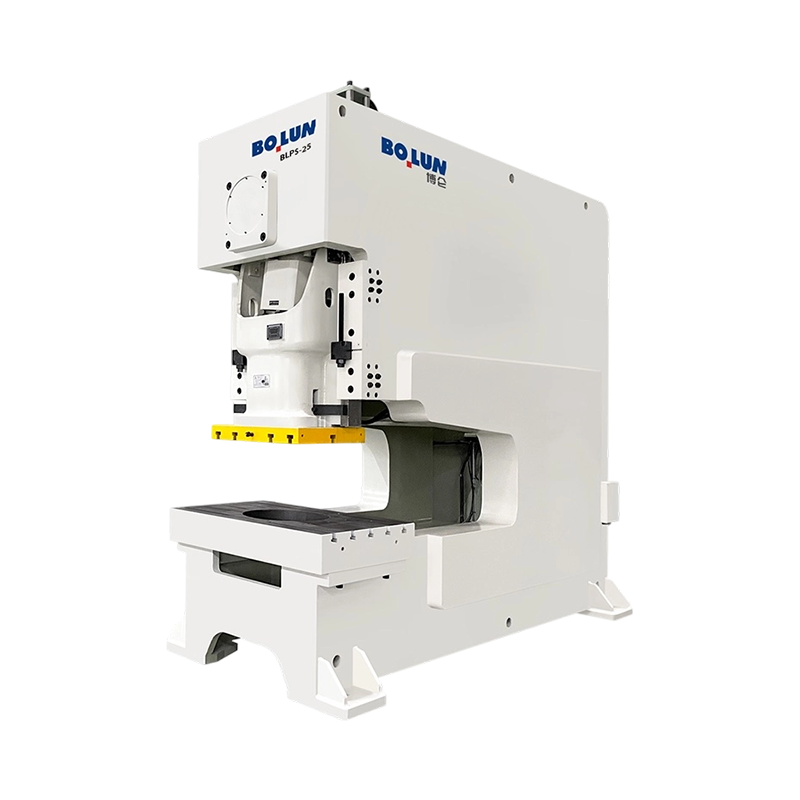
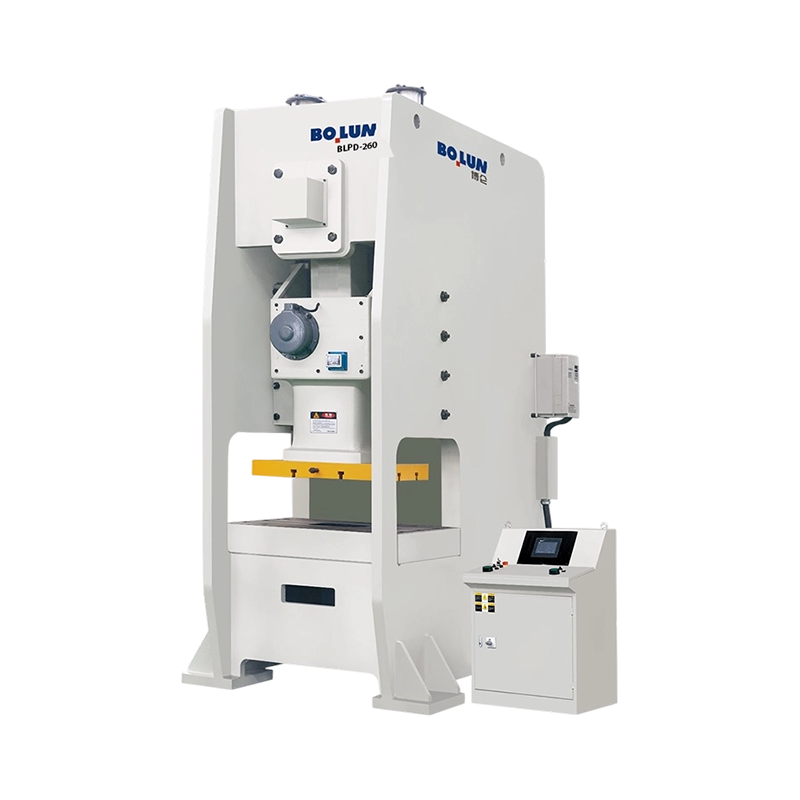
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
160 tonluk açık çerçeveli presi ve 160 tonluk kapalı çerçeveli preyi yan y...
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

