
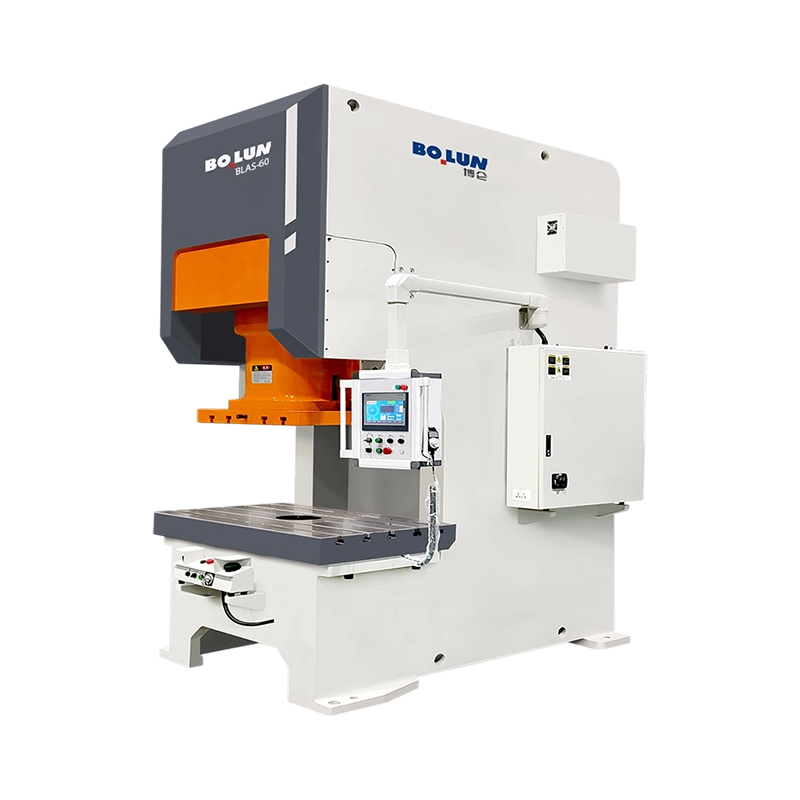


BLAS-60 Çevik Hassas Açık Tip Tek Noktalı Servo Power Press, 600 kN nominal kapasitede hassas damgalama içi...
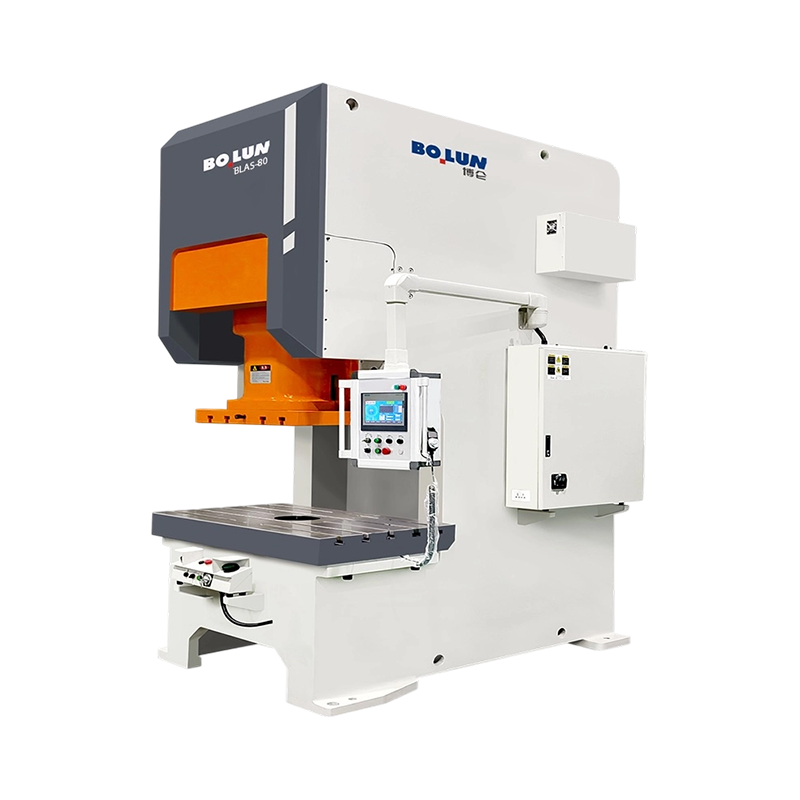
BLAS-80 Çok Modlu Hareketli Açık Tip Tek Noktalı Servo Güç Presi, 800 kN'lik gelişmiş bir nominal kapa...
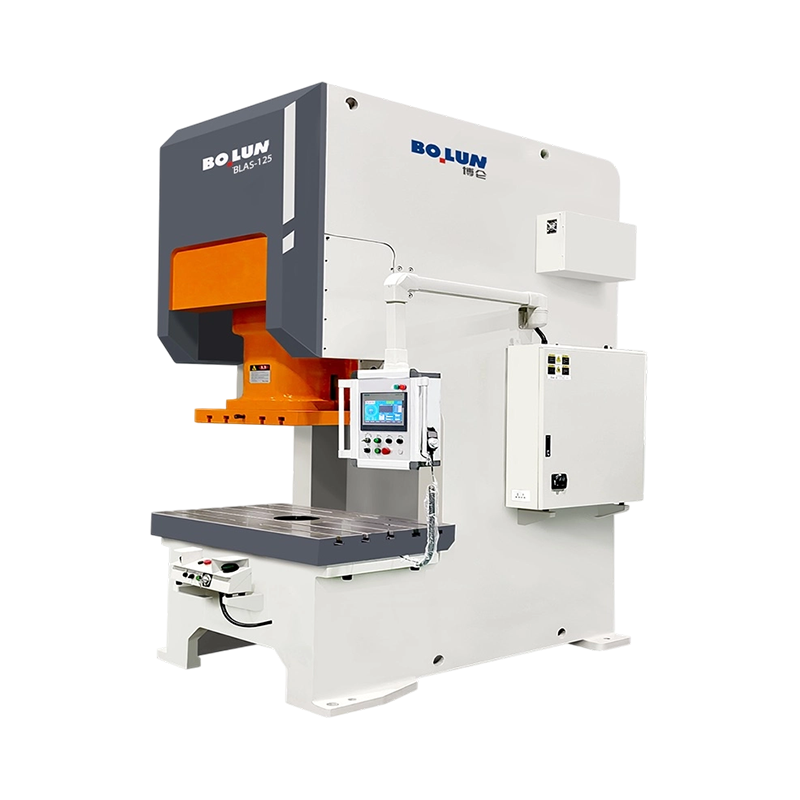
BLAS-125 Yüksek Torklu Derin Çekme Açık Tip Tek Noktalı Servo Güç Presi, 180 mm'lik genişletilmiş kayd...
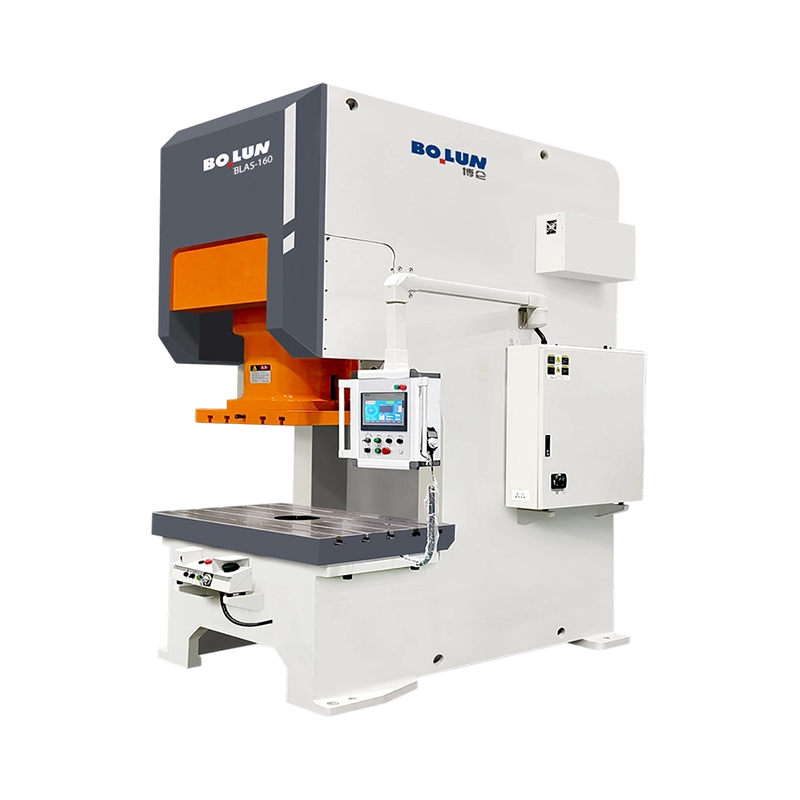
BLAS-160 Ağır Hizmet Programlanabilir Hareketli Açık Tip Tek Noktalı Servo Güç Presi, 1600 kN'lik nomi...
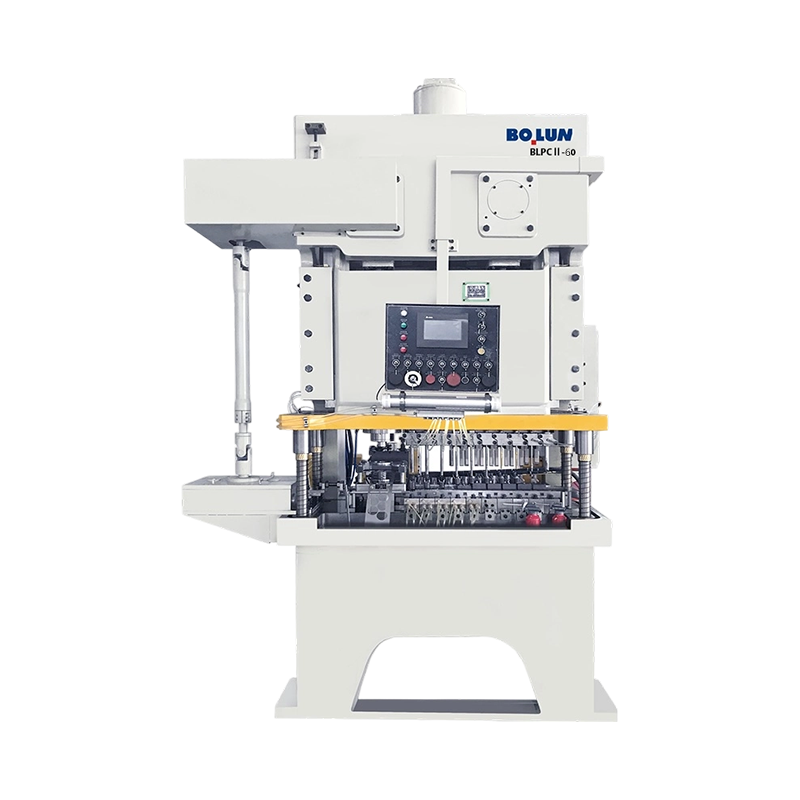
BLPC2-63 Hassas Çevik Açık Tip Çift Noktalı Batarya Güç Presi, 630 kN nominal kapasiteye sahip, küçük forma...
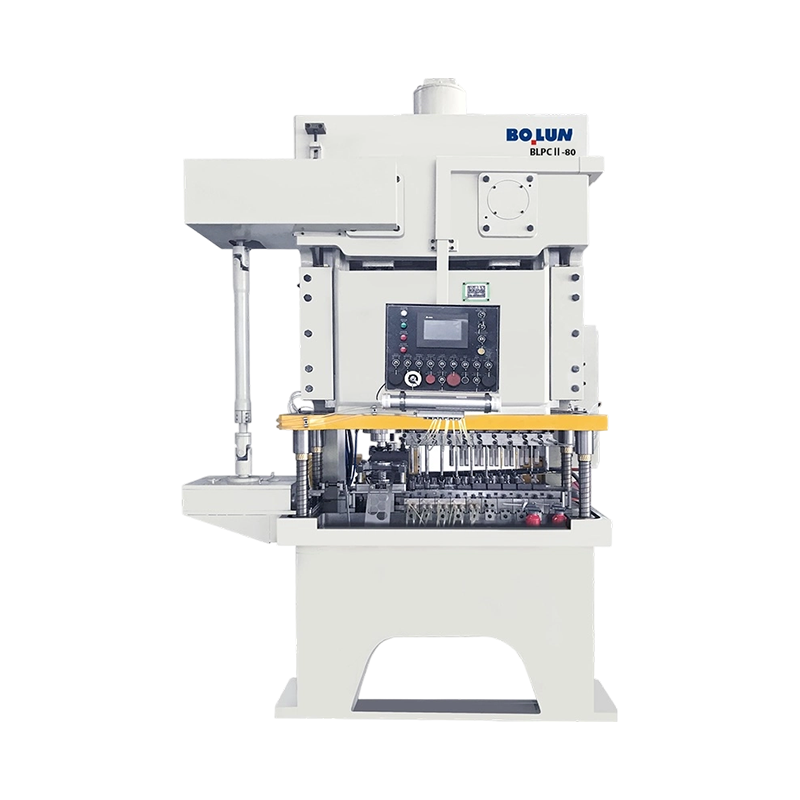
BLPC2-80 Çok Özellikli Yüksek Hassasiyetli Açık Tip Çift Noktalı Pil Güç Presi, 800 kN'lik artırılmış ...
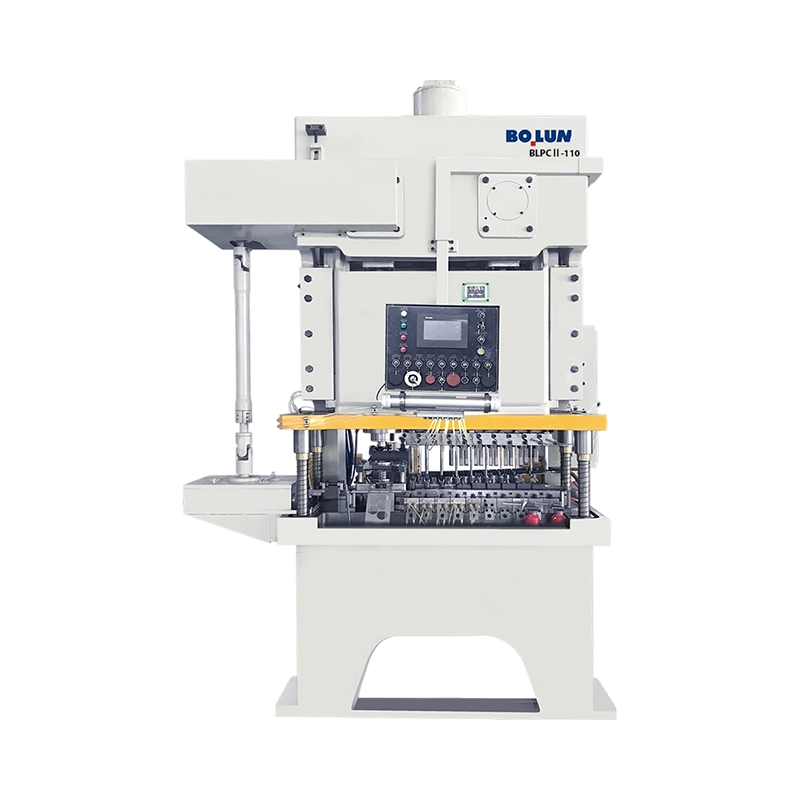
Büyük ölçekli pil bileşeni şekillendirmeye uygun olan BLPC2-110 Yüksek Verimli Yapısal Açık Tip Çift Noktal...
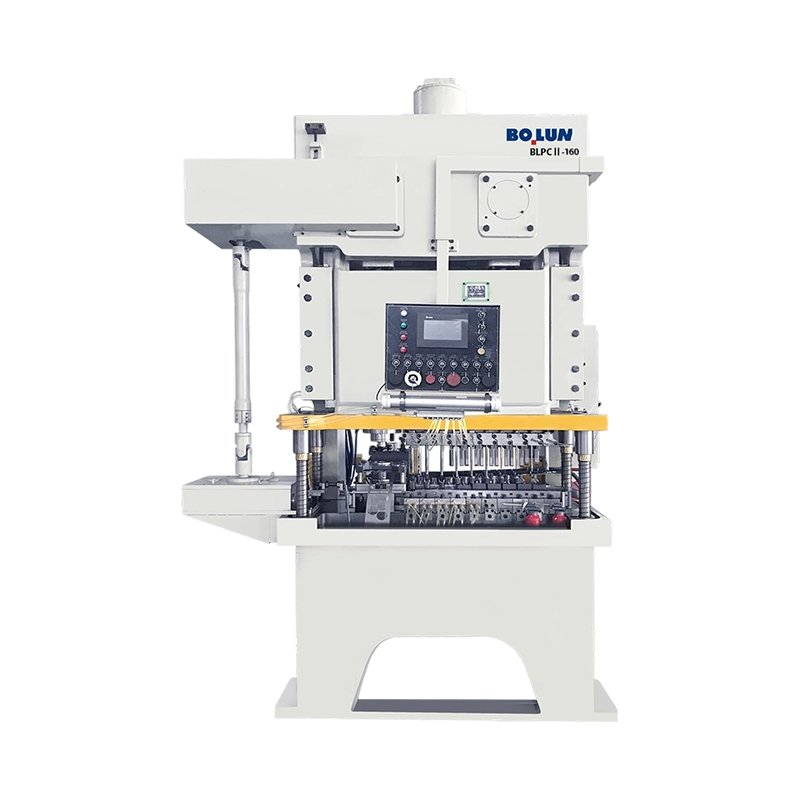
Büyük ölçekli pil bileşeni şekillendirmeye uygun olan BLPC2-110 Yüksek Verimli Yapısal Açık Tip Çift Noktal...
Olarak Çin Açık Tip Güç Presi Makinesi Fabrikası ve Açık Tip Güç Presi Makinesi Üreticileri, Zhejiang Bolun High-Precision Machinery Co., Ltd. Çin'in hassas üretim merkezi olan Zhejiang'da yer almaktadır. Makine imalat sektöründe yirmi yıllık derin köklere sahip olan şirket, engin sektör birikimi ve teknik atılımları sayesinde yüksek hassasiyetli şekillendirme ekipmanlarında modern ve lider bir kuruluşa dönüşmüştür. Ar-Ge, tasarım, üretim, satış ve hizmeti bir arada yürütüyoruz. Zorluklara göğüs gerdiğimiz ilk günlerden dövme ve döküm makineleri alanındaki mevcut liderliğimize kadar Bolun Machinery, profesyonel, olgun ve verimli bir üretim yönetim sistemi kurmuştur. Dünya genelindeki müşterilerimize üstün endüstriyel takım tezgahı çözümleri sunmaya kendimizi adadık.
 Hakkımızda Daha Fazla
BOLUN

0+
yıl
Sektör Deneyimi

0+
Üretilen Birim (Önceki Yıl)

0+
Çalışan Sayısı

0+
$
Milyon Yıllık Üretim Değeri

Tek Nokta Tasarımı Slayt merkezinde bir sürücü bağlantısı Çift Nokta Tasarımı Kızak boyunca yayılmış iki sürücü bağlantısı Kısa Cevap: Açık Pr...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık tip elektrikli pres makinesi Çalışma alanının üç tarafını erişilebilir bırakan, kalıpların ve besleme parçalarının yüklenmesini kolaylaştıran C şeklinde v...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı noktaları ve amaçlanan süreçle tanımlanan metal şekillendirme makineleri ailesidir. Bu nedenle aynı tonajdaki iki makine aynı kalıp üzerinde çok farklı davranabili...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı genellikle kağıt üzerinde neredeyse aynı görünen iki fiyat teklifi alır: aynı tonaj sınıfı, benzer yatak boyutu, benzer fiyat. Fark daha sonra kalıp ayarlama, m...
Metal şekillendirmede, erişilebilir tasarımları nedeniyle C-çerçeve veya aralıklı çerçeve konfigürasyonları yaygın olarak kullanılmaktadır. Genellikle açık tip basınçlı pres makinesi olarak adlandırılan bu ekipman, operatörlerin malzeme besleme ve parça çıkarma için kalıp alanına kolay erişmesine olanak tanır. Ancak bu açık konfigürasyon, açılma olgusu veya açısal deformasyon olarak bilinen spesifik bir fiziksel zorluğu beraberinde getirir. Pres sürgüsü aşağı inip iş parçasına temas ettiğinde, tepki kuvveti sürgüyü yukarıya ve yatağı aşağı doğru iter. Bu çerçevenin ön tarafında dikey yapısal sütunlar bulunmadığından, presin boğazı yük altında dışarı doğru esneme eğilimi gösterir, bu da kızak ile yatağın paralel ilişkisini kaybetmesine neden olur. Bu açısal sapma, zımba ve kalıbın hizalanmasını doğrudan tehlikeye atarak bitmiş parçalarda geometrik hatalara yol açar.
Bu açıklığın büyüklüğü, şekillendirme tonajı ve pres boğazının derinliği ile orantılıdır. Küçük açısal sapmalar bile takımın kalıp boşluğuna düz bir dikey yol yerine belli bir açıyla girmesine neden olabilir. Bu yanlış hizalama, zımba ve kalıp arasındaki boşluk dağılımını değiştirerek metalin sıkı bir şekilde sıkıştırıldığı lokal yüksek basınç bölgelerine neden olurken diğer alanlarda yetersiz basınç oluşur. Sürekli üretim standart olarak yürütülür açık tip elektrikli pres makinesi Bu yapısal esneme, kalıp aşınmasını hızlandırır ve pres çerçevesinin kendisine eşit olmayan yapısal yükler getirir, bu da onu hassas damgalama operasyonları için kritik bir konu haline getirir.
Açık tip basınçlı pres makinesinin stroku sırasında açısal deformasyon meydana geldiğinde, sonuçlar hem takımlara hem de bitmiş bileşenlere anında yansır. Zımba ile kalıp arasındaki eşit olmayan boşluk, kalıbın bir tarafının ağır sürtünme ve kesme kuvvetlerine maruz kalmasına neden olur. Bu, kesici kenarların zamanından önce körelmesine, lokal talaşlanmalara ve artan termal gerilime yol açar. Üreticiler, hasarlı kalıp bölümlerini yeniden taşlamak veya değiştirmek için üretimi sık sık durdurmak zorunda kalıyor; bu da bakım maliyetlerini artırıyor ve genel ekipman verimliliğini düşürüyor. Ayrıca, eşit olmayan aşınma modelleri tutarlı parça boyutlarının korunmasını zorlaştırarak çapaklara, flanş açılarında değişikliklere ve partilerin reddedilmesine neden olur.
Kalıplamanın ötesinde, düzgün olmayan yükleme, presin iç mekanizmaları üzerinde yıkıcı kuvvetler uygular. Kızak, çerçeve açıklığı nedeniyle eğilirken, kılavuz çubuklar yanal kuvvetlere maruz kalır. Bu eşit olmayan kılavuz direnci, bükülme momentlerini açık tip basınçlı pres makinesinin kayar bağlantı çubuklarına ve ana krank mili yataklarına aktarır. Zamanla bu dengesiz kuvvetler bronz burçların hızla aşınmasına, bölgesel aşırı ısınmaya ve aktarma organlarında potansiyel mikro çatlaklara yol açar. Zhejiang Bolun High-Precision Machinery Co., Ltd.'deki mühendisler, iş yüklerini tüm yapısal montaj boyunca eşit olarak dağıtan çerçeve geometrileri geliştirmek için yoğun olarak bu gerilim dağılımlarını analiz etmeye odaklanıyor.
Açılma olgusunu ele almak, yapısal güçlendirme ve gelişmiş çerçeve tasarımının bir kombinasyonunu gerektirir. Birincil yöntemlerden biri, çelik plakaların pres çerçevesi kaynağı içindeki dağılımının optimize edilmesini içerir. Yan plakaların kalınlığının arttırılması ve ağır hizmet tipi arka kutu tipi yapıların eklenmesiyle, açık tip basınçlı pres makinesinin burulma ve bükülme direnci büyük ölçüde artırılabilir. Modern tasarım metodolojileri, yüksek gerilim konsantrasyonuna sahip alanları tespit etmek ve tam olarak sapma kuvvetlerinin yoğunlaştığı yerlere iç nervür eklemek için sonlu elemanlar analizini kullanır. Bu, makinenin kritik olmayan alanlarına gereksiz ağırlık eklemeden çerçevenin sağlam kalmasını sağlar.
Diğer bir yaklaşım ise yüksek hassasiyet gerektiren uygulamalar için düz kenarlı veya bağlantı çubuklu çerçeve tasarımlarına geçiştir. Düz kenarlı presler, dört köşenin tamamında dikey sütunlara sahip kapalı çerçevelere sahiptir ve bu da doğal olarak açısal açılma davranışını ortadan kaldırır. Yukarı ve aşağı doğru şekillendirme kuvvetleri, bükülmeyi tamamen dikey uzamaya sınırlayan, sürgüyü eğmeyen, sert bir kapalı döngü içinde tutulur. Açık erişimin korunması gereken boşluk çerçeveli makineler için, açık tip basınçlı pres makinesinin üst ve alt yarısını fiziksel olarak birbirine kenetleyen ön gerilimli bağlantı çubuklarının birleştirilmesi, yüksek tonajlı çevrimler sırasında dışa doğru esnekliği kısıtlayabilir.
Üretim mühendislerinin doğru ekipman konfigürasyonunu seçmelerine yardımcı olmak için aşağıdaki tablo, farklı çerçeve yapılarının yük altında nasıl davrandığını ve açısal deformasyona duyarlılıklarını karşılaştırmaktadır.
| Çerçeve Yapılandırması | Sapma Profili | Kalıp Hizalama Üzerindeki Etki | Önerilen Uygulama Limitleri | Erişim Özellikleri |
|---|---|---|---|---|
| Standart C-Çerçeve (Güçlendirilmemiş) | Açısal Açılma (Esneme) | Yüksek boşluk sapması | Düşük tonajlı, gevşek toleranslı parçalar | Üç taraftan açık erişim |
| Güçlendirilmiş Kutu Tipi C Çerçeve | Kısıtlı Açısal Esneme | Orta ila düşük sapma | Orta tonajlı, genel şekillendirme | Üç taraftan açık erişim |
| Düz Taraf (H-Çerçeve) | Saf Dikey Sapma | Minimum sapma | Yüksek tonajlı, dar toleranslı progresif kalıplar | Yalnızca önden ve arkadan erişim |
Çerçeve sertliği sapma kontrolünün temeli olsa da, kızak kılavuz sistemi açısal yanlış hizalamaya karşı aktif savunma hattı görevi görür. Yüksek hassasiyetli açık tip basınçlı pres makinesi tasarımları, kızak hareketini kısıtlamak için uzun, çok noktalı destek sistemlerini kullanır. Bu saplamaların dar aralıklara ayarlanması, çerçeve yük altında açısal sapmaya maruz kalsa bile kızağın kılavuz raylar tarafından fiziksel olarak yatağa paralel tutulmasını sağlar. Standart dört noktalı saplamalar temel yönlendirme sağlar, ancak gelişmiş sekiz noktalı tam uzunlukta kılavuz konfigürasyonları yanal kuvvetlere ve merkez dışı yüklere karşı gelişmiş direnç sağlar.
Merkez dışı yükleme koşullarında paralelliği korumak için bazı pres sistemleri hidrolik dinamik paralel kontrol içerir. Bu teknoloji, aşağı doğru hareket sırasında slayt eğimini gerçek zamanlı olarak tespit etmek için sensörlerden yararlanır. Eşit olmayan malzeme direnci veya çerçeve sapması nedeniyle bir eğim tespit edilirse, kızak veya yatağın altındaki hızlı etkili hidrolik silindirler, açısal harekete karşı koymak için basınçlarını anında ayarlar. Bolun Makine, zorlu, asimetrik progresif kalıpları yüksek hızlarda çalıştırırken bile kızak paralelliğinin korunmasını sağlamak için bu sağlam yönlendirme ve izleme çözümlerini uygular.
Makine düzeyindeki çözümlere ek olarak, kalıbın düzeni de eşit olmayan yüklemenin önlenmesinde önemli bir rol oynar. Takım tasarımcıları, karmaşık progresif kalıplar için basınç merkezini hesaplamalı ve bu merkezi, pres kızağının merkez çizgisiyle tam olarak hizalamalıdır. Açık tip basınçlı pres makinesinde basınç merkezi kaydırılırsa, pres çerçevesinin açısal açıklığını artıran bir dönme torku oluşturulur. Asimetrik parçalar basınç merkezinin mükemmel şekilde hizalanmasını imkansız hale getirdiğinde, şekillendirme kuvvetlerini destek plakası boyunca simetrik olarak dağıtmak için kalıbın çalışmayan alanlarına dengeleme pedleri veya yapay çekme boncukları eklenebilir.
Kılavuz alt direklerinin kalıp setinin içine dahil edilmesi, hizalamayı korumak için lokalize bir yöntem sağlar. Bu kalıba monte kılavuz direkleri pres çerçevesinin esnemesini engelleyemese de, kayma eğiminin neden olduğu küçük kesme kuvvetlerinin bir kısmını emerek zımbanın kalıp plakasına yüksek yerel hassasiyetle yönlendirilmesine yardımcı olurlar. Bununla birlikte, yalnızca kalıp kılavuz direklerine güvenmek kalıcı bir çözüm değildir çünkü yanal kuvvetler sonunda kılavuz burçları aşındıracaktır. Gerçek uzun ömürlülük ve parça tutarlılığı yalnızca sağlam, iyi tasarlanmış bir pres yapısı dengeli takım düzenleriyle birlikte çalıştığında elde edilir.
S: Açık tip basınçlı preslerde ağır baskı operasyonlarında açısal sehimin kontrol altına alınması için ne gibi önlemler alınmaktadır?
C: Zhejiang Bolun High-Precision Machinery Co., Ltd., C-çerçeve yapılarına özgü açılma olayını azaltmak için, iç nervürlerle güçlendirilmiş ağır kaynaklı çelik çerçeveler kullanır. Bu yapısal sağlamlık, hassas çerçeve gerilim giderme işlemleriyle bir araya gelerek açısal sapmayı en aza indirir ve tam tonajlı yükler altında kızağı ve desteği paralel tutar.
S: Bolun Makina açık tip basınçlı pres makineleri pahalı pres kalıplarını dengesiz yüklemeden kaynaklanan erken aşınmadan nasıl koruyor?
C: Pres tasarımlarımız, merkez dışı yükler altında bile kızak hareketini sıkı bir şekilde sınırlayan uzun, yüksek hassasiyetli kılavuz sapları içerir. Zımbayı ve kalıbı strok boyunca hassas bir hizada tutarak makine, lokal sürtünmeyi ve eşit olmayan takım aşınmasını önleyerek kalıpların genel ömrünü uzatır.
S: Bu açık tip basınçlı pres makineleri, aşırı ısınmadan yüksek frekanslı otomatik üretimi gerçekleştirebilir mi?
C: Evet, her makine verimli bir pnömatik kavrama-fren sistemi ve sürekli basınçlı yağlama sistemi ile yapılandırılmıştır. Bu kurulum, hızlı döngü sırasında termal birikimi en aza indirerek güvenilir, sürekli otomatik çalışma sağlarken ana yatakları ve dişlileri termal aşınmadan korur.
S: Operatörleri manuel yükleme sırasında korumak için açık tip basınçlı pres makinelerinize hangi güvenlik sistemleri entegre edilmiştir?
C: Makinelerimizi çift elle çalıştırılan düğmeler, duyarlı hidrolik aşırı yük koruyucuları ve hızlı etkili emniyet valfleri ile donatıyoruz. Bu sistemler, herhangi bir güvenlik sınırının aşılması durumunda kızak hareketini anında durdurmak için isteğe bağlı ışık perdeleriyle birlikte çalışarak manuel parça besleme kurulumları için güvenli bir çalışma ortamı sağlar.
S: Bolun Makine, açık tip basınçlı pres makinesini karmaşık, ilerici kalıp düzenleriyle eşleştirme konusunda müşterilerine nasıl yardımcı oluyor?
C: Özelleştirilmiş çözümler sunmak, strok uzunluklarını, destek boyutlarını ve destekten kızağa açıklıkları ayarlamak için profesyonel mühendislik ve tasarım ekiplerimizden yararlanıyoruz. Bu, baskı makinesinin dinamik vuruş davranışının ve besleme penceresinin, özel progresif takımınızın ilerleme adımı ve kuvvet gereksinimleriyle tam olarak eşleşmesini sağlar.
Bize Ulaşın

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamaya?
İletişime Geçin

Şimdi!

ZHEJIANG BOLUN
