
Modern hassas mekanik imalat alanında, güç basın bileşenlerin yüksek hassasiyetli montajı, şekillendirilmesi ve kalibrasyonu için temel güç kaynağıdır. İster çekirdek motor krank millerinin montajı, ister büyük mekanik yapıların hassas preslenmesi için uygun pres tipinin seçilmesi, iş parçasının montaj kalitesini ve servis ömrünü doğrudan belirler.
Elektrikli pres, malzeme deformasyonunu veya bileşen presleme işlemini gerçekleştirmek için enerji aktarımı (mekanik veya hidrolik) yoluyla muazzam kuvvet üreten bir cihazdır. Krank mili işlemede, yalnızca basit bir "itme aleti" değil, strok, hız ve basınç üzerinde sıkı kontrol gerektiren hassas bir sistemdir. Temel operasyonel amacı, eşleşen parçaların, iç gerilim yoğunlaşmaları oluşturmadan veya eşleşen yüzeylere zarar vermeden, tasarlanan sıkı geçme bağlantısına ulaşmasını sağlamaktır.
Farklı ekipmanlara yönelik uygulanabilir senaryoları daha iyi anlamak amacıyla bunları aşağıdaki performans karşılaştırması yoluyla analiz edebiliriz:
| Performans Özelliği | Krank Pres (Krank/Çift Krank Pres) | Hidrolik Pres |
| Güç Kaynağı | Volan enerji depolaması, mekanik bağlantı | Hidrolik silindir, akışkan gücü |
| Strok Özellikleri | Alt ölü merkezde maksimum basınç, dibe yakın yerde hız keskin bir şekilde düşer | Tüm vuruş boyunca sabit basınç |
| Kontrol Hassasiyeti | Sabit vuruş, prosesin ortasında durdurulması zor | Hassas basınç izleme ve strok süspansiyonu |
| Birincil Başvuru | Yüksek hacimli metal damgalama, dövme | Hassas presleme, şaft düzeltme, karmaşık montaj |
| Operasyonel Esneklik | Düşük (Stveartlaştırılmış tekrarlanan görevler için uygundur) | Yüksek (Çeşitli özel presleme görevleri için uygundur) |
Krank Mili Pres Makinası: Bu ekipman, krank mili üretim hatları için özel olarak tasarlanmıştır ve genellikle çeşitli krank mili muylularının merkez çizgilerinin mükemmel şekilde hizalanmasını sağlamak ve presleme işlemi sırasında eğilmeyi önlemek için özel konumlandırma araçlarıyla donatılmıştır.
Mil Doğrultma Presi: Krank milleri genellikle kullanım veya işleme sonrasında küçük bükülme sapmaları sergiler. Bu tür presler, krank mili salgısını mikron seviyesine ayarlayarak çok sayıda küçük ölçekli hidrolik düzeltme gerçekleştirmek için yüksek hassasiyetli ölçüm sistemleriyle (genellikle V blokları ve kadranlı göstergelerle birlikte kullanılır) donatılmıştır.
2 zamanlı bir motor krank milini presle takma göreviyle karşı karşıya kalan birçok kullanıcı şunu merak ediyor: 20 tonluk sıradan bir pres yeterli mi? Cevap mutlak değildir ve belirli bir parçanın fiziksel parametrelerine ve hassasiyet gereksinimlerine bağlıdır.
20 tonluk basıncın uygun olup olmadığını belirlemek için, girişim uyumlarının fiziksel mantığına göre değerlendirilmesi gerekir. Gerekli bastırma kuvveti temel olarak temas alanından, girişim miktarından ve malzemelerin sürtünme katsayısından etkilenir.
Yük Hesaplama Esasları: Mühendislik uygulamasında, bastırma kuvvetini tahmin etmek için kaba formül F = mu * pi * d * L * P_radial'dir; burada mu sürtünme katsayısıdır, d şaft çapıdır, L eşleşme uzunluğudur ve P_radial oluşturulan radyal basınçtır. 2 zamanlı bir krank mili için, muylu çapı büyükse ve girişim yüksek olacak şekilde tasarlanmışsa, gerekli kuvvet 20 ton sınırına yaklaşabilir veya bu sınırı aşabilir.
Yapısal Kısıtlamalar: 2 zamanlı krank milleri tipik olarak sol ve sağ yarım millerden ve merkezi bir krank piminden oluşur. Yapısal özellikleri yüksek krank kolu sertliğidir ancak bağlantı deliği etrafındaki duvar kalınlığı sınırlıdır. Ekipman tonajının yanlış seçilmesi durumunda, malzemenin akma dayanımını aşan basınç, krank kolunda mikro çatlaklara veya mil deliğinin genişlemesine neden olacaktır.
| Motor Tipi | Muylu Çapı Aralığı | 20 Tonluk Prese Uygunluk | Dikkate Alınması Gereken Temel Faktörler |
| Hafif işler (örn. bahçe aletleri) | 15 - 25mm | Çok uygun | Yeterli basınç rezervi, basınç regülasyonu gerektirir |
| Orta hizmet (örn. motosiklet/dıştan takmalı motor) | 30 - 50mm | Endüstri standardı konfigürasyon | Özel aletler gerektirir, eşeksenliliğe odaklanın |
| Ağır hizmet (ör. büyük hacimli/endüstriyel) | > 50 mm | Sınırlı, termal montaj yardımı önerilir | Soğuk presleme yüzeylere kolayca zarar verir, sıcaklık farkı gerektirir |
Pres tonaj gereksinimlerini karşılasa bile, basınç izleme 2 zamanlı krank millerine basarken basit tonaj seçiminden çok daha önemlidir.
Eğri İzleme: İdeal bir presle oturtma işleminde yer değiştirmeyle artan basınç eğrisi düzgün ve doğrusal olmalıdır. İşlemin ortasında basınçta önemli bir ani artış (tepe titreşimi) meydana gelirse, bu genellikle metal talaşlarını, yetersiz yağlamayı veya birleşme yüzeyindeki eksenel yanlış hizalamayı gösterir.
Önleyici Tedbirler: Hidrolik prese bir basınç sensörünün takılması önemle tavsiye edilir. 2 zamanlı krank milleri için, başlangıçta basınç sınıra hızlı bir şekilde ulaşırsa derhal durdurulmalıdır, çünkü bu aşamada basıncı zorlamak muylu yüzeyinde kolayca aşınmaya neden olabilir. Böyle bir hasar meydana geldiğinde, birleşme yüzeyinin sabitleme kuvveti tamamen başarısız olur ve daha sonraki kullanım sırasında şaftın kaymasına veya anormal gürültüye yol açar.
Krank millerinin bakım ve üretim sürecinde eski parçaların sökülmesi ve yenilerinin presle takılması sık yapılan işlemlerdendir. Verimli, düşük hasarlı anahtarlama elde etmek için yalnızca baskı makinesinin basit itme-çekme hareketine güvenilemez; standartlaştırılmış bir süreç mantığı gerektirir.
Presle takma ve sökme arasında hızlı geçişin sağlanması, takım kurulumu and hidrolik sistemin esnek tepkisi .
Takım Tasarımındaki Fark: Sökme modu destekleyici bir taban kalıbı gerektirir. Rolü, krank kolunun tabana sıkıca oturmasını sağlarken muylunun geçmesi için merkezi bir delik bırakmaktır. Presle geçirme modu bir konumlandırma kılavuz silindiri gerektirir. Koç, muylunun merkezi ile tam olarak hizalanmalı ve giriş açısının kesinlikle dikey olmasını sağlamak için presleme işlemi sırasında ince ayar yeteneklerine sahip olmalıdır.
Hidrolik Sistemin Sınırlama Ayarı: Aşırı kuvvet nedeniyle parçaların hasar görmesini önlemek için tahliye vanaları veya elektronik limitler ayarlanmalıdır. Sökme sırasında, başlangıçtaki kopma kuvveti genellikle yüksek olduğundan, ekipmanın nominal basınçta çalışmasına izin verilebilir; Presleme sırasında aşırı yüklenmeyi önlemek için bir güvenlik üst sınırı önceden ayarlanmalıdır.
Yeni başlayanların çoğu, ne kadar sıkı olursa o kadar iyi olduğunu düşünme eğilimindedir, ancak mühendislik açısından bakıldığında, girişim uyumlarının belirli bir aralıkta sürdürülmesi gerekir. girişim uyum toleransı .
| Çiftleşme Yöntemi | Sürtünme Katsayısı | Bastırma Kuvveti Davranışı | Güvenilirlik |
| Aşırı Girişim | 0,12 - 0,15 | Basınç göstergesi şiddetli dalgalanıyor | Yüzeylere kolayca zarar verir, dahili stres yorgunluğu |
| Makul Müdahale | 0,08 - 0,10 | Basınç sorunsuz bir şekilde yükselir, stabil iz | Kararlı tork iletimi, metal hasarı yok |
| Sıcaklık Destekli | 0,05 - 0,07 | Basınç önemli ölçüde daha düşük | Sıkı uyum, malzeme özellikleri korunur |
Yağlama Değeri: Aşırı basınçlı yağlayıcının kullanılması zorunludur; muylu ile bağlantı deliği arasında bir yağ filmi oluşturarak presleme sırasında kuru sürtünmeyi önler ve böylece montajın daha düzgün olmasını sağlar.
Büyük ölçekli üretimde, mekanik ve hidrolik ekipmanların işbirlikçi bir düzeni kullanılarak üretim verimliliği ve verimi büyük ölçüde artırılabilir.
Kaba işleme veya dövme aşamasında, çift krank basın vazgeçilmez bir çekirdek güçtür. Presleme işlemi sırasında oluşan devrilme momentine etkili bir şekilde direnir ve dövme sırasında krank mili ham parçasının eşit şekilde gerilmesini sağlar.
| Süreç Adımı | Önerilen Ekipman | Gol |
| Dövme/Kaba Şekillendirme | Çift Kranklı Pres | Malzeme yoğunluğunu sağlayın |
| Hassas Presle Geçirme | Hidrolik Pres | Paraziti sağlayın, yüzey hasarını önleyin |
| Eksenel Doğrultma | Şaft Doğrultma Presi | Geometrik hatayı kontrol edin |
Koaksiyellik Sapması: Presle geçirme takımının yönlendirme hassasiyeti yetersizse, krank mili yarım mili sallanacak ve bitmiş üründe radyal salgıya yol açacaktır.
Eksantrik Yükleme: Basınç merkezi krank mili ekseninin geometrik merkezine düşmezse, krank kolunun mikro bükülmesine yol açacaktır.
Krank milinin preslenmesi yüksek riskli, yüksek hassasiyetli bir iştir. Bilimsel bir günlük yönetim ve güvenlik sistemi oluşturmak fabrika operasyonunun temelidir.
Kuvvet Sensörü Testi: Basınç algılama sisteminin her üç ayda bir kalibre edilmesi önerilir. Sensör okuma hatasının standart kalibrasyon ağırlıklarına göre yüzde 1 dahilinde kontrol edildiğinden emin olun.
| Koruyucu Tedbir | İşlev |
| İki Elle Kontrol Düğmeleri | Operatörlerin istasyona ulaşmasını engeller |
| Işık Perdesi Algılama | Yabancı cisim girerse acil durdurma |
| Basınç Aşırı Yük Koruması | Limit aşıldığında otomatik olarak boşaltılır |
Anormal Sesleri Dinleyin: Bastırma sırasında sürekli bir gıcırtı sesi yağlama arızasını gösterir; net bir tıklama sesi muhtemelen metal birleşme yüzeyinde yerel hasar anlamına gelir.
Kalite izlemenin özü, basınç-değişim eğrisinin yorumlanmasında yatmaktadır. Çıkışta metal talaşlarının biriktiği görülürse veya yüzeyde bariz çizim izleri görülürse operasyon durdurulmalıdır.
Genel olarak, tekrarlanan presleme tavsiye edilmez . Her bastırma, birleşme yüzeyinde mikroskobik plastik deformasyona neden olur, bu da malzemenin yorulma ömrünü azaltır ve şaftın kayma riskini artırır.
Özel ara parçaları yalnızca destek sağlamakla kalmaz, aynı zamanda krank pimi konumuna da yerleşerek sol ve sağ yarım millerin bastırma işlemi sırasında ayarlanan faz açısını korumasını sağlayarak faz yanlış hizalamasını önler.
Sonuç evet. Hidrolik presler, tahliye valflerini ayarlayarak maksimum presleme kuvvetini hassas bir şekilde kontrol edebilir. Bastırma kuvveti ayarlanan değeri aştığında hidrolik sistem otomatik olarak basıncı tahliye edecektir.
Geriye kalan yüzde 40'lık kısım basınca dayalı olacak şekilde, termal genleşme ve büzülme yoluyla açıklık ayırarak girişim uyumunun yüzde 60'ının korunması tavsiye edilir. Bu yöntem, dahili stres hasarını en aza indirirken montaj kalitesini garanti eder.
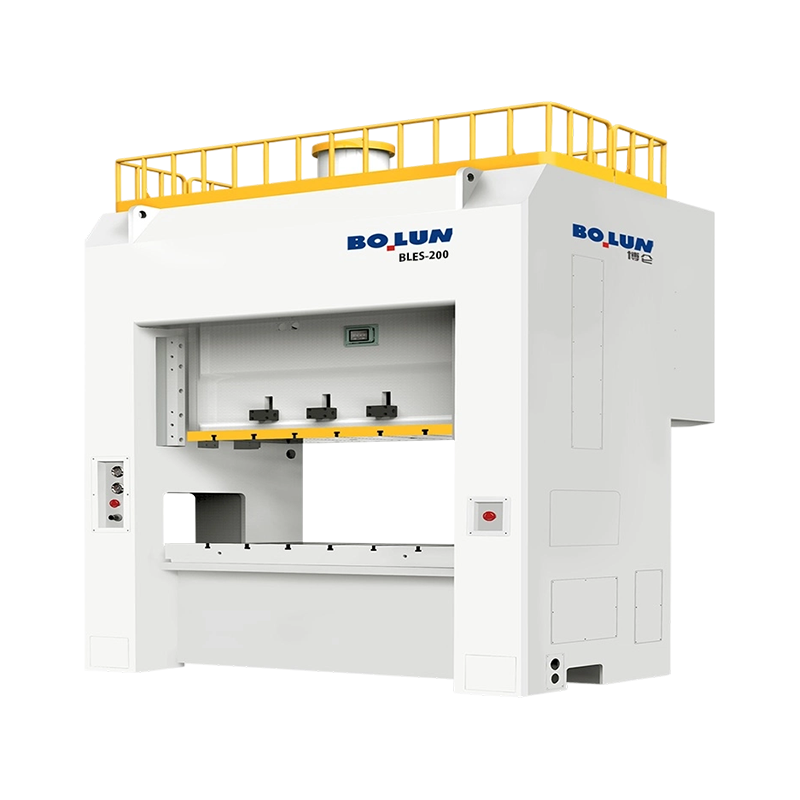


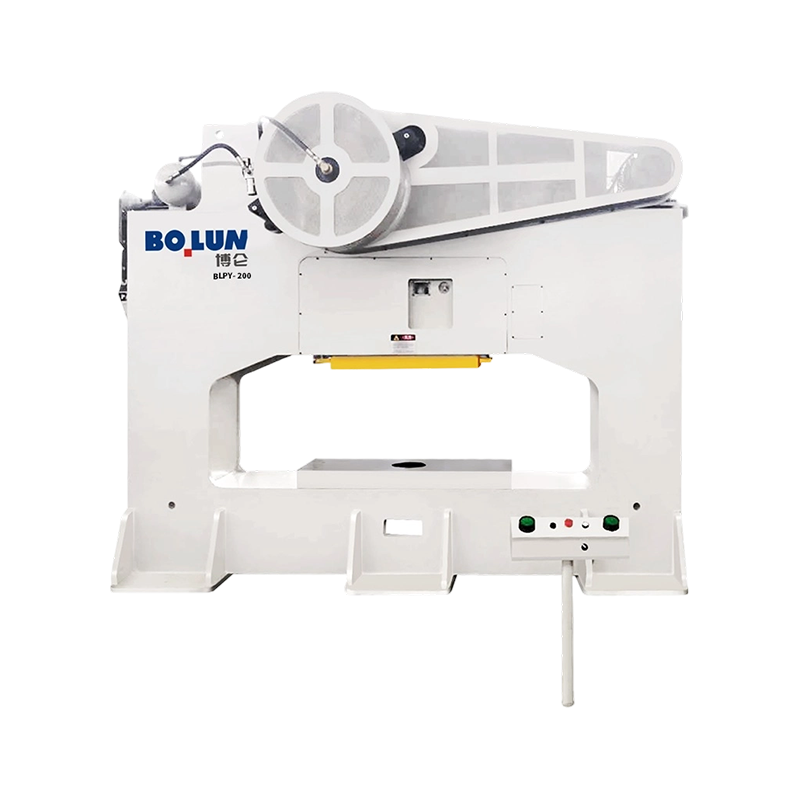
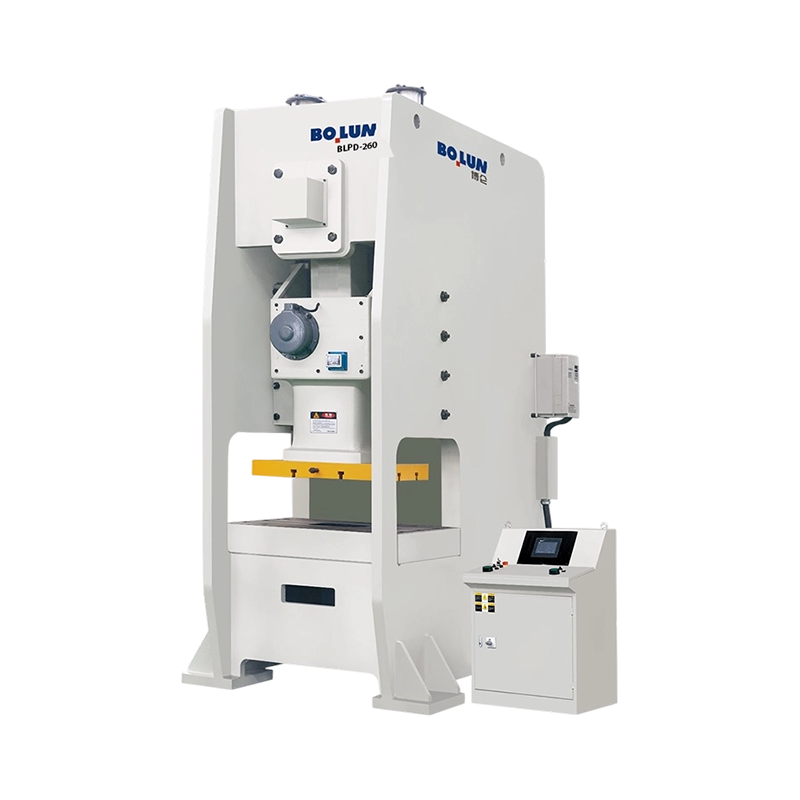
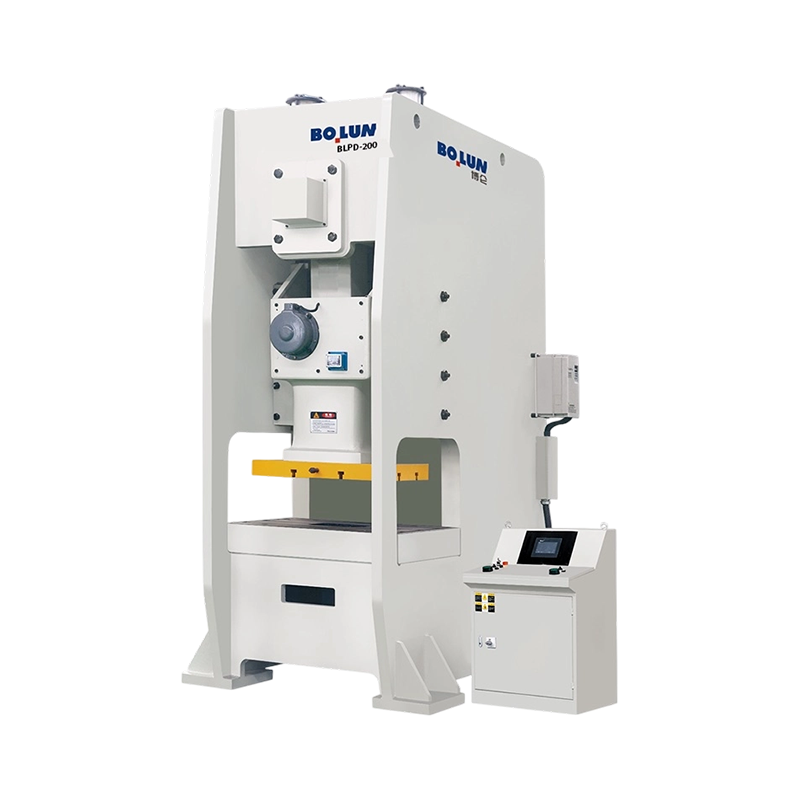
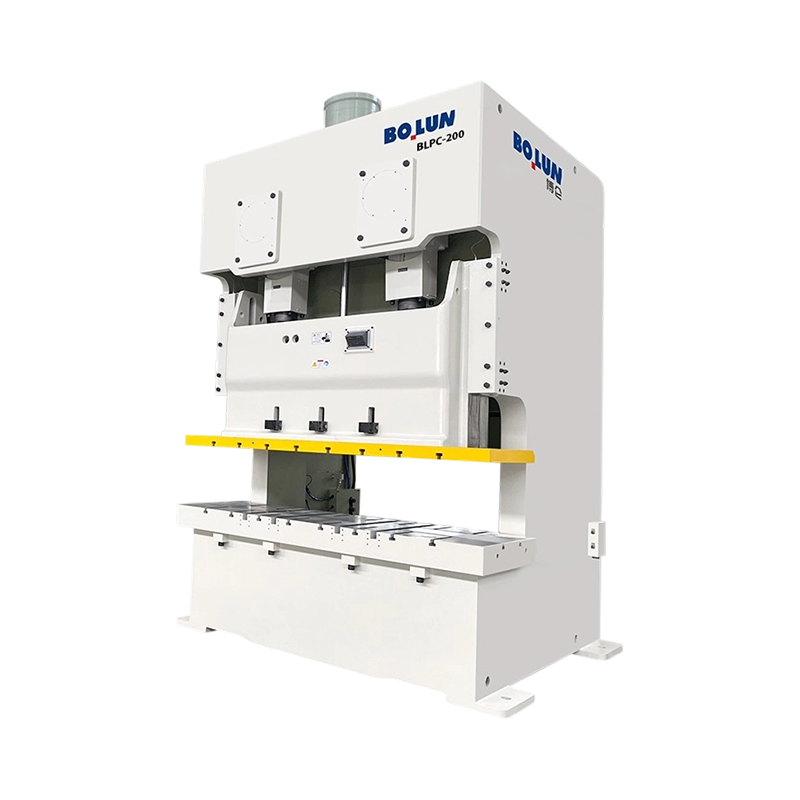
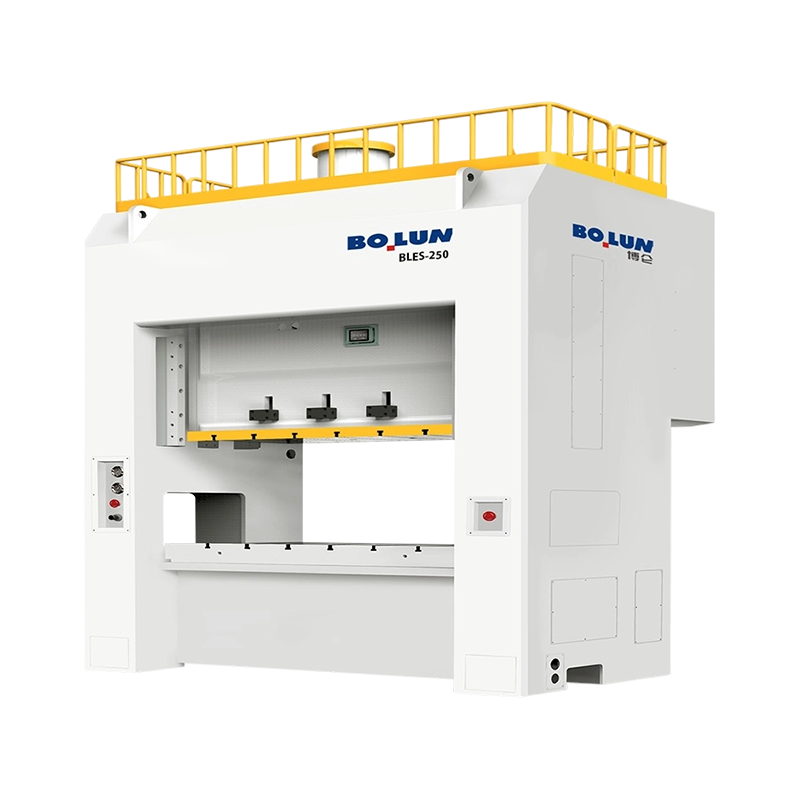
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı nok...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Tanımlarla Değil, Satın Alma Kararıyla Başlayın 200 tonluk bir hidro...
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
İmalat endüstrisi otomasyona ve akıllı üretime doğru istikrarlı bir şekilde i...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

