
200 tonluk bir hidrolik pres fiyat teklifini 200 tonluk mekanik güçlü bir pres teklifiyle karşılaştıran bir satın alma mühendisi, tonaj numarası aynı olsa bile sıklıkla iki farklı makine, iki farklı maliyet yapısı ve iki farklı üretim vaadi bulur. Bunun nedeni, "güçlü presin" genellikle bir volan, kavrama, krank mili, eksantrik dişli veya mafsallı bağlantıyla tahrik edilen mekanik bir pres anlamına gelmesi, hidrolik presin ise kuvvet üretmek için bir silindirdeki basınçlı yağı kullanmasıdır. Pratik fark sadece güç kaynağı değildir. Darbe boyunca kuvvetin nasıl oluştuğunu, kızağın ne kadar hızlı hareket ettiğini, kuvvetin ne kadar kolay ayarlanabileceğini, aşırı yükleme sırasında ne olacağını ve atölyenin ne tür işleme ve bakım planlaması gerektiğini değiştirir.
Kısa cevap: Yüksek hacimli, tekrarlayan damgalama ve şekillendirme hıza, tekrarlanabilirliğe ve parça başına düşük maliyete ihtiyaç duyduğunda elektrikli baskı makinesini seçin. Proses tam strok kuvvetine, ayarlanabilir basınca, uzun süre beklemeye, derin çekme veya düşük hacimli esnekliğe ihtiyaç duyduğunda hidrolik pres seçin. İşin hem programlanabilir harekete hem de mekanik hıza ihtiyacı varsa, servo motorlu baskı orta yoldur. Bu karşılaştırmanın geri kalanı bu farklılıkların nereden geldiğini ve gerçek satın alma kararlarını nasıl etkilediğini açıklıyor.
Mekanik bir güç presinde motor, kinetik enerjiyi depolayan bir volanı döndürür. Bir kavrama, bu enerjiyi bir krank miline, eksantrik mile veya mafsal mekanizmasına bağlar ve kızak sabit bir mekanik döngüde yukarı ve aşağı hareket eder. Slayttaki mevcut kuvvet sabit değildir. Krank açısı, mekanik avantajın en yüksek olduğu alt ölü noktaya yaklaştıkça yükselir. Bu nedenle, 200 tonluk bir mekanik pres, vuruşun ortasında 200 tondan çok daha azını üretebilir, ancak vuruşun alt kısmına yakın bir yerde tam değerine ulaşabilir.
Bu davranış kesme, delme, kesme, sığ şekillendirme ve birçok damgalama işlemi için idealdir çünkü iş, baskının en güçlü olduğu alt ölü noktaya yakın bir yerde gerçekleşir. Sabit döngü aynı zamanda onu hızlı ve yüksek oranda tekrarlanabilir hale getirir. Koç ayarlandıktan ve kalıp doğru olduktan sonra, her vuruş neredeyse aynı hareketi izler. Takas sınırlı esnekliktir: kuvvet eğrisini değiştirmek genellikle makineyi, sürücüyü veya takımları değiştirmek anlamına gelir.
Bir hidrolik pres, bir piston veya şahmerdaya etki eden hidrolik basınç yoluyla kuvvet oluşturur. Pompa, valf ve silindir sistemi, strok boyunca basıncı koruyabilir, dolayısıyla kuvvet sabite yakındır. Basınç ayarı genellikle bir tahliye vanası veya oransal kontrol ile ayarlanabilir ve sürgü, belirli bir süre boyunca yük altında kalabilir. Bu, hidrolik presleri derin çekme, sıkıştırmalı kalıplama, basma, düzleştirme ve malzemenin tek bir noktaya vurulması yerine basınç altında tutulması gereken işlemler için kullanışlı hale getirir.
Vuruş kontrolü en belirgin farklardan biridir. Mekanik bir presin krank yarıçapı veya eksantrik geometrisi tarafından sabitlenen bir strok uzunluğu vardır. Alt ölü merkez konumu bazı tasarımlarda ayarlanabilir ancak temel hareket profili sürücü tarafından ayarlanır. Hidrolik pres çok daha uzun, ayarlanabilir stroklu yapılabilir ve farklı parça programlarına göre koç hızı ve basıncı değiştirilebilir. Bu esneklik, bir atölyenin tek bir makinede birden fazla işi çalıştırdığı durumlarda veya derin bir parçanın yavaş şekillendirmeye ve basınçla tutulmasına ihtiyaç duyduğu durumlarda değerlidir.
Servo presler hidrolik makineler değildir ancak eski kategorileri bulanıklaştırırlar. Servo motor, seçilen konumlarda şahmerdanı tersine çevirebildiğinden, duraklatabildiğinden veya yavaşlatabildiğinden, servo güç presi, hidrolik sistemin enerji kayıpları olmadan çizim veya şekillendirme için bir hareket eğrisi oluşturabilir. Mekanik baskı hızında hidrolik benzeri proses kontrolüne ihtiyaç duyan bir atölye için kapalı çerçeveli çift noktalı servo pres genellikle daha verimli bir seçimdir.
Hız, mekanik güç preslerinin genellikle kazandığı yerdir. Mekanik bir pres, döngünün bazı bölümlerine hızlı yaklaşma, çalışma ve geri dönüş ile dakikada yüksek strok hızında çalışabilir. Hidrolik presler genellikle daha yavaştır çünkü yağın sistem içerisinde pompalanması ve valflenmesi gerekir ve şahmerdan kontrollü hızlanma ve yavaşlamaya ihtiyaç duyabilir. Milyonlarca küçük parça üreten yüksek hacimli bir damgalama hattı için bu hız farkı, işçilik maliyetini, makine sayısını ve taban alanını doğrudan etkiler.
Hidrolik preses can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Değişken | Hidrolik pres | Güçlü basın |
|---|---|---|
| Kuvvet kaynağı | Basınç altındaki hidrolik sıvı | Mekanik volan, debriyaj, krank, eksantrik dişli veya mafsal |
| Darbeyi zorla | Sabite yakın; ayarlanabilir | Krank açısına göre değişir; alt ölü noktaya yakın zirve |
| Strok kontrolü | Ayarlanabilir, çoğunlukla programlanabilir | Krank veya eksantrik ile sabitlenmiş; servo programlanabilir eğriye izin verir |
| Hız | Daha yavaş, özellikle yaklaşma ve dönüş | Hızlı, tekrarlanabilir, dakikada yüksek vuruş sayısı |
| Aşırı yük koruması | Tahliye valfi ve basınç sınırı | Hidrolik aşırı yük, kesme pimi veya debriyaj kayması |
| Tipik uyum | Derin çekme, düşük hacim, tam strok kuvveti, denemeler | Körleme, damgalama, şekillendirme, yüksek hacimli üretim |
Bir kalıp yanlış hizalandığında veya iş parçası çift istiflendiğinde aşırı yükleme davranışı önemlidir. Bir hidrolik pres, tahliye valfinden gelen kuvveti sınırlayabilir, böylece çerçeve ve takımlar yıkıcı bir ani artış görmeden önce sistem durur veya atlar. Mekanik bir pres, hidrolik aşırı yük silindiri, kesme pimi veya debriyaj kayması gibi farklı bir koruma stratejisine ihtiyaç duyar. Bu sistemler çalışır ancak bir olaydan sonra incelenmesi ve sıfırlanması gerekebilir.
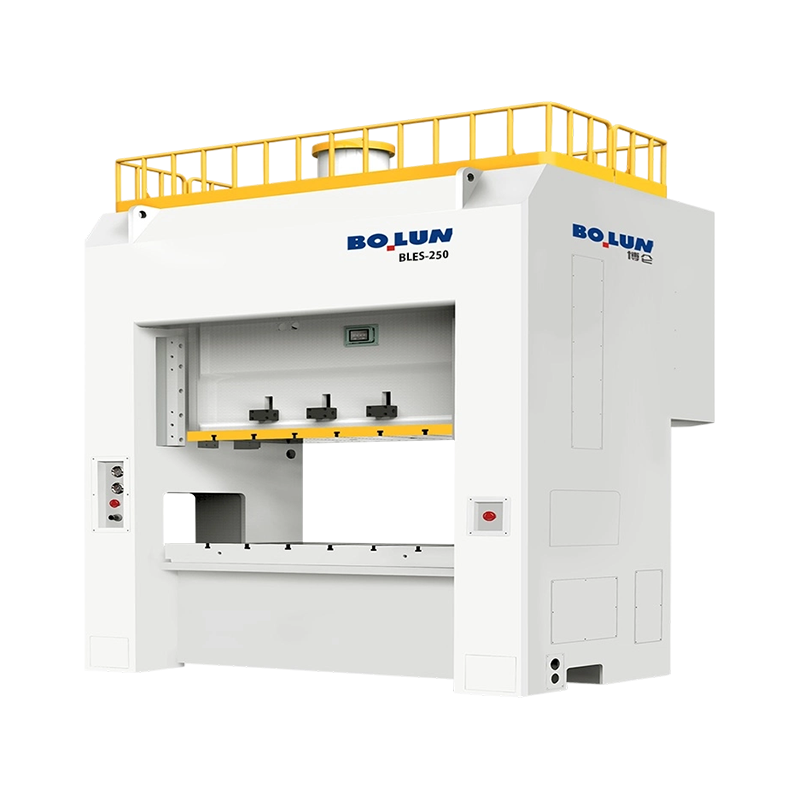 BLES-250 Derin Çekme için Kapalı Çerçeve Çift Noktalı Servo Pres Büyük hassas damgalama ve derin çekme işleri için 2500 kN kapasiteli, 25.200 J enerjili ve sabit yük dağıtımlı kapalı çerçeve çift noktalı servo pres. Ürünü Görüntüle →
Takımlama ve doğruluk da farklıdır. Mekanik presler, kesme ve basmada tutarlı parça kalınlığını destekleyen mükemmel alt ölü merkez tekrarlanabilirliğiyle bilinir. Hidrolik presler kapalı döngü kontrolüyle çok hassas olabilir ancak yağ sıcaklığı, valf tepkisi ve basınç stabilitesinin yönetilmesi gerekir. Derin çekme için hidrolik presin çoğu zaman bir avantajı vardır çünkü malzeme akarken basıncı tutabilir. Yüksek hızlı damgalama için mekanik pres genellikle avantajlıdır çünkü döngü hızlıdır ve kuvvet eğrisi öngörülebilirdir.
Çoğu satın alma hatası, bir mağazanın yalnızca tonajı karşılaştırması sırasında meydana gelir. 300 tonluk hidrolik pres ile 300 tonluk mekanik pres, sırf rakamlar aynı diye birbirinin yerine geçemez. Doğru eşleşme proses enerjisine, işin yapıldığı strok konumuna, gerekli bekleme süresine ve üretim hızına bağlıdır. Genel olarak uygulama haritası şuna benzer:
Başlangıç fiyatı, teklifteki yalnızca bir rakamdır. Mekanik güç presleri genellikle daha basit bir aktarma organına ve yüksek hacimde strok başına daha düşük maliyete sahiptir, ancak sağlam bir temele, dikkatli debriyaj ve fren bakımına ve uygun kalıp korumasına ihtiyaç duyar. Pompa ve soğutma sistemi vuruşlar arasında bile enerji tükettiğinden ve yağın temizliği, filtrelemesi ve conta durumu rutin konular haline geldiğinden, hidrolik presin çalıştırılması daha maliyetli olabilir. Mekanik pres, sürekli üretimde genellikle parça başına enerjiden kazanç sağlar; hidrolik pres, yüksek karışımlı çalışmalarda parça başına esneklik konusunda sıklıkla kazanır.
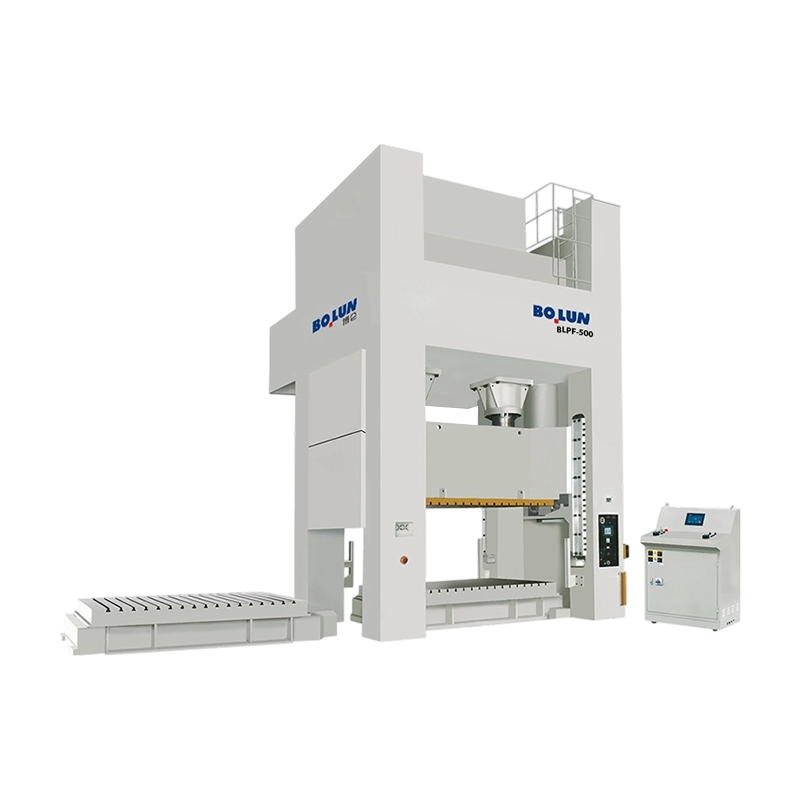 BLPF-500 Geniş Yataklı Kapalı Tip Çift Nokta Eksantrik Dişli Pres Büyük progresif kalıplar ve sac üretimi için 5000 kN kapasiteli ve 3300 x 1300 mm tablalı geniş yataklı kapalı tip çift nokta eksantrik dişli pres. Ürünü Görüntüle →
Kattan kata kadar geçen süre başka bir pratik faktördür. Otomatik beslemeli mekanik bir pres, bobin hattı ve hızlı kalıp değişimi, az sayıda operatörle çok yüksek çıktı üretebilir. Bir hidrolik pres daha uzun çevrim sürelerine ihtiyaç duyabilir ancak birden fazla mekanik pres veya özel yastıklama sistemi gerektiren işleri gerçekleştirebilir. Karar, parça ailesine, yıllık hacme, değişim sıklığına ve bakım ekibinin beceri düzeyine göre verilmelidir.
Makine kategorisiyle değil, süreçle başlayın. Malzemeyi, kalınlığı, parça boyutunu, strokun her aşamasında gereken kuvveti, strok uzunluğunu, dakika başına stroku, bekleme süresini ve kalıp ağırlığını yazın. Daha sonra kuvvetin darbe boyunca sabit mi yoksa alt ölü noktaya yakın bir yerde mi yoğunlaşması gerektiğini sorun. Cevap sabit kuvvet ise, hidrolik pres genellikle en uygunudur. Cevap, yüksek hızda dibe yakın en yüksek kuvvet ise, mekanik bir güç presi genellikle daha iyi bir yatırımdır. Cevap işe göre değişirse, servo pres en geniş işlem penceresini sunabilir.
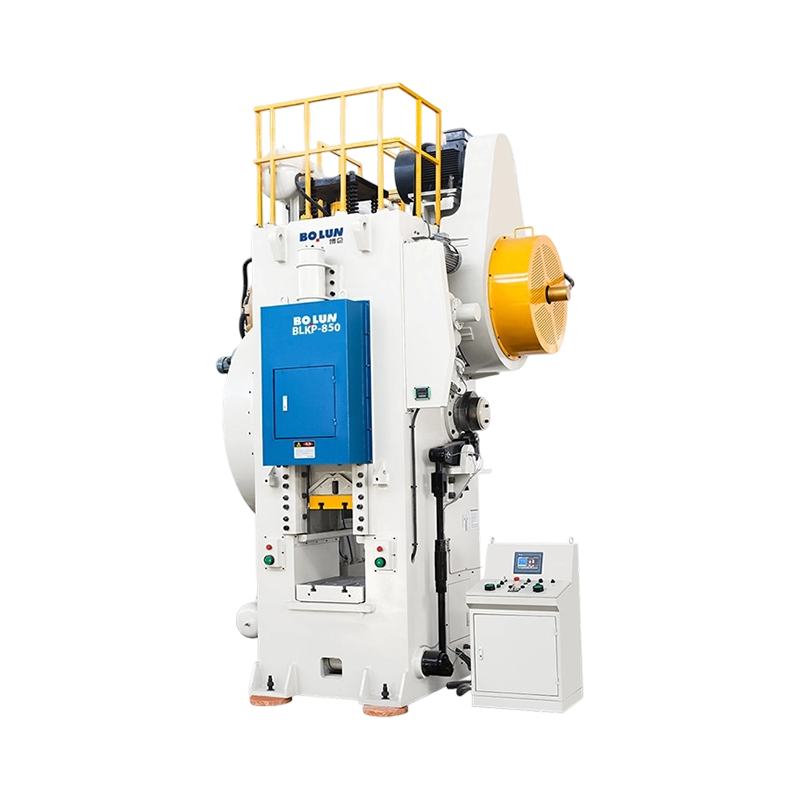
 BLKP-650 Mafsallı Tip Soğuk Dövme Pres Makinası Sabit deformasyon ve kontrollü şekillendirme gerektiren kalın ölçülü bileşenler için 6500 kN kapasiteli mafsallı tip soğuk dövme presi, entegre ejektör ve yüksek sertlikte çerçeve. Ürünü Görüntüle →
Ayrıca kuvveti taşıyan yapıyı da kontrol edin. Açık tip presler büyük veya biçimsiz parçalara iyi erişim sağlarken, kapalı çerçeveli presler sapmaya karşı direnç gösterir ve kalıp alanını ağır yükler altında daha stabil tutar. Soğuk dövme için, mafsallı tip mekanik presler sıklıkla seçilir çünkü bağlantı, strokun tabanına yakın yerde kuvveti çoğaltır ve hidrolik sistemlerin aynı çevrim hızında uyum sağlamakta zorlanabileceği mekanik bir avantaj sağlar. Çerçeve stilleri ve bunların üretimdeki etkileri hakkında daha geniş bir çerçeve için buna bakın açık tip ve kapalı tip elektrikli pres kılavuzu .
Hidrolik pres ile elektrikli pres arasındaki temel farklar kuvvet üretimi, strok kontrolü, hız, aşırı yük davranışı ve proses uyumu ile ilgilidir. Elektrikli pres, alt ölü noktaya yakın maksimum kuvvetle yüksek hız ve tekrarlanabilirlik sağlamak için depolanmış mekanik enerjiyi ve sabit veya programlanabilir bir mekanik döngüyü kullanır. Bir hidrolik pres, daha fazla esneklikle ancak genellikle daha düşük çevrim hızlarıyla, strok boyunca ayarlanabilir, neredeyse sabit bir kuvvet sağlamak için sıvı basıncını kullanır. İkisi de evrensel olarak daha iyi değil. Doğru seçim, gerçekte çalıştırdığınız parçaların kuvvet eğrisi, bekleme süresi, hacim ve işleme gereksinimleriyle eşleşen seçimdir.
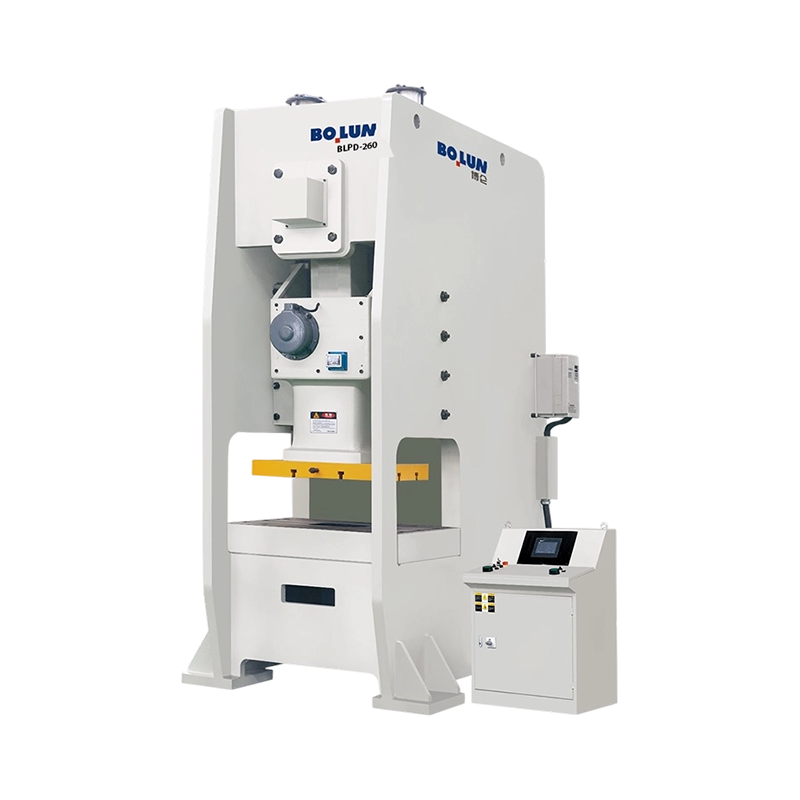


Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
Yüksek adetlerde orta veya küçük metal parçalar üretmeyi planladığınızda s...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
İmalat endüstrisi otomasyona ve akıllı üretime doğru istikrarlı bir şekilde i...
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Pres tek bir makine kategorisi değildir. Çerçeve, sürücü, ram bağlantı nok...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

