
Pres makineleri iki ana şekilde sınıflandırılır: onları Açık Tip Basınçlı Pres Makineleri ve Kapalı Tip Basınçlı Pres Makineleri olarak ayıran çerçeve yapısına göre ve onları mekanik pres makineleri, hidrolik presler ve pnömatik presler olarak ayıran tahrik mekanizmasına göre. Özellikle mekanik pres kategorisinde makineler, krank tahrikli, eksantrik tahrikli, mafsallı mafsallı, mafsallı ve vidalı tip tasarımlar dahil olmak üzere şahmerdanın nasıl çalıştırıldığına ve daha hafif işler için kullanılan tek noktalı preslerden büyük, ağır paneller için kullanılan dört noktalı preslere kadar değişen sayıda bağlantı noktasının şahmerdanı desteklediğine göre daha da bölünmüştür.
Çoğu alıcı için pratik karar, sırayla yanıtlanan iki soruya bağlıdır. Birincisi, uygulamanın Açık Tip Basınçlı Pres Makinesinin erişilebilirliğine ve düşük maliyetine mi, yoksa Kapalı Tip Basınçlı Pres Makinesinin sağlamlığına ve hassasiyetine mi ihtiyacı var? İkincisi, hangi çerçeve tipi işe uygunsa, hangi tonaj, strok uzunluğu ve nokta konfigürasyonu üretilen spesifik parçaya uyuyorsa. Bu kılavuzun geri kalanı, basınçlı pres makinesinin tüm ana sınıflandırmalarını ele alır, açık ve kapalı çerçeve tasarımlarını doğrudan gerçek çalışma verileriyle karşılaştırır, tahrik mekanizmalarını ve nokta konfigürasyonlarını ayrıntılı olarak açıklar ve bir baskı makinesinin yıllarca güvenilir bir şekilde çalışmasını sağlayan güvenlik ve bakım uygulamalarını kapsar.
A güç basın makinesi şahmerdan ile sabit bir yatak arasına yerleştirilen sacları ve diğer malzemeleri şekillendirmek, kesmek, delmek veya biçimlendirmek için hareketli bir şahmerdan aracılığıyla kontrollü mekanik kuvvet uygulayan endüstriyel ekipmandır. Manuel olarak çalıştırılan bir presin aksine, bir elektrikli pres makinesi, her strok için gereken enerjiyi depolamak ve iletmek için en yaygın olarak volan ve krank mili düzenlemesi olan motor tahrikli bir sistem kullanır, bu da manuel işlemin başarabileceğinden çok daha yüksek kuvvet çıkışına ve çok daha hızlı döngü sürelerine olanak tanır.
Tipik bir mekanik güç presinde, bir elektrik motoru sürekli olarak bir volanı döndürerek dönme enerjisini depolar. Operatör bir stroku tetiklediğinde, dönen volanı bir krank miline veya eksantrik mile bağlayan bir kavrama devreye girer. Şaft döndükçe, dönme hareketini bir bağlantı çubuğu aracılığıyla şahmerdanın doğrusal yukarı ve aşağı hareketine dönüştürür ve tam olarak takım malzemeye temas ettiğinde, strokun alt kısmında iş parçasına depolanan enerjinin bir patlamasını iletir.
Volan, mekanik bir güç presinin nispeten mütevazı bir motordan yüksek kuvvet çıkışı elde etmesinin merkezinde yer alır. En yüksek kuvveti anında iletecek kadar güçlü bir motora ihtiyaç duymak yerine volan, stroklar arasında sürekli olarak enerji biriktirir ve strokun fiili çalışma kısmı sırasında bu enerjiyi kısa, güçlü bir patlamayla serbest bırakır; böylece nispeten küçük bir motorun, motorun tek başına sürekli olarak üretebileceği tonajı çok aşan bir tonaj kapasitesine sahip bir presi çalıştırmasına olanak tanır.
Tek bir baskı darbesi, operatörlerin ve süreç mühendislerinin bir damgalama işlemini sorun giderirken veya optimize ederken başvurduğu birkaç farklı aşamadan geçer. Yaklaşma aşaması, şahmerdanı üst ölü merkezden minimum dirençle iş parçasına doğru indirir. Çalışma aşaması, takım malzemeye temas ettiği anda başlar ve fiili kesme veya şekillendirme gerçekleşirken volanın depolanan enerjisinin büyük bir kısmı tüketilir. Geri dönüş aşaması daha sonra şahmerdanı üst ölü merkeze geri taşıyarak presi bir sonraki döngüye hazırlar. Belirli bir işlemin bu sırada en yüksek talebi nerede ortaya çıkardığını anlamak, mafsallı eklem veya mafsallı tasarımlar gibi belirli tahrik mekanizmalarının neden belirli işlemlere standart bir kranklı tahrikten daha iyi uyduğunu açıklamaya yardımcı olur, çünkü her mekanizma bu döngüyü belirli bir proses ihtiyacını karşılamak için farklı şekilde şekillendirir.
Elektrikli pres makineleri, metal imalatı, otomotiv bileşeni imalatı, cihaz üretimi, elektrik mahfazası imalatı ve kesme, delme, bükme, çekme ve basma gibi tekrarlanabilir, yüksek hacimli sac metal işlemleri gerektiren sayısız diğer endüstrilerde kullanılır ve bu ekipman kategorisini modern imalatta en yaygın kullanılan endüstriyel makine sınıflarından biri haline getirir.
Çerçeve tipine daraltmadan önce, çerçeveyi yerleştirmek yardımcı olur. mekanik pres makinesi Her tahrik tipi farklı bir üretim profiline uygun olduğundan, pres tahrik teknolojilerinin daha geniş kapsamı içinde yer alır.
| Faktör | Mekanik Pres | Hidrolik Pres | Pnömatik Pres |
|---|---|---|---|
| Döngü hızı | Dakikada hızlı, yüksek vuruş sayısı | Daha yavaş, kontrollü ram hızı | Hafif işler için çok hızlı |
| Kontur yoluyla tutarlılığı güçlendirin | Darbeye göre değişir | Strok boyunca sabit tam güç | Sabit fakat sınırlı kuvvet |
| Tipik tonaj aralığı | Orta ila çok yüksek | Çok yüksek tonaj dahil geniş ürün yelpazesi | Düşük ila orta |
| En uygun operasyonlar | Körleme, delme, yüksek hacimli damgalama | Derin çekme, kalın malzeme oluşturma | Hafif montaj, küçük parça şekillendirme |
Çevrim hızı ve tekrarlanabilir yüksek hacimli çıktının ayarlanabilir kuvvet kontrolünden daha önemli olduğu durumlarda genellikle mekanik bir pres makinesi tercih edilir. Bu nedenle otomotiv ve cihaz imalatında mekanik presler yüksek hızlı damgalama hatlarında hakimdir; hidrolik presler ise tam strok boyunca kontrollü, sabit kuvvetin daha iyi sonuçlar ürettiği derin çekme ve kalın malzeme şekillendirme için tercih edilmeye devam etmektedir.
Pnömatik presler, genellikle küçük parça montajı, hafif damgalama veya ilgili kuvvetlerin mütevazı kaldığı ve son derece yüksek çevrim hızının ham tonaj kapasitesinden daha önemli olduğu presle oturtma operasyonları gibi hafif iş uygulamaları için ayrılan daha küçük ama farklı bir niş kaplar. Tesisler, tek bir uygulama için üç tahrik tipinin tümü arasında nadiren seçim yapar; çünkü gereken tonaj ve operasyon tipi, genellikle çerçeve yapımı karara girmeden önce pratik seçimi tek bir net kategoriye daraltır.
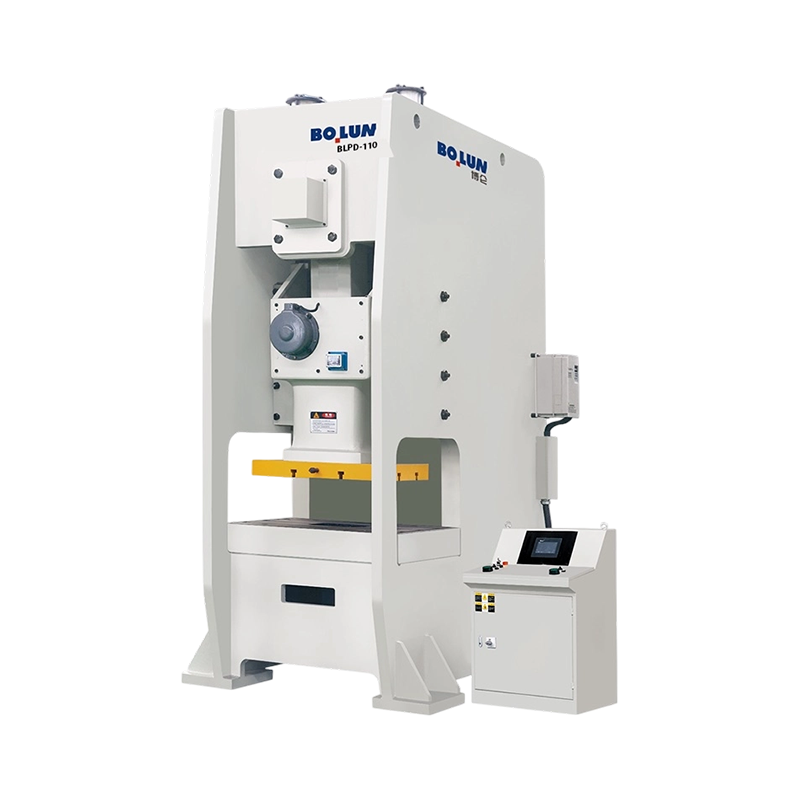
bir Açık Tip Power Pres Makinası Bazen C çerçevesi veya aralıklı çerçeve presi olarak da adlandırılan, koç ve yatak arasındaki çalışma alanının etrafında üç tarafı açık olan, C harfine benzer bir çerçeve kullanır.
Açık C şeklindeki çerçeve, çalışma alanının önünü ve her iki tarafını erişilebilir kılar; bu, bu tasarımın belirleyici pratik avantajıdır. Malzeme önden veya her iki taraftan beslenebilir, kalıplar nispeten kolay erişimle değiştirilebilir ve operatörler veya otomatik besleme sistemleri, çalışma boyunca net bir görüş hattına ve çalışma alanına fiziksel erişime sahiptir.
Açık çerçeve tasarımı, oldukça erişilebilir olmasına rağmen doğası gereği tamamen kapalı bir çerçeveye göre daha az rijittir, çünkü C şekli yük altında, özellikle daha yüksek tonajlarda veya yük çalışma alanı içinde merkezin dışına uygulandığında az miktarda çerçeve sapmasına izin verir. Bu nedenle, Açık Tip Basınçlı Pres Makinesi genel olarak hafif ve orta tonajlı işler için en uygunudur; genellikle kabaca 250 tona kadar olan bu işlerde erişilebilirlik avantajı, mütevazi hassasiyetten daha ağır basar.
Normal çalışma sırasında ham erişilebilirliğin ötesinde, Açık Tip Elektrikli Pres Makinesinin açık C şekilli çerçevesi, teknisyenlerin kalıp alanına tek bir ön açıklıkla sınırlı olmak yerine üç yönden yaklaşabilmesi nedeniyle tipik olarak kapalı çerçeve eşdeğerinden daha hızlı kalıp değişimine izin verir. Dönüşümlü bir programla aynı baskı makinesinde birçok farklı parçayı çalıştıran atölyeler için bu geçiş süresi avantajı, çalışma vardiyası boyunca genel ekipman kullanımını anlamlı ölçüde artırabilir ve çoğu zaman sıkı bir teslimat programını karşılamak ile geride kalmak arasındaki farkı yaratabilir.
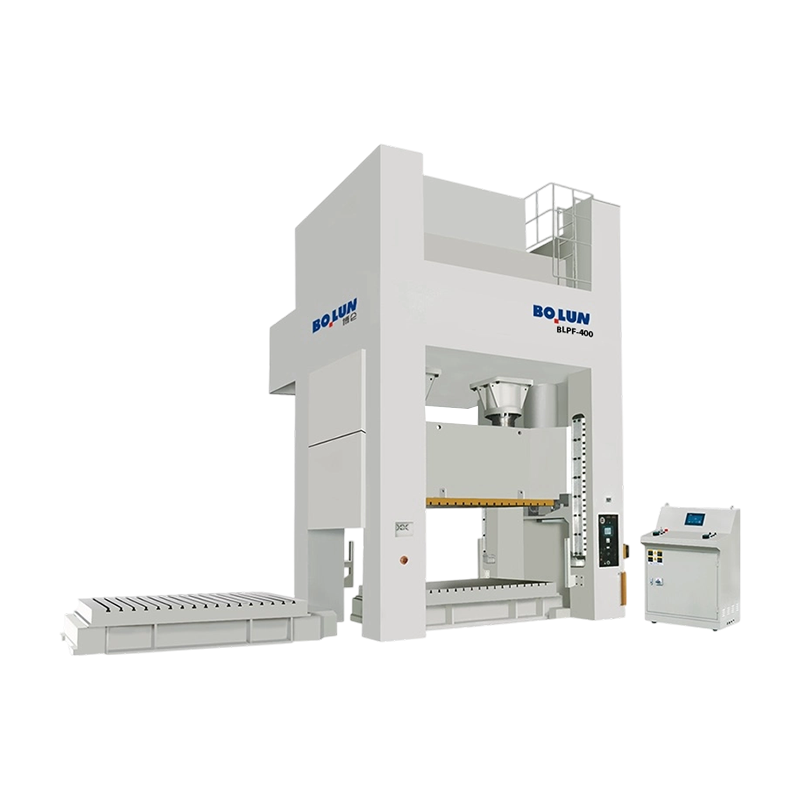
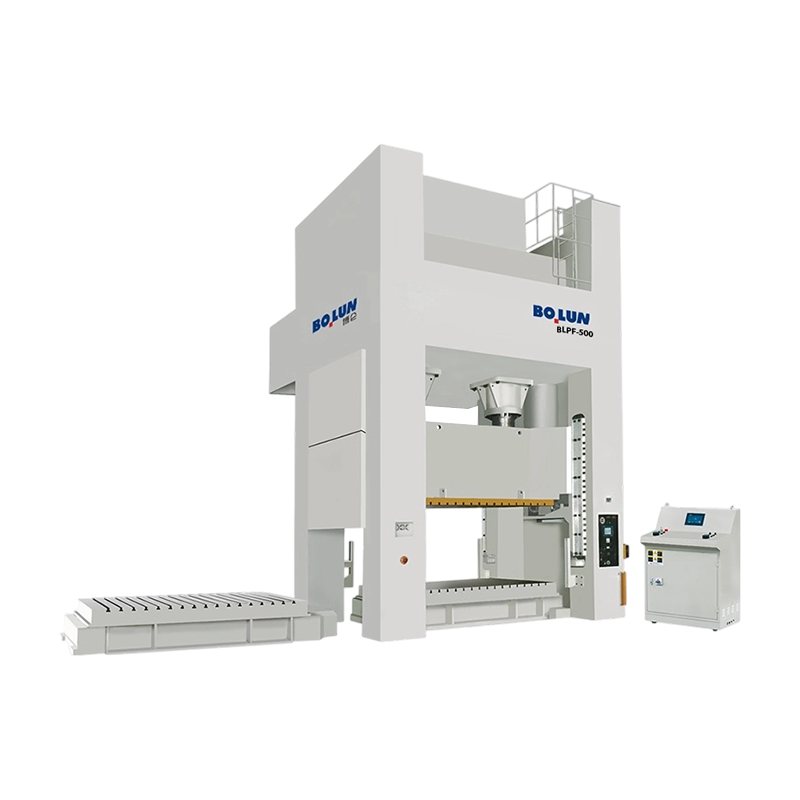
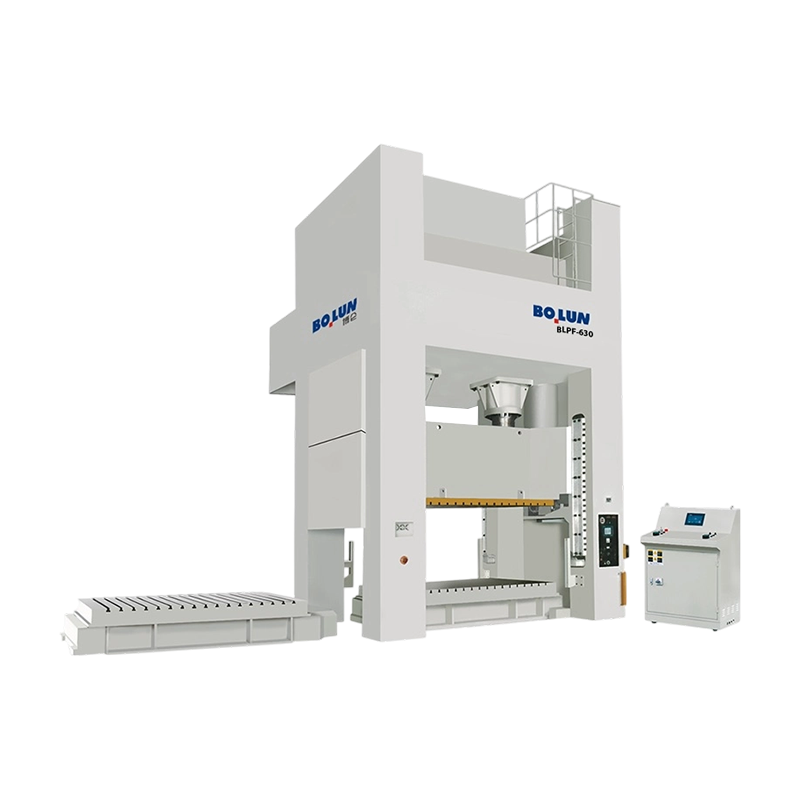
A Kapalı Tip Power Pres Makinası Genellikle düz yan pres veya H çerçeve presi olarak adlandırılan, çalışma alanının her iki tarafında birbirine bağlı yapısal elemanlara sahip bir çerçeve kullanır ve şahmerdan çevresinde tamamen kapalı bir yük yolu oluşturur.
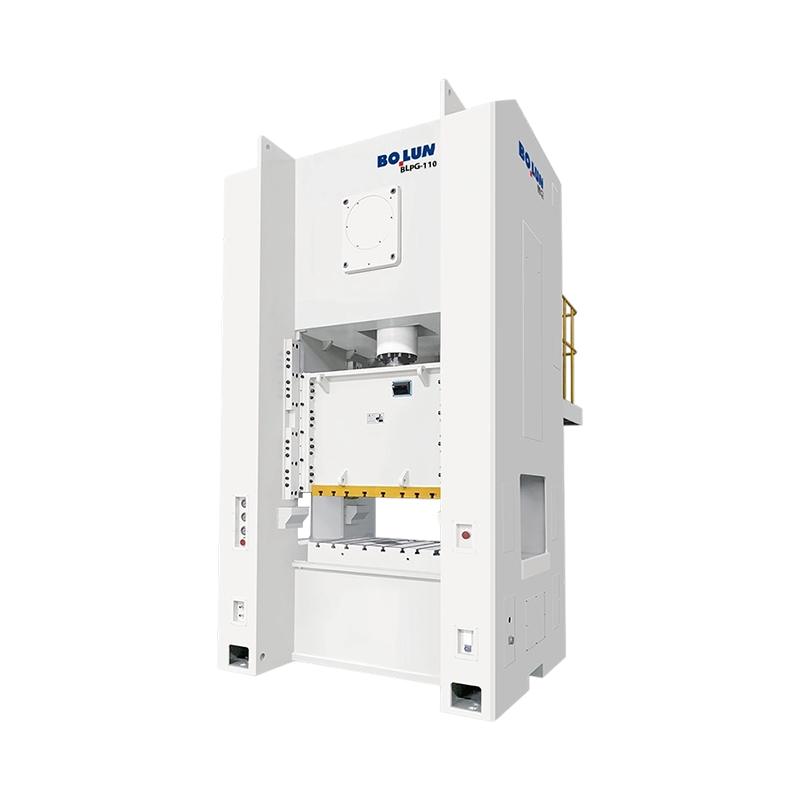
Çerçeve, açık bir C şekli yerine her iki tarafta da tam bir yük yolu oluşturduğundan, Kapalı Tip Basınçlı Pres Makinesi, ağır veya merkez dışı yükleme altında sapmaya çok daha etkili bir şekilde direnç gösterir. Bu ilave sertlik, hassas damgalama ve büyük panel şekillendirme işleri için önemli ölçüde önemli olan, tüm çalışma alanı boyunca doğrudan daha iyi koç paralelliğine ve daha tutarlı takım temasına dönüşür.
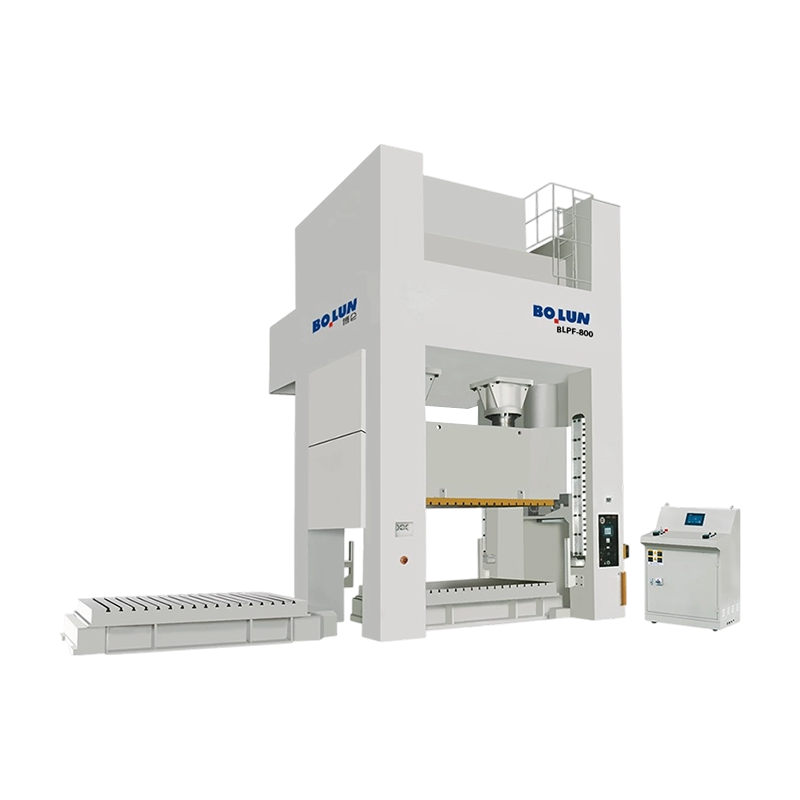
Kapalı çerçeve konstrüksiyonu, 500 tonun çok üzerinde kapasiteye sahip birçok kapalı tip pres ve birkaç bin tona ulaşan büyük otomotiv gövde paneli presleri ile, açık çerçeve tasarımlarına göre önemli ölçüde daha yüksek tonaj oranlarını destekler. Kapalı çerçeve tasarımının geliştirilmiş sağlamlığı, genellikle bitmiş parçalarda daha sıkı boyut toleranslarına dönüşür yüksek hassasiyetli damgalama ve büyük panel çalışmasının açık tip alternatiflere göre sürekli olarak kapalı tip yapıyı tercih etmesinin nedeni budur.
Kapalı tip presler tipik olarak açık tip eşdeğerlerine göre daha kapsamlı kızak kılavuz sistemleri kullanır; genellikle daha basit iki noktalı kılavuz düzenlemesi yerine şahmerdanın dört köşesindeki kılavuz yüzeyleri kullanır. Bu daha kapsamlı yönlendirme, kapalı çerçeve konstrüksiyonunun hassas avantajına daha fazla katkıda bulunur, çünkü kalıp kuvvetleri çalışma alanı içinde mükemmel bir şekilde merkezlenmediğinde bile koç hareketini tutarlı bir dikey yol ile sınırlandırır; bu, iyi tasarlanmış takımlarla bile gerçek üretimde rutin olarak meydana gelen bir senaryodur.
Aşağıdaki tablo, doğrudan karşılaştırma amacıyla iki çerçeve türü arasındaki temel farkları yan yana yerleştirmektedir.
| Faktör | Açık Tip Power Pres Makinası | Kapalı Tip Power Pres Makinası |
|---|---|---|
| Çerçeve şekli | C şeklinde, üç tarafı açık | Her iki tarafta tamamen kapalı yük yolu |
| Erişilebilirlik | Mükemmel, açık ön ve yanlar | Yalnızca ön açıklıkla sınırlıdır |
| Çerçeve sertliği | Orta, yük altında biraz sapma | Yük altında yüksek, minimum sapma |
| Tipik tonaj aralığı | Yaklaşık 250 tona kadar | 250 tondan birkaç bin tona kadar |
| Hassasiyet ve tekrarlanabilirlik | Genel damgalama işleri için iyi | Sıkı toleranslı işler için üstün |
| Göreceli ekipman maliyeti | Daha düşük | Daha yüksek |
Doğru seçim tamamen parça boyutuna, gereken toleransa, tonaja ve üretim sırasında kalıpların ne sıklıkta değişmesi gerektiğine bağlı olduğundan, bu çerçevenin her ikisi de evrensel olarak daha iyi değildir; bu, bu kılavuzun ilerleyen kısımlarında daha ayrıntılı olarak ele alınan bir karar çerçevesidir.
Şasi yapısının ötesinde, mekanik güç presleri, volan enerjisini koç hareketine dönüştürmek için kullanılan özel mekanizmaya göre daha fazla kategorize edilir ve her tahrik tipi, strok boyunca farklı bir kuvvet ve hız profili üretir.
Dönme hareketini doğrusal koç hareketine dönüştürmek için krank mili kullanan en yaygın mekanik pres tasarımı. Kranklı presler, genel amaçlı kesme, delme ve şekillendirme işlerine çok uygun, basit ve güvenilir bir tasarım sunar.
Gerçek bir krank mili yerine eksantrik bir mil kullanır ve genellikle küçük ve orta tonajlı preslerde kullanılan belirli bir strok uzunluğu için daha kompakt bir çerçeve tasarımına olanak tanır.
Darbenin tabanına yakın yerde kuvveti önemli ölçüde artıran bir mafsal eklemi bağlantısı kullanır, bu da bu tasarımın kısa bir çalışma mesafesinde çok yüksek kuvvet gerektiren basma, boyutlandırma ve hassas şekillendirme işlemleri için çok uygun olmasını sağlar.
Prensip olarak mafsallı mafsallı prese benzer şekilde, alt ölü merkezin yakınında kontrollü, sabit durma benzeri bir hareketle yüksek kuvvet üretmek için bir mafsallı bağlantı kullanan, yük altında daha uzun temas süresi gerektiren operasyonlar için tercih edilen bir makinedir.
Koçu tahrik etmek için bir volan veya motorla tahrik edilen dönen bir vida mekanizması kullanır; strok sınırlı çalışma yerine enerji sınırlı çalışma sunar; kontrollü darbe enerjisinin sabit strok geometrisinden daha önemli olduğu dövme ve madeni para basma uygulamalarında yaygın olarak kullanılır.
Vuruş boyunca şahmerdanın hız profilini değiştirmek için çoklu bağlantılı bir mekanizma kullanır, genellikle daha yavaş bir yaklaşma hızı ve vuruşun alt kısmında daha uzun bekleme süresi üretir; şahmerdan hızına duyarlı derin çekme işlemleri için kullanışlıdır.
Doğru tahrik mekanizmasının seçilmesi, prosesin gerçekte koçun hareket profilinden ne istediğini belirlemekle başlar. Hızlı, basit kesme gerektiren işlemlerde standart krank veya eksantrik tahriklerden yararlanılır, çünkü bu tasarımlar yüksek çevrim hızlarında basit, öngörülebilir bir hareket sağlar. Bir parça yüzeyine ince ayrıntıların basılması gibi alt ölü noktaya yakın yoğunlaştırılmış aşırı kuvvet gerektiren operasyonlar, özellikle bu mekanizmaların bağlantı geometrisi aracılığıyla kuvveti nasıl çoğalttığı nedeniyle mafsal eklemi veya mafsallı tasarımlardan yararlanır. Her uygulama için standart bir krank presini varsayılan olarak kullanmak yerine, tahrik mekanizmasının proses talebiyle eşleştirilmesi, çoğunlukla hem parça kalitesini hem de takım ömrünü iyileştirir ve strok boyunca kuvvet zamanlamasının bitmiş parçayı doğrudan etkilediği proseslerde hurda oranlarını anlamlı bir şekilde azaltabilir.
Daha büyük basınçlı pres makineleri ayrıca bağlantı noktalarının sayısına göre de sınıflandırılır; bu, bireysel krank mili veya eksantrik bağlantıların, geniş çalışma alanları boyunca yük dağılımını doğrudan etkileyen şahmerdanı desteklediği ve tahrik ettiği anlamına gelir.
Tek noktalı pres, silindire tek bir merkezi tahrik bağlantısı kullanır; bu, alışılmadık derecede geniş bir açıklıkta destek gerektirmeden kompakt bir çalışma alanına rahatça sığan parçaları taşıyan küçük ve orta ölçekli presler için en basit ve en yaygın konfigürasyondur.
Çift noktalı pres, şahmerdanın genişliği boyunca konumlandırılmış iki tahrik bağlantısı kullanır, yükü daha geniş çalışma alanlarına daha eşit bir şekilde dağıtır ve daha büyük bir kalıp alanı içinde merkezin dışına kuvvet uygulandığında şahmerdanın eğilme riskini azaltır.
Dört noktalı pres, koçun her köşesine yakın bir yerde olmak üzere dört tahrik bağlantısı kullanır, bu da mümkün olan en eşit yük dağılımını sağlar ve bu konfigürasyonu, parça kalitesi için geniş bir çalışma alanı boyunca tutarlı paralelliği korumanın gerekli olduğu otomotiv gövde panelleri gibi çok büyük panel damgalama uygulamaları için standart seçim haline getirir.
Çalışma alanı arttıkça eşit olmayan kuvvet dağılımı ve şahmerdan eğimi riski de orantılı olarak artar; bu nedenle daha büyük kapalı tip presler genellikle tek bir merkezi tahrik yerine çift veya dört noktalı konfigürasyonlar kullanır. Geniş formatlı bir damgalama presi seçerken nokta sayısını parça boyutu ve tonajla eşleştirmek en önemli spesifikasyon kararlarından biridir.
Ek tahrik noktaları yük dağıtımını iyileştirirken, aynı zamanda mekanik karmaşıklığı da artırırlar; çünkü her ek bağlantı noktası, ortak bir volan ve kavrama sistemine bağlı, tam olarak senkronize edilmiş kendi tahrik bağlantısını gerektirir. Bu ilave karmaşıklık, daha basit bir tek noktalı tasarıma kıyasla genellikle hem ilk ekipman maliyetini hem de devam eden bakım gereksinimlerini artırır; bu nedenle, gerçek üretim ihtiyacının gerektirmediği senkronizasyon karmaşıklığı için ödeme yapılması, ekipman yatırımının genel getirisini nadiren artırdığından, uygulamadan bağımsız olarak varsayılan bir yükseltme olarak seçilmek yerine nokta sayımı gerçek parça boyutu gereksinimleriyle eşleştirilmelidir.
Tahrik motorundan gelen dönme enerjisini sürekli olarak depolar ve motorun tek başına dayanabileceği gücün çok ötesinde bir kuvvet sağlamak için her çalışma stroku sırasında yoğun bir patlamayla bu enerjiyi serbest bırakır.
Bir stroku başlatmak için volanı krank miline bağlar ve strok tamamlandığında koç hareketini anında durdurur; bu, her elektrikli pres makinesinde kritik bir güvenlik ve kontrol bileşenidir.
Volanın dönme hareketini şahmerdanın doğrusal ileri geri hareketine dönüştürür; mil geometrisi doğrudan strok uzunluğunu ve şahmerdan hız profilini belirler.
Üst kalıbı taşıyan ve iş parçasına kuvvet ileten hareketli bileşen, her vuruş boyunca sabit yatakla tutarlı hizalamayı korumak için çerçeve içinde hassas bir şekilde yönlendirilir.
Alt kalıbı destekleyen sabit alt yapı, makinenin hizmet ömrü boyunca koçla hassas hizalamayı korurken tekrarlanan darbe yüklemelerine dayanacak şekilde tasarlanmıştır.
Modern elektrikli pres makineleri, yüksek hacimli hatlarda otomatik besleme ve parça taşıma sistemleriyle giderek daha fazla entegre edilen, strok hızını, güvenlik kilitlerini ve operasyonel izlemeyi yöneten programlanabilir kontroller içerir.
Presin güvenli bir şekilde çalışması ve tutarlı parçalar üretmesi için bu bileşenlerin her biri diğerlerinin doğru çalışmasına bağlıdır. Mükemmel şekilde bakımı yapılan bir volan ve krank mili, şahmerdanı güvenilir bir şekilde durduramayan aşınmış bir kavrama ve fren tertibatını telafi edemez ve hassas şekilde hizalanmış bir şahmerdan kılavuz sistemi, yatak ve destek plakasının yıllar süren yoğun kullanım nedeniyle hizadan çıkması durumunda çok az fayda sağlar. Bir pres satın alımını değerlendirmek veya mevcut bir makine için bir bakım programı planlamak, tek bir bileşenin ayrı ayrı değerlendirilmesi yerine tüm sistemin dikkate alınması anlamına gelir.
Bir basınçlı pres makinesi seçen tesisler, yalnızca mevcut parça gereksinimlerini değil aynı zamanda makul olarak beklenen gelecekteki üretim ihtiyaçlarını da dikkate almalıdır; çünkü daha sonra tonajı veya çerçeve tipini yükseltmek tipik olarak mevcut makineyi değiştirmek yerine tamamen yeni bir makine satın almak anlamına gelir. Bütçenin izin verdiği ölçüde, acil gereksinimlerin ötesinde orta düzeyde ek kapasite belirlemek, özellikle ilk satın alımdan sonraki birkaç yıl içinde parça karmaşıklığının veya hacminin artmasını bekleyen büyüyen operasyonlar için, art arda küçük boyutlu baskı makinelerinden sürekli olarak daha fazla büyüyenlere kıyasla, ekipmanın hizmet ömrü boyunca genellikle daha uygun maliyetli olduğunu kanıtlar.
Kalıp, malzemeye uygulanan gerçek şekli, kesme eylemini veya şekillendirme sonucunu belirlediğinden ve kalıp tasarımının seçilen özel pres tipiyle yakından uyumlu olması gerektiğinden, presin kendisi işlevsel bir damgalama işleminin yalnızca yarısıdır.
Progresif kalıplar, şerit malzemesi tek bir kalıp seti içinde birkaç istasyon boyunca ilerledikçe birden fazla işlemi sırayla gerçekleştirir ve bu yaklaşım, sürekli bobin beslemesi çalıştıran yüksek hızlı açık tip preslerle özellikle iyi bir şekilde eşleşir, çünkü kombinasyon, birkaç şekillendirme veya kesme adımı gerektiren parçalar için çıktıyı maksimuma çıkarır.
Transfer kalıpları, sürekli bir şerit yerine mekanik bir transfer sistemi kullanarak tek tek işlenmemiş parçaları veya parçaları istasyonlar arasında hareket ettirir; bu yaklaşım, sürekli bir bobin yerine tek tek işlenmemiş parçaların prosesi beslediği otomotiv panelleri gibi daha büyük parçalar üreten daha büyük kapalı tip preslerde yaygın olarak kullanılan bir yaklaşımdır.
Bileşik kalıplar, sıralı istasyonlar yerine tek bir istasyonda birden fazla kesme işlemini aynı anda gerçekleştirir; genellikle tek bir vuruşta birden fazla kesme özelliği arasında yüksek boyutsal doğruluk gerektiren parçalar için kullanılır.
Kalıp ağırlığı, kapatma yüksekliği ve gerekli çalışma açıklığının tümü, söz konusu spesifik pres çerçevesi tipine göre kontrol edilmelidir, çünkü açık erişim için tasarlanmış bir kalıp ve açık tip bir presin tipik olarak daha kısa kapatma yüksekliği, değişiklik yapılmadan kapalı tip bir prese doğrudan aktarılamaz veya bunun tersi de geçerlidir.
Kör kesici kenarlara veya aşınmış şekillendirme yüzeylerine sahip, bakımı iyi yapılmamış bir kalıp, her işlemi tamamlamak için presi gerekenden daha fazla çalışmaya zorlar ve zamanla debriyaj, fren ve tahrik bileşenlerinin aşınmasını hızlandırır. Kalıp bakımını ve pres bakımını, farklı departmanlar tarafından ele alınan iki ayrı konu yerine tek bir entegre program olarak ele alan tesisler, genellikle hem takımların hem de baskı makinesinin daha uzun hizmet ömrünün yanı sıra bir üretim sürecinin tüm ömrü boyunca daha tutarlı parça kalitesi elde eder.
Çalışma noktası olarak bilinen, koç ve kalıbın iş parçasıyla temas ettiği alan, herhangi bir basınçlı pres makinesinde en yüksek risk bölgesini temsil eder ve sabit bariyerler, ışık perdeleri veya iki el kontrol sistemi olsun, uygun koruma, belirli çerçeve tipi veya ilgili tonaj oranına bakılmaksızın, bir strok sırasında operatörün hareketli bileşenlerle temasını önlemek için esastır.
Debriyaj ve fren tertibatı, şahmerdanın ne zaman hareket edip durduğunu tam olarak kontrol ettiğinden, bu sistemin düzenli olarak incelenmesi ve bakımı kritik bir güvenlik gereksinimidir ve herhangi bir gecikmeli durma veya tutarsız devreye girme belirtisi, makine onarılana kadar derhal hizmet dışı bırakılmalıdır.
Doğru besleme tekniği, kalıp değiştirme prosedürleri ve acil durdurma protokolleri hakkında tutarlı operatör eğitimi, olay riskini önemli ölçüde azaltır ve tesisler, düzenli kullanımda her pres ve kalıp kombinasyonuna özel belgelenmiş standart işletim prosedürlerini sürdürmelidir.
biry maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
Sürekli basınçlı pres işlemi, özellikle yüksek tonajlı işlemler yapan daha büyük kapalı tip preslerde önemli miktarda gürültü ve titreşim üretir. İletilen titreşim zamanla yakındaki hassas makineleri etkileyebileceğinden, tesisler gürültü maruziyetini ilgili işyeri yönergelerine göre değerlendirmeli ve üst katlara veya hassas ekipmanların yakınına kurulan presler için titreşim izolasyonu montajını düşünmelidir.
Her basınçlı pres makinesinde, herhangi bir operatörün veya yakındaki personelin, operasyon noktasının karşı tarafına veya yakınına ulaşmaya gerek kalmadan makineyi hemen durdurabileceği şekilde konumlandırılmış, açıkça işaretlenmiş, kolayca erişilebilen acil durdurma kontrolleri bulunmalıdır ve bu kontroller, ilk kurulumdan sonra süresiz olarak işlevsel olduğu varsayılmak yerine rutin güvenlik doğrulamasının bir parçası olarak düzenli olarak test edilmelidir, çünkü sessizce başarısız olan bir acil durum kontrolü, gerçekten ihtiyaç duyulduğunda gerçek bir koruma sağlamaz.
Farklı endüstriler, parça boyutlarına, toleranslara ve ürünlerine özgü üretim hacimlerine bağlı olarak özel elektrikli pres konfigürasyonlarına yönelmektedir.
Otomotiv gövde paneli üretimi, büyük ölçüde, genellikle dört noktalı konfigürasyonlarda, büyük, karmaşık panelleri üretim başına binlerce parçaya sıkı boyutsal tutarlılıkla damgalayabilen büyük kapalı tip preslere dayanır. Braketler ve bağlantı elemanları gibi daha küçük otomotiv bileşenleri sıklıkla progresif kalıpları çalıştıran yüksek hızlı açık tip preslerde üretilir.
Cihaz muhafazaları ve iç bileşenleri geniş bir tonaj aralığını kapsar; daha küçük açık tip presler genellikle iç braketleri ve montaj bileşenlerini işlerken, daha büyük kapalı tip presler pürüzsüz, tutarlı bir yüzey kalitesi gerektiren dış panelleri oluşturur.
Elektrikli mahfaza imalatı tipik olarak yüksek hızlı aşamalı kalıpları çalıştıran açık tip presleri tercih eder, çünkü bu parçalar genellikle çok yüksek hacimlerde üretilen daha hafif ölçülü malzemedir; burada döngü hızı ve sık takım değişiklikleri için kalıp erişilebilirliği, aşırı sertlikteki kapalı tip preslerin sunduğundan daha önemlidir.
Yüksek hacimli bağlantı elemanı ve küçük donanım üretiminde genellikle dakika başına çok yüksek stroklarla çalışan kompakt tek noktalı açık tip presler kullanılır; daha büyük, daha dar toleranslı parçalar için daha önemli olan hassas avantajlar yerine ham döngü hızına öncelik verilir.
Yapısal braket şekillendirme, kalın levha kesme ve büyük flanş şekillendirme dahil olmak üzere ağır endüstriyel uygulamalar, tipik olarak mevcut en yüksek tonajlı kapalı tip presleri gerektirir; çünkü bu uygulamalardaki malzeme kalınlığı, otomotiv veya cihaz imalatında bulunan tipik ince kalibreli sac işlerine göre birim kesme veya şekillendirme uzunluğu başına önemli ölçüde daha fazla kuvvet gerektirir ve tonaj gereksinimlerini karşılaştırılabilir bir ince kalibreli operasyonun ihtiyaç duyacağı miktarın çok ötesine taşır.
Çerçeve tipi ve tahrik mekanizmasının ötesinde, belirli bir basınçlı pres makinesinin gerçekten bir üretim gereksinimine uyup uymadığını belirleyen çeşitli spesifik sayısal özellikler vardır.
Tonaj, bir presin güvenli bir şekilde sağlayabileceği maksimum kuvveti temsil eder ve bu rakam, belirli bir işlem için hesaplanan gerekli kuvveti her zaman makul bir güvenlik marjı kadar aşmalıdır, çünkü bir presin sürekli olarak maksimum nominal tonajına yakın çalıştırılması aşınmayı hızlandırır ve arıza riskini artırır.
Strok uzunluğu, şahmerdanın toplam dikey hareket mesafesini tanımlar; bu mesafe, çıkarma veya otomatik çıkarma sırasında parçaların kalıptan çıkmasına izin vermek için yeterli olmalıdır; basit kesme operasyonlarından daha fazla açıklık gerektiren derin çekilmiş parçalar için özellikle önemlidir.
Bu rakam doğrudan maksimum teorik üretim oranını belirler, ancak elde edilebilecek gerçek çıktı aynı zamanda malzeme besleme hızına, parça karmaşıklığına ve pres döngüsüne entegre edilen ikincil işlemlere de bağlıdır.
Kapatma yüksekliği, yani vuruşun alt kısmında koç ile yatak arasındaki mesafe, kullanılan spesifik kalıp yüksekliğine uygun olmalıdır; yatak boyutu ise fiziksel olarak hem kalıba hem de presten beslenen malzemeye uygun olmalıdır.
Alıcının doğrudan etkileşimde bulunduğu spesifikasyonların ötesinde, motor gücü ve volan enerji kapasitesi, bir baskı makinesinin sürekli yüksek üretim hızlarında stroklar arasında ne kadar hızlı toparlanabileceğini belirler. Uzun süreler boyunca dakika başına maksimum anma strokuna yakın çalışan bir pres, volanın döngüler arasında tamamen şarjlı kalması için yeterli motor gücüne ihtiyaç duyar ve düşük boyutlu motor kapasitesi, uzun sürekli üretim çalışmaları sırasında kademeli hız kaybına ve tutarsız kuvvet dağıtımına neden olabilir; bu, spesifikasyon sayfalarının, özellikle görev döngüsü derecelendirmelerini kontrol etmeden tek başına her zaman açıkça ortaya koymadığı bir sorundur; bu nedenle, bir satın alma kararını sonuçlandırmadan önce bir üreticiden görev döngüsü verilerini doğrudan talep etmek faydalı olacaktır.
Elektrikli pres makineleri öncelikle çerçeve yapısına göre Açık Tip ve Kapalı Tip tasarımlara ve tahrik mekanizmasına göre mekanik, hidrolik ve pnömatik preslere sınıflandırılır; mekanik presler ayrıca krank, eksantrik, mafsallı mafsal, mafsallı ve vidalı tahrik tiplerine göre ayrılır.
bir Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
Açık Tip Basınçlı Pres Makineleri genellikle kabaca 250 tona kadar tonajları kapsamakta olup, bu da onları çok büyük panel işlerinden ziyade küçük ve orta ölçekli damgalama, kesme ve delme işlemlerine çok uygun hale getirmektedir.
Kapalı Tip Basınçlı Pres Makineleri, ağır veya merkezi olmayan yükleme altında sapmayı azaltan ve daha sıkı şahmerdan paralelliğini koruyan, önemli ölçüde daha fazla çerçeve sertliği sunar; bunların her ikisi de büyük, boyutsal olarak tutarlı paneller üretmek için gereklidir.
Mekanik bir pres makinesi, depolanan dönme enerjisini hızlı, tekrarlanabilir koç darbelerine dönüştürmek için bir volan ve krank mili kullanırken, hidrolik pres, genel olarak daha yavaş çevrim hızlarında strok boyunca sabit kuvvet sağlamak için sıvı basıncını kullanır.
Bir mafsallı mafsal presi, darbenin alt kısmına yakın yerde kuvveti önemli ölçüde artıran bir bağlantı mekanizması kullanır; bu da onu kısa bir çalışma mesafesi üzerinde çok yüksek kuvvet gerektiren basma, boyutlandırma ve diğer hassas işlemlere çok uygun hale getirir.
Nokta sayısı, kompakt parçalar için tek noktalı preslerden yükü daha geniş çalışma alanlarına eşit şekilde dağıtan çift veya dört noktalı preslere kadar uzanan, şahmerdanı destekleyen ayrı krank mili veya eksantrik tahrik bağlantılarının sayısını ifade eder.
Gerekli tonaj, malzeme kalınlığına, malzeme mukavemetine, parçanın kesme veya şekillendirme çevre uzunluğuna ve gerçekleştirilen spesifik işleme bağlıdır ve genellikle kesme, delme veya şekillendirme işine özel belirlenmiş formüller kullanılarak hesaplanır.
Temel güvenlik özellikleri arasında ışık perdeleri veya sabit bariyerler gibi çalışma noktası korumaları, doğrulanmış durdurma performansına sahip güvenilir bir kavrama ve fren sistemi, uygulanabilir olduğu durumlarda iki el kontrol sistemi ve bakım çalışmaları için belgelenmiş kilitleme ve etiketleme prosedürleri yer alır.
Debriyaj ve fren sistemleri, üretici ve geçerli güvenlik düzenlemeleri tarafından tanımlanan düzenli bir programa göre denetlenmeli ve durma mesafesi ve tepki süresinin, her denetim aralığında belirtilen güvenlik toleransları dahilinde kaldığı doğrulanmalıdır.


Power Press Nedir? A damgalama presi veya zımba presi olarak d...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
Tanımlarla Değil, Satın Alma Kararıyla Başlayın 200 tonluk bir hidro...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

