
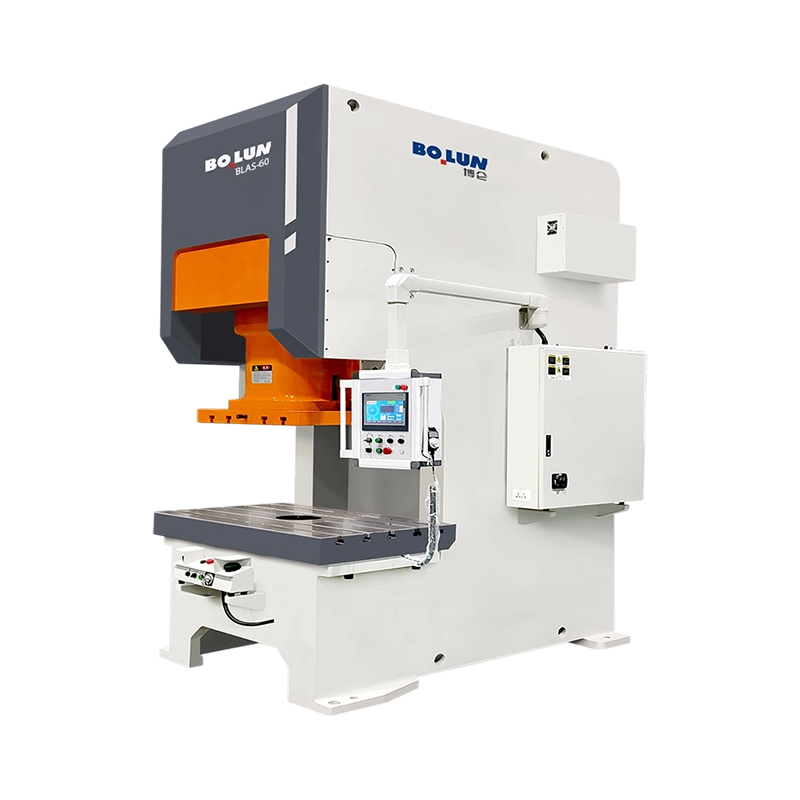
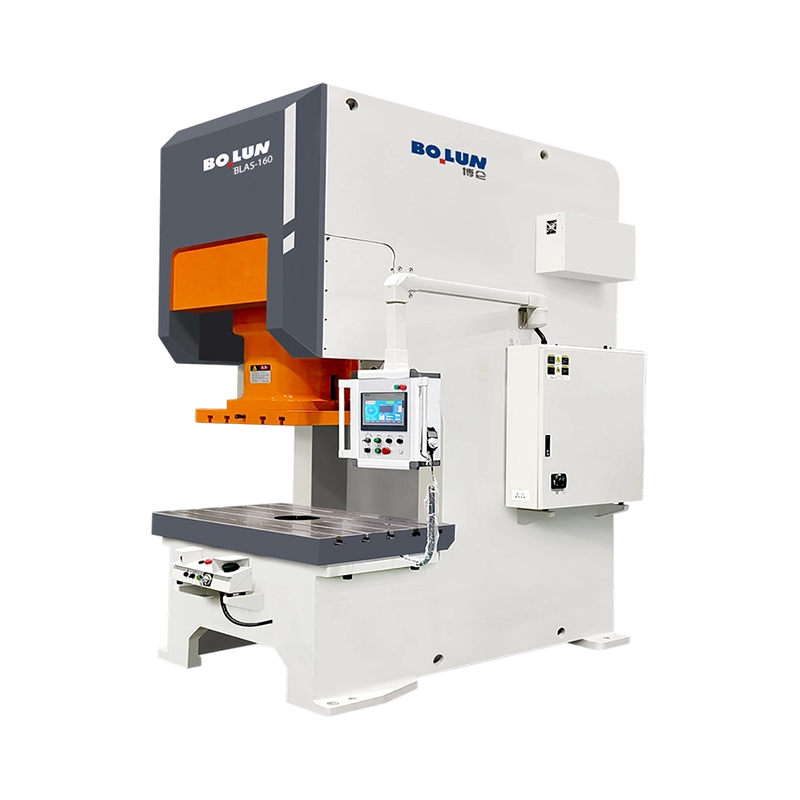
160 tonluk açık çerçeveli presi ve 160 tonluk kapalı çerçeveli preyi yan yana koyun; fark on metre uzaktan görülebilir. Operatörün geniş bir işlenmemiş parçayı elle kaydırabilmesi için kalıp alanı üç taraftan açık bırakılır; diğeri aynı kalıbı, tam yükte zar zor esneyen, gerilimi azaltılmış çelikten yapılmış bir kutunun içine sarıyor. Her ikisi de aynı tanımla, yani "160 tonluk mekanik pres" altında satılıyor ve her ikisi de şaşırtıcı derecede benzer fiyatlarla fiyatlandırılacak. Bunlar aynı makine değil.
Tanım ilk önce gelmelidir, çünkü bir basınla ilgili her pratik karar ondan kaynaklanır. Mekanik pres makinesi, kinetik enerjiyi dönen bir volanda depolayan ve bu enerjiyi bir kavrama ve krank tipi mekanizma aracılığıyla bir dizi kılavuzda sabit bir stroku yukarı ve aşağı hareket ettiren bir kızağa serbest bırakan metal şekillendirme makinesidir. Kuvvet sabit değildir. Alt ölü noktadan önceki son birkaç milimetredeki vuruş ve tepe noktaları boyunca oluşur, bu nedenle mekanik bir pres kesme ve basma konusunda mükemmeldir ve yavaş, tam derinlikli şekillendirmede beceriksizdir.
Bu karakteristik, aşağıdakilerin çoğunu açıklamaktadır: neden dakika başına tonaj, strok ve strok bir kontrol ayarı yerine makinenin mekaniği tarafından sabitlenmektedir; neden çerçeve sertliğinin isim plakasındaki numaradan daha önemli olduğu; ve aynı makinenin servo tahrikli versiyonunun neden çevrim hızından ödün vermeden esnekliğe ihtiyaç duyan damgalama atölyelerinde en hızlı büyüyen kategori haline geldiğini.
Elektrik kaynağından kalıp yüzeyine kadar olan enerji yolunu takip ettiğinizde tüm makine hakkında akıl yürütmek ve belirlemek daha kolay hale gelir.
Bu sıralamadan iki sonuç çıkıyor. İlk olarak, mekanik bir pres, nominal tonajını yalnızca strokun alt kısmına yakın bir yerde geliştirir; Bir işlemin yarım strokta yüksek kuvvete ihtiyacı varsa, kranklı pres yanlış alettir ve hidrolik veya servo pres düşünülmelidir. İkincisi, debriyaj ve fren, kızağın ne kadar doğru durdurulabileceğine ve ne kadar hızlı çevrilebileceğine karar verdiğinden, debriyaj tipi, makine üretiminin en güçlü sinyallerinden biridir. Elektronik fren monitörüne ve inç/tekli/sürekli mod seçiciye sahip sürtünmeli kavrama, presin aynı vardiyada kalıp ayarı ve otomatik bobin beslemesi için kullanılmasına olanak tanır.
İletim türü hikayenin diğer yarısıdır. Düz bir krank mili ucuzdur, kompakttır ve kesme ve genel damgalamaya uygun kabaca sinüzoidal bir strok eğrisi verir. Eksantrik dişli tahriki etkili stroku uzatır ve tabana yakın yerlerdeki kızağı yavaşlatır, strok başına daha fazla iş enerjisi üretir ve derin çekme ve ağır şekillendirmede daha iyi performans sağlar. Mafsallı bağlantı, kuvvetin tabana yakın kısmında dramatik bir şekilde çoğalır ve bu nedenle malzemenin kaymak yerine akması gereken soğuk dövme, madeni para basma ve kalibrasyon işleri için standart seçimdir. Bir servo sürücü, volan ve kavrama düzenini, sürecin istediği herhangi bir strok eğrisini programlayabilen yüksek torklu bir motorla değiştirir.
Tonaj manşet numarasıdır, ancak bunlar, bir presin beş yıllık iki vardiyalı çalışmanın ardından hâlâ toleransa sahip olup olmadığına karar veren bileşenlerdir.
| Montaj | Ne işe yarar | Bir alıntıda size ne anlatıyor |
|---|---|---|
| Çerçeve | Şekillendirme reaksiyonunu taşır ve sürgüyü yatağa dik tutar | Kaynaklı ve rotlu yapı; nominal yük altında sapma değeri; kaynak sonrası gerilimin giderilip giderilmediği |
| Volan | Her vuruşta açığa çıkan enerjiyi depolar | Volan mass and allowable speed drop indicate available work energy, not just tonnage |
| Debriyaj ve fren | Her döngüde aktarma organlarını devreye alın ve durdurun | Fren izlemeli ve inç modlu havalı sürtünmeli kavrama, modern, daha güvenli bir makinenin sinyalini verir |
| Krank mili veya eksantrik dişli | Döndürmeyi kaydırma hareketine dönüştürür | Kontur profilini, çalışma enerjisini ve çizime karşı kesmeye uygunluğu belirler |
| Biyel ve slayt | Üst kalıba kuvvet iletir | Kaydırma alanı, kaydırma ayar aralığı ve hidrolik aşırı yük korumasının takılı olup olmadığı |
| Gibs ve kılavuzlar | Sürgüyü paralel tutun ve merkez dışı itmeye karşı koyun | Ayarlanabilir ve sabit saplamalar; gümrükleme spesifikasyonu; Daha geniş slaytlarda sekiz noktalı kılavuz |
| Yatak ve destek plakası | Alt kalıbı destekler ve kullanılabilir kalıp alanını tanımlar | Yatak boyutu, T-yuvası modeli, yastık veya kalıp yastık hükmü ve yatak kalınlığı |
| Dengeleme silindirleri | Ofset kızağı ve takım ağırlığı | Durdurma doğruluğunu, fren aşınmasını ve gürültü seviyesini etkiler |
| Yağlama sistemi | Yağı yataklara, saplamalara ve dişlilere besler | Merkezi ve manuel; yağlama hatalarının kontrole kilitlenip kilitlenmediği |
| Kontrol ve güvenlik sistemi | Döngüyü çalıştırır ve operatörü korur | PLC üretimi, tonaj monitörü, ışık perdeleri, iki elle kontrol ve strok modu seçimi |
Bu tablodaki iki giriş daha fazla ilgiyi hak ediyor çünkü bunlar alıcıların çoğunlukla gözden kaçırdığı girişler. Genellikle nominal yükte yatak uzunluğunun metresi başına bir milimetrenin kesri olarak ifade edilen çerçeve sapması, uzun bir yatağın ortasındaki kalıp kenarlarının, uçlardaki kalıp kenarlarıyla aynı derinliğe yakın olup olmadığına karar verir. Ayrıca sap açıklığı, bir kalıp merkezden uzakta yüklendiğinde kızağın nasıl davranacağına karar verir; bu, ilerici ve transfer işinde normaldir. Cömert tonajlı ancak yumuşak çerçeveli ve gevşek kılavuzlu bir pres yine de reddedilen parçaları üretecektir, hem de daha pahalı bir şekilde.
Presler dört şeye göre gruplandırılır: çerçevenin şekli, tahrik ile kızak arasındaki bağlantı noktalarının sayısı, stroku üreten aktarım ve makinenin üretildiği süreç. Bu dört eksen herhangi bir katalogda göreceğiniz kategorileri oluşturur.
Açık tip bir pres, kalıp alanına önden ve her iki taraftan erişilebilen C şeklinde bir çerçeveye sahiptir, bu da manüel yüklemeyi, robot erişimini ve kısa süreli çalışmayı kolaylaştırır. Bunun karşılığında, yük yolu kapalı olmadığı için çerçevenin doğası gereği daha az rijit olması, dolayısıyla yük altında daha fazla sapması ve daha fazla geri yaylanması, bu da kalıp ömrüne ve parça doğruluğuna mal olur. Kapalı tip bir pres, kalıbın etrafındaki yük yolunu kapatarak, sınırlı erişim pahasına çok daha yüksek sertlik ve daha iyi merkez dışı yük toleransı sağlar. Yüksek hacimli hassas işler yapan çoğu atölye, sonunda kapalı çerçeveli makinelerde standartlaşırken, açık çerçeveli presler, daha küçük tonajlar ve karışık üretim için varsayılan olarak kalmaya devam ediyor. İki aile arasındaki daha kapsamlı karşılaştırma, satın alma kararından önce okunmaya değer ve yararlı bir dökümdür. açık tipe karşı kapalı tip değiş tokuşu sapma ve erişim argümanlarını daha ayrıntılı olarak ele alır.
Tek noktalı bir pres, sürgüyü merkezdeki bir bağlantı çubuğundan geçirir. Daha basit, daha ucuzdur ve dar kalıplar ve orta derecede merkez dışı yükleme için tamamen uygundur. Çift noktalı bir pres, kızağı, kızağın genişliği boyunca aralıklarla yerleştirilmiş iki bağlantı çubuğu boyunca hareket ettirir; bu, yükü yayar ve kalıp merkezden uzakta yüklendiğinde devrilmeye karşı direnci önemli ölçüde artırır. Geniş paneller, dengesiz istasyonlu progresif kalıplar veya yükü yatağın bir tarafına iten herhangi bir şey çalıştırıyorsanız, iki noktalı makine bir lüks değildir; tutarlı parçalar ile hurda arasındaki farktır. Temsili bir örnek, 250 tonluk geniş yataklı bir makine gibi orta sınıf bir modelin tam olarak bu tür işleri hedeflediği kapalı tip çift noktalı ailedir.
 BLPE-250 Sağlam Geniş Yataklı Kapalı Tip Çift Nokta Pres Geniş progresif kalıplara ve merkez dışı yüklere uygun, 2.500 x 1.000 mm çalışma tablalı, 22 kW motor ve seri verilere sahip 250 tonluk kapalı tip çift noktalı pres. Ürünü Görüntüle →
Krank tahriki klasiktir ve hala en yaygın olanıdır: basit, sağlam ve bakımı ucuzdur. Eksantrik dişli tahriki daha uzun etkili strok ve daha fazla çalışma enerjisi sağlar; bu nedenle 400 ila 800 ton aralığındaki ağır kapalı şasi makinelerde görülür. Mafsallı tahrik, strokun alt kısmındaki kuvveti çarparak onu soğuk dövme ve madeni para basma için standart haline getirir. Servo sürücü, volan ve kavrama mekanizmasını tamamen ortadan kaldırır ve bunun yerine sürgüyü tutabilen, strok ortasında ters çevirebilen ve programlanabilir bir hareket profili izleyebilen (yavaş yaklaşma, kontrollü temas, altta kalma, hızlı geri dönüş) bir servo motorla değiştirir.
Bu programlanabilirlik, malzemenin yırtılmak yerine akmasına izin verilmesi gereken derin çekme ve geri esnemeyi ortadan kaldırmak için bekleme gerektiren şekillendirme operasyonları için servo presleri çekici kılan şeydir. 125 tonluk açık tip tek noktalı servo pres gibi bir makine, özellikle bu gereksinim etrafında inşa edilmiş ve servo kontrollü kaydırma hareketini derin çekme işlem penceresiyle eşleştirmiştir.
 BLAS-125 Derin Çekme Açık Tip Tek Noktalı Servo Güç Presi Programlanabilir kaydırma hareketinin malzeme akışını desteklediği, derin çekme için uzatılmış 180 mm kaydırma stroku ve 350 mm boğaz derinliğine sahip 125 tonluk açık tip servo pres. Ürünü Görüntüle →
Pratik açıdan dikkat edilmesi gereken nokta, servo preslerin ton başına daha pahalı olması ve daha iyi proses bilgisi gerektirmesidir. Parça basit bir boş veya delikli bir braketse ekstra hareket kontrolü, işin asla kullanmadığı yetenek için harcanan paradır.
Bir basın teklif sayfasında bir düzine sayı bulunur ve bunlardan yalnızca birkaçı makinenin işe uygun olup olmadığına karar verir. İlk önce incelenmesi gerekenler bunlar.
En yaygın spesifikasyon hatası, strok ve enerjiyi kontrol etmeden tonaj satın almaktır. Kısa stroklu ve hafif volanlı 200 tonluk bir pres, derin çekme işinde daha uzun stroklu ve daha ağır volanlı 160 tonluk bir pres tarafından yenilebilir ve teknik özellikler sayfası bunu yüksek sesle söylemez. İkinci en yaygın hata, merkez dışı yüklemeyi göz ardı etmektir. Tamamen yatağın ortasında bulunan bir kalıp, en ağır istasyonu bir tarafta olacak şekilde tüm yatak genişliğini kapsayan kalıptan çok farklı davranır.
Mekanik presler genel amaçlı şekillendirme makineleridir, ancak hakim oldukları süreçlerin ortak bir özelliği vardır: Kontrollü bir konumda aniden ve tekrar tekrar uygulanan yüksek kuvvete ihtiyaç duyarlar.
Boşaltma ve delme. Sac metalin şekiller halinde kesilmesi ve delik açılması. Malzeme akmak yerine kırılır, bu nedenle iyi kızak kılavuzuna sahip hızlı, sert bir pres idealdir ve tonaj gerekliliklerinin kesme mukavemeti ve kesme uzunluğundan hesaplanması kolaydır.
Bükme, flanşlama ve şekillendirme. Kalıbın son geometriyi belirlediği havalı bükme, dip alma ve kenar kıvırma işlemleri. Tutarlılık tekrarlanabilir alt ölü merkez konumuna bağlıdır.
Derin çizim. Malzemenin yırtılmadan kalıp boşluğuna akması gereken kaplar, muhafazalar ve motor kabukları. Bu, çoğu zaman alıcıyı daha uzun bir stroka, kalıp yastığına veya programlanabilir hız profiline sahip bir servo sürücüye zorlayan süreçtir.
Kaplama ve boyutlandırma. Kuvvetin strokun alt kısmında yoğunlaşmasını gerektiren ince, yüksek basınçlı işlemler. Mafsallı ve eksantrik dişli makineleri burada öne çıkıyor.
Soğuk dövme. Oda sıcaklığında oluşturulan, çok yüksek kuvvet ve büyük deformasyon gerektiren katı veya katıya yakın parçalar. Dengeli strok özelliklerine ve ağır hizmet tipi çerçevelere sahip mafsallı tahrikli makineler bu görev için üretilmiştir ve 650 ton sınıfındaki yüksek tonajlı mafsallı pres şu kategoriyi gösterir: dengeli strok hareketi, yüksek deformasyon kapasitesi ve sürekli endüstriyel yüke yönelik bir çerçeve.
 BLKP-650 Yüksek Deformasyonlu Soğuk Dövme Mafsallı Tip Elektrikli Pres Ağır soğuk dövme ve kalın ölçülü bileşenlerin stabil şekillendirilmesi için 8 mm basınç stroku, entegre ejektör ve 75 x 4 kW motor ile 650 tonluk mafsallı pres. Ürünü Görüntüle →
Pil kabuğu ve yapısal bileşen damgalaması. Daha yeni ve hızla genişleyen bir uygulama. Akü muhafazaları ve yapısal parçalar çok kararlı kayma hareketi, çeşitli kabuk boyutlarında yüksek hassasiyet ve bozulma olmadan daha kalın veya daha sert alaşımlar oluşturmak için yeterli tonaj gerektirir. Bu iş kategorisi için özel olarak geniş yataklı çift noktalı makineler ortaya çıkmıştır.
Belirli bir model seçilmeden önce makine ailesinin doğru olması gerekir. Üç aile farklı sorunları çözüyor.
| Değişken | Mekanik pres | Hidrolik pres | Servo pres |
|---|---|---|---|
| Profili zorla | Alt ölü noktaya yakın zirveler | Tüm vuruş boyunca sabit | Strokun herhangi bir yerinde programlanabilir |
| İnme | Mekanizma tarafından sabitlendi | Ayarlanabilir | Tamamen programlanabilir |
| Döngü hızı | Hızlı, genellikle üçü arasında en hızlısı | En yavaş | Hızlıdır ve parça başına optimize edilebilir |
| Enerji verimliliği | Volan buffers peak demand from the supply | Sürekli pompa yükü | Esas olarak şekillendirme sırasında kullanılan enerji |
| En uygunu | Körleme, delme, bükme, genel damgalama, soğuk dövme | Derin çekme, kalın plaka, uzun bekleme şekillendirme | Derin çekme, geri esneme kontrolü, esnek, karma üretim |
| Ana maliyet etkeni | Çerçeve stiffness, drive type, tonnage | Pompa ve valf kapasitesi, silindir boyutu | Motor ve sürücü elektroniği, kontrol yazılımı |
Uygulamada, yüksek hacimli damgalama atölyelerinin çoğu, kesme veya sığ şekillendirme içeren herhangi bir şey için hala mekanik presler çalıştırıyor, derin, yavaş işler için hidroliği koruyor ve parça karışımının geniş olduğu ve değişim süresinin önemli olduğu yerlerde servo makineler ekliyor. Kaçınılması gereken hata, iyi belirlenmiş bir krank presinin çok daha az parayla yapacağı bir iş için bir servo pres satın almak veya yalnızca bir hidrolik veya servo makinenin sağlayabileceği kuvvet profiline ihtiyaç duyan derin çekme işi için küçük bir mekanik pres satın almaktır.
Aile ve tonaj belirlendikten sonra, on beş yıl boyunca çalışan bir makine ile beş yıl boyunca sizinle savaşan bir makine arasındaki fark, ticari ve mühendislik sorularından oluşan kısa bir listeye indirgenir.
Teslimat süresi kendi çizgisini hak ediyor. Standart bir açık çerçeveli makine birkaç ay içinde sevk edilebilirken, büyük bir kapalı çerçeveli veya spesifikasyona göre üretilen servo pres çok daha uzun sürebilir. Üretim rampası sabitse, baskı siparişi tarihi de fiilen sabitlenir ve herhangi bir kişiselleştirme, depozito öncesinde yazılı olarak kararlaştırılmalıdır.
Mekanik pres, enerji depolayan bir makinedir ve elektrik kesildiğinde bile bu enerjiyi muhafaza eder. Modern bir baskı makinesindeki her güvenlik özelliği bu gerçek nedeniyle mevcuttur: Arızalı bir frenin kızağın düşmesine izin vermek yerine makineyi durdurması için fren izlenmelidir ve kilitleme prosedürleri yalnızca elektrik beslemesini değil, depolanan enerjiyi de izole etmelidir.
Bakım da mekanikten gelir. Debriyaj ve fren balataları aşınır ve bir programa göre kontrol edilmelidir; Yük ve sıcaklık nedeniyle sürüklendiği için sap açıklığı kontrol edilmelidir; yağlama noktaları güvenilir bir şekilde beslenmelidir, çünkü aç bırakılmış bir saplama, yatağı tahrip etmeden çok önce kayma yüzeyine zarar verecektir; ve volan yatakları, dengeleme silindirleri ve aşırı yük koruma cihazlarının tümü, ilk günden itibaren bakım günlüğüne kaydedilmesi gereken inceleme aralıklarına sahiptir.
Bir atölyenin benimseyebileceği en faydalı alışkanlık tonaj takibidir. Her vuruşun kuvvet izini kaydeden bir baskı makinesi, reddedilen parçalarla dolu bir hurda kutusu üretmeden haftalar önce aşınmış bir kalıbı, çift işlenmemiş parçayı, yanlış beslenmiş bir parçayı veya gelişmekte olan bir yatak problemini işaretleyecektir. Vardiya başına binlerce strok çalıştıran bir makinede, bu izleme, sipariş formundaki hemen hemen tüm diğer seçeneklerden daha hızlı bir şekilde kendini amorti eder.
Mekanik pres makineleri konsept olarak basit, detaylar açısından ise affedici değildir. Volan enerjiyi depolar, debriyaj onu serbest bırakır ve krank, dişli veya mafsal onu tabana yakın bir yerde kuvvet uygulayan sabit bir stroka dönüştürür. Ticari açıdan önemli olan her şey (şasi sertliği, bağlantı noktaları, merkez dışı yük toleransı, tek başına tonajdan ziyade strok ve enerji, debriyaj, kılavuzlar ve kontrol sisteminin kalitesi) bu mekanizmanın doğrudan bir sonucudur.
Önce aileyi düzeltin. Ardından strok, enerji ve yatak boyutunu broşürdeki numara yerine parçaya göre eşleştirin, makul bir tonaj marjı satın alın ve kimin çerçeveyi işlediğini ve kurulumdan sonra kimin makinenin arkasında durduğunu doğrulayın. Bu şekilde seçilen bir baskı makinesinin teklifteki en pahalı seçenek olması gerekmez; sadece mekaniği gerçekten yapmayı düşündüğünüz işe uygun olanın olması gerekiyor.
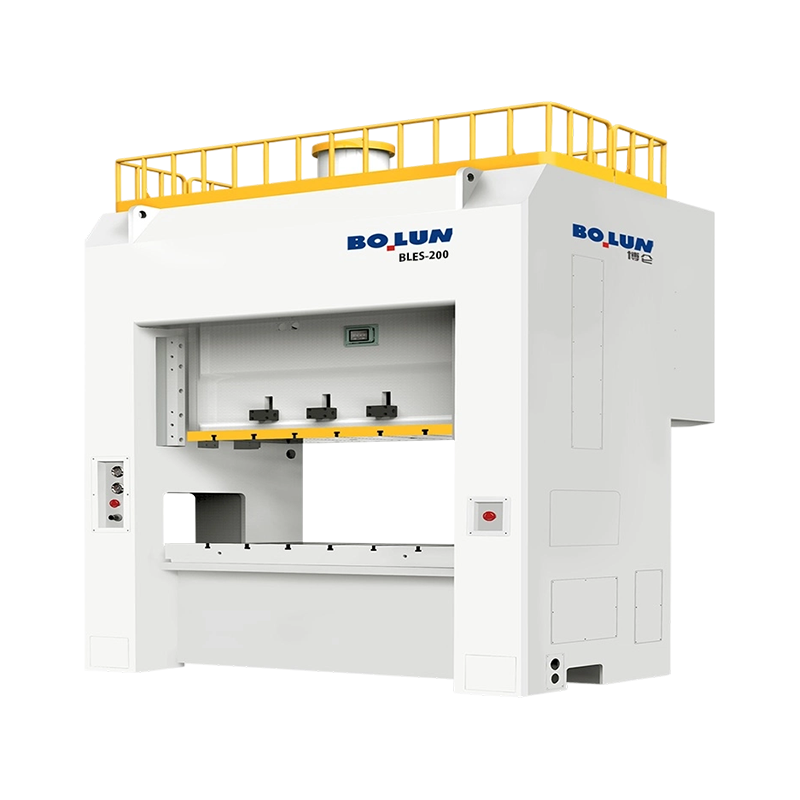


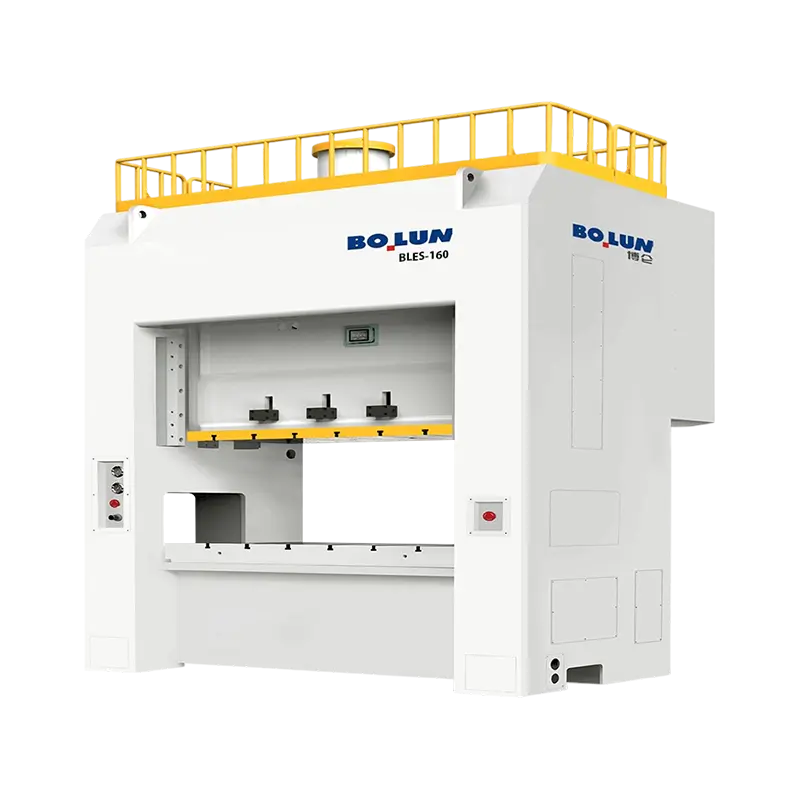
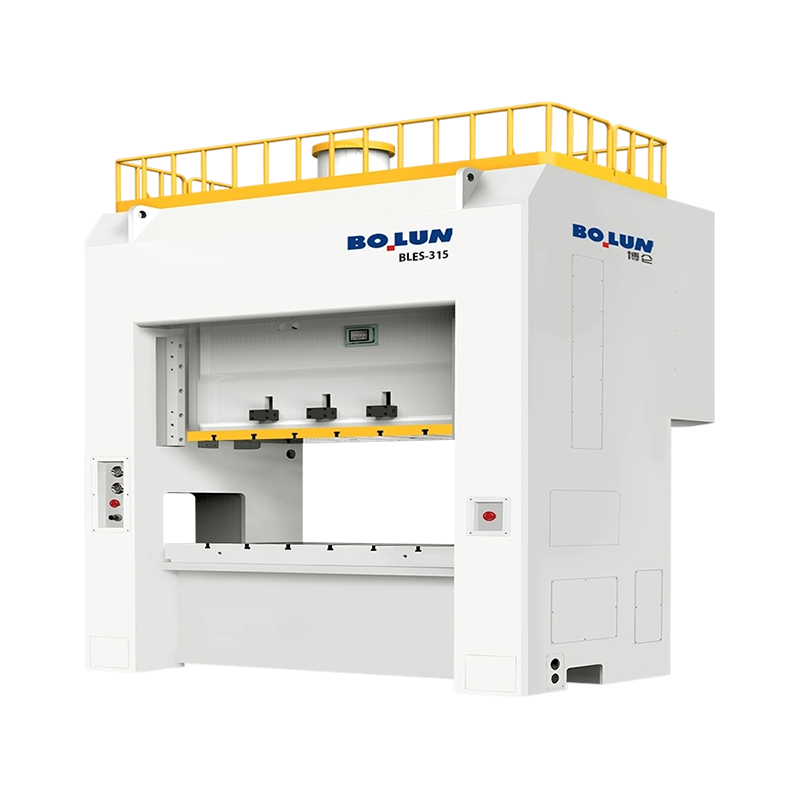
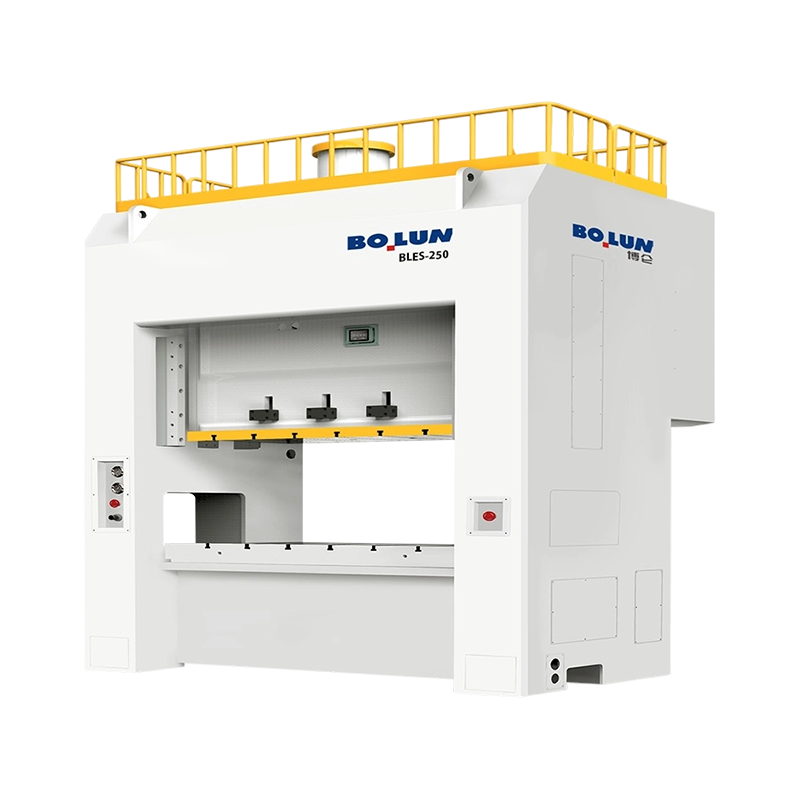
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
Orta ölçekli bir bağlantı elemanı üreticisi yakın zamanda tanıdık bir soru...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Taizhou'daki bir bağlantı elemanı fabrikası, birinci sınıf bir otomot...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

