
A mekanik güç basın şekillendirme, damgalama ve şekillendirme işlemleri için tutarlı, tekrarlanabilir basınç sağlamak üzere öncelikle volan ve eksantrik mekanizmalar kullanarak mekanik sistemler aracılığıyla iş parçalarına kuvvet uygulayan bir takım tezgahıdır. . Bu endüstriyel makineler, modern imalatın omurgasını oluşturarak metal bileşenlerin, otomotiv parçalarının ve endüstriyel montajların seri üretimini mümkün kılar. Mekanik güç presleri, elektrik veya motorla çalışan dönme hareketini kontrollü doğrusal harekete dönüştürerek, ham maddeleri hassas ve tutarlı bir şekilde nihai ürünlere dönüştürmek için muazzam bir kuvvet uygular.
Mekanik preslerin açık tip ve kapalı tip tasarımlara göre sınıflandırılması, çerçeve yapısı ve operasyonel güvenlik özelliklerine dayalı temel bir ayrımı temsil eder. Mekanik güç presleri, onlarca kilonewton kuvvet üreten küçük tezgah üstü modellerden, birkaç bin kilonewton uygulanan basıncı aşan büyük endüstriyel tesislere kadar çeşitli konfigürasyonlarda mevcuttur. . Baskı türleri arasındaki farkları anlamak, üretim mühendislerinin ve tesis yöneticilerinin belirli üretim gereksinimlerine, güvenlik ortamlarına ve kalite hedeflerine en uygun ekipmanı seçmelerine olanak sağlar.
Mekanik pres teknolojisinin evrimi, üretkenliği, hassasiyeti ve operatör güvenliğini artırmak için sürekli olarak iyileştirilen tasarımlarla birlikte bir yüzyılı aşkın bir süreyi kapsamaktadır. Modern mekanik presler, gelişmiş kontrol sistemlerini, otomatik besleme mekanizmalarını ve önceki nesillerde bulunmayan kapsamlı güvenlik özelliklerini entegre eder. Hidrolik ve pnömatik alternatiflerin ortaya çıkmasına rağmen mekanik güç presleri, güvenilirlikleri, hızları, maliyet etkinlikleri ve binlerce aynı bileşeni kapsayan üretim süreçlerinde tutarlı kalite sunma yetenekleri nedeniyle birçok imalat sektöründe hakim olmaya devam ediyor.
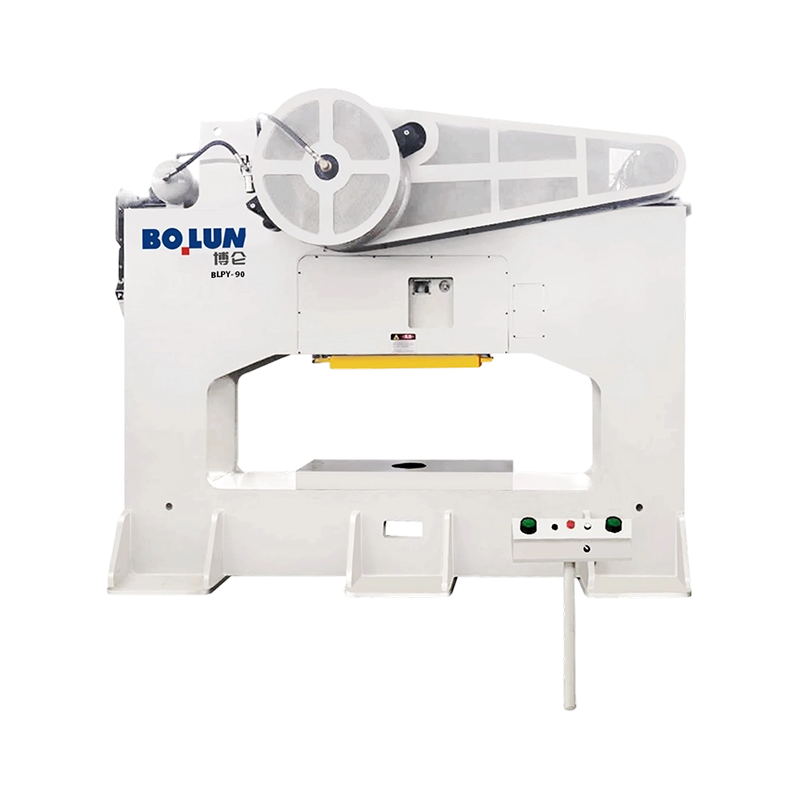
An Açık Tip Power Pres Makinası iş parçalarını konumlandırmak ve bitmiş parçaları çıkarmak için çalışma alanına kolay erişim sağlayan, kenarları açık ve minimum korumaya sahip, erişilebilir bir çerçeve tasarımına sahiptir . Bu konfigürasyon, açık tip presleri, sık sık malzeme yükleme ve boşaltmanın meydana geldiği tek vuruşlu veya kısa süreli üretim operasyonları için özellikle uygun hale getirir. Çalışma alanını çevreleyen kapsamlı çerçeve yapısının bulunmaması, operatörlere net bir görüş ve rahat erişim sağlayarak, pres çevrimleri arasında bileşenlerin manuel olarak yerleştirilmesini gerektiren uygulamalar için üretim çevrim sürelerini azaltır.
Açık tip basınçlı pres makineleri tipik olarak bir C çerçeve veya aralıklı çerçeve tasarımı kullanır ve açık taraf çalışma alanına erişim sağlar. Yapı, sağlam bir tabandan, pres kafasını destekleyen dikey sütunlardan ve tipik olarak aşağıya doğru hareket eden tek bir sabit şahmerdandan oluşur. Açık konfigürasyon, iş parçalarının yandan kolayca konumlandırılmasına olanak tanıyarak bu makineleri büyük veya düzensiz şekilli malzemeler içeren pres işlemleri için ideal hale getirir. Daha basit çerçeve tasarımı, kapalı çerçeve tasarımlarına kıyasla daha düşük üretim maliyetleri anlamına gelir ve açık tip presleri küçük ve orta ölçekli üretim operasyonları için ekonomik açıdan cazip hale getirir.
Açık tip basınçlı pres makinelerinin birincil avantajı, manuel işlemlere kolay erişilebilmesinde yatmaktadır. Operatörler, karmaşık fikstür veya konumlandırma ekipmanı gerektirmeden büyük iş parçalarını veya düzenekleri çalışma alanına konumlandırabilir. Bileşenler açık çerçeve kenarlarından çeşitli açılardan yerleştirilebildiğinden malzeme taşıma işlemi daha kolay hale gelir. Bu erişilebilirlik, iş parçası konfigürasyonlarının üretim çalışmaları arasında önemli ölçüde farklılık gösterdiği, özel takımlar yerine esnek makine konfigürasyonları gerektiren özel üretim ortamlarında özellikle değerlidir.
Açık tip basınçlı pres makineleri, dekoratif veya nispeten basit bileşenler için metal damgalama, kavisli metal parçalar üzerinde düzleştirme işlemleri, kabartma ve madeni para basma işlemleri, perçinleme ve montaj işlemleri ve sac veya levha malzemeler üzerinde şekillendirme işlemleri dahil olmak üzere uygulamalarda mükemmeldir. Bu makineler, takım hazırlama süresinin özel makine süresini haklı çıkardığı durumlarda prototip geliştirme ve kısa seri üretim için iyi çalışır. Örnekler arasında otomotiv gövde paneli damgalama, elektrikli bileşen montajı ve mobilya bileşeni imalatı yer alır.
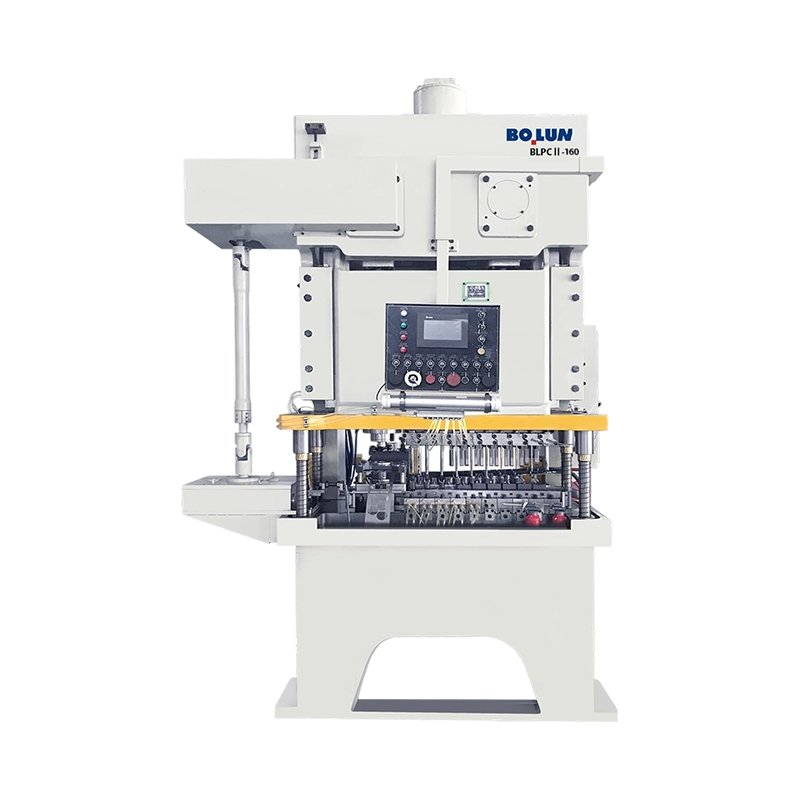
A Kapalı Tip Power Pres Makinası çalışma alanını çevreleyen tamamen kapalı bir çerçeve yapısı kullanır, operatörlere maksimum koruma sağlar ve kilitleme korumaları ve otomatik besleme mekanizmaları dahil gelişmiş güvenlik sistemlerinin entegrasyonunu sağlar . Bu tasarım, çalışma alanının erişilebilirliğinden ziyade operatör güvenliğini ve üretim verimliliğini ön planda tutarak kapalı tip presleri yüksek hacimli sürekli üretim operasyonları için uygun hale getirir. Kapalı tasarım, potansiyel tehlikelerin fiziksel olarak operatör temasından izole edildiği kapalı bir çalışma ortamı yaratarak, hareketli pres bileşenlerinden veya uçuşan döküntülerden kaynaklanan ciddi yaralanma riskini azaltır.
Kapalı tip basınçlı pres makineleri, yalnızca malzeme yükleme ve kaldırma için belirlenmiş erişim noktalarına sahip komple çerçeve muhafazalarına sahiptir. Sağlam yapı, pres mekanizmasını, volanı ve tahrik bileşenlerini çevreleyerek operatörün çalışma sırasında hareketli makinelerle temasını önler. Erişim noktalarındaki güvenlik kilitleri, korumaların açılması durumunda pres işlemini otomatik olarak durdurarak operatörlerin aktif pres döngüleri sırasında yanlışlıkla çalışma alanına ulaşamamalarını sağlar. Kapalı tasarım aynı zamanda operasyonel gürültüyü de içerir ve pres hareketinin ve kuvvet iletiminin hassas kontrolünü sağlayan yapısal sağlamlık sağlar.
Kapalı tip basınçlı pres makineleri, çalışma sırasında korumanın açılmasını önleyen mekanik kilitler, birden fazla yerden erişilebilen acil durdurma düğmeleri ve yetkisiz erişim girişimlerini tespit eden algılama sistemleri dahil olmak üzere çok sayıda güvenlik koruma katmanını entegre eder. . Modern tasarımlar, pres çevriminin durumunu izleyen ve anormallikler tespit edildiğinde otomatik kapatmayı mümkün kılan elektronik izleme sistemlerini içerir. Varlık algılama cihazları, çalışma sırasında ellerin veya başka nesnelerin tehlike bölgesine girip girmediğini tespit ederek baskının anında durdurulmasını tetikleyebilir. Bu kapsamlı güvenlik özellikleri, kapalı tip presleri, üretim vardiyaları boyunca birden fazla operatörün ekipmanla etkileşimde bulunduğu büyük tesisler için uygun hale getirir.
Kapalı tip basınçlı pres makineleri, yüksek hacimli üretim ortamlarında önemli avantajlar sağlar. Otomatik besleme sistemleri, malzemeleri döngüler arasında hassas bir şekilde konumlandırarak manuel taşımayı ve insan hatasını azaltır. Kapalı çerçeve makineler için özel olarak tasarlanan kalıp setleri, optimize edilmiş şahmerdan hareketi ve bekleme özellikleri sayesinde daha hızlı çevrim süreleri elde eder. Kapalı tip makine işleminin tutarlılığı ve tekrarlanabilirliği, binlerce aynı parçayı kapsayan üretim süreçlerinde aynı bileşen kalitesi sağlar. Yüksek hızlı uygulamalarda bazı endüstriyel kapalı tip presler dakikada 100'ün üzerinde parça üreterek üretim verimi açık tip makinelere göre önemli ölçüde artar.
Elektrikli presleri çalıştıran mekanik sistemleri anlamak, performanslarını optimize etmek ve ekipman güvenilirliğini korumak için gerekli olduğunu kanıtlıyor. Mekanik güç presleri, dönme motor gücünü kontrollü doğrusal presleme hareketine dönüştürmek için volan ve eksantrik veya krank mekanizmalarını kullanır ve yük direncinden bağımsız olarak strokun alt kısmında maksimum kuvvet sağlar. . Bu özellik, mekanik presleri, strok boyunca sabit kuvveti koruyan hidrolik alternatiflerden ayırır. Mekanik tahrik sistemi, presin beklenmeyen bir dirençle karşılaşması durumunda kuvvet dağıtımını otomatik olarak azaltarak, kendi kendini düzenleyen davranış yoluyla doğal güvenlik avantajları sağlar.
Volan, mekanik pres sistemlerinde enerji depolama bileşeni olarak görev yapar ve elektrik motorunun gücünün mevcut yük taleplerini aştığı pres çevrimleri arasındaki dönemlerde dönme enerjisini biriktirir. Pres devreye girdiğinde ve şekillendirme strokuna başladığında volan, kalıp iş parçasına temas ederken artan yük direncine rağmen strok hızını korumak için depolanan enerjiyi serbest bırakır. Bu enerji depolama kapasitesi, mekanik preslerin, orantılı olarak büyük elektrik motorlarına ihtiyaç duymadan, nispeten kısa strok mesafelerinde muazzam bir kuvvet sunmasına olanak tanır. 1000 kilovat motorlu mekanik bir pres, 3000 kilovat veya daha fazla güç girişi gerektiren bir hidrolik prese eşdeğer presleme kuvvetleri sağlayabilir.
Eksantrik mekanizmalar veya krank milleri, volanın dönme hareketini doğrusal koç hareketine dönüştürür. Bir eksantrik kam veya krank pimi, kam dönerken ileri geri hareket yaratır, baskı stroku sırasında biyel kolunu ve şahmerdan düzeneğini aşağı doğru iter, ardından eksantrik dönüşünü tamamladığında yukarıya doğru geri çekilir. Mekanik avantaj strok boyunca değişiklik göstererek, baskı kuvvetinin zirve yaptığı noktada maksimum mekanik avantaj sağlar. Modern eksantrik tasarımlar, hassas işleme ve dengeli dönen bileşenler sayesinde minimum titreşimle son derece düzgün hareket sağlar ve özel uygulamalarda dakikada 100 ila 200 vuruşa veya daha yüksek baskı hızlarına olanak tanır. .
Debriyaj mekanizmaları, motoru volana ve tahrik sistemine bağlayarak presin isteğe bağlı olarak devreye girip çıkmasını sağlar. Pnömatik kavramalar, hızlı devreye alma ve ayrılmayı sağlayarak tek stroklu veya sürekli çalışma modlarına olanak tanır. Modern kontrol sistemleri, gerçek çalışma yüklerine göre çevrim sürelerini optimize etmek için debriyaj kavramasını otomatik olarak ayarlayan yük algılama yeteneklerini içerir. Fren sistemleri pres hareketini durdurur ve şekillendirme stroku tamamlandıktan sonra şahmerdanı tamamen durdurur, şahmerdan geri dönüş hızını kontrol eder ve takımlarda veya iş parçalarında momentumun neden olduğu hasarı önler.
| Performans Parametresi | Açık Tip Pres | Kapalı Tip Pres | Hidrolik Pres |
|---|---|---|---|
| Çevrim Hızı | Dakikada 20 ila 60 döngü | Dakikada 60 ila 200 döngü | Dakikada 5 ila 30 döngü |
| Operatör Erişilebilirliği | Mükemmel | Gardiyanlarla sınırlı | Otomasyonla orta düzeyde |
| Zorunlu Teslimat Profili | Strokun alt kısmında maksimum | Strokun alt kısmında maksimum | Strok boyunca sabit |
| Bakım Gereksinimleri | Orta | Orta to High | Önemli sıvı bakımı |
| İlk Sermaye Maliyeti | Düşük ila Orta | Orta to High | Yüksek |
| Enerji Verimliliği | Yüksek (Flywheel energy storage) | Yüksek (Flywheel energy storage) | Orta (Continuous pump operation) |
| Hassasiyet ve Tekrarlanabilirlik | iyi | Mükemmel | Mükemmel with CNC controls |
| Gürültü Üretimi | Orta to High | Orta (enclosed) | Düşük |
Kapalı tip mekanik güç presleri tipik olarak açık tip tasarımlara göre 2 ila 3 kat daha hızlı çalışır ve yüksek hızlı uygulamalarda dakikada 100 ila 200 tamamlanmış bileşen üretme kapasitesine sahiptir. Bu hız avantajı, aerodinamik tasarımı, optimize edilmiş takım entegrasyonunu ve kapalı tip makinelere dahil edilen otomatik besleme sistemlerini yansıtmaktadır. Açık tip presler dakikada 20 ila 60 devir hızında çalışır; bu, her bir bileşen için gereken manuel konumlandırma süresini ve basitleştirilmiş alet düzenlemelerini yansıtır. Kapalı tip preslerin daha yüksek hızları, önemli ölçüde daha yüksek günlük üretim hacimleri anlamına gelir ve artan üretim hacmi sayesinde daha yüksek ekipman maliyetlerini dengeler.
Kapalı tip mekanik güç presleri, sert çerçeve yapısı ve hassas şekilde kontrol edilen şahmerdan hareketi sayesinde üstün boyut tutarlılığı elde ederek, binlerce parçayı kapsayan üretim süreçlerinde artı veya eksi 0,1 milimetrelik bileşen değişimi üretir. . Sert çerçeve, tam çalışma yükü altında sapmayı en aza indirirken, hassas eksantrik mekanizmalar tekrarlanabilir strok uzunluğu ve hızı sağlar. Açık tip presler iyi boyutsal tutarlılık sağlar ancak çerçeve sapması ve daha az hassas kontrol sistemleri nedeniyle tipik olarak artı veya eksi 0,2 ila 0,3 milimetre arasında farklılıklar üretir.
Kapalı tip mekanik basınçlı presler, kapsamlı muhafaza ve entegre güvenlik sistemleri sayesinde üstün operatör koruması sağlar. Modern kapalı tip makineler, aktif pres döngüleri sırasında operatörün erişimini engelleyen çoklu yedekli güvenlik sistemleriyle, ISO 12100 ve OSHA düzenlemeleri dahil olmak üzere uluslararası güvenlik standartlarını karşılamaktadır. Açık tip presler, güvenli uygulamaları sürdürmek için operatör farkındalığına ve disiplinine daha fazla dayanır ve hareketli şahmerdan bileşenleri veya pres takımlarıyla teması önlemek için sürekli dikkatli olmayı gerektirir. Kapalı pres tasarımı, açık tip makinelerde 90 ila 100 desibele kıyasla 80 ila 90 desibel arasında gürültü içerir, işitme koruması gereksinimlerini azaltır ve çalışma ortamı kalitesini artırır.
Mekanik güç pres özellikleri, amaçlanan uygulamalara ve üretim hacmi gereksinimlerine göre önemli ölçüde değişiklik gösterir. Temel spesifikasyonların anlaşılması, üretim gereksinimleri için uygun pres seçimini mümkün kılar.
Mekanik güçlü presler, kilonewton veya metrik ton cinsinden ölçülen maksimum presleme kuvvetlerine göre sınıflandırılır. Mevcut kuvvet değerleri, küçük özel makineler için 5 ila 10 kilonewton arasında, büyük endüstriyel tesisler için ise 5000 kilonewton veya daha fazla arasında değişmektedir. . Yaygın boyutlar arasında 25, 50, 100, 250, 500, 1000 ve 2000 kilonewton kapasiteli makineler bulunur ve her boyut farklı uygulama gereksinimlerine uygundur. Küçük boyutlu makineler yetersiz şekillendirme basıncı üreterek eksik parçalara yol açtığından, büyük boyutlu makineler ise enerji israfına ve çevrim sürelerini gereksiz yere arttırdığından, uygun kuvvet kapasitesinin seçilmesi hayati öneme sahiptir. Tipik üretim operasyonları, iş parçası malzemesinin sertliğine, şekillendirme karmaşıklığına ve kalıp tasarımı gereksinimlerine dayalı olarak kuvvet seçimini gerektirir.
Pres stroku uzunluğu, milimetre cinsinden ölçülen, şekillendirme döngüsü sırasında şahmerdanın aşağıya doğru kat ettiği maksimum mesafeyi tanımlar. Tipik strok uzunlukları, hassas damgalama makinelerinde 50 milimetreden, ağır şekillendirme uygulamalarında 500 milimetre veya daha fazlasına kadar değişir. Strok uzunluğu seçimi iş parçası kalınlığına, kalıp yüksekliğine ve parça konfigürasyon gereksinimlerine bağlıdır. Otomatik besleme sistemleriyle donatılmış kapalı tip preslerde karmaşık çok adımlı parça oluşumuna olanak tanıyan ara konumlandırma ile tek bir preste birden fazla vuruş, farklı şekillendirme aşamalarına ulaşabilir.
Kapama yüksekliği, koç hiçbir yük uygulanmadan en alt konumuna ulaştığında kalıp yüzeyi ile pres yatağı arasındaki mesafeyi ifade eder. Bu boyut, kalıp yüksekliği ve iş parçası kalınlığının birleşimi dahil olmak üzere işlenebilecek bileşenlerin maksimum kalınlığını belirler. Çalışma yüzeyi boyutları kalıp montajı ve iş parçası konumlandırması için mevcut yatay alanı tanımlar. Modern mekanik güç presleri, kompakt makinelerde 200 x 300 milimetreden endüstriyel kurulumlarda 2000 x 3000 milimetreye veya daha büyüklere kadar değişen çalışma yüzey alanları sunar ve küçük hassas bileşenlerden büyük sac levha düzeneklerine kadar uzanan iş parçalarını barındırır. .
Kalıplar, presin gerçekleştirdiği spesifik şekillendirme işlemlerini belirlediğinden, mekanik presin işlevselliği kritik olarak kalıp tasarımına ve takım entegrasyonuna bağlıdır. Kalıp seçimi ve konfigürasyonu üretim kalitesini, çevrim hızını ve üretim maliyet etkinliğini önemli ölçüde etkiler.
Progresif kalıplar, tek bir kalıp düzeneği içinde birden fazla şekillendirme istasyonunu birleştirerek, tek pres çevrimleri sırasında karmaşık çok adımlı işlemlerin gerçekleştirilmesine olanak tanır. Şerit malzemesi, her istasyonun özellikler eklemesi veya parça geometrisini değiştirmesiyle, pres çevrimleri sırasında aşamalı istasyonlar boyunca ilerler. Progresif kalıplar, minimum döngü süresinde bitmiş bileşenler üretir; genellikle kesme, bükme, biçimlendirme ve kabartma işlemlerini 2 ila 5 saniyelik bir döngü içinde gerçekleştirir. Aşamalı kalıp uygulamaları, otomatik şerit besleme sistemleriyle donatılmış kapalı tip mekanik güçlü presler gerektirir ve yüksek hacimli uygulamalarda parça başına birkaç sent kadar düşük bileşen maliyetleri üretir. . Yaygın ilerici kalıp uygulamaları arasında otomotiv bağlantı elemanları, elektrik konnektörleri ve cihaz bileşenleri bulunur.
Bileşik kalıplar, tek bir pres darbesinde aynı anda birden fazla işlemi gerçekleştirerek, aynı döngüde iç özellikleri oluştururken çevreyi keser. Bu kalıplar, ara yeniden konumlandırma adımlarını ortadan kaldırarak aşamalı kalıplara kıyasla bileşen işleme süresini azaltır. Bileşik kalıplar, takımlama maliyetlerinin makul düzeyde kaldığı ancak üretim hızının basit tek işlemli kalıpları aştığı, orta düzeyde hacimler üreten uygulamalara uygundur. Örnek uygulamalar arasında rulman yatakları, elektrikli bileşen yuvaları ve hassas şekillendirilmiş özellikler gerektiren yapısal bileşenler yer alır.
Modern kapalı tip mekanik güç presleri, kısmen tamamlanmış iş parçalarını manuel müdahale olmadan birden fazla pres istasyonu arasında hareket ettiren otomatik transfer sistemlerini entegre eder. Transfer sistemleri, işgücü gereksinimlerini önemli ölçüde azaltır ve manuel konumlandırma süresini ortadan kaldırarak genel üretim verimini artırır. Mekanik transfer sistemleri, bileşenleri hareket ettirmek ve konumlandırmak için pres hareketi ile çalıştırılan kam mekanizmalarını kullanırken, hidrolik ve pnömatik sistemler alternatif otomasyon yaklaşımları sağlar. Algılama ve geri bildirim kontrollerine sahip gelişmiş transfer sistemleri, sürekli otomatikleştirilmiş bir üretim hattında 10 veya daha fazla ayrı presleme işlemini içeren karmaşık üretim sekanslarına olanak tanır .
Mekanik güç presleri, otomotivden cihaz üretimine kadar imalat endüstrilerinde kritik roller üstlenerek hassas metal bileşenlerin uygun maliyetli seri üretimini mümkün kılar. . Çeşitli uygulamalar, çeşitli üretim ortamlarında mekanik baskı teknolojisinin esnekliğini ve güvenilirliğini yansıtıyor.
Otomotiv endüstrisi, gövde panelleri, yapısal bileşenler, bağlantı elemanları ve elektrik konnektörleri üreten binlerce pres ile dünya çapında mekanik pres kapasitesinin en büyük tüketicisini temsil etmektedir. Progresif ve transfer presler, saatte 10.000 parçayı aşan hızlarda bağlantı elemanları üreterek toplu uygulamalar için maliyetleri minimum düzeyde tutar. Gövde panelleri, pres sıralarını ve malzeme taşımayı kontrol eden entegre otomasyona sahip, 3000 kilonewton veya daha fazla kuvvet uygulayan büyük kapalı tip presler gerektirir. Kapalı tip presler, güvenlik gereksinimleri ve ekipman yatırımını haklı kılan yüksek üretim hacimleri nedeniyle otomotiv uygulamalarında hakimdir.
Elektrik konnektörü kabukları, kontak taşıyıcı bileşenler ve transformatör laminasyonları, mekanik presler kullanılarak çok büyük miktarlarda üretilir. Bu uygulamalar, yılda milyonlarca bileşeni ölçen üretim hedeflerini karşılamak için genellikle 50 ila 500 kilonewtonluk orta düzeyde kuvvet ve yüksek çevrim hızları gerektirir. Doğru elektrik kontağı ve konnektör eşleşmesini sağlamak için genellikle artı veya eksi 0,05 milimetre aralığında belirtilen toleranslarla hassaslık gereklilikleri sıkıdır. Hassas kontrol sistemli kapalı tip presler bu zorlu özellikleri tutarlı bir şekilde karşılamaktadır.
Buzdolabı gömlekleri, çamaşır makinesi dolapları ve tencere parçaları, mekanik presler kullanılarak derin çekme ve şekillendirme işlemleriyle şekillendirilmektedir. Bu uygulamalar tipik olarak 250 ila 1000 kilonewtonluk orta kuvvet değerlerine sahip kapalı tip presler ve tutarlı malzeme akışı için entegre çekme boncuk kontrolleri kullanır. Otomasyon sistemleri, işlenmemiş parçaları konumlandırır ve bitmiş bileşenleri alır ve karmaşıklığa bağlı olarak saatte 20 ila 60 tamamlanmış cihaz üretim hızına olanak tanır.
Mücevher imalatçıları, değerli metaller üzerinde baskı, kabartma ve şekillendirme işlemleri için daha küçük açık ve kapalı tip mekanik presler kullanmaktadır. Hassasiyet ve tekrarlanabilir kuvvet iletimi, dekoratif desenlerin ve tasarımların tutarlı kalitede yeniden üretilmesini sağlar. Manuel operasyon, özel mücevher tasarımlarının küçük seri üretimine uygundur; çeşitli bileşen boyutlarının işlenmesinde esneklik için açık tip presler tercih edilir.
Modern mekanik basınçlı pres tasarımı, operatörleri koruyan ve acil durumlarda öngörülebilir ekipman davranışı sağlayan kapsamlı güvenlik sistemleri ve mevzuata uygunluk özelliklerini içerir. Güvenlik, katı uluslararası standartları karşılayan çağdaş tasarımlarla, modern ve eski ekipmanlar arasında kritik bir farklılığı temsil eder.
Modern kapalı tip mekanik güç presleri, korumaların açık olması durumunda koçun çalışmasını önleyen mekanik ve elektronik kilitleme sistemlerini entegre ederek operatörlerin aktif pres döngüleri sırasında tehlikeli bölgelere ulaşamamasını sağlar. . Işık perdeleri ve basınca duyarlı paspaslar, operatörün varlığını algılar ve birisinin korunan alanlara girmesi durumunda presin anında kapatılmasını tetikler. Bu sistemler kontrol elektroniklerinden bağımsız olarak çalışır ve elektrik sistemleri arızalansa bile arızaya karşı koruma sağlar. Emniyet kilitleri sürekli izlendiğinden ve herhangi bir arıza pres işlemini otomatik olarak durdurduğundan, kilitleme sistemleri çalışma sırasında bypass edilmemelidir.
Birden fazla konuma yerleştirilen acil durdurma düğmeleri, tehlikeli durumların ortaya çıkması durumunda operatörlerin pres işlemini derhal durdurmasına olanak sağlar. Elektronik izleme sistemleri, pres pozisyonunu ve döngü durumunu takip ederek mekanik bileşenlerin arızalanması durumunda hatalı davranışları önler. Yedekli fren sistemleri, ekipman koşullarından bağımsız olarak şahmerdanın tamamen durmasını sağlar. Kontrol sistemleri, tüm güvenlik koşulları doğrulanana kadar yeniden başlatmayı önleyerek operatörleri beklenmedik baskı müdahalelerinden korur.
Modern mekanik güç presleri, ISO 12100 endüstriyel makine güvenliği standartlarına ve Amerika Birleşik Devletleri'ndeki OSHA düzenlemelerine uygun olmalıdır. Uluslararası standartlar koruma tasarımını, güvenlik cihazı performansını, kontrol sistemi güvenilirliğini ve operatör eğitim gereksinimlerini belirtir. Üretim tesisleri düzenli güvenlik denetimleri, bakım programları ve operatör eğitim programları yoluyla uyumluluğu sürdürmelidir. Uyumluluk doğrulaması, ekipmanın güvenli bir şekilde çalışmasını ve sigorta gerekliliklerini karşılamasını sağlar.
Doğru bakımın, mekanik presin çalışma ömrünü uzatmak ve güvenlik ve hassasiyet özelliklerini korumak için gerekli olduğu kanıtlanmıştır. Bakımı iyi yapılan ekipmanlar onlarca yıl boyunca güvenilir bir şekilde çalışır, ihmal edilen baskı makineleri ise hızla bozulur.
Mekanik güç presleri, koruma durumunun, kontrol sistemi fonksiyonunun ve görünür bileşenlerin hasar veya yanlış hizalama açısından günlük olarak incelenmesini gerektirir. Haftalık bakım, eksantrik mekanizmaların, debriyaj ve fren bileşenlerinin ve transfer sistemlerinin üretici spesifikasyonlarına göre yağlanmasını içerir. Doğru yağlama aşınmayı azaltır, parça ömrünü uzatır ve mekanik sistemlerde sürtünmeyi ve boşlukları azaltarak hassasiyeti artırır . Sızdırmaz yatak tasarımları, eski ekipmanlarla karşılaştırıldığında yağlama gereksinimlerini azaltmıştır, ancak periyodik muayene hala önemlidir.
Planlı önleyici bakım, arıza oluşmadan önce hizmet ömrünün sonuna yaklaşan bileşenlerin sistematik incelemesini ve değiştirilmesini içerir. Aşırı titreşimi ve yatağın erken aşınmasını önlemek için volan dengesi yıllık olarak doğrulanmalıdır. Debriyaj ve fren bileşenlerinin kullanım yoğunluğuna bağlı olarak genellikle her 2 ila 5 yılda bir değiştirilmesi gerekir. Hidrolik sistem bileşenlerindeki conta değişimi, sızıntısız çalışmayı uzatır. Planlı bakım aralıkları baskı makinesinin modeline, kullanım yoğunluğuna ve belirli çalışma koşullarına göre değişir.
20 ila 40 yıl boyunca çalıştırılan mekanik presler genellikle tahrik sistemi değişimi, elektronik kontrol sistemi modernizasyonu ve güvenlik sistemi yükseltmeleri dahil olmak üzere kapsamlı bir yenilemeye tabi tutulur. Yenilenmiş eski ekipman, mevcut güvenlik standartlarını ve üretkenlik gereksinimlerini karşılarken, yeni baskı makinelerine kıyasla önemli miktarda maliyet tasarrufu sağlar. Programlanabilir mantıksal kontrolörlere sahip modern kontrol sistemleri, orijinal ekipman tasarımlarında hayal edilemeyecek kadar esnek üretim planlamasını ve entegre kalite izlemeyi mümkün kılar.
Doğru baskı makinesi seçimi, üretim gereksinimlerinin, üretim ortamının ve kalite hedeflerinin dikkatli bir şekilde analiz edilmesini gerektirir. Uygun yeteneklere sahip ekipmanın seçilmesi verimli çalışmayı ve optimum maliyet etkinliğini sağlar.
Malzeme testleri veya kalıp tedarikçisi hesaplamaları yoluyla belirli şekillendirme işlemleri için gereken gerçek presleme kuvvetini belirleyerek başlayın. Yeterli marjı sağlamak ve kronik aşırı yüklemeyi önlemek için baskı kapasitesini hesaplanan gereksinimlerin yüzde 10 ila 20 üzerinde seçin. Döngü hızının pres tipine, kalıp konfigürasyonuna ve otomatik sistem karmaşıklığına bağlı olduğunu bilerek, gerekli döngü hızını belirlemek için gerekli üretim hacimlerini analiz edin. Saatte 30 parça üreten tek bir açık tip pres, günlük 300 parça talep eden üretim gereksinimleri için yetersiz kalabilmekte, kapalı tip pres seçimi veya paralel çalışan birden fazla küçük makine gerektirebilmektedir. .
Üretim hacmi, optimum ekipman seçimini önemli ölçüde etkiler. Yıllık 1000 ila 5000 parçalık küçük parti üretimi, kapalı tip makinelere sermaye yatırımı yerine genellikle açık tip pres kullanımını veya taşınabilir ekipman kiralamayı haklı çıkarır. Yıllık 10.000 ila 100.000 parçalık orta hacimli üretim, genellikle tek kapalı tip pres yatırımını destekler. Yıllık 500.000 parçayı aşan yüksek hacimli üretim, çoğu zaman birden fazla özel presin, progresif kalıpların ve entegre otomasyon sistemlerinin, birim başına daha düşük üretim gideri yoluyla ekipman maliyetlerini dengelemesini haklı çıkarır.
Seçilen baskı makinesinin belirli üretim uygulamaları için tasarlanmış kalıp setlerine uygun olduğunu doğrulayın. Pres çalışma yüzeyi boyutları, kalıp kurulumu ve takım değişiklikleri için yeterli alan sağlamalıdır. Kapatma yüksekliği, birleşik kalıp ve iş parçası yüksekliklerine uygun olmalıdır. Ekipmanı zorlamadan tam şekillendirme sağlamak için baskı kuvveti oranının kalıp gereksinimlerini aştığını doğrulayın. Eski kalıp setleri yalnızca belirli pres modelleriyle uyumlu olabilir ve mevcut takım yatırımlarıyla kalıp uyumluluğu gerektiren operasyonlar için ekipman seçimini etkileyebilir.
Mekanik baskı teknolojisi, gelişmiş kontrollerin, gelişmiş malzeme biliminin ve otomasyon yeniliklerinin entegrasyonu yoluyla gelişmeye devam ediyor. Gelecekteki gelişmeler, mekanik sistemlerin temel verimlilik ve güvenilirlik avantajlarını korurken gelişmiş yetenekler vaat ediyor.
Modern mekanik baskı makineleri, fabrika otomasyon ağlarıyla entegrasyonu mümkün kılan programlanabilir mantıksal kontrolörleri ve gerçek zamanlı izleme sistemlerini giderek daha fazla bir araya getiriyor. Nesnelerin İnterneti bağlantısı, baskı durumunun uzaktan izlenmesine, öngörücü bakım planlamasına ve üretim optimizasyonuna olanak tanır. Gelişmiş kontrol sistemleri, tutarlı bileşen kalitesini korumak için malzeme değişimini ve takım aşınmasını telafi ederek konum sensörleri ve kuvvet ölçüm cihazlarından gelen geri bildirimlere dayanarak pres çalışma parametrelerini gerçek zamanlı olarak ayarlar. .
Değişken deplasmanlı pompaların ve iyileştirilmiş kavrama tasarımlarının geliştirilmesi, üretken pres çevrimleri arasında gereksiz motor çalışmasını ortadan kaldırarak enerji tüketimini azaltır. Rejeneratif frenleme sistemleri, dönüş vuruşları sırasında koçtan kinetik enerjiyi geri kazanarak bu enerjiyi ısı olarak dağıtmak yerine faydalı işe dönüştürür. Kompozit malzemeleri içeren modern volan tasarımları, azaltılmış ağırlık ve geliştirilmiş güvenlik özellikleriyle eşdeğer enerji depolama sağlar.
Daha yüksek çalışma sıcaklıkları ve daha hızlı çevrim hızları sağlayan takım çeliklerinin ve seramik malzemelerin geliştirilmesi, takım ömrünü uzatır ve üretkenliği artırır. Kalıp tasarımı optimizasyonu sırasındaki hesaplamalı analiz, geliştirme süresini azaltır ve daha önce pratik olmadığı düşünülen karmaşık geometrilerin tasarlanmasına olanak tanır. Eklemeli üretim teknikleri, özel takımlama bileşenlerini mümkün kılar ve özel uygulamalar için prototip oluşturmayı hızlandırır.
Mekanik güç presleri üreticisi ve endüstriyel takım tezgahları fabrikası olan Zhejiang Bolun High-Precision Machinery Co., Ltd., Çin'in hassas imalat endüstrisinin kalbi olan Zhejiang'da bulunmaktadır. . Yirmi yıllık titiz birikim ve teknik atılımlarla Bolun Makine, yüksek hassasiyetli şekillendirme ekipmanları ve endüstriyel takım tezgahı çözümlerinde uzmanlaşmış, modern, lider bir kuruluşa dönüşmüştür.
Şirketimiz araştırma ve geliştirme, tasarım, üretim, satış ve kapsamlı satış sonrası hizmetleri birleşik bir profesyonel operasyonda bütünleştirmektedir. Bolun Makine, ilk kuruluşumuzdan, endüstrideki zorlu zorluklara kadar dövme, döküm ve mekanik şekillendirme makineleri alanındaki mevcut liderlik konumumuza kadar olgun, verimli ve endüstride kanıtlanmış bir üretim yönetim sistemi kurmuştur. İster esnek özel üretim için açık tip preslere ister yüksek hacimli üretim operasyonları için kapalı tip makinelere ihtiyacınız olsun, küresel müşterilere üstün mekanik güçlü pres çözümleri sunmaya kararlıyız.
Uzmanlığımız, geleneksel tasarımlardan gelişmiş elektronik kontroller ve otomasyon entegrasyonu içeren modern sistemlere kadar mekanik baskı teknolojisinin tamamını kapsamaktadır. Otomotiv, cihaz üretimi, elektrikli bileşen üretimi ve özel endüstriyel uygulamalar dahil olmak üzere çeşitli sektörlerdeki üreticilerin farklı ihtiyaçlarını anlıyoruz. Şekillendirme operasyonlarınızı optimize etmek için yeni ekipman çözümleri, ekipman yenileme veya teknik danışmanlık arıyorsanız, Bolun Makina her projeye derin endüstri bilgisini ve kanıtlanmış üretim mükemmelliğini getirir.
Mekanik güçlü pres çözümlerimizin ve endüstriyel takım tezgahı uzmanlığımızın üretim yeteneklerinizi nasıl geliştirebileceğini ve üretim verimliliğinizi ve kalite sonuçlarınızı nasıl geliştirebileceğini keşfetmek için bugün Zhejiang Bolun High-Precision Machinery Co., Ltd. ile iletişime geçin.
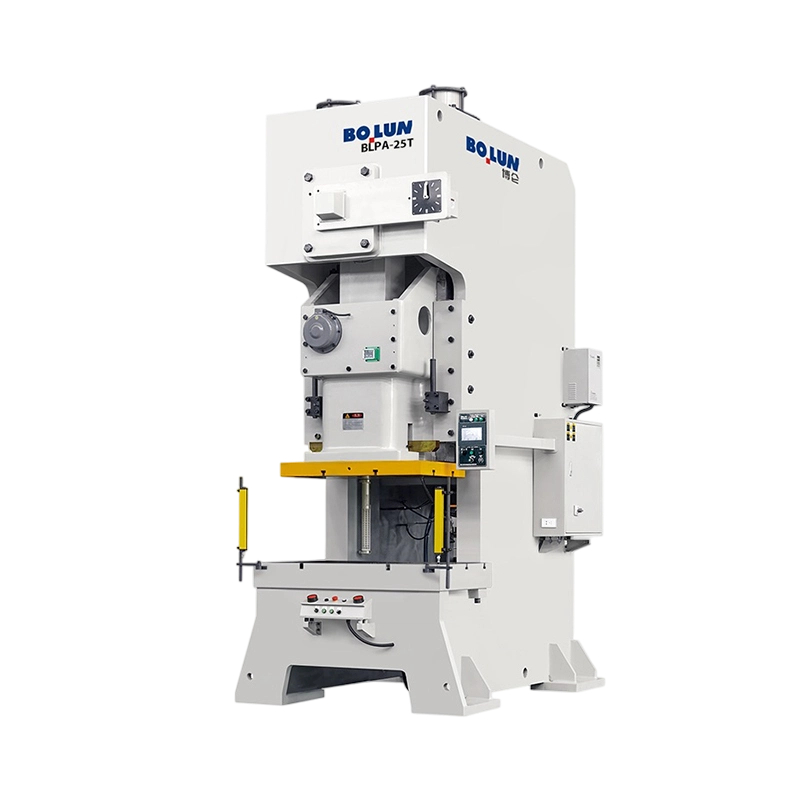


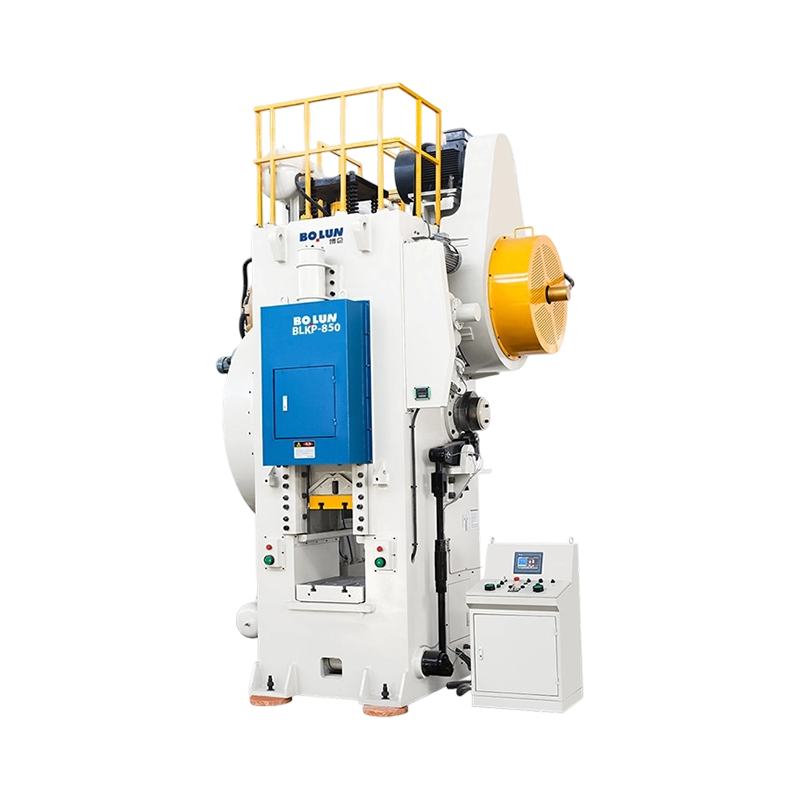
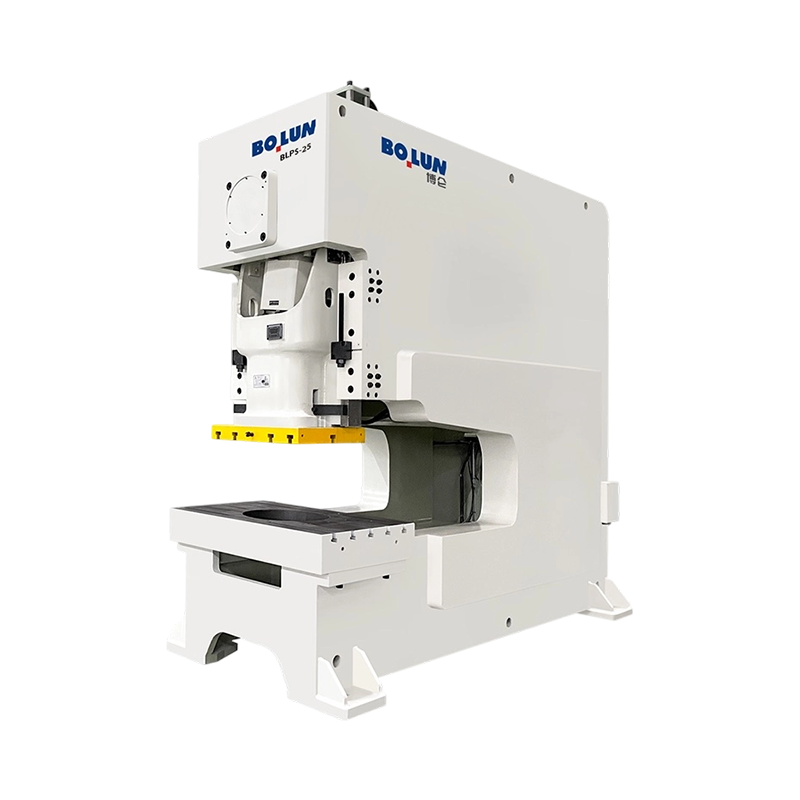
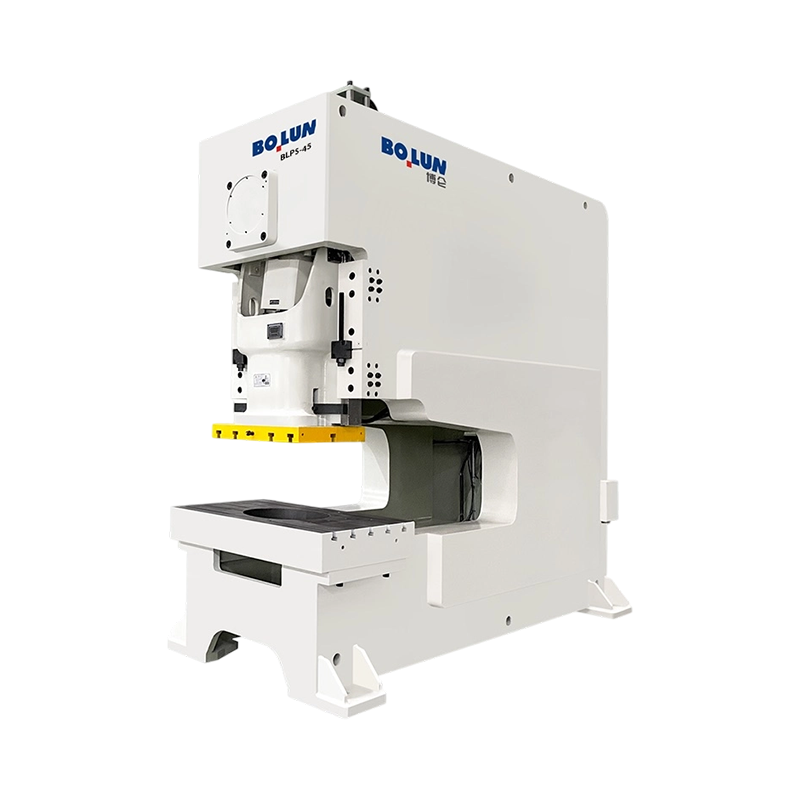
Kısa Cevap: İşinize Hangi Çerçeve Türü Uygun? bir açık t...
Bir takım mühendisi yeni bir braket programından alıntı yapıyor ve 160 ton...
45 tonluk açık aralıklı bir preyi braket hattıyla karşılaştıran bir alıcı ...
İki presin her ikisi de 200 tonluk bir isim plakası taşıyabilir ve yine de...
Metal şekillendirme, sac metal imalatı, kesme ve zımbalama alanlarında pres m...
Tek Nokta Tasarımı Slayt merkezinde bir sü...
Bize Ulaşın

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Yolu Doğu, Xiaren, Jinting Kasabası, Shengzhou Şehri, Zhejiang Eyaleti, Çin
Hazır Başlamak mı?
Get in Touch

Şimdi!

ZHEJIANG BOLUN

